
小径だからといって自動的にスイス加工になるわけではありません。決め手となるのは、細長い長さに沿って複数の旋削、穴あけ、フライス削り、またはねじ切り加工の特徴が生成される間、部品が切削領域の近くで支持を必要とするかどうかです。. CNCスイス加工プロセス 計画では、その形状を制御するためにスライドヘッドストックとガイドブッシュ支持戦略を使用しますが、その利点は直径、長さ、材料、特徴の順序、数量、検査に依存します。このガイドでは、スイス型生産がその地位を得る場合と、従来の旋盤センターがより明確なルートとなる場合について説明します。より広範な CNC加工プロセスガイド は親ワークフローを提供します。.
スイス加工が切削領域で変えるもの

典型的な用途には、小さなシャフト、ピン、スリーブ、継手、センサー部品、医療用ハードウェア、コネクタ部品、および長さ方向に複数の特徴を持つ小型旋削部品が含まれます。スイス設備はまた、クロスドリル加工、フライス加工、ねじ切り加工、後端加工を統合し、適した生産部品の手動移送を削減できます。.
スイスは依然としてCNC旋削です。その独自の価値は、棒材がどのように支持されるか、および機械が特徴へのアクセスをどのように処理するかに由来し、すべての形状に対してより厳しい公差を普遍的に約束するものではありません。.
直径、長さ、特徴にプロセスを合わせる
適切なプロセスは、直径、加工長さ、未支持傾向、特徴密度、および数量の関係に依存します。短く比較的大きな直径の部品は、スイス専用の段取りと工具を正当化するほどガイドブッシュから十分な利点を得られない場合があります。複数の厳しい公差の特徴を持つ長く小さな直径の部品は、切削部近くの支持から大幅な利点を得られる場合があります。.
| 部品の状態 | 評価すべきスイスの価値 | 見積もり前の質問 |
|---|---|---|
| 小さな直径と長い加工長さ | 切削領域近くの支持 | 従来のチャッキングで必要な真直度と安定性を確保できるか? |
| 一本の棒材送り部品に沿った多くの特徴 | 統合された旋削とライブツール操作 | 1つのシーケンスで搬送とハンドリングを削減できますか? |
| 短く剛性の高い部品 | 棒材供給と繰り返し生産の効率化の可能性 | 生産量は専用の段取りとツーリングを正当化しますか? |
| 複雑なバックエンドまたはクロスフィーチャー | 二次ハンドリング工程の削減 | サブスピンドル、切断、バックエンド検査はどのように制御されますか? |
細長い形状にはガイドブッシュ支持を使用する

どのフィーチャーが依然として困難を生じさせる可能性がありますか?
- 信頼性の高い切りくず排出を必要とする非常に小さな穴や深いボーリング。.
- 隣接する材料が除去された後にサポートを失う薄肉部。.
- 細長い壁を分断するクロスドリルまたはミーリング加工のフィーチャー。.
- 厳しいバリまたは振れの要件を伴うねじと溝。.
- 熱、長い切りくず、または急速な工具摩耗を生じさせる材料。.
サポートは設計レビューの代替ではありません。急激な遷移、不要な厳しい公差、困難な工具アクセス、および非支持の端部フィーチャーについては、プログラミングの前に依然として検討する必要があります。.
バーに沿った特徴の順序を計画する
スイス型旋盤の工程順序では、ガイドブッシュがどこでバーを支持するか、どの形状を最初に切削するか、そしてセクションが切削荷重に耐えられないほど細くなるのはいつかを考慮する必要があります。荒加工と支持を維持する工程は、最終径の加工より先に行われる場合があります。クロス穴、フライス加工された平面、ねじは、バーが安定している場所、および切りくずが仕上げ面を損なわずに排出できる場所に配置されます。.
サブスピンドルのピックアップと切断は、もう一つの制御された移行を生み出します。工程計画では、後端がいつ把持されるか、どの面が新しい基準になるか、そして逆端の形状がどのように検証されるかを定義する必要があります。機械から完成品として出てくる部品であっても、明確な検査座標系が必要です。.
シミュレーションには、工具、ホルダ、ガイドブッシュ、サブスピンドル、切断位置、および実際の素材モデルを含める必要があります。干渉やアクセスの問題を明らかにすることができますが、バーの真直度、装填、振れ、クーラント、切りくず制御については、現場での確認が依然として必要です。.
旋削とライブツール機能を慎重に組み合わせる
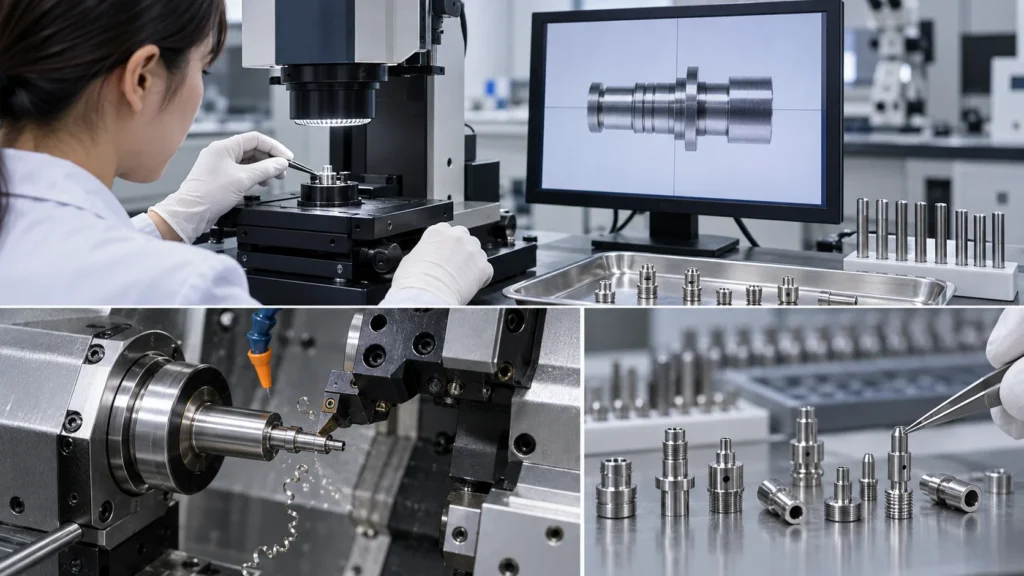
サプライヤーの スイス型加工能力 は、部品の直径、長さ、形状密度、材料、数量と比較する必要があります。サービスラベルだけでは、ガイドブッシュの配置、ライブツール、またはサブスピンドルの工程が特定の設計に適合することを証明できません。.
材料、熱、切りくず排出を考慮する

工程を確定する前に、正確なグレード、状態、認証、表面処理、洗浄要件を確認してください。材料の検討は CNC旋削材料情報, に関連付けるべきであり、最終的な条件は設備、工具、形状、バッチに固有のままです。.
段取り作業と生産数量のバランスを取る
スイス型加工は、バー送りと統合された工程により手作業のハンドリングを減らせるため、反復生産に魅力的です。しかし、それが単一の試作品にとって自動的な選択になるわけではありません。専用のガイドブッシュ段取り、工具、プログラムの検証、材料装填、検査は、部品が安定しており、数量または反復注文の見込みが投資を正当化する場合に、より正当化しやすくなります。.
機械時間単価だけでなく、プロジェクト総コストを比較してください。段取り、工具寿命、スクラップリスク、材料歩留まり、二次工程、検査、梱包、および工程確立後に設計を変更するコストを含めてください。.
定義された方法で小さな特徴を検査する
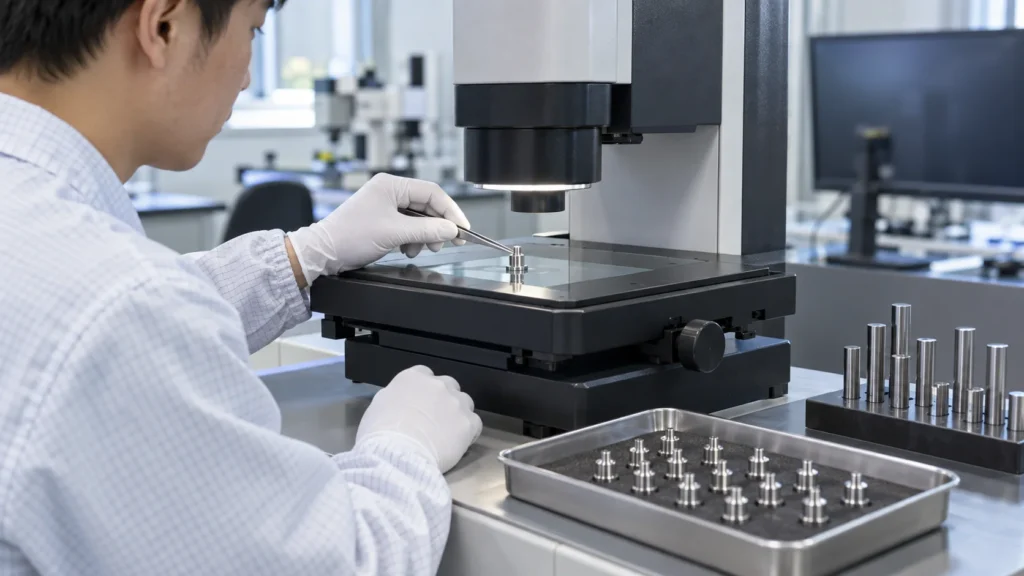
- 必要に応じて、材料の同一性とバッチのトレーサビリティを確認してください。.
- その形状に対して、適切なピン、ねじ、光学、空気、または座標測定方法を使用してください。.
- 小さなバリ、切り粉、傷、汚染がどのように許容または拒否されるかを定義してください。.
- 加工時に使用した同じ基準ロジックに照らして、反対側端部の形状を検査してください。.
- 生産前に、初品、サンプリング、報告、および梱包の要件を指定してください。.
サプライヤー品質計画については、 品質管理情報 を確認し、その後、図面または発注書にプロジェクト固有の測定および記録を定義してください。.
スイスマシニングのRFQを準備する
3Dモデル、2D図面、リビジョン、材料と状態、数量、予測、表面仕上げ、洗浄、梱包、および検査要件を提供してください。ガイドブッシュのサポートが有効かどうかを決定する情報を追加してください:
- 仕上げ径の範囲と総加工長さ。.
- 薄肉部、サポートされていない形状、小穴、溝、およびねじの詳細。.
- クロス穴加工、フライス加工、多角形、または後端部の形状。.
- 必要な振れ、真直度、同心度、バリ、清浄度、および外観基準。.
- 試作数量、年間数量、リピート注文の見込み、および初品書類。.
CNCスイスマシニングプロセスのFAQ
CNCスイスマシニングとは何ですか?
CNCスイスマシニングは、ガイドブッシュとスライドヘッドストックを使用して切削領域付近の材料をサポートしながら、小型、細長、または形状が密集した部品を生産する棒材供給旋削プロセスです。.
スイス型加工は極小部品専用ですか?
スイス型旋盤は小径または細長い部品によく選ばれますが、径だけで加工方法が決まるわけではありません。長さ、支持の必要性、形状の密度、材質、数量、検査要件を総合的に検討する必要があります。.
ガイドブッシュはなぜ役立つのですか?
ガイドブッシュは切削領域の近くで棒材を支持し、材料除去中の曲がりや振動を低減できます。実際の結果は、芯合わせ、棒材の状態、工具、切削条件、工程順序によって変わります。.
スイス型加工でクロス穴やねじは加工できますか?
多くのスイス型旋盤は旋削と回転工具による穴あけ、フライス加工、ねじ立てを組み合わせることができます。図面には形状の位置、規格、深さ、バリの状態、検査方法を定義する必要があります。.
スイス型加工より従来の旋削が適するのはどのような場合ですか?
短く剛性の高い部品、少量、大径、またはガイドブッシュ支持の恩恵がない形状では、従来の旋削の方が簡単な場合があります。段取りの手間、数量、形状へのアクセス、公差リスク、総コストを比較してください。.
スイス型加工は特定のクラスの旋削部品に対する支持戦略であり、万能なアップグレードではありません。径、長さ、形状、材質、数量、検査が合致すれば、ガイドブッシュ支持により細長い部品は棒材から反復可能な生産へとより安定した道筋を得られます。.