
작은 직경이 자동으로 스위스 가공을 의미하지는 않습니다. 결정적인 문제는 가느다란 길이를 따라 여러 선삭, 드릴링, 밀링 또는 나사 가공 형상이 생산되는 동안 부품이 절삭 영역 가까이에서 지지를 필요로 하는지 여부입니다. CNC 스위스 가공 공정 계획은 해당 형상을 제어하기 위해 슬라이딩 헤드스톡과 가이드 부싱 지지 전략을 사용하지만, 그 이점은 직경, 길이, 재료, 형상 순서, 수량 및 검사에 따라 달라집니다. 이 가이드는 스위스형 생산이 그 자리를 차지하는 경우와 기존 선반 센터가 더 명확한 경로인 경우를 설명합니다. 더 넓은 CNC 가공 공정 가이드 상위 워크플로를 제공합니다.
스위스 가공이 절삭 영역에서 바꾸는 것

일반적인 적용 분야로는 소형 샤프트, 핀, 슬리브, 피팅, 센서 부품, 의료용 하드웨어, 커넥터 부품, 그리고 길이 방향을 따라 여러 형상이 있는 소형 선삭 부품이 있습니다. 스위스 장비는 또한 크로스 드릴링, 밀링, 나사 가공, 후방 작업을 통합하여 적합한 생산 부품의 수동 이송을 줄일 수 있습니다.
스위스는 여전히 CNC 선삭입니다. 그 독특한 가치는 봉재가 지지되는 방식과 기계가 형상 접근을 처리하는 방식에서 비롯되며, 모든 형상에 대해 더 좁은 공차를 보편적으로 보장한다는 데서 오는 것이 아닙니다.
직경, 길이 및 형상에 공정을 맞추기
올바른 공정은 직경, 가공 길이, 지지되지 않는 경향, 형상 밀도, 수량 간의 관계에 따라 달라집니다. 짧고 상대적으로 큰 직경의 부품은 가이드 부싱으로부터 얻는 이점이 스위스 전용 셋업과 툴링을 정당화할 만큼 충분하지 않을 수 있습니다. 여러 개의 근접 공차 형상을 가진 길고 작은 직경의 부품은 절삭부 근처의 지지로부터 상당한 이점을 얻을 수 있습니다.
| 부품 상태 | 평가할 스위스 가공의 가치 | 견적 전 질문 |
|---|---|---|
| 작은 직경과 긴 가공 길이 | 절삭 영역 근처의 지지 | 기존 척킹이 요구되는 직진도와 안정성을 허용합니까? |
| 하나의 봉재 이송 부품을 따라 많은 형상 | 통합 선삭 및 라이브 툴 작업 | 하나의 시퀀스로 이송과 취급을 줄일 수 있습니까? |
| 짧고 강성이 높은 부품 | 봉재 공급 및 반복 생산 효율성의 잠재력 | 생산량이 전용 셋업과 툴링을 정당화하는가? |
| 복잡한 후면 가공 또는 교차 피처 | 2차 핸들링 단계 감소 | 서브 스핀들, 절단 및 후면 검사는 어떻게 제어될 것인가? |
가느다란 형상에는 가이드 부싱 지지를 사용하기

어떤 피처가 여전히 어려움을 초래할 수 있는가?
- 안정적인 칩 배출이 필요한 매우 작은 구멍 또는 깊은 보어.
- 인접 재료가 제거된 후 지지를 잃는 얇은 단면.
- 가는 벽을 단절시키는 교차 드릴링 또는 밀링 피처.
- 버 또는 런아웃 요구 사항이 까다로운 나사 및 홈.
- 열, 긴 칩 또는 급속한 공구 마모를 발생시키는 재료.
지지는 설계 검토를 대체하지 않습니다. 급격한 전환, 불필요하게 엄격한 공차, 어려운 공구 접근 및 지지되지 않는 끝단 피처는 프로그래밍 전에 여전히 논의되어야 합니다.
바를 따라 형상 순서를 계획하기
스위스 시퀀스는 가이드 부싱이 봉재를 지지하는 위치, 어떤 피처가 먼저 절삭되는지, 그리고 언제 단면이 절삭 하중에 저항하기에 너무 얇아지는지를 고려해야 합니다. 황삭 및 지지 보존 작업이 최종 직경보다 선행될 수 있습니다. 교차 홀, 밀링된 평면 및 나사는 봉재가 안정적으로 유지되고 칩이 완성된 표면을 손상시키지 않고 배출될 수 있는 위치에 배치됩니다.
서브 스핀들 픽업 및 절단은 또 다른 제어된 전환을 생성합니다. 공정 계획은 후면이 언제 포착되는지, 어떤 표면이 새로운 기준이 되는지, 그리고 역방향 피처가 어떻게 검증되는지를 정의해야 합니다. 기계에서 완성된 상태로 나오는 부품도 여전히 명확한 검사 좌표계가 필요합니다.
시뮬레이션에는 공구, 홀더, 가이드 부싱, 서브 스핀들, 절단 위치 및 실제 소재 모델이 포함되어야 합니다. 이는 충돌 및 접근 문제를 드러낼 수 있지만, 바의 직진도, 로딩, 런아웃, 냉각수 및 칩 제어에 대해서는 현장 점검이 여전히 필요합니다.
선삭과 라이브 툴 형상을 신중하게 결합하기
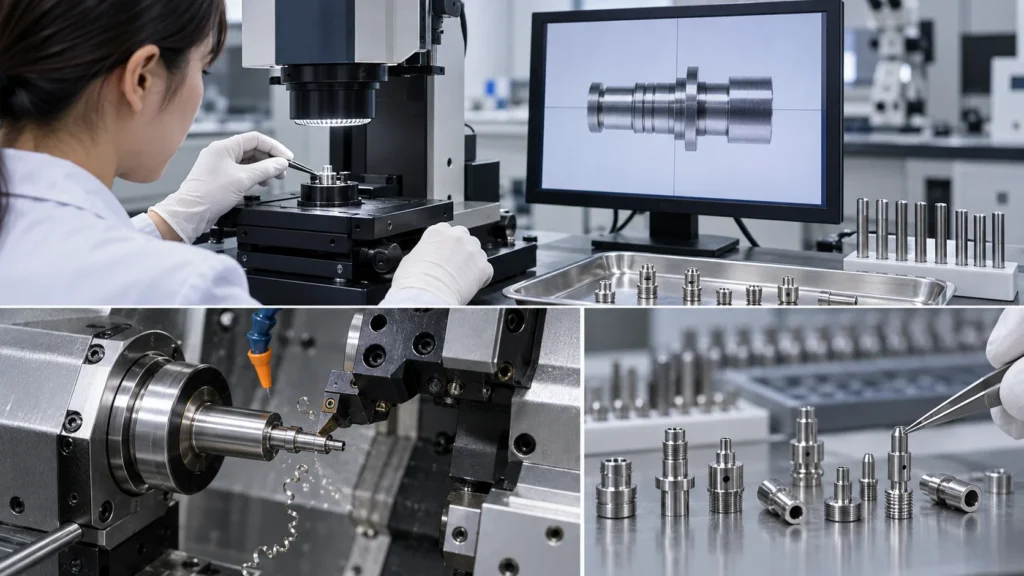
공급업체의 스위스 가공 역량 은 부품의 직경, 길이, 형상 밀도, 재료 및 수량과 비교되어야 합니다. 서비스 라벨만으로는 가이드 부싱 배열, 라이브 툴링 또는 서브 스핀들 경로가 특정 설계에 적합하다는 것을 입증하지 못합니다.
재료, 열 및 칩 배출을 고려하기

경로가 확정되기 전에 정확한 등급, 상태, 인증, 표면 처리 및 세정 요구 사항을 확인하십시오. 재료 논의는 CNC 선삭 재료 정보, 와 연결되어야 하며, 최종 조건은 장비, 공구, 형상 및 배치에 따라 구체적으로 유지됩니다.
생산 수량에 대해 셋업 노력을 균형 있게 맞추기
스위스 가공은 바 피딩과 통합 작업이 수동 핸들링을 줄일 수 있기 때문에 반복 생산에 매력적일 수 있습니다. 그렇다고 해서 단일 프로토타입에 자동으로 선택되는 것은 아닙니다. 전용 가이드 부싱 설정, 툴링, 프로그램 검증, 재료 로딩 및 검사는 부품이 안정적이고 수량 또는 반복 주문 예상이 투자를 뒷받침할 때 정당화하기 더 쉬울 수 있습니다.
기계 시간 가격만이 아니라 총 프로젝트 비용을 비교하십시오. 설정, 공구 수명, 스크랩 위험, 재료 수율, 2차 작업, 검사, 포장 및 공정이 확립된 후 설계 변경 비용을 포함하십시오.
정의된 방법으로 작은 형상을 검사하기
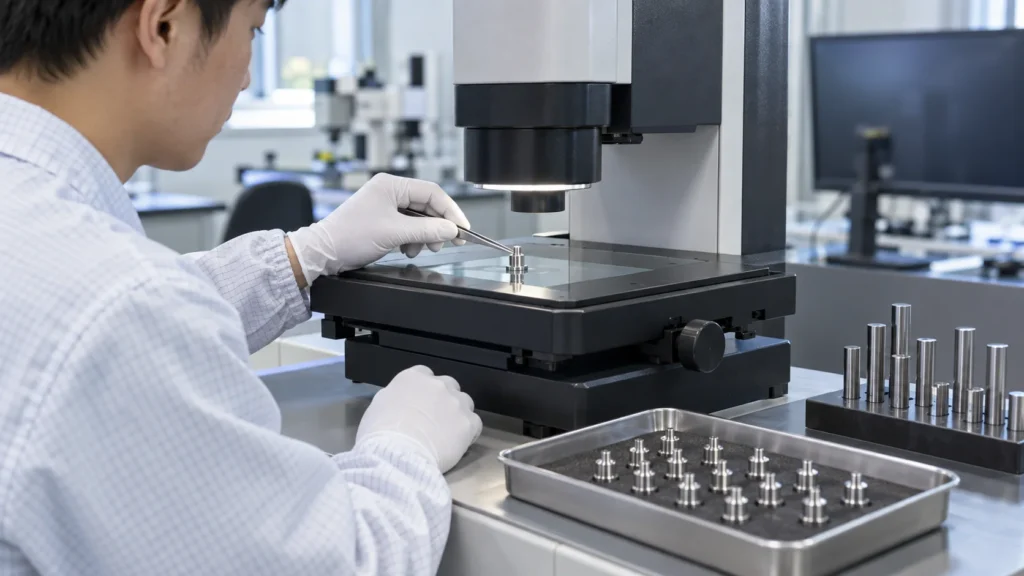
- 필요한 경우 재료 식별 및 배치 추적성을 확인하십시오.
- 형상에 적합한 핀, 나사, 광학, 공기 또는 좌표 측정 방법을 사용하십시오.
- 작은 버, 칩, 스크래치 및 오염이 어떻게 허용 또는 거부되는지 정의하십시오.
- 가공 중 사용한 것과 동일한 기준 로직으로 역단부 형상을 검사하십시오.
- 생산 전에 초도품, 샘플링, 보고서 및 포장 요구사항을 명시하십시오.
공급업체 품질 계획을 위해 다음을 검토하십시오: 품질 관리 정보 그런 다음 도면 또는 구매 주문서에 프로젝트별 측정 항목과 기록을 정의하십시오.
스위스 가공 RFQ 준비하기
3D 모델, 2D 도면, 리비전, 재료 및 상태, 수량, 예상 물량, 표면 조도, 세척, 포장 및 검사 요구사항을 제공하십시오. 가이드 부싱 지지가 유용한지 결정하는 정보를 추가하십시오:
- 완성 직경 범위 및 총 가공 길이.
- 박육부, 미지지 형상, 소형 홀, 홈 및 나사 상세.
- 교차 드릴링, 밀링, 다각형 또는 후단부 형상.
- 필요한 런아웃, 직진도, 동심도, 버, 청정도 및 외관 기준.
- 시제품 수량, 연간 물량, 반복 주문 예상 및 초도품 문서.
CNC 스위스 가공 공정 FAQ
CNC 스위스 가공이란 무엇입니까?
CNC 스위스 가공은 슬라이딩 헤드스톡과 가이드 부싱을 사용하여 절삭 영역 근처의 소재를 지지하면서 작고 가늘거나 형상이 복잡한 부품을 생산하는 바 피드 선삭 공정입니다.
스위스 가공은 아주 작은 부품에만 사용됩니까?
스위스 선반은 일반적으로 소경 또는 가는 부품에 선택되지만, 직경만으로 공정을 결정하지는 않습니다. 길이, 지지 필요성, 형상 밀도, 재료, 수량 및 검사 요구사항을 함께 고려해야 합니다.
가이드 부싱은 왜 도움이 되나요?
가이드 부싱은 절삭 영역 가까이에서 바를 지지하여 소재 제거 중 휨과 진동을 줄일 수 있습니다. 실제 결과는 정렬, 바 상태, 공구, 절삭 조건 및 공정 순서에 따라 달라집니다.
스위스 가공으로 교차 홀과 나사를 만들 수 있나요?
많은 스위스 기계는 선반 가공과 라이브 툴 드릴링, 밀링 및 나사 가공을 결합할 수 있습니다. 도면에는 피처 위치, 표준, 깊이, 버 상태 및 검사 방법이 정의되어야 합니다.
일반 선반 가공이 스위스 가공보다 언제 더 적합한가요?
일반 선반 가공은 짧고 강성이 높은 부품, 낮은 수량, 더 큰 직경 또는 가이드 부싱 지지의 이점이 없는 형상에 더 단순할 수 있습니다. 셋업 노력, 수량, 피처 접근성, 공차 위험 및 총 비용을 비교하십시오.
스위스 가공은 특정 부류의 선반 부품을 위한 지지 전략이지, 보편적인 업그레이드가 아닙니다. 직경, 길이, 피처, 재료, 수량 및 검사가 부합할 때, 가이드 부싱 지지는 가느다란 부품이 바 소재에서 반복 가능한 생산으로 이어지는 더 안정적인 경로를 제공할 수 있습니다.