
Un diámetro pequeño no significa automáticamente mecanizado suizo. La cuestión decisiva es si la pieza necesita soporte cerca de la zona de corte mientras se producen varias operaciones de torneado, taladrado, fresado o roscado a lo largo de una longitud esbelta. Proceso de mecanizado CNC suizo la planificación utiliza una estrategia de cabezal deslizante y soporte de casquillo guía para controlar esa geometría, pero los beneficios dependen del diámetro, la longitud, el material, la secuencia de operaciones, la cantidad y la inspección. Esta guía explica cuándo la producción de tipo suizo se justifica y cuándo un centro de torneado convencional es la ruta más clara. El más amplio Guía del proceso de mecanizado CNC proporciona el flujo de trabajo principal.
Qué cambia el mecanizado suizo en la zona de corte

Las aplicaciones típicas incluyen ejes pequeños, pasadores, casquillos, racores, componentes de sensores, herrajes médicos, piezas de conectores y componentes torneados en miniatura con varias características a lo largo de su longitud. El equipo suizo también puede integrar taladrado transversal, fresado, roscado y trabajo en el extremo posterior, reduciendo las transferencias manuales para piezas de producción adecuadas.
El suizo sigue siendo torneado CNC. Su valor distintivo proviene de cómo se soporta la barra y de cómo la máquina gestiona el acceso a las características, no de una promesa universal de tolerancias más estrechas para todas las geometrías.
Adapte el proceso al diámetro, la longitud y las características
El proceso adecuado depende de la relación entre el diámetro, la longitud mecanizada, la tendencia a quedar sin soporte, la densidad de características y la cantidad. Una pieza corta y de diámetro relativamente grande puede no beneficiarse lo suficiente de un casquillo guía como para justificar la configuración y el utillaje específicos para suizo. Un componente largo y de diámetro pequeño con múltiples características de tolerancia estrecha puede beneficiarse significativamente del soporte cerca del corte.
| Condición de la pieza | Valor suizo a evaluar | Pregunta antes de cotizar |
|---|---|---|
| Diámetro pequeño y longitud mecanizada larga | Soporte cerca de la zona de corte | ¿Permitirá el amarre convencional la rectitud y la estabilidad requeridas? |
| Muchas características a lo largo de una pieza alimentada en barra | Operaciones integradas de torneado y herramientas motorizadas | ¿Puede una sola secuencia reducir las transferencias y la manipulación? |
| Componente corto y rígido | Potencial de alimentación en barra y eficiencia en producción repetitiva | ¿El volumen justifica la configuración y el utillaje dedicados? |
| Características complejas en el extremo posterior o cruzadas | Menos pasos secundarios de manipulación | ¿Cómo se controlarán el subhusillo, el tronzado y la inspección del extremo posterior? |
Utilice soporte de casquillo guía para geometrías esbeltas

¿Qué características todavía pueden generar dificultad?
- Agujeros muy pequeños o mandrinados profundos que requieren una evacuación de virutas fiable.
- Secciones delgadas que pierden soporte después de eliminar el material adyacente.
- Características taladradas transversalmente o fresadas que interrumpen una pared esbelta.
- Roscas y ranuras con requisitos exigentes de rebaba o excentricidad.
- Materiales que generan calor, virutas largas o desgaste rápido de la herramienta.
El soporte no sustituye la revisión del diseño. Las transiciones bruscas, las tolerancias innecesariamente ajustadas, el acceso difícil de la herramienta y las características de extremo sin soporte todavía deben discutirse antes de la programación.
Planifique la secuencia de operaciones a lo largo de la barra
Una secuencia suiza debe considerar dónde soporta el casquillo guía la barra, qué características se cortan primero y cuándo una sección se vuelve demasiado delgada para resistir la carga de corte. Las operaciones de desbaste y de conservación del soporte pueden preceder a los diámetros finales. Los agujeros cruzados, las caras fresadas y las roscas se colocan donde la barra permanece estable y donde las virutas pueden salir sin dañar una superficie acabada.
La recogida por el subhusillo y el tronzado crean otra transición controlada. El plan de proceso debe definir cuándo se sujeta el extremo posterior, qué superficie se convierte en la nueva referencia y cómo se verifican las características del extremo inverso. Una pieza que sale completa de la máquina todavía necesita un sistema de coordenadas de inspección claro.
La simulación debe incluir herramientas, portaherramientas, casquillo guía, subhusillo, posición de tronzado y el modelo real del material. Puede revelar problemas de colisión y acceso, pero las comprobaciones en el taller siguen siendo necesarias para la rectitud de la barra, la carga, la excentricidad, el refrigerante y el control de virutas.
Combine el torneado con operaciones de herramienta motorizada con cuidado
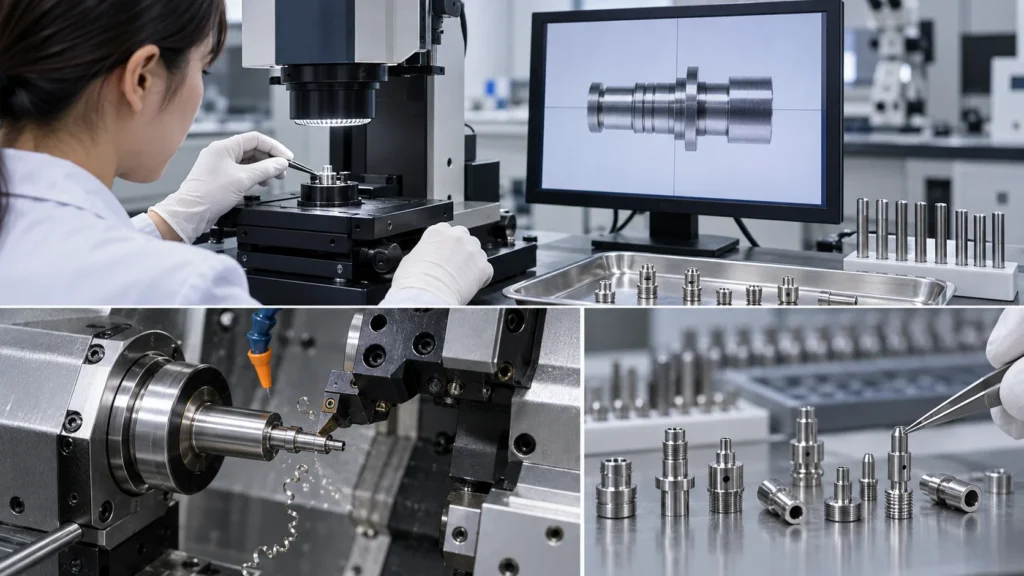
The supplier’s Swiss machining capability should be compared with the part’s diameter, length, feature density, material, and quantity. A service label alone does not prove that the guide-bushing arrangement, live tooling, or sub-spindle route fits the specific design.
Tenga en cuenta el material, el calor y la evacuación de virutas

Confirm exact grade, condition, certification, surface treatment, and cleaning requirements before the route is fixed. The material discussion should be connected to the CNC turning materials information, while final conditions remain specific to the equipment, tool, geometry, and batch.
Equilibre el esfuerzo de preparación con la cantidad de producción
Swiss machining can be attractive for repeat production because bar feeding and integrated operations may reduce manual handling. That does not make it the automatic choice for a single prototype. Dedicated guide-bushing setup, tooling, program prove-out, material loading, and inspection may be easier to justify when the part is stable and the quantity or repeat-order expectation supports the investment.
Compare total project cost rather than machine-hour price alone. Include setup, tool life, scrap risk, material yield, secondary operations, inspection, packaging, and the cost of changing a design after the process has been established.
Inspeccione características pequeñas con un método definido
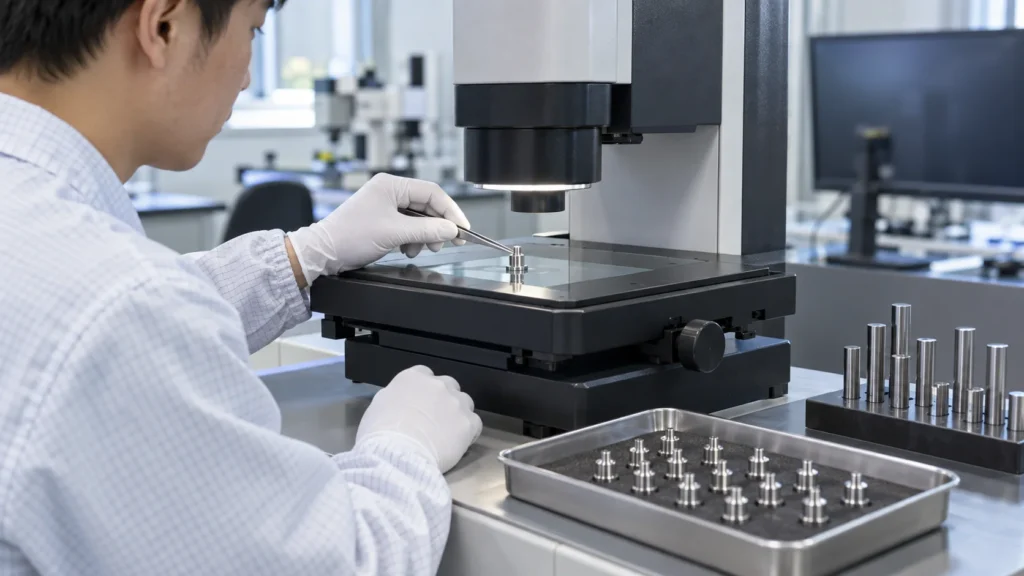
- Confirm material identity and batch traceability where required.
- Use suitable pin, thread, optical, air, or coordinate measurement methods for the feature.
- Define how small burrs, chips, scratches, and contamination are accepted or rejected.
- Check reverse-end features against the same reference logic used during machining.
- Especifique los requisitos de primera pieza, muestreo, informe y embalaje antes de la producción.
Para la planificación de la calidad del proveedor, revise la información de gestión de la calidad y luego defina las mediciones y los registros específicos del proyecto en el plano o la orden de compra.
Prepare una solicitud de cotización de mecanizado suizo
Proporcione el modelo 3D, el plano 2D, la revisión, el material y el estado, la cantidad, el pronóstico, el acabado superficial, la limpieza, el embalaje y los requisitos de inspección. Agregue la información que determina si el soporte de casquillo guía es útil:
- Rango de diámetro acabado y longitud mecanizada total.
- Secciones delgadas, características sin soporte, orificios pequeños, ranuras y detalles de rosca.
- Características de taladrado transversal, fresado, poligonales o del extremo posterior.
- Criterios requeridos de excentricidad, rectitud, concentricidad, rebabas, limpieza y aspecto.
- Cantidad de prototipos, volumen anual, expectativas de pedidos repetidos y documentos de primera pieza.
Preguntas frecuentes sobre el proceso de mecanizado CNC suizo
¿Qué es el mecanizado CNC suizo?
El mecanizado CNC suizo es un proceso de torneado con alimentación por barra que utiliza un cabezal deslizante y un casquillo guía para soportar el material cerca de la zona de corte mientras produce componentes pequeños, esbeltos o con alta densidad de características.
¿El mecanizado suizo es solo para piezas diminutas?
Las máquinas suizas se seleccionan comúnmente para componentes de diámetro pequeño o esbeltos, pero el diámetro por sí solo no decide la ruta. La longitud, las necesidades de soporte, la densidad de características, el material, la cantidad y los requisitos de inspección deben considerarse en conjunto.
¿Por qué ayuda un casquillo guía?
Un casquillo guía soporta la barra cerca del área de corte, lo que puede reducir la flexión y la vibración durante la eliminación de material. Los resultados reales aún dependen de la alineación, el estado de la barra, el utillaje, las condiciones de corte y la secuencia del proceso.
¿Puede el mecanizado suizo producir agujeros transversales y roscas?
Muchas máquinas suizas pueden combinar el torneado con taladrado, fresado y roscado con herramientas motorizadas. El plano debe definir la posición de la característica, la norma, la profundidad, el estado de las rebabas y el método de inspección.
¿Cuándo es mejor el torneado convencional que el mecanizado suizo?
El torneado convencional puede ser más sencillo para piezas cortas y rígidas, cantidades bajas, diámetros mayores o geometrías que no se benefician del soporte del casquillo guía. Compare el esfuerzo de preparación, la cantidad, el acceso a las características, el riesgo de tolerancia y el costo total.
El mecanizado suizo es una estrategia de soporte para una clase específica de piezas torneadas, no una mejora universal. Cuando el diámetro, la longitud, las características, el material, la cantidad y la inspección están alineados, el soporte del casquillo guía puede dar a los componentes esbeltos una trayectoria más estable desde la barra hasta la producción repetible.