
Un diametro piccolo non significa automaticamente lavorazione svizzera. La questione decisiva è se il pezzo necessita di supporto vicino alla zona di taglio mentre diverse lavorazioni di tornitura, foratura, fresatura o filettatura vengono eseguite lungo una lunghezza sottile. Processo di lavorazione CNC svizzera la pianificazione utilizza una strategia con mandrino mobile e supporto a boccola di guida per controllare quella geometria, ma i vantaggi dipendono da diametro, lunghezza, materiale, sequenza delle lavorazioni, quantità e ispezione. Questa guida spiega quando la produzione di tipo svizzero merita il suo impiego e quando un centro di tornitura convenzionale è la strada più chiara. Il più ampio Guida al processo di lavorazione CNC fornisce il flusso di lavoro principale.
Cosa cambia la lavorazione svizzera nella zona di taglio

La lavorazione di tipo svizzero utilizza un mandrino a slitta e una bussola di guida per sostenere il materiale in barra vicino all'area di taglio. Invece di esporre una lunga sezione non supportata mentre gli utensili asportano materiale, la macchina avanza la barra attraverso la guida mentre gli utensili fissi e motorizzati lavorano vicino a quel punto di supporto. Questo modifica la rigidità della configurazione di taglio per componenti snelli.
Le applicazioni tipiche includono piccoli alberi, perni, boccole, raccordi, componenti per sensori, hardware medicale, parti per connettori e componenti torniti in miniatura con diverse caratteristiche lungo la loro lunghezza. Le attrezzature svizzere possono anche integrare foratura trasversale, fresatura, filettatura e lavorazioni posteriori, riducendo i trasferimenti manuali per le parti di produzione idonee.
Lo svizzero è comunque tornitura CNC. Il suo valore distintivo deriva da come viene supportata la barra e da come la macchina gestisce l'accesso alle caratteristiche, non da una promessa universale di tolleranze più strette per ogni geometria.
Abbinare il processo a diametro, lunghezza e lavorazioni
Il processo giusto dipende dalla relazione tra diametro, lunghezza lavorata, tendenza al non supporto, densità delle caratteristiche e quantità. Una parte corta e di diametro relativamente grande potrebbe non trarre abbastanza vantaggio da una bussola di guida da giustificare l'allestimento e l'attrezzatura specifici per lo svizzero. Un componente lungo e di piccolo diametro con molteplici caratteristiche a tolleranza stretta può trarre notevoli vantaggi dal supporto vicino al taglio.
| Condizione della parte | Valore svizzero da valutare | Domanda prima di quotare |
|---|---|---|
| Diametro piccolo e lunga lunghezza lavorata | Supporto vicino alla zona di taglio | Il serraggio convenzionale consentirà la rettilineità e la stabilità richieste? |
| Molte caratteristiche lungo una parte alimentata a barra | Operazioni integrate di tornitura e utensili motorizzati | Una singola sequenza può ridurre trasferimenti e movimentazione? |
| Componente corto e rigido | Potenziale efficienza di alimentazione a barra e produzione ripetitiva | Il volume giustifica l'allestimento dedicato e l'attrezzatura? |
| Funzionalità complesse sul retro o trasversali | Meno passaggi di manipolazione secondaria | Come verranno controllati il controsupporto, il taglio e l'ispezione del retro? |
Utilizzare il supporto a boccola di guida per geometrie sottili

Il supporto della pinza guida aiuta a limitare la lunghezza non supportata tra l'utensile da taglio e il punto in cui la barra è vincolata. Ciò può ridurre flessione e vibrazioni mentre la macchina realizza piccoli diametri, gole, filettature o funzionalità trasversali. Il risultato dipende comunque dalle condizioni della barra, dall'accoppiamento della pinza guida, dall'allineamento, dall'attrezzatura, dal refrigerante e dalla sequenza di taglio.
Quali funzionalità possono ancora creare difficoltà?
- Fori molto piccoli o alesature profonde che richiedono un'evacuazione affidabile dei trucioli.
- Sezioni sottili che perdono supporto dopo la rimozione del materiale adiacente.
- Funzionalità forate trasversalmente o fresate che interrompono una parete sottile.
- Filettature e gole con requisiti impegnativi di bava o eccentricità.
- Materiali che generano calore, trucioli lunghi o rapido consumo dell'utensile.
Il supporto non sostituisce la revisione di progettazione. Transizioni nette, tolleranze strette non necessarie, accesso difficile agli utensili e funzionalità terminali non supportate dovrebbero comunque essere discussi prima della programmazione.
Pianificare la sequenza delle lavorazioni lungo la barra
Una sequenza svizzera deve considerare dove la pinza guida supporta la barra, quali funzionalità vengono tagliate per prime e quando una sezione diventa troppo sottile per resistere al carico di taglio. Le operazioni di sgrossatura e di conservazione del supporto possono precedere i diametri finali. Fori trasversali, spianature fresate e filettature sono posizionati dove la barra rimane stabile e dove i trucioli possono uscire senza danneggiare una superficie finita.
La presa del controsupporto e il taglio di troncatura creano un'altra transizione controllata. Il piano di processo dovrebbe definire quando viene afferrata l'estremità posteriore, quale superficie diventa il nuovo riferimento e come vengono verificate le funzionalità dell'estremità inversa. Un pezzo che esce completo dalla macchina necessita comunque di un chiaro sistema di coordinate di ispezione.
La simulazione dovrebbe includere utensili, portautensili, pinza guida, controsupporto, posizione di taglio e il modello effettivo del grezzo. Può rivelare problemi di collisione e accesso, ma i controlli in officina rimangono necessari per la rettilineità della barra, il carico, l'eccentricità, il refrigerante e il controllo dei trucioli.
Combinare la tornitura con le lavorazioni a utensili motorizzati con attenzione
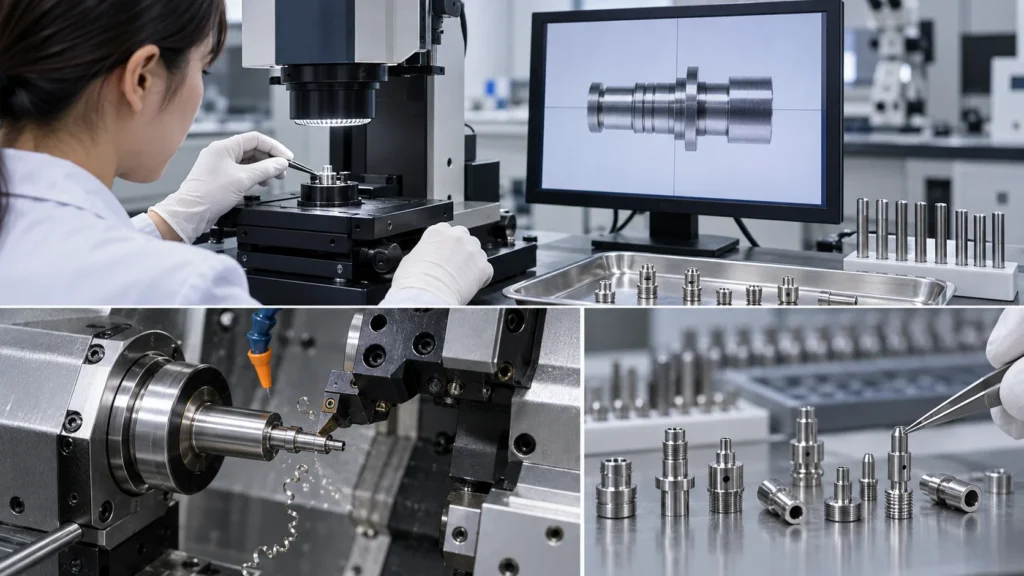
Le moderne macchine svizzere possono combinare la tornitura con utensili motorizzati per fori trasversali, cave, superfici piane, profili poligonali e piccole superfici fresate. L'integrazione può ridurre la movimentazione e preservare le relazioni angolari, ma le operazioni con utensili motorizzati richiedono comunque spazio per gli utensili, supporto stabile, posizionamento rotativo accurato e una strategia definita per le bave.
La capacità di lavorazione svizzera del fornitore La capacità di lavorazione svizzera deve essere confrontata con il diametro, la lunghezza, la densità delle caratteristiche, il materiale e la quantità del pezzo. Un'etichetta di servizio da sola non dimostra che la configurazione della bussola guida, l'utensileria motorizzata o il percorso del controsupporto siano adatti al progetto specifico.
Tenere conto di materiale, calore e evacuazione dei trucioli

Il comportamento del materiale può dominare il risultato di un piccolo pezzo perché c'è poco margine per bave, deformazioni o flessione degli utensili. L'alluminio e l'ottone possono produrre trucioli che richiedono un'evacuazione controllata. L'acciaio inossidabile, il titanio e altri materiali difficili possono aumentare la sensibilità al calore e all'usura degli utensili. Le materie plastiche possono richiedere un serraggio a bassa distorsione e un approccio diverso al calore di taglio.
Confermare la qualità esatta, la condizione, la certificazione, il trattamento superficiale e i requisiti di pulizia prima di fissare il percorso. La discussione sul materiale dovrebbe essere collegata alla informazioni sui materiali per tornitura CNC, , mentre le condizioni finali restano specifiche per l'attrezzatura, l'utensile, la geometria e il lotto.
Bilanciare lo sforzo di attrezzaggio rispetto alla quantità di produzione
La lavorazione svizzera può essere interessante per la produzione ripetitiva perché l'alimentazione a barra e le operazioni integrate possono ridurre la movimentazione manuale. Ciò non la rende la scelta automatica per un singolo prototipo. L'allestimento dedicato della bussola guida, l'utensileria, la verifica del programma, il caricamento del materiale e l'ispezione possono essere più facili da giustificare quando il pezzo è stabile e la quantità o l'aspettativa di ordini ripetuti sostiene l'investimento.
Confrontare il costo totale del progetto anziché solo il prezzo per ora macchina. Includere allestimento, durata degli utensili, rischio di scarti, resa del materiale, operazioni secondarie, ispezione, imballaggio e il costo di modificare un progetto dopo che il processo è stato stabilito.
Ispezionare le lavorazioni piccole con un metodo definito
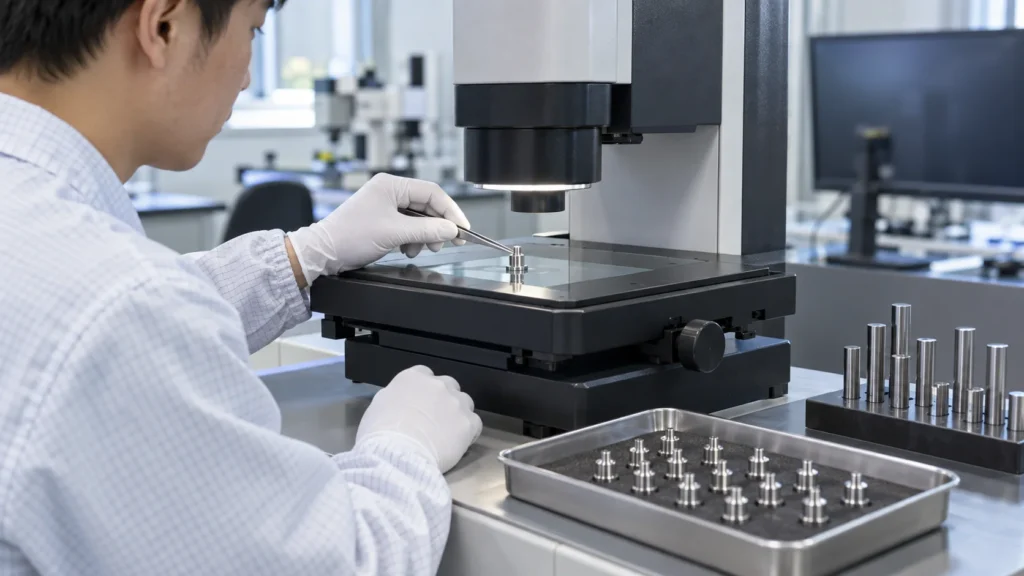
I piccoli pezzi necessitano di un piano di ispezione sufficientemente preciso per distinguere la variazione di misurazione dalla variazione effettiva del processo. Le caratteristiche critiche possono includere diametro, rettilineità, eccentricità, accoppiamento della filettatura, posizione dei fori, larghezza della scanalatura, condizione delle bave e la relazione tra le caratteristiche dell'estremità anteriore e posteriore.
- Confermare l'identità del materiale e la tracciabilità del lotto ove richiesto.
- Utilizzare metodi di misurazione adeguati con spine, filettature, ottici, ad aria o a coordinate per la caratteristica.
- Definire come le piccole bave, i trucioli, i graffi e la contaminazione vengono accettati o rifiutati.
- Verificare le caratteristiche dell'estremità inversa secondo la stessa logica di riferimento utilizzata durante la lavorazione.
- Specificare i requisiti di primo articolo, campionamento, report e imballaggio prima della produzione.
Per la pianificazione della qualità dei fornitori, rivedere i informazioni sulla gestione della qualità e quindi definire le misurazioni e i record specifici del progetto nel disegno o nell'ordine di acquisto.
Preparare una richiesta di offerta per la lavorazione svizzera
Fornire il modello 3D, il disegno 2D, la revisione, il materiale e la condizione, la quantità, la previsione, la finitura superficiale, la pulizia, l'imballaggio e i requisiti di ispezione. Aggiungere le informazioni che determinano se il supporto della boccola di guida è utile:
- Intervallo di diametro finito e lunghezza totale lavorata.
- Sezioni sottili, caratteristiche non supportate, fori piccoli, scanalature e dettagli delle filettature.
- Fori trasversali, fresatura, caratteristiche poligonali o posteriori.
- Requisiti di eccentricità, rettilineità, concentricità, bava, pulizia e criteri estetici.
- Quantità di prototipo, volume annuale, aspettative di riordino e documenti del primo articolo.
Domande frequenti sul processo di lavorazione CNC svizzera
Che cos'è la lavorazione CNC Swiss?
La lavorazione CNC Swiss è un processo di tornitura a barra che utilizza un mandrino scorrevole e una boccola di guida per supportare il materiale vicino alla zona di taglio durante la produzione di componenti piccoli, snelli o ricchi di caratteristiche.
La lavorazione Swiss è solo per pezzi minuscoli?
Le macchine Swiss sono comunemente scelte per componenti di piccolo diametro o snelli, ma il diametro da solo non decide il percorso. La lunghezza, le esigenze di supporto, la densità delle caratteristiche, il materiale, la quantità e i requisiti di ispezione devono essere considerati insieme.
Perché una boccola di guida è utile?
Una boccola di guida supporta la barra vicino all'area di taglio, il che può ridurre la flessione e le vibrazioni durante l'asportazione del materiale. I risultati effettivi dipendono comunque dall'allineamento, dalle condizioni della barra, dall'utensileria, dalle condizioni di taglio e dalla sequenza del processo.
La lavorazione Swiss può produrre fori trasversali e filettature?
Molte macchine svizzere possono combinare la tornitura con foratura con utensili motorizzati, fresatura e filettatura. Il disegno deve definire la posizione della caratteristica, lo standard, la profondità, la condizione delle bave e il metodo di ispezione.
Quando è preferibile la tornitura convenzionale rispetto alla lavorazione svizzera?
La tornitura convenzionale può essere più semplice per pezzi corti e rigidi, quantità ridotte, diametri maggiori o geometrie che non traggono vantaggio dal supporto della boccola di guida. Confrontare l'impegno di setup, la quantità, l'accesso alle caratteristiche, il rischio di tolleranza e il costo totale.
La lavorazione svizzera è una strategia di supporto per una specifica classe di pezzi torniti, non un miglioramento universale. Quando diametro, lunghezza, caratteristiche, materiale, quantità e ispezione sono allineati, il supporto della boccola di guida può offrire ai componenti snelli un percorso più stabile dal barra grezza alla produzione ripetibile.