
ポンプハウジングのボア芯合わせは、測定しやすい外側の面ではなく、ハウジングが支持すべきシャフトと軸受の配置に基づいて指定すべきです。図面には、軸受座、シールボア、合わせ面、およびインペラ関連の形状が機能軸線に対してどのように関係するか、また合否判定が単体のハウジングに適用されるのか組立状態に適用されるのかを示す必要があります。ボアは径の許容範囲を満たしていても、軸線から外れていたり、誤った角度で位置していたりする可能性があります。まず関係を定義し、次にそれを検査できる加工・検査手順を選択します。.
ハウジングを通して回転アセンブリを追跡する
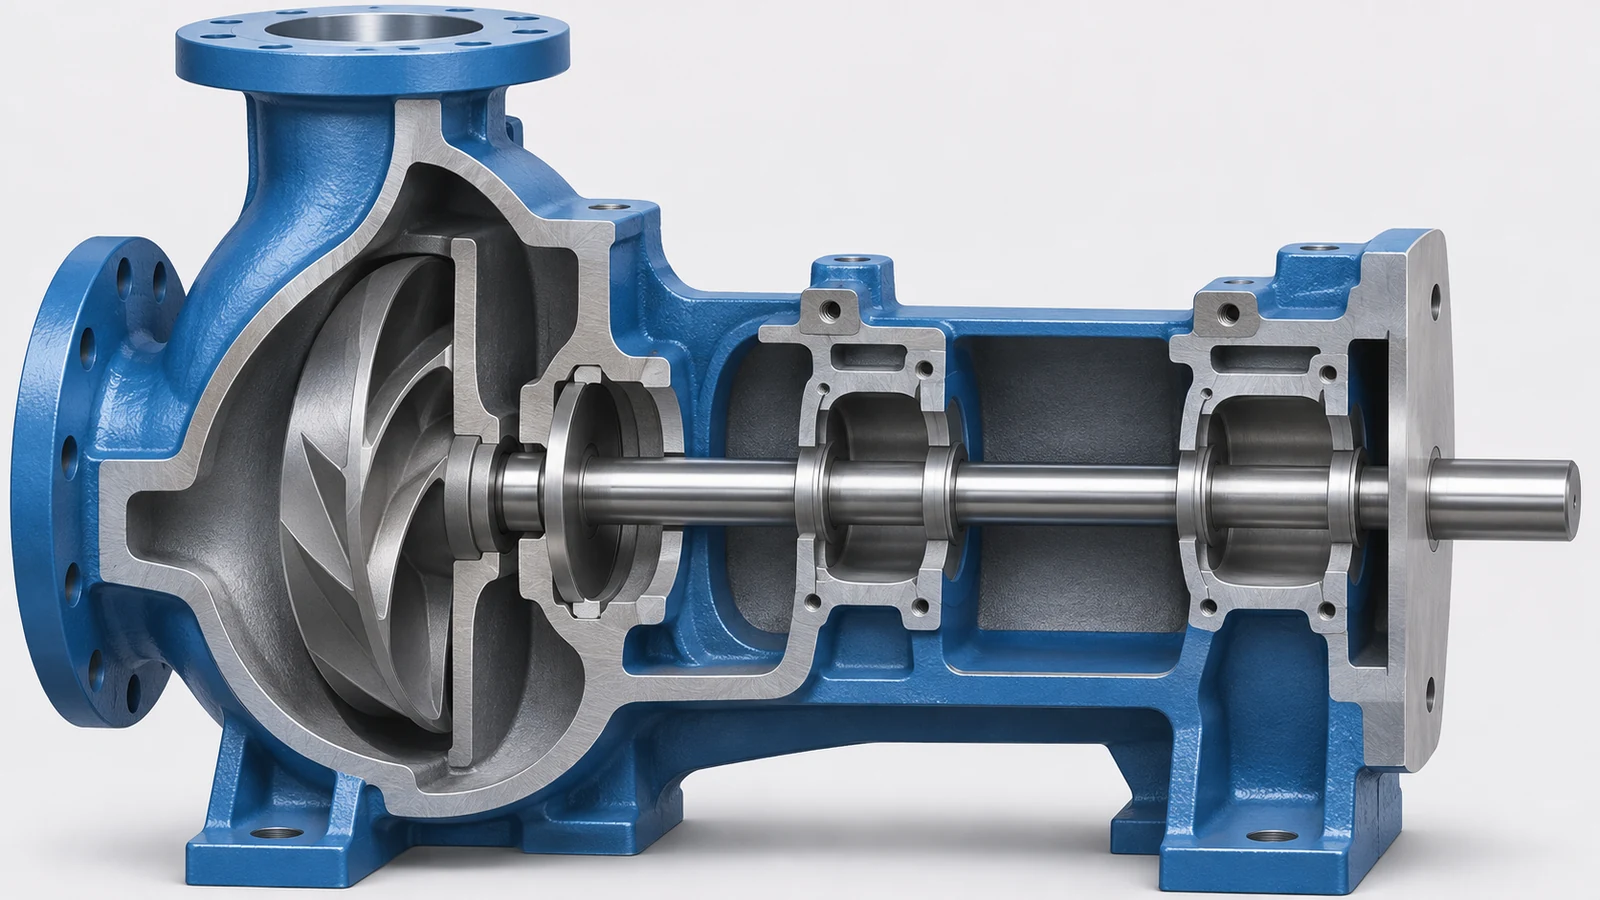
まず機械的連鎖(シャフト、軸受、シール、ハウジングの合わせ部、インペラのインターフェース)から始めます。どのハウジングボアがシャフトを支持するのか、どの面が軸受やシール部品を位置決めするのか、どの形状が軸方向位置を制御するのかを特定します。インペラはシャフトに取り付けられるため、その作動位置は単一の孤立したキャビティ寸法ではなく、連鎖全体に依存します。.
半径方向の芯合わせと軸方向の配置を分離します。軸受ボアが回転軸線を確立する一方で、ショルダーやカバー面がその軸線に沿った積み重ねを制御する場合があります。シール座は両方の関係を必要とすることがあります。すべてのボア、カウンターボア、ポケットが同じ管理を受けることを示唆する曖昧な注記は避けてください。.
支持されるシャフト軸線を基準にデータムを構築する
取り付けられたハウジングを表すデータム形体を使用します。取付面や分割継手が方向を確立し、軸受座が軸線を確立し、ボルトパターンやダウエルが回転方向の位相と組立位置を設定する場合があります。一次基準は、その面が実際に部品を位置決めするのでない限り、外観上の壁面や未加工の鋳物面ではなく、機械インターフェースから選択します。.
複数の軸受座がある場合は、同軸度または軸線関係を定義し、指定された条件下で解釈・測定できるようにします。設計にカートリッジ、ライナー、または交換可能なインサートを使用する場合は、データムがハウジング座、取り付けられたインサート、または最終的な軸受軸線のいずれに適用されるのかを明確にします。嵌め合いと組立によって支持対象の形状が移動または変形する可能性があるため、検査基準が重要です。.
サイトの 5軸インペラ加工 このページは関連する部品インターフェースを扱っており、本記事はハウジングの形状とその検査定義に限定されています。.
関連する座を管理された順序で加工する
切削を開始する前に、ワークピースをどのように位置決めするかを計画します。粗加工、応力除去、仕上げ加工、部品の取り外しによって、鋳物や薄肉ハウジングの形状が変化する可能性があります。関連するボアを1回の段取りで仕上げることで、それらの関係を維持できます。段取り替えが必要な場合は、位置決め方法によって同じ機能データムを再確立する必要があります。実用的なポンプハウジングのボア芯合わせ計画は、選択した段取りを通じてこれらの機能関係を維持し、鋳物の応力を解放する可能性のあるあらゆる工程の後にそれらを確認します。.
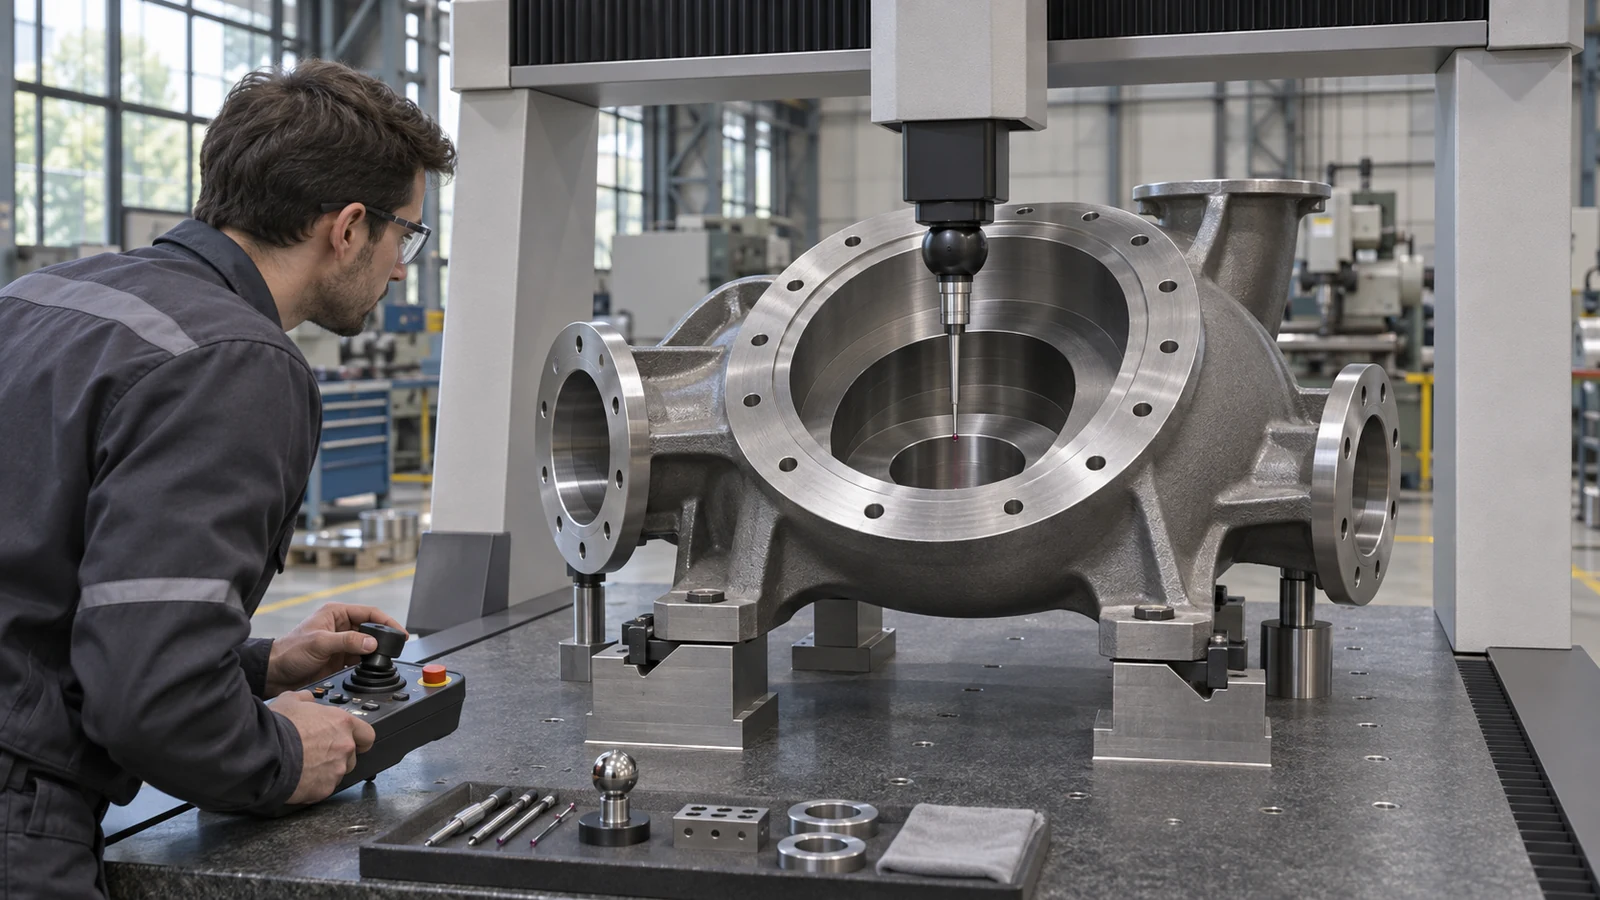
クランプは工程定義の一部です。ハウジングは不均一な支持面に対して、または数点で締め付けた際に変形することがあります。解放後にばね戻りが生じる場合、クランプ状態で測定した寸法は自由状態や組付状態を予測できない可能性があります。重要な条件を特定し、意図しない力を加えることなくその条件を再現する検査治具を使用してください。.
加工のアクセス性も工程順序に影響します。深い軸受座、シール用カウンタボア、インペラ空洞は、それぞれ異なる工具アクセスや姿勢を必要とする場合があります。目標はすべてのフィーチャを1つの段取りに押し込むことではなく、機能軸が工程間で移される際のデータムドリフトを防ぐことです。.
ボア径以上のものを測定する
完全な検査には、ボア径、指定された形状、軸位置、角度関係、肩位置、インターフェース間距離が含まれる場合があります。どの特性が適用されるかは設計によって異なります。プラグゲージやエアゲージは径には対応できますが、他のボアや面との関係を確立できない場合があります。座標ベースの検査は、部品が正しいデータムに位置合わせされ、測定が関連する深さに達する場合、複数の関係を評価できます。.
| 特徴 | 図面意図の明確化 | 検査上の問い |
|---|---|---|
| 軸受座 | 嵌合、軸、基準状態 | 径は軸位置とは別に検査されますか? |
| シールボアまたは面 | 位置合わせと軸方向座 | 測定は支持軸軸線との関係を確立していますか? |
| カバーまたは分割インターフェース | 接合状態、ノックピン、ファスナー | ハウジングは緩み状態または組付状態で検査されますか? |
| インペラ関連レジスタ | 軸方向位置と振れの関係 | 段取りは組付スタックを再現していますか? |
システム要件を、すべてのフィーチャに対する恣意的な厳しい公差に変換してはなりません。設計者は、嵌合、シール機能、ロータクリアランス、または組立を制御する寸法を特定し、それらに測定可能な限界を割り当てるべきです。.
芯合わせをポンプの適格性確認から切り離す
正確なボアの関係は組立を支えますが、油圧性能、漏れ、振動、効率、材料の適合性を保証するものではありません。これらの結果は、インペラ設計、クリアランス、バランス、軸受、シール、作動流体、速度、試験条件に依存します。各受入試験の責任者と必要な記録を明記してください。CNC検査報告書は指定された形状を記録するものであり、責任者がその試験を実施していない限り、ポンプ性能試験として提示すべきではありません。.
製造上のアライメント問題と、サービス中に発見された摩耗や組立損傷を区別してください。修理の判断には、ポンプモデル、図面、状態、OEMの限界が必要です。これは図面および加工計画のガイドであり、修理手順や汎用的な公差表ではありません。.
サプライヤーに使用可能な検査定義を提供する
現行のハウジングモデルとリビジョン、データム方式、軸受およびシールのインターフェース、嵌合意図、組立状態、重要な軸関係、仕上げ要件、検査記録を含めてください。インサート、スリーブ、軸受がハウジングとともに供給されるかどうか、および誰がそれらを組み付けるかを特定してください。カバーまたは分割ケースを取り付けた状態で検査を行う場合は、結果を再現可能にする締結具、順序、状態を定義してください。.
リリース前に、各コールアウトを意図する測定に対してレビューしてください。直接プロービングができないフィーチャについては、生産前にゲージまたは治具とそのデータム移行について合意してください。明確な図面は工程計画に役立ち、明確な受入計画は実際のアライメント問題と測定設定の違いを区別するのに役立ちます。最終的なポンプハウジングボアアライメントレビューでは、各コールアウトと測定方法が同一の組立状態または自由状態を記述していることを確認すべきです。.
一般的な部品加工の背景については、サイトの CNCフライス加工 ページをご覧ください。実際の範囲と受入は図面ごとに異なります。.