
Diâmetro pequeno não significa automaticamente usinagem suíça. A questão decisiva é se a peça precisa de suporte próximo à zona de corte enquanto várias operações de torneamento, furação, fresamento ou roscamento são produzidas ao longo de um comprimento esbelto. Processo de usinagem CNC suíço o planejamento utiliza uma estratégia de cabeçote deslizante e suporte de bucha-guia para controlar essa geometria, mas os benefícios dependem do diâmetro, comprimento, material, sequência de operações, quantidade e inspeção. Este guia explica quando a produção do tipo suíço merece seu lugar e quando um centro de torneamento convencional é o caminho mais claro. O mais amplo Guia do processo de maquinagem CNC fornece o fluxo de trabalho principal.
O Que a Usinagem Suíça Muda na Zona de Corte

A usinagem tipo suíço utiliza um cabeçote móvel e uma bucha-guia para apoiar o material em barra próximo à área de corte. Em vez de expor uma longa seção sem apoio enquanto as ferramentas removem material, a máquina avança a barra através da guia enquanto ferramentas fixas e acionadas trabalham próximas a esse ponto de apoio. Isso altera a rigidez do arranjo de corte para componentes esbeltos.
Aplicações típicas incluem eixos pequenos, pinos, luvas, conexões, componentes de sensores, ferragens médicas, peças de conectores e componentes torneados em miniatura com várias características ao longo de seu comprimento. Equipamentos suíços também podem integrar furação cruzada, fresamento, roscamento e trabalho na parte traseira, reduzindo transferências manuais para peças de produção adequadas.
O suíço ainda é torneamento CNC. Seu valor distinto vem de como a barra é apoiada e de como a máquina lida com o acesso às características, não de uma promessa universal de tolerância mais apertada para toda geometria.
Combine o Processo com Diâmetro, Comprimento e Operações
O processo correto depende da relação entre diâmetro, comprimento usinado, tendência a falta de apoio, densidade de características e quantidade. Uma peça curta e de diâmetro relativamente grande pode não ganhar o suficiente com uma bucha-guia para justificar a configuração e o ferramental específicos para suíço. Um componente longo e de pequeno diâmetro com múltiplas características de tolerância apertada pode ganhar significativamente com o apoio próximo ao corte.
| Condição da peça | Valor suíço a avaliar | Pergunta antes de cotar |
|---|---|---|
| Diâmetro pequeno e comprimento usinado longo | Apoio próximo à zona de corte | A fixação convencional permitirá a retidão e a estabilidade necessárias? |
| Muitas características ao longo de uma peça alimentada por barra | Operações integradas de torneamento e ferramentas acionadas | Uma única sequência pode reduzir transferências e manuseio? |
| Componente curto e rígido | Potencial de alimentação por barra e eficiência de produção repetitiva | O volume justifica a configuração e o ferramental dedicados? |
| Recursos complexos de back-end ou cruzados | Menos etapas secundárias de manuseio | Como serão controlados o sub-fuso, o corte e a inspeção do back-end? |
Use Suporte de Bucha-Guia para Geometria Esbelta

O suporte da bucha-guia ajuda a limitar o comprimento não suportado entre a ferramenta de corte e o ponto em que a barra é restringida. Isso pode reduzir flexão e vibração enquanto a máquina produz diâmetros pequenos, canais, roscas ou recursos cruzados. O resultado ainda depende da condição da barra, do ajuste da bucha-guia, do alinhamento, do ferramental, do refrigerante e da sequência de cortes.
Quais recursos ainda podem criar dificuldade?
- Furos muito pequenos ou furos profundos que exigem evacuação confiável de cavacos.
- Seções finas que perdem suporte após a remoção do material adjacente.
- Recursos perfurados transversalmente ou fresados que interrompem uma parede esbelta.
- Roscas e canais com requisitos exigentes de rebarba ou excentricidade.
- Materiais que geram calor, cavacos longos ou desgaste rápido da ferramenta.
O suporte não substitui a revisão de projeto. Transições abruptas, tolerâncias apertadas desnecessárias, acesso difícil da ferramenta e recursos de extremidade sem suporte ainda devem ser discutidos antes da programação.
Planeje a Sequência de Operações ao Longo da Barra
Uma sequência suíça deve considerar onde a bucha-guia suporta a barra, quais recursos são cortados primeiro e quando uma seção fica fina demais para resistir à carga de corte. Operações de desbaste e de preservação do suporte podem preceder os diâmetros finais. Furos transversais, faces fresadas e roscas são posicionados onde a barra permanece estável e onde os cavacos podem sair sem danificar uma superfície acabada.
A captura pelo sub-fuso e o corte criam outra transição controlada. O plano de processo deve definir quando a extremidade traseira é capturada, qual superfície se torna a nova referência e como os recursos da extremidade reversa são verificados. Uma peça que sai da máquina completa ainda precisa de um sistema de coordenadas de inspeção claro.
A simulação deve incluir ferramentas, suportes, bucha-guia, sub-fuso, posição de corte e o modelo real do material. Ela pode revelar problemas de colisão e acesso, mas verificações no chão de fábrica continuam necessárias para retidão da barra, carregamento, excentricidade, refrigerante e controle de cavacos.
Combine Torneamento com Operações de Ferramentas Acionadas com Cuidado
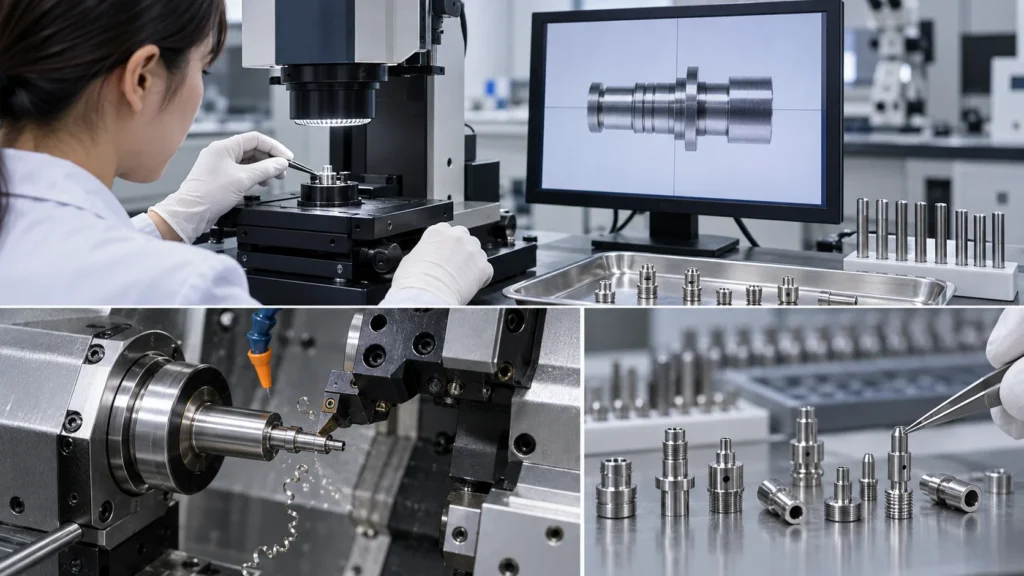
Modern Swiss machines may combine turning with driven tools for cross-holes, slots, flats, polygonal features, and small milled surfaces. Integration can reduce handling and preserve angular relationships, but live-tool operations still require tool clearance, stable support, accurate rotary positioning, and a defined burr strategy.
The supplier’s Swiss machining capability should be compared with the part’s diameter, length, feature density, material, and quantity. A service label alone does not prove that the guide-bushing arrangement, live tooling, or sub-spindle route fits the specific design.
Considere Material, Calor e Evacuação de Cavacos

Material behavior can dominate a small part’s result because there is little room for burrs, deformation, or tool deflection. Aluminum and brass may produce chips that need controlled evacuation. Stainless steel, titanium, and other difficult materials can increase heat and tool-wear sensitivity. Plastics may require low-distortion workholding and a different approach to cutting heat.
Confirm exact grade, condition, certification, surface treatment, and cleaning requirements before the route is fixed. The material discussion should be connected to the informações sobre materiais para torneamento CNC, while final conditions remain specific to the equipment, tool, geometry, and batch.
Equilibre o Esforço de Setup com a Quantidade de Produção
Swiss machining can be attractive for repeat production because bar feeding and integrated operations may reduce manual handling. That does not make it the automatic choice for a single prototype. Dedicated guide-bushing setup, tooling, program prove-out, material loading, and inspection may be easier to justify when the part is stable and the quantity or repeat-order expectation supports the investment.
Compare total project cost rather than machine-hour price alone. Include setup, tool life, scrap risk, material yield, secondary operations, inspection, packaging, and the cost of changing a design after the process has been established.
Inspecione Operações Pequenas com um Método Definido
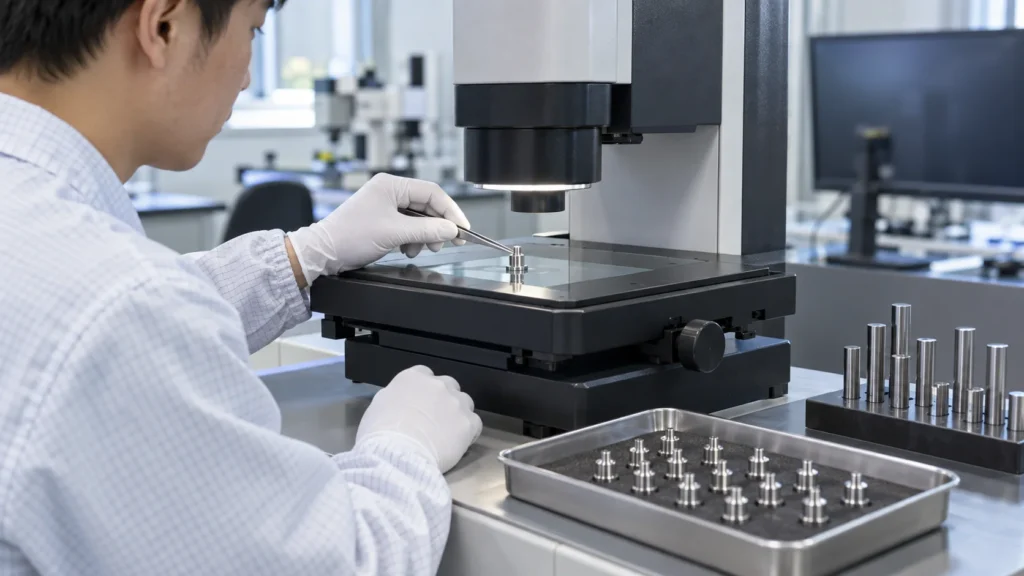
Small parts need an inspection plan that is precise enough to distinguish measurement variation from actual process variation. Critical characteristics may include diameter, straightness, runout, thread fit, hole position, groove width, burr condition, and the relationship between front- and back-end features.
- Confirm material identity and batch traceability where required.
- Use suitable pin, thread, optical, air, or coordinate measurement methods for the feature.
- Define how small burrs, chips, scratches, and contamination are accepted or rejected.
- Check reverse-end features against the same reference logic used during machining.
- Especifique os requisitos de primeira peça, amostragem, relatório e embalagem antes da produção.
Para o planejamento da qualidade do fornecedor, revise as informações de gestão da qualidade e depois defina as medições e os registros específicos do projeto no desenho ou na ordem de compra.
Prepare uma RFQ de Usinagem Suíça
Forneça o modelo 3D, o desenho 2D, a revisão, o material e a condição, a quantidade, a previsão, o acabamento superficial, a limpeza, a embalagem e os requisitos de inspeção. Adicione as informações que determinam se o suporte da bucha-guia é útil:
- Faixa de diâmetro acabado e comprimento total usinado.
- Seções finas, recursos sem suporte, furos pequenos, ranhuras e detalhes de rosca.
- Furação transversal, fresamento, recursos poligonais ou de extremidade traseira.
- Critérios exigidos de excentricidade, retilineidade, concentricidade, rebarba, limpeza e aspecto visual.
- Quantidade de protótipo, volume anual, expectativas de pedidos repetidos e documentos de primeira peça.
Perguntas Frequentes sobre o Processo de Usinagem CNC Suíço
O que é usinagem CNC Swiss?
A usinagem CNC Swiss é um processo de torneamento com alimentação por barra que utiliza um cabeçote móvel e uma bucha-guia para apoiar o material próximo à zona de corte, produzindo componentes pequenos, esbeltos ou com alta densidade de recursos.
A usinagem Swiss é apenas para peças minúsculas?
As máquinas Swiss são comumente selecionadas para componentes de pequeno diâmetro ou esbeltos, mas o diâmetro por si só não decide a rota. Comprimento, necessidades de suporte, densidade de recursos, material, quantidade e requisitos de inspeção devem ser considerados em conjunto.
Por que uma bucha-guia ajuda?
Uma bucha-guia apoia a barra próxima à área de corte, o que pode reduzir o empenamento e a vibração durante a remoção de material. Os resultados reais ainda dependem do alinhamento, da condição da barra, do ferramental, das condições de corte e da sequência do processo.
A usinagem suíça pode produzir furos transversais e roscas?
Muitas máquinas suíças podem combinar torneamento com furação, fresamento e roscamento com ferramentas acionadas. O desenho deve definir a posição da característica, a norma, a profundidade, a condição de rebarba e o método de inspeção.
Quando o torneamento convencional é melhor que a usinagem suíça?
O torneamento convencional pode ser mais simples para peças curtas e rígidas, quantidades menores, diâmetros maiores ou geometrias que não se beneficiam do apoio da bucha-guia. Compare o esforço de setup, a quantidade, o acesso às características, o risco de tolerância e o custo total.
A usinagem suíça é uma estratégia de apoio para uma classe específica de peças torneadas, não uma melhoria universal. Quando diâmetro, comprimento, características, material, quantidade e inspeção estão alinhados, o apoio da bucha-guia pode dar aos componentes esbeltos um caminho mais estável do estoque em barra até a produção repetível.