
包装用チェンジパーツの再現性は、取り外した各コンポーネントを意図した作業位置に戻せるかどうかにかかっており、単に図面との寸法一致だけでは決まりません。再現性は、部品がどのように位置決めされるか、クリアランスとクランプがどのように管理されるか、摩耗がどのように認識されるか、そしてオペレーターが規定の向きで取り付けるかどうかに依存します。ガイド、ストップ、スペーサー、ブラケットは正確に加工されていても、位置決め方式が緩い締結具や曖昧なエッジに依存していれば、段取り替えのたびにずれる可能性があります。機械の機能データムを中心にインターフェースを設計し、受け入れ検査で取り付け状態を再現できるようにしてください。.
段取り替えのばらつきの原因を特定する
形式が変わったときに何が動くかを観察します。部品は取り外して交換されるのか、スロットに沿って調整されるのか、裏返されるのか、キットの一部として交換されるのか。動きを止める接触面、部品をクランプする締結具、調整を可能にするクリアランスを特定します。段取り替えの問題は、座面の異物、オペレーターの手順、摩耗した接触面、一貫しない締め付け、または必要な方向を拘束していない位置決めフィーチャーに起因する場合があります。.
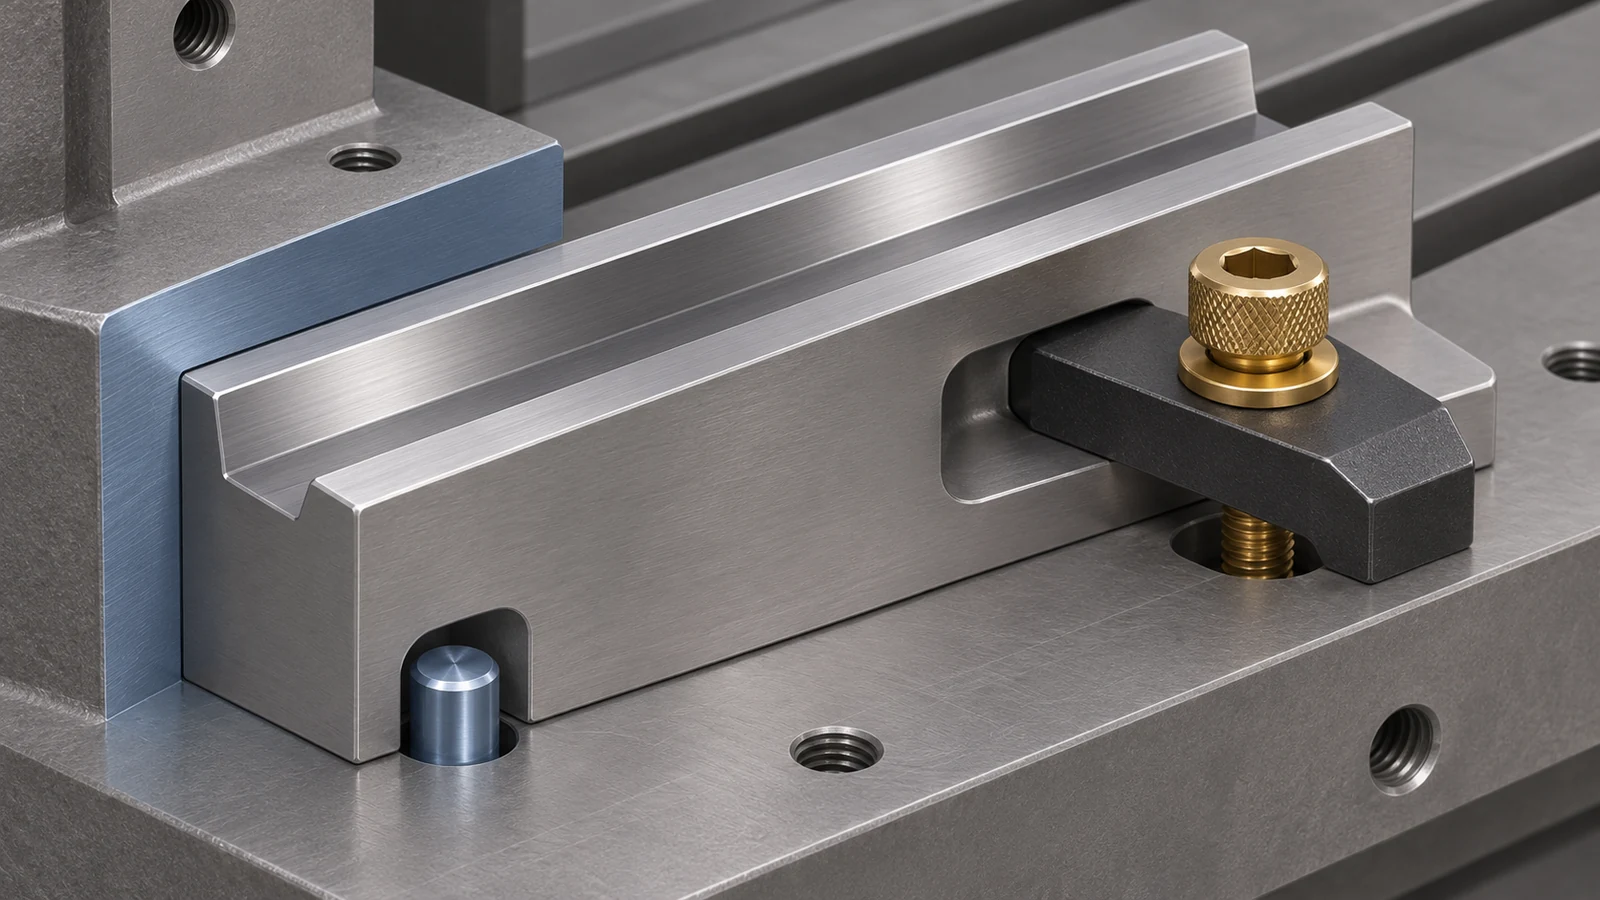
位置決めとクランプを分離します。ねじは部品を押さえつつ、面内で滑ることを許容できます。ショルダー、ピン、キー、レール、または嵌合面が位置を確立し、締結具がクランプ力を供給する場合があります。1本のねじに位置決めとクランプの両方を期待する場合は、その嵌め合いと取り付け方法を定義して、結果が再現可能になるようにします。.
部品に再現可能な位置決め方式を与える
チェンジパーツが機械と接触する方法からデータム基準を構築します。ベース面が高さを設定し、ストップ面が製品経路を制御し、ピンやレールが横方向の位置を設定する場合があります。機能フィーチャーは、コンポーネントが容器をガイドするのか、製品を支持するのか、センサーを設定するのか、工具位置を確立するのかによって異なります。基準を特定するには機械フレームと嵌合部品を使用します。最大の面が自動的に機能データムになるわけではありません。.
交換可能なコンポーネントでは、不要な過拘束を避けます。複数のきついピンと広い面は、機械と部品にばらつきがあると拘束しすぎる可能性があり、過剰なクリアランスはドリフトを許容する可能性があります。どのフィーチャーが位置決めし、どれがクリアランスを提供するかを決め、それに応じて寸法を設定します。調整が意図的なものである場合は、その範囲と最終設定の記録方法を定義します。この位置決めの階層は、包装用チェンジパーツの再現性の中心です。必要な方向を拘束し、意図的な調整は自由にしておきます。.
形式が依存する箇所に公差を配分する
製品位置、シーリング、切断または充填の位置合わせ、センサー応答、または安全クリアランスを制御する寸法を優先します。非機能的な外縁には同じ公差が必要ない場合があります。機械データムから取り付けインターフェース、作業面へと積み上げて、ばらつきがどこで発生し、どのコンポーネントが各部分を担うかを確認します。機能チェーンなしですべての寸法を厳しくすると、段取り替えを改善せずにコストが増加する可能性があります。.
| インターフェース要素 | 再現性のリスク | 有用な定義 |
|---|---|---|
| 位置決め面またはショルダー | 異物、バリ、がたつき、または摩耗 | 必要に応じて接触面積、向き、エッジ状態 |
| ノックピン、ピン、またはレール | クリアランス、損傷、またはかみ合わせの不整合 | 嵌合、位置、挿入方向、および交換方法 |
| クランプ締結具 | 締結中の滑り、または変動する予圧 | クランプ位置、順序、およびトルク管理の有無 |
| 調整可能なスロット | 記録されていないセットアップのずれ | 調整範囲、基準、およびロック状態 |
| 作業面 | 摩耗により製品の経路またはクリアランスが変化 | 重要なプロファイル、検査ポイント、および交換限界 |
正しい値は、機械の機能要件と嵌合設計から導かれます。これは公差配分の枠組みであり、汎用的な包装機械の仕様ではありません。.
摩耗と向きを可視化する
反転した部品、異なるフォーマット間で混在した部品、または隣接ステーションに取り付けられた部品は、寸法誤差と同じ症状を引き起こす可能性があります。明確な部品識別、方向決めの特徴、またはリスクが正当化する場合には組立リストを使用してください。左右の部品がほぼ同一である場合、清浄度および製品接触の要件に従うことを条件として、物理的な非対称性や紛れのないマーキングによって誤取り付けを防ぐことができます。.
どの接触面が摩耗することを想定しているか、またその状態をどのように判定するかを定義してください。目視検査は非重要なガードには適しているかもしれませんが、製品の経路を制御するガイドには、機械設計者による測定可能な限界値または交換基準が必要となる場合があります。寿命間隔を勝手に設定しないでください。摩耗は製品、速度、接触、洗浄、および運転に依存します。.
機械が使用する状態で位置を検証する
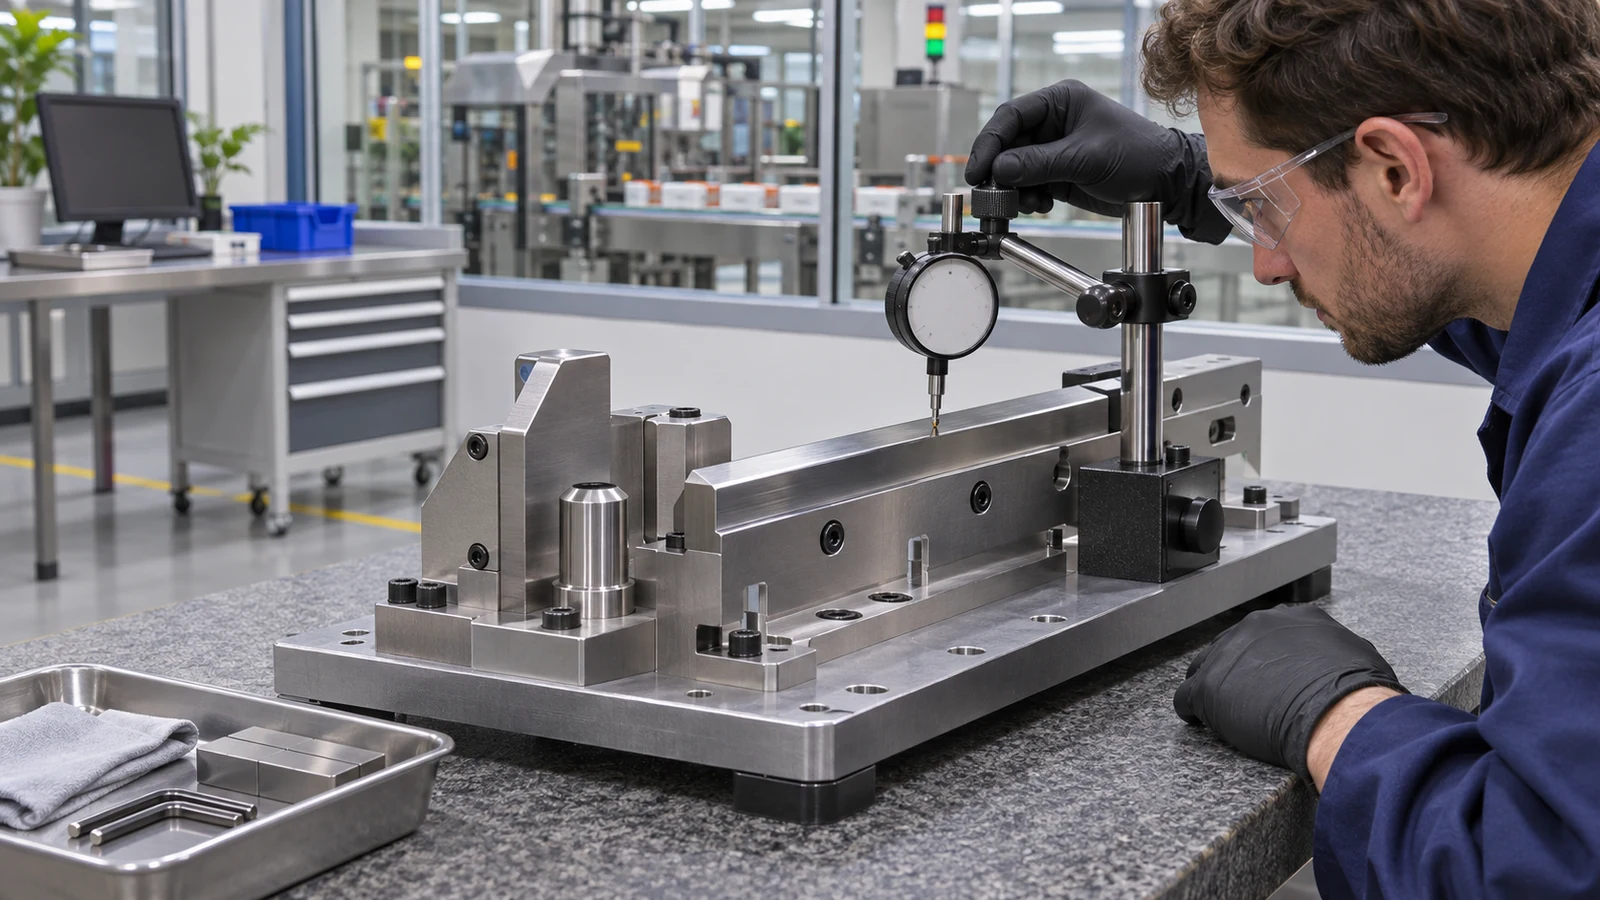
重要な特徴をその位置決めデータムに対して検査し、図面が要求する場合には代表的な治具上で取り付け関係を確認してください。治具は実際のストッパ、ピン、クランプ点、および方向を再現しなければなりません。定盤上で任意のエッジから測定した部品は、機械内で誤って設置されていても合格となる可能性があります。.
有用な再現性チェックでは、文書化された手順に従ってコンポーネントを取り外して再取り付けし、機械の基準から作業特徴を測定します。オペレータがセットアップ中に調整する場合、その設定と基準を記録してください。検査は部品のばらつきと治具のばらつき、およびオペレータの方法を区別すべきです。そうでなければ、報告書はシステムのどの部分に修正が必要かを特定できません。.
サイトの CNCフライス加工 このページは machining の文脈を提供します。本記事は、当サイトが包装機械を供給すること、または生産ライン全体を検証することを主張するものではありません。.
チェンジパーツの図面とRFQパッケージを準備する
判明している場合は機械メーカーとモデル、ステーションとフォーマット、部品識別子とリビジョン、嵌合インターフェース、作業データム、材料と仕上げの要件、重要寸法、調整範囲、識別の必要性、数量、および検査方法を提供してください。CAD は形状の伝達に役立ちますが、リリース済みの図面や合格基準の定義に代わるものではありません。摩耗したサンプルが提供される場合、それが参照専用かどうかを明記してください。盲目的にコピーすると、意図した形状ではなく摩耗を再現してしまう可能性があります。.
どの項目が変更部品パッケージに含まれ、どの項目が機械側に残るかを明確にしてください。サプライヤがブラケットやガイドのみを加工する場合、取り付け、タイミング、センサ設定、または生産検証が含まれると想定しないでください。明確なスコープにより、繰り返し注文の比較が容易になり、加工の合格判定を機械の試運転から切り離すことができます。包装用変更部品の再現性については、位置決め方式、調整範囲、取り付け方向、および検証条件を部品パッケージに記録してください。.
サイトの 品質ページ そのアプローチに関する一般情報を提供します。プロジェクト固有の検査記録は RFQ に記載する必要があります。.