
Малый диаметр не означает автоматически швейцарскую обработку. Решающий вопрос — нуждается ли деталь в поддержке вблизи зоны резания, когда несколько операций точения, сверления, фрезерования или нарезания резьбы выполняются по всей длине тонкого вала. Процесс швейцарской ЧПУ-обработки планирование использует стратегию с подвижным шпинделем и поддержкой направляющей втулкой для контроля этой геометрии, но преимущества зависят от диаметра, длины, материала, последовательности элементов, количества и контроля. Это руководство объясняет, когда швейцарское производство оправдано, а когда обычный токарный центр — более ясный путь. Более широкий руководство по процессу обработки на ЧПУ описывает родительский рабочий процесс.
Что меняет швейцарская обработка в зоне резания

В швейцарской обработке используется подвижная передняя бабка и направляющая втулка для поддержки прутковой заготовки вблизи зоны резания. Вместо того чтобы оставлять длинный неподдерживаемый участок при снятии материала инструментами, станок подаёт пруток через направляющую, а неподвижные и приводные инструменты работают рядом с этой точкой опоры. Это меняет жёсткость схемы резания для тонких деталей.
Типичные применения включают небольшие валы, штифты, втулки, фитинги, компоненты датчиков, медицинскую оснастку, детали разъёмов и миниатюрные точеные компоненты с несколькими элементами по длине. Швейцарское оборудование также может объединять поперечное сверление, фрезерование, нарезание резьбы и обработку с задней стороны, сокращая ручные перестановки для подходящих производственных деталей.
Швейцарская обработка — это по-прежнему токарная обработка с ЧПУ. Её отличительная ценность заключается в том, как поддерживается пруток и как станок обеспечивает доступ к элементам, а не в универсальном обещании более жёстких допусков для любой геометрии.
Согласуйте процесс с диаметром, длиной и элементами
Правильный процесс зависит от соотношения диаметра, обрабатываемой длины, склонности к неподдерживаемому состоянию, плотности элементов и количества. Короткая деталь относительно большого диаметра может не получить достаточного выигрыша от направляющей втулки, чтобы оправдать настройку и оснастку, специфичные для швейцарской обработки. Длинный компонент малого диаметра с несколькими элементами с узкими допусками может значительно выиграть от поддержки вблизи зоны резания.
| Состояние детали | Ценность швейцарской обработки для оценки | Вопрос перед расчётом стоимости |
|---|---|---|
| Малый диаметр и большая обрабатываемая длина | Поддержка вблизи зоны резания | Позволит ли обычное закрепление в патроне обеспечить требуемую прямолинейность и устойчивость? |
| Множество элементов на одной детали, подаваемой в виде прутка | Интегрированные операции точения и приводного инструмента | Может ли одна последовательность сократить перестановки и обработку? |
| Короткий и жёсткий компонент | Потенциальная эффективность подачи прутка и повторяющегося производства | Оправдывает ли объём специализированную настройку и оснастку? |
| Сложные задние или поперечные элементы | Меньше вторичных операций обработки | Как будут контролироваться противошпиндель, отрезка и контроль задней части? |
Используйте поддержку направляющей втулкой для тонкой геометрии

Поддержка направляющей втулки помогает ограничить неподдерживаемую длину между режущим инструментом и точкой фиксации прутка. Это может уменьшить изгиб и вибрацию, когда станок создаёт малые диаметры, канавки, резьбы или поперечные элементы. Результат по-прежнему зависит от состояния прутка, посадки направляющей втулки, выравнивания, инструмента, СОЖ и последовательности резов.
Какие элементы всё ещё могут создавать сложности?
- Очень малые отверстия или глубокие расточки, требующие надёжного отвода стружки.
- Тонкие сечения, теряющие поддержку после удаления прилегающего материала.
- Поперечные отверстия или фрезерованные элементы, прерывающие тонкую стенку.
- Резьбы и канавки с высокими требованиями к заусенцам или биению.
- Материалы, выделяющие тепло, дающие длинную стружку или быстрый износ инструмента.
Поддержка не заменяет анализ конструкции. Резкие переходы, ненужные жёсткие допуски, затруднённый доступ инструмента и неподдерживаемые торцевые элементы следует обсудить до программирования.
Планируйте последовательность элементов вдоль прутка
Швейцарская последовательность должна учитывать, где направляющая втулка поддерживает пруток, какие элементы обрабатываются первыми и когда сечение становится слишком тонким, чтобы выдерживать нагрузку резания. Черновая обработка и операции, сохраняющие поддержку, могут предшествовать окончательным диаметрам. Поперечные отверстия, фрезерованные площадки и резьбы размещаются там, где пруток остаётся устойчивым и где стружка может выходить, не повреждая обработанную поверхность.
Захват противошпинделем и отрезка создают ещё один контролируемый переход. План процесса должен определять, когда захватывается задний конец, какая поверхность становится новой базой и как проверяются элементы обратного торца. Деталь, покидающая станок готовой, всё равно нуждается в чёткой системе координат для контроля.
Симуляция должна включать инструменты, держатели, направляющую втулку, противошпиндель, положение отрезки и фактическую модель заготовки. Она может выявить проблемы столкновений и доступа, но проверки на участке по-прежнему необходимы для прямолинейности прутка, загрузки, биения, СОЖ и контроля стружки.
Осторожно сочетайте точение с функциями приводного инструмента
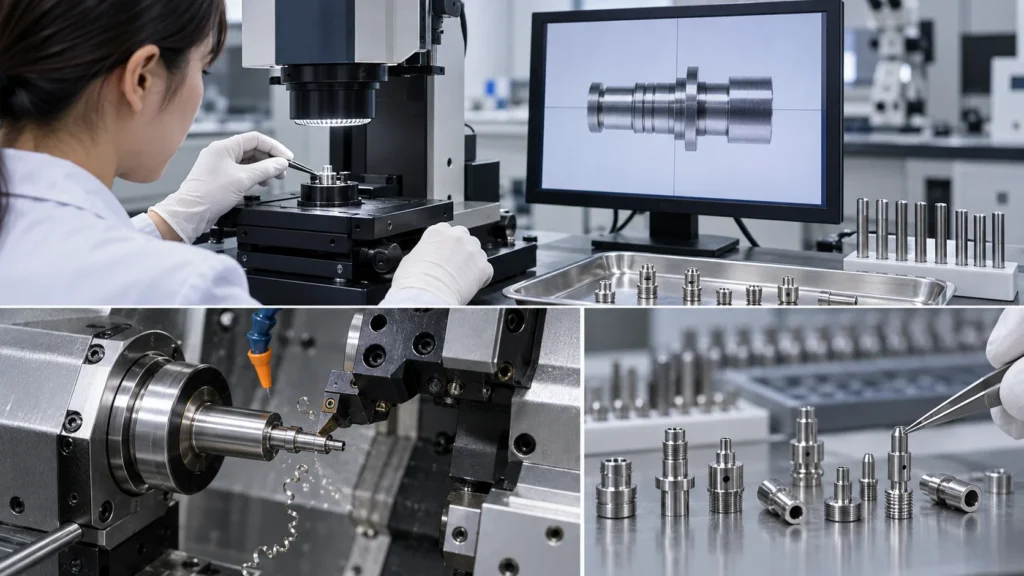
Современные швейцарские станки могут сочетать точение с приводным инструментом для поперечных отверстий, пазов, площадок, многоугольных элементов и небольших фрезерованных поверхностей. Интеграция может сократить число операций обработки и сохранить угловые соотношения, но операции приводным инструментом по-прежнему требуют зазора для инструмента, стабильной поддержки, точного поворотного позиционирования и определённой стратегии борьбы с заусенцами.
Поставщика Возможности швейцарской обработки следует сравнивать с диаметром детали, длиной, плотностью элементов, материалом и количеством. Один лишь ярлык услуги не доказывает, что схема с направляющими втулками, приводной инструмент или маршрут с противошпинделем подходят для конкретной конструкции.
Учитывайте материал, тепло и отвод стружки

Поведение материала может доминировать в результате для мелкой детали, поскольку остаётся мало запаса на заусенцы, деформацию или отклонение инструмента. Алюминий и латунь могут давать стружку, требующую контролируемого удаления. Нержавеющая сталь, титан и другие труднообрабатываемые материалы могут повышать чувствительность к нагреву и износу инструмента. Пластмассы могут требовать зажимных приспособлений с малой деформацией и иного подхода к теплу резания.
Перед фиксацией маршрута подтвердите точную марку, состояние, сертификацию, поверхностную обработку и требования к очистке. Обсуждение материала следует связать с информацией о материалах для токарной обработки с ЧПУ, при этом окончательные условия остаются специфичными для оборудования, инструмента, геометрии и партии.
Балансируйте затраты на наладку с объёмом производства
Швейцарская обработка может быть привлекательной для серийного производства, поскольку подача прутка и интегрированные операции могут сократить ручные манипуляции. Это не делает её автоматическим выбором для единичного прототипа. Специализированная настройка направляющих втулок, оснастка, отладка программы, загрузка материала и контроль могут быть легче оправданы, когда деталь стабильна, а количество или ожидание повторных заказов поддерживают инвестиции.
Сравнивайте общую стоимость проекта, а не только цену машино-часа. Включайте настройку, стойкость инструмента, риск брака, выход материала, вторичные операции, контроль, упаковку и стоимость изменения конструкции после того, как процесс уже установлен.
Контролируйте малые элементы по определённой методике
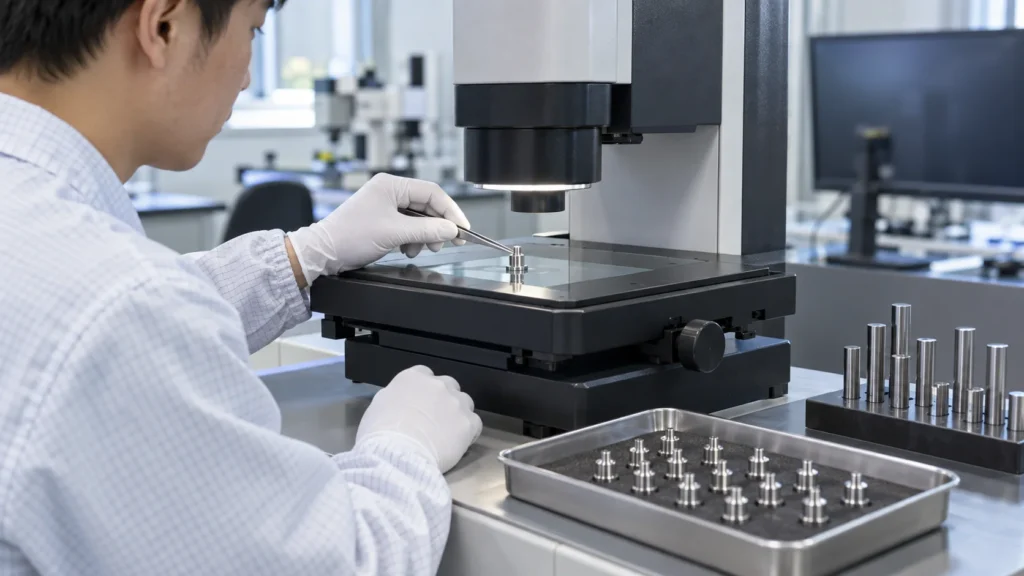
Мелкие детали требуют плана контроля, достаточно точного, чтобы отличать вариацию измерения от фактической вариации процесса. Критические характеристики могут включать диаметр, прямолинейность, биение, посадку резьбы, положение отверстий, ширину канавки, состояние заусенцев и взаимосвязь между элементами переднего и заднего торцов.
- Подтверждайте идентичность материала и прослеживаемость партии там, где это требуется.
- Используйте подходящие методы измерения калибрами, резьбовыми, оптическими, пневматическими или координатными средствами для данного элемента.
- Определите, как мелкие заусенцы, стружка, царапины и загрязнения принимаются или отклоняются.
- Проверяйте элементы обратного торца по той же логике базирования, что использовалась при обработке.
- Укажите требования к первой статье, выборке, отчёту и упаковке до начала производства.
Для планирования качества поставщика, изучите информация о системе менеджмента качества а затем определите специфичные для проекта измерения и записи в чертеже или заказе на покупку.
Подготовьте запрос предложения на швейцарскую обработку
Предоставьте 3D-модель, 2D-чертеж, ревизию, материал и состояние, количество, прогноз, требования к чистоте поверхности, очистке, упаковке и контролю. Добавьте информацию, определяющую, полезна ли поддержка направляющей втулки:
- Диапазон готового диаметра и общая обработанная длина.
- Тонкие сечения, неподдерживаемые элементы, малые отверстия, канавки и детали резьбы.
- Поперечное сверление, фрезерование, многоугольные или задние элементы.
- Требуемое биение, прямолинейность, соосность, заусенцы, чистота и косметические критерии.
- Количество прототипов, годовой объем, ожидания по повторным заказам и документы первого образца.
Часто задаваемые вопросы о процессе швейцарской ЧПУ-обработки
Что такое CNC Swiss-обработка?
CNC Swiss-обработка — это токарный процесс с подачей прутка, использующий подвижную бабку и направляющую втулку для поддержки материала вблизи зоны резания при изготовлении небольших, тонких или насыщенных элементами деталей.
Swiss-обработка только для крошечных деталей?
Станки Swiss обычно выбирают для малодиаметровых или тонких компонентов, но только диаметр не определяет маршрут. Длину, потребности в поддержке, плотность элементов, материал, количество и требования к контролю необходимо рассматривать вместе.
Почему направляющая втулка помогает?
Направляющая втулка поддерживает пруток вблизи зоны резания, что может снизить изгиб и вибрацию при удалении материала. Фактические результаты по-прежнему зависят от выравнивания, состояния прутка, инструмента, условий резания и последовательности процесса.
Может ли Swiss-обработка выполнять поперечные отверстия и резьбу?
Многие швейцарские станки могут сочетать точение с приводным сверлением, фрезерованием и нарезанием резьбы. В чертеже должны быть определены положение элемента, стандарт, глубина, состояние заусенцев и метод контроля.
Когда обычное точение лучше швейцарской обработки?
Обычное точение может быть проще для коротких жёстких деталей, меньших партий, больших диаметров или геометрии, которая не выигрывает от поддержки направляющей втулки. Сравните трудозатраты на наладку, количество, доступ к элементам, риск по допускам и общую стоимость.
Швейцарская обработка — это стратегия поддержки для определённого класса точеных деталей, а не универсальное улучшение. Когда диаметр, длина, элементы, материал, количество и контроль согласованы, поддержка направляющей втулки может дать тонким компонентам более стабильный путь от прутка до повторяемого производства.