
القطر الصغير لا يعني تلقائيًا التصنيع السويسري. المسألة الحاسمة هي ما إذا كان الجزء يحتاج إلى دعم قريب من منطقة القطع أثناء إنتاج عدة ميزات خراطة أو ثقب أو تفريز أو تسنين على طول ممتد نحيف. عملية التصنيع السويسري CNC يستخدم التخطيط استراتيجية رأس دوّار داعم ودعم جلبة توجيه للتحكم في ذلك الشكل الهندسي، لكن الفوائد تعتمد على القطر والطول والمادة وتسلسل الميزات والكمية والفحص. يشرح هذا الدليل متى يستحق الإنتاج من النوع السويسري مكانه ومتى يكون مركز الخراطة التقليدي المسار الأوضح. أما سير العمل الأوسع دليل عمليات التصنيع باستخدام الحاسب الآلي فيتوفر في سير العمل الأصلي.
ما الذي يغيّره التصنيع السويسري في منطقة القطع

تستخدم الخراطة من النوع السويسري غراب رأس منزلق وجلبة توجيه لدعم قضيب المادة بالقرب من منطقة القطع. فبدلاً من كشف مقطع طويل غير مدعوم أثناء إزالة الأدوات للمادة، تُقدِّم الآلة القضيب عبر الجلبة بينما تعمل الأدوات الثابتة والمدارة بالقرب من نقطة الدعم تلك. وهذا يغيّر صلابة ترتيب القطع للمكونات النحيفة.
تشمل التطبيقات النموذجية الأعمدة الصغيرة، والمسامير، والجلب، والوصلات، ومكونات المستشعرات، والأجهزة الطبية، وأجزاء الموصلات، والمكونات المخروطة المصغرة ذات الميزات المتعددة على طولها. وقد تدمج معدات النوع السويسري أيضاً الثقب العرضي، والتفريز، والسن، والأعمال الخلفية، مما يقلل من عمليات النقل اليدوية لأجزاء الإنتاج المناسبة.
لا يزال النوع السويسري خراطة CNC. وتأتي قيمته المميزة من طريقة دعم القضيب وكيفية تعامل الآلة مع الوصول إلى الميزات، وليس من وعد شامل بتفاوت أضيق لكل شكل هندسي.
طابق العملية مع القطر والطول والميزات
تعتمد العملية الصحيحة على العلاقة بين القطر، والطول المشغَّل، وميل عدم الدعم، وكثافة الميزات، والكمية. فقد لا يستفيد جزء قصير وكبير القطر نسبياً من جلبة التوجيه بما يكفي لتبرير إعداد وأدوات خاصة بالنوع السويسري. بينما قد يستفيد مكوّن طويل صغير القطر ذو ميزات متعددة قريبة التفاوت استفادة كبيرة من الدعم بالقرب من القطع.
| حالة الجزء | قيمة النوع السويسري التي يجب تقييمها | سؤال قبل التسعير |
|---|---|---|
| قطر صغير وطول مشغَّل طويل | دعم بالقرب من منطقة القطع | هل يسمح التثبيت التقليدي بالاستقامة والاستقرار المطلوبين؟ |
| ميزات كثيرة على جزء واحد يُغذَّى بقضيب | عمليات خراطة وأدوات مدارة متكاملة | هل يمكن لتسلسل واحد تقليل عمليات النقل والمناولة؟ |
| مكوّن قصير وصلب | كفاءة محتملة في تغذية القضيب والإنتاج المتكرر | هل تبرر الكمية الإعداد والأدوات المخصصة؟ |
| ميزات خلفية أو متقاطعة معقدة | خطوات مناولة ثانوية أقل | كيف سيتم التحكم في المغزل الفرعي والقطع والفحص الخلفي؟ |
استخدم دعم جلبة التوجيه للأشكال الهندسية النحيفة

يساعد دعم جلبة التوجيه في الحد من الطول غير المدعوم بين أداة القطع والنقطة التي يُقيَّد عندها القضيب. يمكن أن يقلل ذلك من الانحناء والاهتزاز أثناء إنشاء الماكينة لأقطار صغيرة أو أخاديد أو خيوط أو ميزات متقاطعة. لا تزال النتيجة تعتمد على حالة القضيب، وملاءمة جلبة التوجيه، والمحاذاة، والأدوات، وسائل التبريد، وتسلسل القطعات.
ما الميزات التي لا يزال بإمكانها إحداث صعوبة؟
- ثقوب صغيرة جدًا أو تجاويف عميقة تتطلب إخلاءً موثوقًا للرقائق.
- مقاطع رقيقة تفقد الدعم بعد إزالة المادة المجاورة.
- ميزات مثقوبة أو مفروزة بشكل متقاطع تقطع جدارًا نحيفًا.
- خيوط وأخاديد بمتطلبات صعبة للنشاطات أو الانحراف الدائري.
- مواد تولّد حرارة أو رقائق طويلة أو تآكلًا سريعًا للأدوات.
الدعم ليس بديلًا عن مراجعة التصميم. لا يزال ينبغي مناقشة الانتقالات الحادة، والتفاوتات الضيقة غير الضرورية، وصعوبة الوصول إلى الأدوات، والميزات الطرفية غير المدعومة قبل البرمجة.
خطط لتسلسل الميزات على طول القضيب
يجب أن يراعي تسلسل السويسري مكان دعم جلبة التوجيه للقضيب، وأي الميزات تُقطع أولًا، ومتى يصبح المقطع رقيقًا جدًا لمقاومة حمل القطع. قد تسبق عمليات التخشين والحفاظ على الدعم الأقطار النهائية. تُوضع الثقوب المتقاطعة والأسطح المفروزة والخيوط حيث يبقى القضيب مستقرًا وحيث يمكن للرقائق الخروج دون إتلاف سطح منتهٍ.
يُنشئ التقاط المغزل الفرعي والقطع انتقالًا محكومًا آخر. يجب أن تحدد خطة العملية متى يُلتقط الطرف الخلفي، وأي سطح يصبح المرجع الجديد، وكيف يتم التحقق من ميزات الطرف العكسي. لا تزال القطعة التي تغادر الماكينة مكتملة تحتاج إلى نظام إحداثيات فحص واضح.
يجب أن تشمل المحاكاة الأدوات والحوامل وجلبة التوجيه والمغزل الفرعي وموضع القطع ونموذج المخزون الفعلي. يمكنها الكشف عن مشكلات التصادم والوصول، لكن تبقى فحوصات أرضية المصنع ضرورية لاستقامة القضيب والتحميل والانحراف الدائري وسائل التبريد والتحكم في الرقائق.
اجمع بين الخراطة وميزات الأدوات الحية بعناية
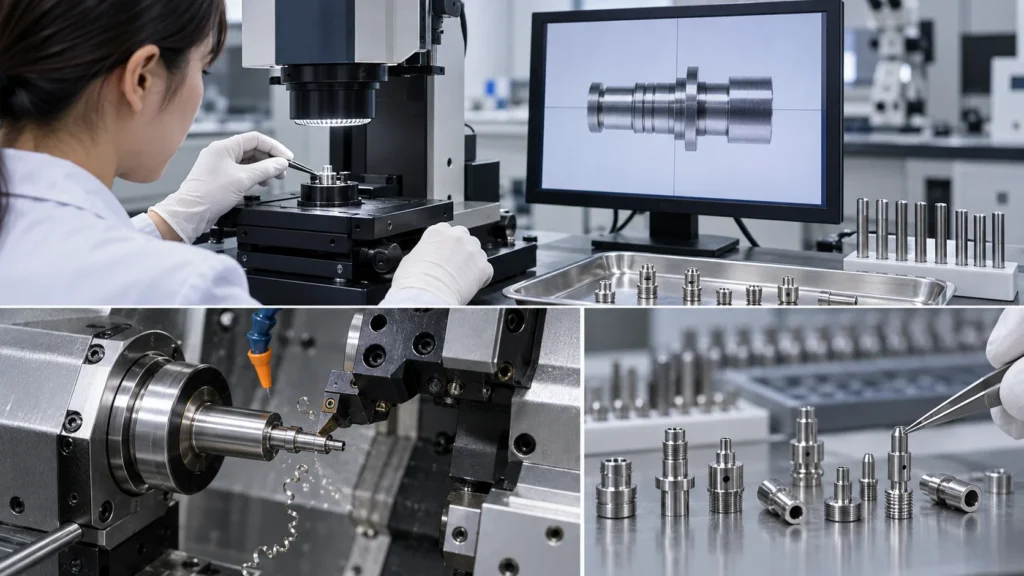
قد تجمع ماكينات السويسري الحديثة بين الخراطة والأدوات المُدارة للثقوب المتقاطعة والأخاديد والأسطح المستوية والميزات متعددة الأضلاع والأسطح المفروزة الصغيرة. يمكن أن يقلل التكامل من المناولة ويحافظ على العلاقات الزاوية، لكن عمليات الأدوات الحية لا تزال تتطلب خلوصًا للأدوات ودعمًا مستقرًا وتحديدًا دقيقًا للموضع الدوّار واستراتيجية محددة للنشاطات.
مورد قدرة التصنيع السويسري يجب مقارنتها بقطر الجزء وطوله وكثافة الميزات والمواد والكمية. لا يثبت تصنيف الخدمة وحده أن ترتيب جلبة التوجيه أو الأدوات الحية أو مسار المغزل الفرعي يناسب التصميم المحدد.
راعِ المادة والحرارة وتصريف الرقائق

يمكن أن يهيمن سلوك المادة على نتيجة الجزء الصغير لأنه لا يوجد سوى مساحة ضئيلة للنتوءات أو التشوه أو انحراف الأداة. قد ينتج الألومنيوم والنحاس رقائق تحتاج إلى إخلاء مُتحكَّم فيه. يمكن أن تزيد الفولاذ المقاوم للصدأ والتيتانيوم والمواد الصعبة الأخرى من الحرارة وحساسية تآكل الأداة. قد تتطلب البلاستيكات تثبيتًا منخفض التشوه ونهجًا مختلفًا لقطع الحرارة.
تأكد من الدرجة الدقيقة والحالة والشهادة والمعالجة السطحية ومتطلبات التنظيف قبل تثبيت المسار. يجب ربط مناقشة المواد بـ معلومات مواد الخراطة CNC, ، بينما تبقى الظروف النهائية خاصة بالمعدات والأداة والهندسة والدفعة.
وازن جهد الإعداد مقابل كمية الإنتاج
قد يكون التصنيع السويسري جذابًا للإنتاج المتكرر لأن تغذية القضبان والعمليات المتكاملة قد تقلل من المناولة اليدوية. وهذا لا يجعله الخيار التلقائي لنموذج أولي واحد. قد يكون إعداد جلبة التوجيه المخصص والأدوات وإثبات البرنامج وتحميل المواد والفحص أسهل في التبرير عندما يكون الجزء مستقرًا وتدعم الكمية أو توقع الطلب المتكرر الاستثمار.
قارن التكلفة الإجمالية للمشروع بدلاً من سعر ساعة الماكينة وحدها. ضمّن الإعداد وعمر الأداة ومخاطر الخردة وإنتاجية المواد والعمليات الثانوية والفحص والتعبئة وتكلفة تغيير التصميم بعد إنشاء العملية.
افحص الميزات الصغيرة بطريقة محددة
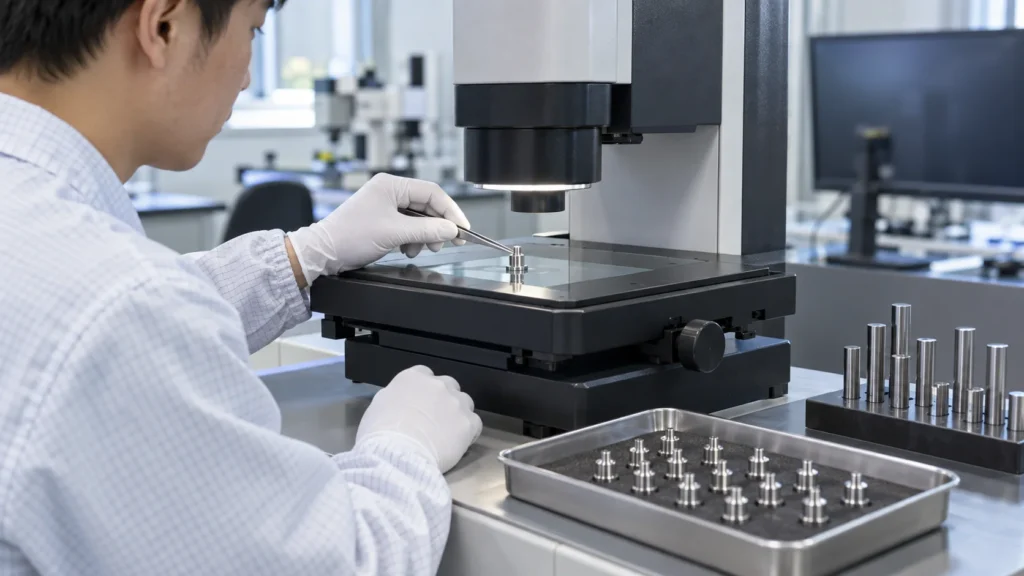
تحتاج الأجزاء الصغيرة إلى خطة فحص دقيقة بما يكفي للتمييز بين تباين القياس وتباين العملية الفعلي. قد تشمل الخصائص الحرجة القطر والاستقامة والانحراف الدائري وملاءمة الخيط وموضع الثقب وعرض الأخدود وحالة النتوءات والعلاقة بين ميزات الطرف الأمامي والخلفي.
- تأكد من هوية المادة وتتبع الدفعة حيثما كان مطلوبًا.
- استخدم طرق قياس مناسبة بالدبابيس أو الخيوط أو البصريات أو الهواء أو الإحداثيات للميزة.
- حدد كيفية قبول أو رفض النتوءات الصغيرة والرقائق والخدوش والتلوث.
- تحقق من ميزات الطرف العكسي وفقًا لنفس منطق المرجع المستخدم أثناء التصنيع.
- حدد متطلبات العينة الأولى وأخذ العينات والتقارير والتعبئة قبل الإنتاج.
لتخطيط جودة الموردين، راجع معلومات إدارة الجودة ثم حدد القياسات والسجلات الخاصة بالمشروع في الرسم أو أمر الشراء.
جهّز طلب عرض سعر للتصنيع السويسري
قدّم نموذج ثلاثي الأبعاد، ورسمًا ثنائي الأبعاد، والمراجعة، والمادة والحالة، والكمية، والتوقعات، وتشطيب السطح، والتنظيف، والتغليف، ومتطلبات الفحص. أضف المعلومات التي تحدد ما إذا كان دعم جلبة التوجيه مفيدًا:
- نطاق القطر النهائي والطول الإجمالي المشغّل.
- المقاطع الرقيقة، والميزات غير المدعومة، والثقوب الصغيرة، والأخاديد، وتفاصيل الأسنان اللولبية.
- الثقب المتقاطع، والتفريز، والميزات متعددة الأضلاع أو الطرف الخلفي.
- الانحراف المطلوب، والاستقامة، والتماثل المحوري، والنباتات، والنظافة، والمعايير الجمالية.
- كمية النموذج الأولي، والحجم السنوي، وتوقعات إعادة الطلب، ووثائق العينة الأولى.
الأسئلة الشائعة حول عملية التصنيع السويسري CNC
ما هي المعالجة السويسرية بالتحكم الرقمي؟
المعالجة السويسرية بالتحكم الرقمي هي عملية خراطة تُغذى بالقضبان تستخدم رأسًا منزلقًا وجلبة توجيه لدعم المادة بالقرب من منطقة القطع أثناء إنتاج مكونات صغيرة أو نحيلة أو كثيفة الميزات.
هل المعالجة السويسرية مخصصة للأجزاء الصغيرة فقط؟
غالبًا ما تُختار الآلات السويسرية للمكونات صغيرة القطر أو النحيلة، لكن القطر وحده لا يحدد المسار. يجب النظر في الطول واحتياجات الدعم وكثافة الميزات والمادة والكمية ومتطلبات الفحص معًا.
لماذا تساعد جلبة التوجيه؟
تدعم جلبة التوجيه القضيب بالقرب من منطقة القطع، مما قد يقلل من الانحناء والاهتزاز أثناء إزالة المادة. لا تزال النتائج الفعلية تعتمد على المحاذاة وحالة القضيب والأدوات وظروف القطع وتسلسل العملية.
هل يمكن للمعالجة السويسرية إنتاج ثقوب متقاطعة وأسنان لولبية؟
يمكن للعديد من الآلات السويسرية الجمع بين الخراطة والثقب بأدوات دوارة والتفريز والتسنين. يجب أن يحدد الرسم موضع الميزة والمعيار والعمق وحالة النتوءات وطريقة الفحص.
متى تكون الخراطة التقليدية أفضل من التشغيل السويسري؟
قد تكون الخراطة التقليدية أبسط للأجزاء القصيرة والصلبة، والكميات الأقل، والأقطار الأكبر، أو الأشكال الهندسية التي لا تستفيد من دعم جلبة التوجيه. قارن جهد الإعداد والكمية والوصول إلى الميزات ومخاطر التفاوتات والتكلفة الإجمالية.
التشغيل السويسري هو استراتيجية دعم لفئة محددة من الأجزاء المخروطة، وليس ترقية شاملة. عندما يتوافق القطر والطول والميزات والمادة والكمية والفحص، يمكن لدعم جلبة التوجيه أن يمنح المكونات النحيلة مسارًا أكثر استقرارًا من قضيب المعدن إلى الإنتاج المتكرر.