
Ein kleiner Durchmesser bedeutet nicht automatisch Schweizer Bearbeitung. Der entscheidende Punkt ist, ob das Teil eine Unterstützung nahe der Schneidzone benötigt, während mehrere Dreh-, Bohr-, Fräs- oder Gewindemerkmale entlang einer schlanken Länge erzeugt werden. CNC-Schweizer-Bearbeitungsprozess Die Planung verwendet eine Strategie mit gleitendem Spindelstock und Führungsbuchsenunterstützung, um diese Geometrie zu kontrollieren, aber die Vorteile hängen von Durchmesser, Länge, Material, Merkmalsreihenfolge, Stückzahl und Prüfung ab. Dieser Leitfaden erklärt, wann die Schweizer Fertigung ihren Platz verdient und wann ein konventionelles Drehzentrum der klarere Weg ist. Der breitere Leitfaden zum CNC-Bearbeitungsprozess stellt den übergeordneten Workflow bereit.
Was die Schweizer Bearbeitung an der Schneidzone verändert

Typische Anwendungen sind kleine Wellen, Stifte, Hülsen, Fittings, Sensorkomponenten, medizinische Hardware, Steckverbinderteile und miniaturisierte Drehteile mit mehreren Merkmalen entlang ihrer Länge. Schweizer Ausrüstung kann auch Querbohren, Fräsen, Gewindeschneiden und Rückseitenbearbeitung integrieren, wodurch manuelle Transfers für geeignete Produktionsteile reduziert werden.
Schweizer Drehen ist immer noch CNC-Drehen. Sein besonderer Wert liegt darin, wie die Stange abgestützt wird und wie die Maschine den Zugang zu Merkmalen handhabt, nicht in einem universellen Versprechen engerer Toleranzen für jede Geometrie.
Passen Sie den Prozess an Durchmesser, Länge und Merkmale an
Der richtige Prozess hängt vom Verhältnis zwischen Durchmesser, bearbeiteter Länge, Neigung zur nicht abgestützten Bearbeitung, Merkmalsdichte und Stückzahl ab. Ein kurzes, relativ großes Durchmesserteil profitiert möglicherweise nicht genug von einer Führungsbuchse, um eine Schweizer-spezifische Einrichtung und Werkzeugausstattung zu rechtfertigen. Eine lange Komponente mit kleinem Durchmesser und mehreren eng tolerierten Merkmalen kann erheblich von der Abstützung nahe am Schnitt profitieren.
| Teilezustand | Zu bewertender Schweizer Nutzen | Frage vor der Angebotserstellung |
|---|---|---|
| Kleiner Durchmesser und lange bearbeitete Länge | Abstützung nahe der Schneidzone | Ermöglicht konventionelles Spannen die erforderliche Geradheit und Stabilität? |
| Viele Merkmale entlang eines stangengeführten Teils | Integrierte Dreh- und angetriebene Werkzeugoperationen | Kann eine Sequenz Transfers und Handhabung reduzieren? |
| Kurze und starre Komponente | Potenzial für Stangenzuführung und Effizienz bei Wiederholproduktion | Rechtfertigt das Volumen die dedizierte Einrichtung und Werkzeugausstattung? |
| Komplexe Rückseiten- oder Quermerkmale | Weniger sekundäre Handhabungsschritte | Wie werden die Gegenspindel, das Abtrennen und die Rückseitenprüfung gesteuert? |
Verwenden Sie Führungsbuchsenunterstützung für schlanke Geometrien

Welche Merkmale können weiterhin Schwierigkeiten verursachen?
- Sehr kleine Bohrungen oder tiefe Ausbohrungen, die eine zuverlässige Späneabfuhr erfordern.
- Dünne Abschnitte, die nach dem Entfernen angrenzenden Materials ihre Unterstützung verlieren.
- Quergebohrte oder gefräste Merkmale, die eine schlanke Wand unterbrechen.
- Gewinde und Nuten mit anspruchsvollen Grat- oder Rundlaufanforderungen.
- Materialien, die Wärme, lange Späne oder schnellen Werkzeugverschleiß erzeugen.
Unterstützung ist kein Ersatz für die Konstruktionsprüfung. Scharfe Übergänge, unnötig enge Toleranzen, schwieriger Werkzeugzugang und nicht unterstützte Endmerkmale sollten weiterhin vor der Programmierung besprochen werden.
Planen Sie die Merkmalsreihenfolge entlang der Stange
Eine Langdrehsequenz muss berücksichtigen, wo die Führungsbuchse die Stange unterstützt, welche Merkmale zuerst geschnitten werden und wann ein Abschnitt zu dünn wird, um der Schnittlast zu widerstehen. Schrupp- und unterstützungserhaltende Operationen können den Enddurchmessern vorausgehen. Querbohrungen, gefräste Flächen und Gewinde werden dort platziert, wo die Stange stabil bleibt und wo Späne austreten können, ohne eine fertige Oberfläche zu beschädigen.
Die Gegenspindelaufnahme und das Abtrennen schaffen einen weiteren kontrollierten Übergang. Der Prozessplan sollte festlegen, wann das hintere Ende erfasst wird, welche Oberfläche zur neuen Referenz wird und wie die Merkmale am umgekehrten Ende verifiziert werden. Ein Teil, das die Maschine fertig verlässt, benötigt dennoch ein klares Inspektionskoordinatensystem.
Die Simulation sollte Werkzeuge, Halter, Führungsbuchse, Gegenspindel, Abtrennposition und das tatsächliche Rohteilmodell umfassen. Sie kann Kollisions- und Zugangsprobleme aufdecken, aber Prüfungen in der Werkstatt bleiben für Geradheit der Stange, Beladung, Rundlauf, Kühlmittel und Spankontrolle erforderlich.
Kombinieren Sie Drehen mit angetriebenen Werkzeugen sorgfältig
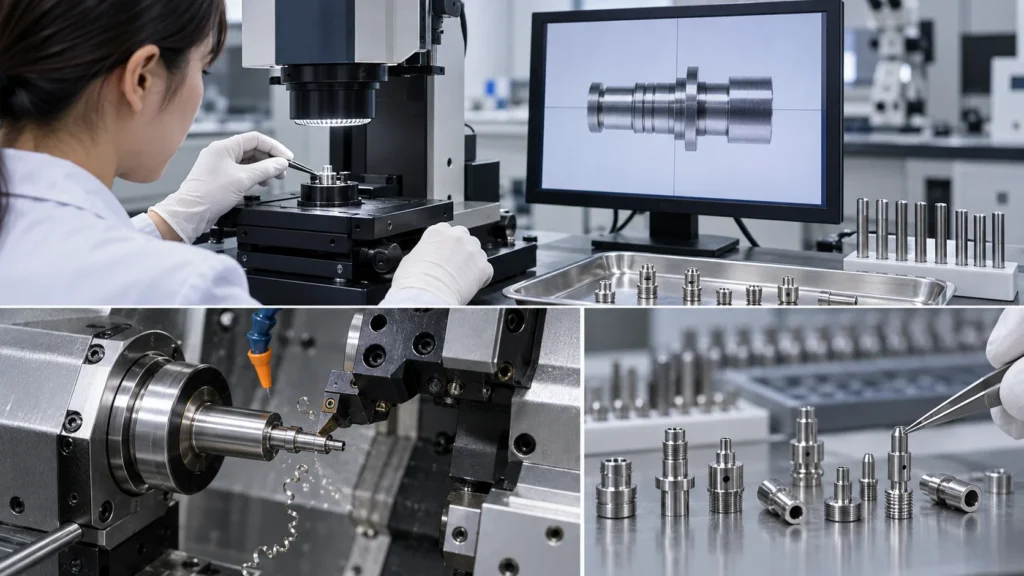
The supplier’s Swiss machining capability should be compared with the part’s diameter, length, feature density, material, and quantity. A service label alone does not prove that the guide-bushing arrangement, live tooling, or sub-spindle route fits the specific design.
Berücksichtigen Sie Material, Wärme und Späneabfuhr

Confirm exact grade, condition, certification, surface treatment, and cleaning requirements before the route is fixed. The material discussion should be connected to the CNC turning materials information, while final conditions remain specific to the equipment, tool, geometry, and batch.
Gleichen Sie den Rüstaufwand gegen die Produktionsmenge ab
Swiss machining can be attractive for repeat production because bar feeding and integrated operations may reduce manual handling. That does not make it the automatic choice for a single prototype. Dedicated guide-bushing setup, tooling, program prove-out, material loading, and inspection may be easier to justify when the part is stable and the quantity or repeat-order expectation supports the investment.
Compare total project cost rather than machine-hour price alone. Include setup, tool life, scrap risk, material yield, secondary operations, inspection, packaging, and the cost of changing a design after the process has been established.
Prüfen Sie kleine Merkmale mit einer definierten Methode
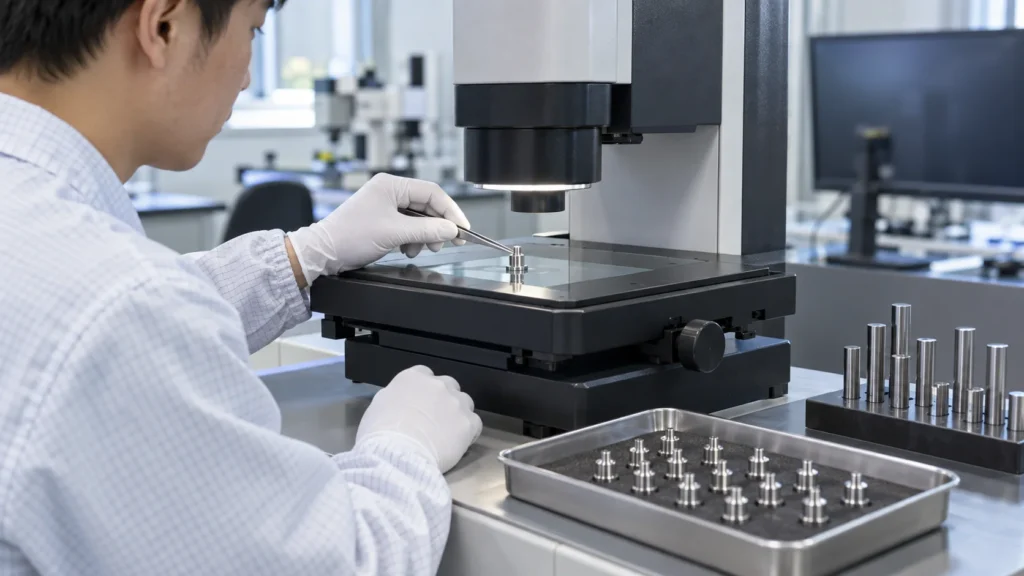
- Confirm material identity and batch traceability where required.
- Use suitable pin, thread, optical, air, or coordinate measurement methods for the feature.
- Define how small burrs, chips, scratches, and contamination are accepted or rejected.
- Check reverse-end features against the same reference logic used during machining.
- Specify first-article, sampling, report, and packaging requirements before production.
For supplier quality planning, review the quality management information and then define the project-specific measurements and records in the drawing or purchase order.
Bereiten Sie eine Schweizer Bearbeitungs-RFQ vor
Provide the 3D model, 2D drawing, revision, material and condition, quantity, forecast, surface finish, cleaning, packaging, and inspection requirements. Add the information that determines whether guide-bushing support is useful:
- Finished diameter range and total machined length.
- Thin sections, unsupported features, small holes, grooves, and thread details.
- Cross-drilling, milling, polygonal, or back-end features.
- Required runout, straightness, concentricity, burr, cleanliness, and cosmetic criteria.
- Prototype quantity, annual volume, repeat-order expectations, and first-article documents.
FAQs zum CNC-Schweizer-Bearbeitungsprozess
What is CNC Swiss machining?
CNC Swiss machining is a bar-fed turning process that uses a sliding headstock and guide bushing to support material near the cutting zone while producing small, slender, or feature-dense components.
Is Swiss machining only for tiny parts?
Swiss machines are commonly selected for small-diameter or slender components, but diameter alone does not decide the route. Length, support needs, feature density, material, quantity, and inspection requirements must be considered together.
Why does a guide bushing help?
A guide bushing supports the bar close to the cutting area, which can reduce bending and vibration during material removal. Actual results still depend on alignment, bar condition, tooling, cutting conditions, and process sequence.
Can Swiss machining produce cross-holes and threads?
Many Swiss machines can combine turning with live-tool drilling, milling, and threading. The drawing must define feature position, standard, depth, burr condition, and inspection method.
When is conventional turning better than Swiss machining?
Conventional turning may be simpler for short, rigid parts, lower quantities, larger diameters, or geometry that does not benefit from guide-bushing support. Compare setup effort, quantity, feature access, tolerance risk, and total cost.
Swiss machining is a support strategy for a specific class of turned parts, not a universal upgrade. When diameter, length, features, material, quantity, and inspection align, guide-bushing support can give slender components a more stable path from bar stock to repeatable production.