
Un petit diamètre ne signifie pas automatiquement un usinage suisse. La question décisive est de savoir si la pièce nécessite un support proche de la zone de coupe alors que plusieurs opérations de tournage, perçage, fraisage ou filetage sont réalisées sur une longueur élancée. Processus d'usinage CNC suisse la planification utilise une stratégie de broche mobile et de support par douille de guidage pour contrôler cette géométrie, mais les avantages dépendent du diamètre, de la longueur, du matériau, de la séquence des caractéristiques, de la quantité et de l'inspection. Ce guide explique quand la production de type suisse mérite sa place et quand un centre de tournage conventionnel est la voie la plus claire. Le plus large Guide des procédés d'usinage CNC fournit le flux de travail parent.
Ce que l'usinage suisse change au niveau de la zone de coupe

L'usinage de type suisse utilise une broche mobile et un canon de guidage pour soutenir la barre au plus près de la zone de coupe. Au lieu d'exposer une longue section non soutenue pendant que les outils enlèvent de la matière, la machine fait avancer la barre à travers le guide tandis que des outils fixes et motorisés travaillent près de ce point de soutien. Cela modifie la rigidité de la configuration de coupe pour les composants élancés.
Les applications typiques incluent les petits arbres, goupilles, douilles, raccords, composants de capteurs, matériel médical, pièces de connecteurs et composants tournés miniatures comportant plusieurs caractéristiques sur leur longueur. L'équipement suisse peut également intégrer le perçage transversal, le fraisage, le filetage et les opérations d'extrémité arrière, réduisant les transferts manuels pour les pièces de production adaptées.
Le suisse reste du tournage CNC. Sa valeur distincte provient de la manière dont la barre est soutenue et de la façon dont la machine gère l'accès aux caractéristiques, et non d'une promesse universelle de tolérance plus serrée pour chaque géométrie.
Adapter le procédé au diamètre, à la longueur et aux caractéristiques
Le bon processus dépend de la relation entre le diamètre, la longueur usinée, la tendance au non-soutien, la densité de caractéristiques et la quantité. Une pièce courte et de diamètre relativement important peut ne pas tirer suffisamment profit d'un canon de guidage pour justifier une configuration et un outillage spécifiques au suisse. Un composant long et de petit diamètre comportant plusieurs caractéristiques à tolérance serrée peut bénéficier considérablement d'un soutien près de la coupe.
| État de la pièce | Valeur suisse à évaluer | Question avant devis |
|---|---|---|
| Petit diamètre et longueur usinée importante | Soutien près de la zone de coupe | Le mandrin conventionnel permettra-t-il la rectitude et la stabilité requises ? |
| Nombreuses caractéristiques sur une seule pièce alimentée en barre | Opérations de tournage et d'outils motorisés intégrées | Une seule séquence peut-elle réduire les transferts et la manutention ? |
| Composant court et rigide | Efficacité potentielle de l'alimentation en barres et de la production répétitive | Le volume justifie-t-il la configuration dédiée et l'outillage ? |
| Caractéristiques arrière ou croisées complexes | Moins d'étapes de manutention secondaires | Comment le contre-broche, le tronçonnage et l'inspection de l'arrière seront-ils contrôlés ? |
Utiliser le support par douille de guidage pour les géométries élancées

Le support par douille de guidage aide à limiter la longueur non supportée entre l'outil de coupe et le point où la barre est contrainte. Cela peut réduire la flexion et les vibrations lorsque la machine réalise de petits diamètres, des gorges, des filetages ou des caractéristiques croisées. Le résultat dépend toutefois de l'état de la barre, de l'ajustement de la douille de guidage, de l'alignement, de l'outillage, du liquide de refroidissement et de la séquence de coupes.
Quelles caractéristiques peuvent encore créer des difficultés ?
- Très petits trous ou alésages profonds nécessitant une évacuation fiable des copeaux.
- Sections minces qui perdent leur support après l'enlèvement de la matière adjacente.
- Caractéristiques percées ou fraisées transversalement qui interrompent une paroi élancée.
- Filetages et gorges avec des exigences strictes de bavure ou de concentricité.
- Matériaux qui génèrent de la chaleur, de longs copeaux ou une usure rapide de l'outil.
Le support ne remplace pas une revue de conception. Les transitions brusques, les tolérances serrées inutiles, l'accès difficile aux outils et les caractéristiques d'extrémité non supportées doivent encore être discutés avant la programmation.
Planifier la séquence des caractéristiques le long de la barre
Une séquence suisse doit tenir compte de l'endroit où la douille de guidage supporte la barre, des caractéristiques usinées en premier et du moment où une section devient trop mince pour résister à la charge de coupe. Les opérations d'ébauche et préservant le support peuvent précéder les diamètres finaux. Les trous transversaux, les méplats fraisés et les filetages sont placés là où la barre reste stable et où les copeaux peuvent sortir sans endommager une surface finie.
La reprise par contre-broche et le tronçonnage créent une autre transition contrôlée. Le plan de processus doit définir quand l'extrémité arrière est saisie, quelle surface devient la nouvelle référence et comment les caractéristiques de l'extrémité inversée sont vérifiées. Une pièce qui quitte la machine terminée a encore besoin d'un système de coordonnées d'inspection clair.
Simulation should include tools, holders, guide bushing, sub-spindle, cutoff position, and the actual stock model. It can reveal collision and access problems, but shop-floor checks remain necessary for bar straightness, loading, runout, coolant, and chip control.
Combiner le tournage avec des outils motorisés avec prudence
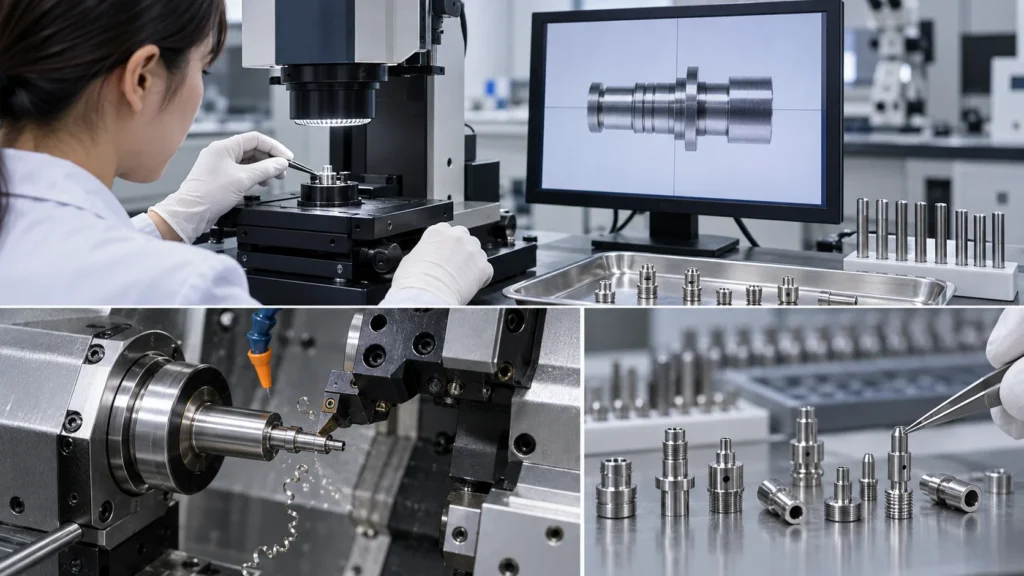
Modern Swiss machines may combine turning with driven tools for cross-holes, slots, flats, polygonal features, and small milled surfaces. Integration can reduce handling and preserve angular relationships, but live-tool operations still require tool clearance, stable support, accurate rotary positioning, and a defined burr strategy.
The supplier’s Swiss machining capability should be compared with the part’s diameter, length, feature density, material, and quantity. A service label alone does not prove that the guide-bushing arrangement, live tooling, or sub-spindle route fits the specific design.
Tenir compte du matériau, de la chaleur et de l'évacuation des copeaux

Material behavior can dominate a small part’s result because there is little room for burrs, deformation, or tool deflection. Aluminum and brass may produce chips that need controlled evacuation. Stainless steel, titanium, and other difficult materials can increase heat and tool-wear sensitivity. Plastics may require low-distortion workholding and a different approach to cutting heat.
Confirm exact grade, condition, certification, surface treatment, and cleaning requirements before the route is fixed. The material discussion should be connected to the informations sur les matériaux de tournage CNC, while final conditions remain specific to the equipment, tool, geometry, and batch.
Équilibrer l'effort de réglage par rapport à la quantité de production
Swiss machining can be attractive for repeat production because bar feeding and integrated operations may reduce manual handling. That does not make it the automatic choice for a single prototype. Dedicated guide-bushing setup, tooling, program prove-out, material loading, and inspection may be easier to justify when the part is stable and the quantity or repeat-order expectation supports the investment.
Compare total project cost rather than machine-hour price alone. Include setup, tool life, scrap risk, material yield, secondary operations, inspection, packaging, and the cost of changing a design after the process has been established.
Inspecter les petites caractéristiques avec une méthode définie
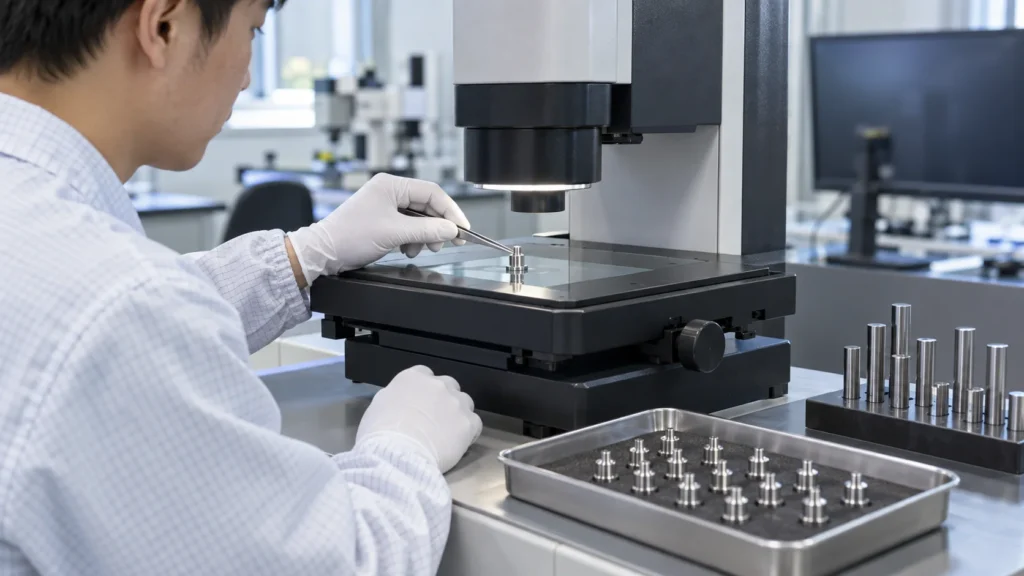
Small parts need an inspection plan that is precise enough to distinguish measurement variation from actual process variation. Critical characteristics may include diameter, straightness, runout, thread fit, hole position, groove width, burr condition, and the relationship between front- and back-end features.
- Confirm material identity and batch traceability where required.
- Use suitable pin, thread, optical, air, or coordinate measurement methods for the feature.
- Define how small burrs, chips, scratches, and contamination are accepted or rejected.
- Check reverse-end features against the same reference logic used during machining.
- Spécifiez les exigences de première pièce, d'échantillonnage, de rapport et d'emballage avant la production.
Pour la planification de la qualité fournisseur, examinez le informations sur la gestion de la qualité puis définissez les mesures et les enregistrements spécifiques au projet dans le dessin ou le bon de commande.
Préparer une demande de devis d'usinage suisse
Fournissez le modèle 3D, le dessin 2D, la révision, la matière et l'état, la quantité, les prévisions, l'état de surface, le nettoyage, l'emballage et les exigences d'inspection. Ajoutez les informations qui déterminent si le support par douille de guidage est utile :
- Plage de diamètre fini et longueur totale usinée.
- Sections minces, formes non supportées, petits trous, gorges et détails de filetage.
- Perçages croisés, fraisage, formes polygonales ou caractéristiques en bout arrière.
- Critères requis de faux rond, rectitude, concentricité, bavure, propreté et aspect.
- Quantité de prototype, volume annuel, attentes de commandes répétées et documents de première pièce.
FAQ sur le processus d'usinage CNC de type suisse
Qu'est-ce que l'usinage CNC de type suisse ?
L'usinage CNC de type suisse est un procédé de tournage à partir de barres qui utilise une poupée mobile et une douille de guidage pour soutenir la matière près de la zone de coupe lors de la production de composants petits, élancés ou à forte densité de caractéristiques.
L'usinage de type suisse est-il réservé aux très petites pièces ?
Les machines de type suisse sont couramment choisies pour les composants de petit diamètre ou élancés, mais le diamètre seul ne détermine pas la voie à suivre. La longueur, les besoins de support, la densité de caractéristiques, la matière, la quantité et les exigences d'inspection doivent être considérés ensemble.
Pourquoi une douille de guidage est-elle utile ?
Une douille de guidage soutient la barre près de la zone de coupe, ce qui peut réduire la flexion et les vibrations pendant l'enlèvement de matière. Les résultats réels dépendent toutefois de l'alignement, de l'état de la barre, de l'outillage, des conditions de coupe et de la séquence du procédé.
L'usinage suisse peut-il produire des trous transversaux et des filetages ?
De nombreuses machines suisses peuvent combiner le tournage avec le perçage, le fraisage et le filetage à outils motorisés. Le plan doit définir la position de la caractéristique, la norme, la profondeur, l'état des bavures et la méthode d'inspection.
Quand le tournage conventionnel est-il préférable à l'usinage suisse ?
Le tournage conventionnel peut être plus simple pour des pièces courtes et rigides, de faibles quantités, de plus grands diamètres ou des géométries qui ne bénéficient pas du support de la douille de guidage. Comparez l'effort de préparation, la quantité, l'accès aux caractéristiques, le risque de tolérance et le coût total.
L'usinage suisse est une stratégie de support pour une classe spécifique de pièces tournées, et non une amélioration universelle. Lorsque le diamètre, la longueur, les caractéristiques, la matière, la quantité et l'inspection concordent, le support de la douille de guidage peut offrir aux composants élancés un chemin plus stable de la barre à la production répétable.