
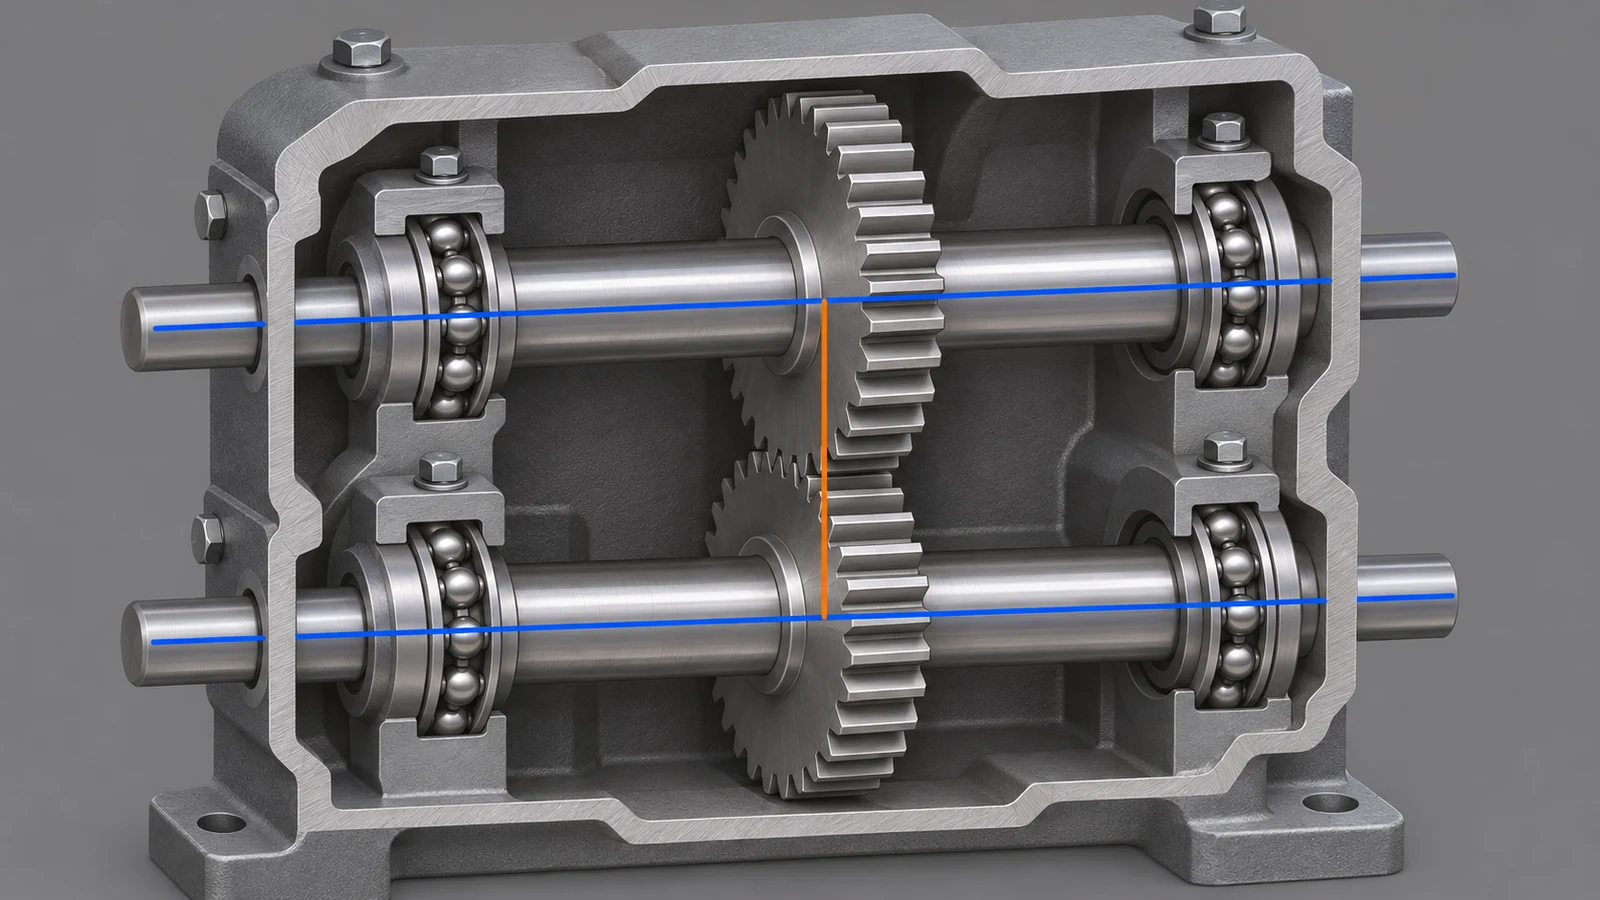
ギヤボックスハウジングの中心距離は、かみ合うギヤの回転軸間の関係によって決まり、ハウジングの軸受穴はそれらの軸を位置決めするのに役立ちます。正しい歯形形状であっても、軸間が近すぎる、離れすぎている、または平行でないハウジングを補うことはできません。かみ合いを再現可能にするには、安定したデータム方式から機能的な穴軸を定義し、加工と組立を通じてその関係を維持し、使用状態を表す条件でハウジングを検査します。許容される距離と位置合わせはギヤ設計と組立要件から導かれ、一般的な加工公差から推測すべきではありません。.
ハウジング単体ではなく、まずギヤ対から始める
ギヤ設計者は、選択した歯形、モジュールまたは直径ピッチ、歯数、プロファイル修整、荷重、バックラッシュ目標、運転条件から必要な運転形状を確立します。次にハウジング図面がその設計意図を、軸、軸受、ショルダー、取付インターフェースの位置へと変換します。穴間寸法は、どの穴軸が重要か、またその測定が組立後のギヤ対とどう関係するかを特定している場合にのみ有用です。.
公称中心距離を完全なギヤ仕様の代用にしてはなりません。軸のたわみ、軸受の内部すきま、はめあい、熱膨張、ケース支持は運転中のかみ合いに影響し得ます。これらは設計者にとってのシステム入力です。加工図面は、加工だけでギヤ性能が検証されるかのような含意を持たせることなく、設計を実現するために必要なハウジングの特徴を管理すべきです。.
軸受軸を位置決めの骨格とする
ケースがギヤボックス組立内でどのように位置決めされるかを反映したデータムを選びます。取付面が軸方向平面を確立し、1つの軸受穴または同軸穴の組が軸を確立し、ダウエル、側面、その他の特徴が回転方向の位置決めを管理することがあります。正確な方式はケースと組立によって異なります。都合のよい外面は、使用時に軸受を位置決めしたりハウジングを閉じたりしないのであれば、主要基準にすべきではありません。.
分離した軸受座では、軸同士の関係を直接定義します。それには中心距離、平行度、取付データムに対する向き、各穴の位置が含まれ得ます。累積変動が許容関係を不明瞭にする、無関係な寸法の連鎖は避けます。幾何学的管理はギヤおよび軸受の要件と整合させます。ギヤボックスハウジングの中心距離検査では、定義された軸受穴軸を機能データムに対して評価し、平行度は別途管理します。.
サイトの トランスミッション部品の機械加工 このページは関連する部品範囲を説明します。本記事は形状の受け渡しを扱うものであり、ギヤ設計計算やかみ合い結果の保証ではありません。.
分割ハウジングが関係を動かさないようにする
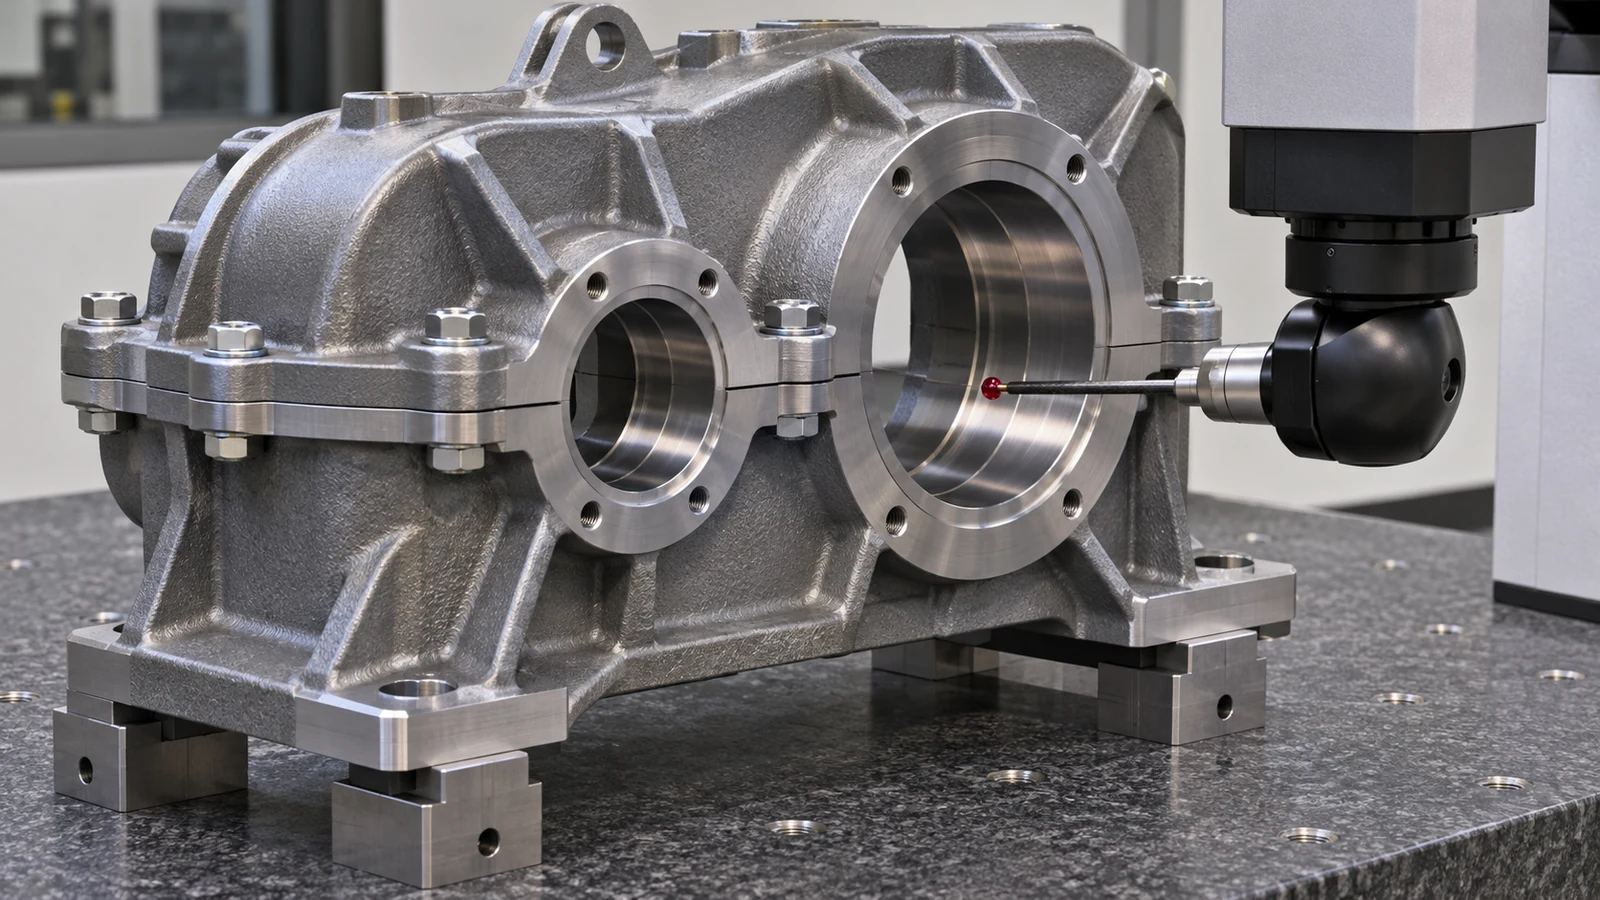
分割ケースは、穴位置と軸の位置合わせに影響し得るインターフェースを追加します。軸受穴が結合された半体にまたがって仕上げられる場合、指定された締結具、ダウエル、接合面、締付順序、クランプ条件が測定定義の一部となります。自由状態の半シェルは組立後の形状を表さないことがあります。検査が部品で行われるのかボルト締結組立で行われるのかを明記し、ハードウェアと条件が合否に影響する場合はそれらを定義します。.
接合面のバリ、異物、不均一な締付け、一貫しない支持は、穴の組を位置ずれに見せたり、実際の不一致を隠したりすることがあります。加工と検査は同じ位置決め論理を維持すべきです。段取り間でインターフェースを再確立する場合は、粗い鋳造面や未検証のエッジに頼るのではなく、機能データムを復元します。.
中心距離と平行度を分離する
2つのシャフト軸は、ある断面で正しい間隔を保っていても、その長さ方向に沿って発散したり傾斜したりする可能性があります。逆に、平行でありながら意図した中心距離からずれていることもあります。どの特性が間隔を制御し、どの特性が方向を制御するのか、またその関係をどこで評価するのかを明確にしてください。長いハウジングの場合、一端付近での1回の測定では関係全体を確定できません。.
| 管理上の問い | これが保護するもの | 定義すべき事項 |
|---|---|---|
| 軸は設計間隔にあるか? | 公称歯車かみ合い形状 | 軸基準、測定断面、公差基準 |
| 軸は平行かつ正しく方向付けられているか? | 歯幅全体にわたる一貫したかみ合い | データム方式、評価長さ、セットアップ条件 |
| 軸受のはめあいでシャフトが移動するか? | 裸のケース形状ではなく組み付け後の形状 | 軸受の種類、はめあい意図、すきま、組立前提 |
| 継手は再現性をもって閉じるか? | サービス後または組立後のケース位置合わせ | 締結具、ノックピン、接触面、締付け状態 |
この表は図面レビューの補助資料であり、普遍的な値を割り当てるものではありません。限界値は、実際の歯車、軸受、荷重システムに基づいて歯車設計者が割り当てます。.
組立後の関係を検査する
検査装置と段取りは、ボア軸を定義するために用いたデータムからその軸にアクセスできるようにすべきです。サイズと形状に応じて、座標測定法、適格な治具、または適切な機能ゲージを検討できます。報告書には、位置合わせ基準、測定対象のフィーチャ、組立状態、および関連する環境を明記し、サプライヤ間やサービスイベント間で結果を比較できるようにすべきです。.
接触パターン検査やバックラッシ測定は組立の証拠を提供できますが、指定されたハウジング形状の検証に代わるものではありません。また、歯車、軸受、シャフト、潤滑、組立状態を総合的に反映します。かみ合いの症状が現れた場合は、ボア位置を変更する前にこれらの要因を切り分けてください。原因を特定せずにハウジング寸法を動かすと、誤差が別の箇所へ移る可能性があります。.
角柱形状のハウジングについては、当サイトの CNCフライス加工能力 ページに一般的なプロセスの背景情報があります。最終的な工程と検査計画は、部品図に依存します。.
検証可能なハウジング図面をリリースする
有用なリリースでは、歯車対とリビジョン、軸受座軸、機能データム、中心距離と方向の管理、ボアのはめあい、分割線の状態、締結具とダウエルの前提、検査状態、および必要な記録を特定します。また、どのフィーチャが共通段取りで仕上げられ、どの関係が組立後に検証されるかも明記します。鋳造ブランクが供給される場合は、生の表面が管理されていると仮定するのではなく、どのように位置決めされ、どのような取り代やデータムフィーチャが利用可能かを明確にしてください。.
生産前に、合格判定が素のハウジング、クランプしたケース、組み込んだ軸受、または完成したギヤボックスのいずれに基づくかを決定してください。これにより、名目上同一の測定が異なる状態を表すことを防げます。限界値の権威は図面にあり、検査方法はそれらの限界値が満たされているかを実証します。最終的なギヤボックスハウジングの中心距離レビューでは、指示、組立状態、検査方法のすべてが同じ機能軸関係を指していることを確認すべきです。.