
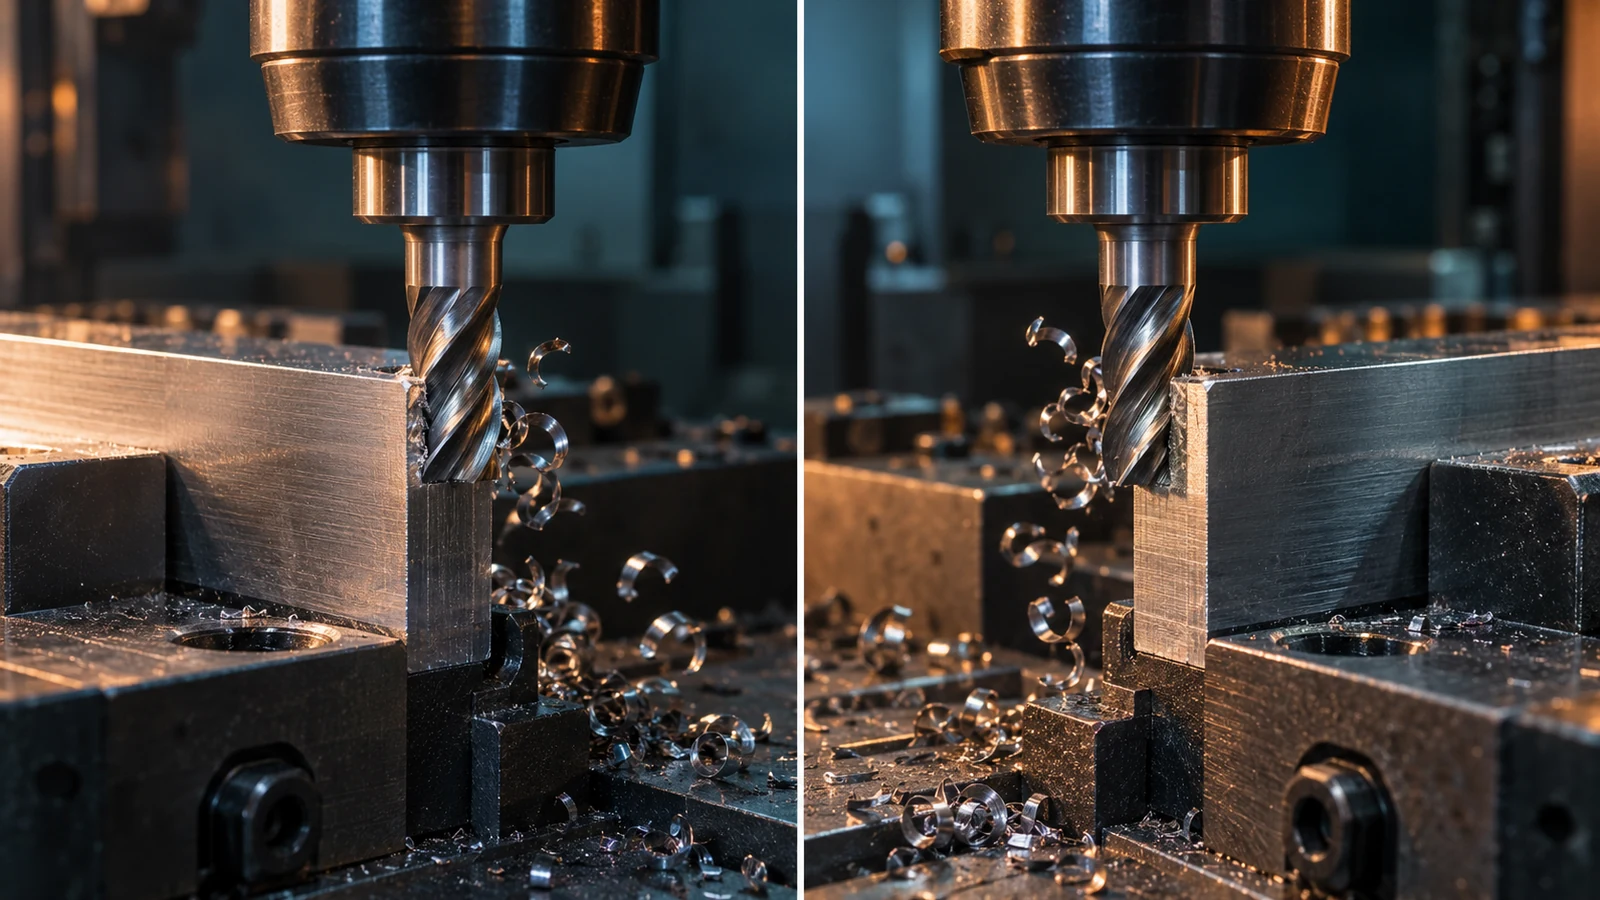
購入者は見積書に「仕上げ面を良くするためにダウンカット」と書かれているのを見て、切削方向は決まっていると考えるかもしれません。そうではありません。ダウンカット(クライム)とアップカット(コンベンショナル)は、噛み合いエッジにおいて刃物の回転が送りとどのように出会うかを表します。これらは切りくず厚さの進行と切削力の方向を変えますが、どちらの呼称も適合部品を保証するものではありません。正しい選択は、機械制御、治具、部品剛性、工具の噛み合い、表面要件、そして切削がどこで入りどこで出るかによって決まります。.
これは、ミリング計画を検討するエンジニア向けの判断ガイドであり、万能な速度と送りの表ではありません。段取り、荒加工、仕上げ、検査というより広い流れについては、当社の CNCフライス加工プロセスガイド. をご覧ください。ここでは、それ以外は許容できるCAMプログラムの中に隠れている可能性のある一つの判断を切り出して扱います。.
切りくずが、どの切削を行ったかを教えてくれる
ダウンカットでは、切りくず厚さは歯が入るときに最大となり、出口に向かって減少します。アップカットでは、歯は非常に薄い切りくずで入り、材料を通って移動するにつれて厚くなります。この薄い初期接触は、エッジの鋭さと実際の一歯あたりの送りに応じて、エッジが実質的な切りくずを取る前にこすれを伴うことがあります。これは熱、摩耗、バリ、表面外観に影響する可能性があります。しかし、別の機械や治具では、切削力の方向が理論上の切りくずの利点よりも重要になる場合があります。.
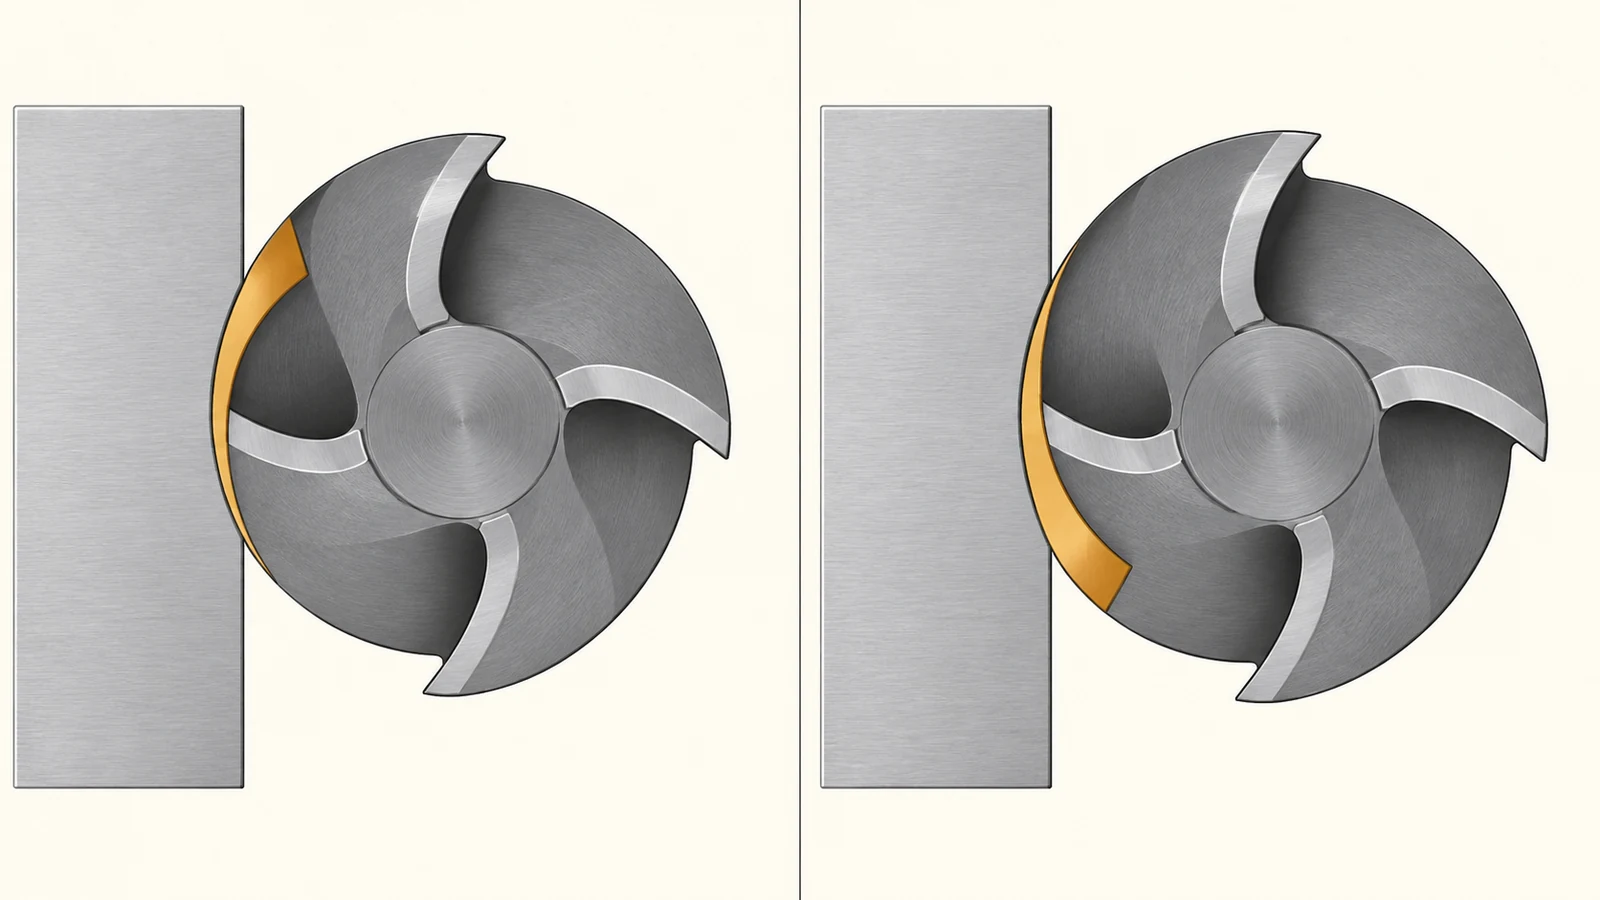
機械のXまたはYの符号だけからモードを誤認するのは簡単です。関連する方向は、特定の接触点における刃物回転に対する送りです。内側輪郭、外側輪郭、または多軸パスでは、接触は工具の周りを移動します。ツールパスは、特にコーナー、進入、退出において、フィーチャの異なる部分で両方のモードを含むことがあります。プログラム全体に単一のラベルを適用するのではなく、CAMで実際の噛み合い側を確認してください。.
この区別は、仕上げ面に目に見える線が走る方向とも別です。送りマークは、刃物形状、振れ、噛み合い、ステップオーバー、たわみを反映することがあります。切削がいつどこで発生したかを特定せずに、すべての線をダウンカット対アップカットに帰属させないでください。.
工具、治具、エッジで何が変わるか
| 要素 | ダウンカット/クライムミリングの傾向 | 従来/アップミリングの傾向 | 部品上で確認すべき事項 |
|---|---|---|---|
| 切りくずの進行 | 入口で厚く、出口で薄い | 入口で薄く、出口で厚い | こすれ、摩耗、局所的な仕上げ |
| 力の関係 | 形状によっては、ワークを切削に引き込むか、サポートに向かって押し付ける可能性がある | 形状によっては、送りに対抗するか、支持されていないエッジを持ち上げる可能性がある | 治具の安全性と壁の動き |
| 粗い表面への入口 | 歯はより大きな初期切りくず厚さで粗い表面に当たる | 歯はより薄い初期係合で接近する | エッジの損傷または不安定な取り代 |
| 出口エッジ | 出口で切りくずが薄くなる | 出口で切りくずが厚くなる場合がある | バリ側と面取り代 |
これらは傾向であり、保証ではありません。工具形状、材料、ラジアル切込み、切れ味、剛性、クーラント、機械のバックラッシ、治具の方向、切込み深さがすべて相互作用します。比較が有用となるのは、それらの条件が明示されている場合だけです。例えば、ある面での見た目の改善が、サポートされていない壁の寸法誤差と同時に存在することもあります。.
表面要件は見た目と同じくらい重要です。嵌合面には管理された粗さ、平坦度、バリ限界が必要な場合があり、外観カバーには異なる許容方法が適用されることがあります。当社の 表面仕上げの概要 は、機械加工仕上げと後処理を区別するのに役立ちますが、図面が実際の重要領域を特定していなければなりません。.
「常にダウンカット」では単純すぎる4つのケース
1. 機械または段取りが引き込みを安全に制御できない
クライムミリングは、不十分に拘束されたワークやバックラッシが発生しやすい送り系をカッターに引き込む傾向があります。最新のCNC軸は旧式の手動フライスとは設計が異なりますが、「CNC」というだけでは、すべての治具が荷重に耐えられることを証明するものではありません。パスを承認する前に、軸の状態、クランプ方向、押さえを確認してください。.
2. 最後の壁がもはや剛ではない
薄い壁では、切削力によって壁が切削部に近づいたり遠ざかったりする場合があります。どちらの方向が有利かは、どちらの側が支持されているか、および残りの素材がどこにあるかによって決まります。代表的な形状で経路を試し、クランプした状態だけでなく、クランプを外した後に部品を検査してください。よりきれいに見えるパスでも、テーパーや位置ずれした壁が残ることがあります。.
3. 開始時の表皮が不規則
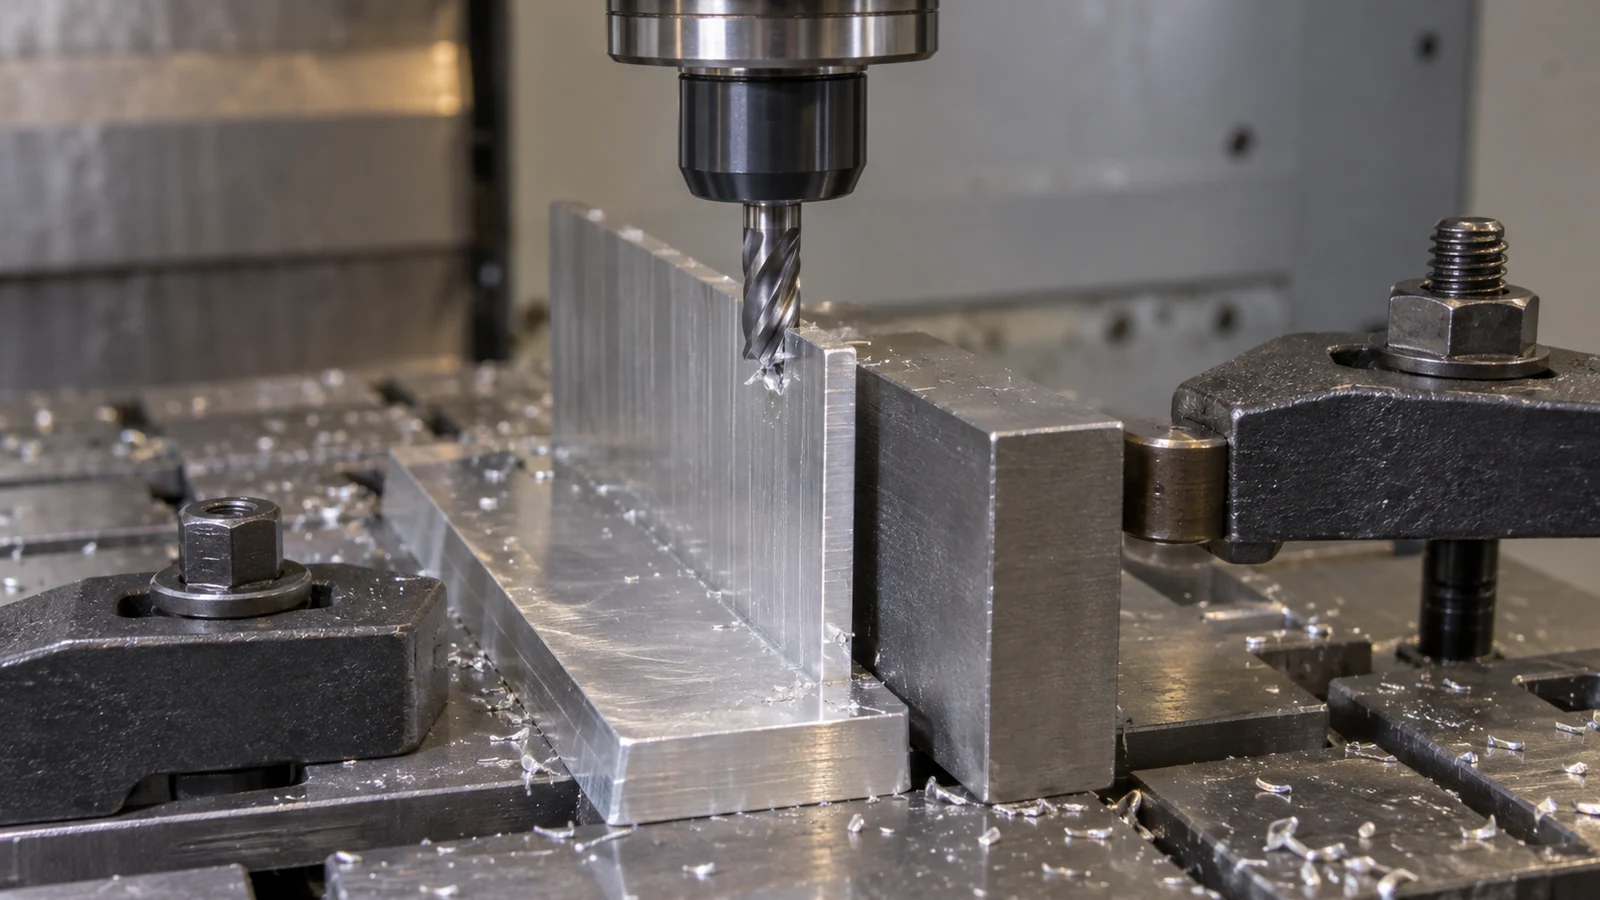
鋳造、鍛造、ガス切断、その他不均一な素材は、進入エッジを硬い部分、断続部、不確実な取り代にさらす可能性があります。最初のパスはエッジの保護と確実な素材除去のために選択し、後の仕上げパスでは異なる方向を使用できます。画一的なルールが、入ってくる材料とその実際の状態に関する知識に取って代わるべきではありません。.
4. 特徴に敏感な出口エッジがある
スロットが目に見える面や薄いリップを貫通する場合、最後の刃の出口方向がバリの位置やエッジの損傷に影響を与えることがあります。最もきれいな機械加工方向が、必ずしもバリをアクセス可能で非機能的な側に残す方向とは限りません。バリ取り、検査、嵌合面を一緒に計画してください。.
これらの例外は試験を行う理由であり、従来型ミリングが本質的に優れているという主張ではありません。目的は、特定のフィーチャと機械に対して安定した経路を選択することです。.
仕上げパスを選ぶための制御された方法
まず回避すべき不具合を特定します。シール面の粗さ、位置決めエッジのバリ、壁のたわみ、エッジの欠け、工具摩耗、クランプの動きなどです。工具、ホルダ、材料状態、アキシャルおよびラジアルのエンゲージメント、送り、速度、治具、切削方向を記録します。結論を裏付けるのに十分なほど試験の他の条件が同様に保たれている場合にのみ、方向を比較してください。.
- 代表的なフィーチャを選びます。. 単純な開放面では、狭いスロットや支持のない壁を予測できない場合があります。.
- 進入と退出をマークします。. 両方の切削の前後に、接触部と脆弱なエッジを撮影します。.
- 図面の特性を測定します。. 両方のサンプルについて、同じ状態でサイズ、形状、表面を検査し、バリの位置と工具状態を記録します。.
- 再現性を試験します。. 工具摩耗、新しい素材、新しい段取りによって結果が逆転する場合、1個の部品での改善は弱い証拠です。.
- 選択した経路を文書化します。. ツールパスのリビジョンと検査結果を部品リビジョンに紐付けておきます。.
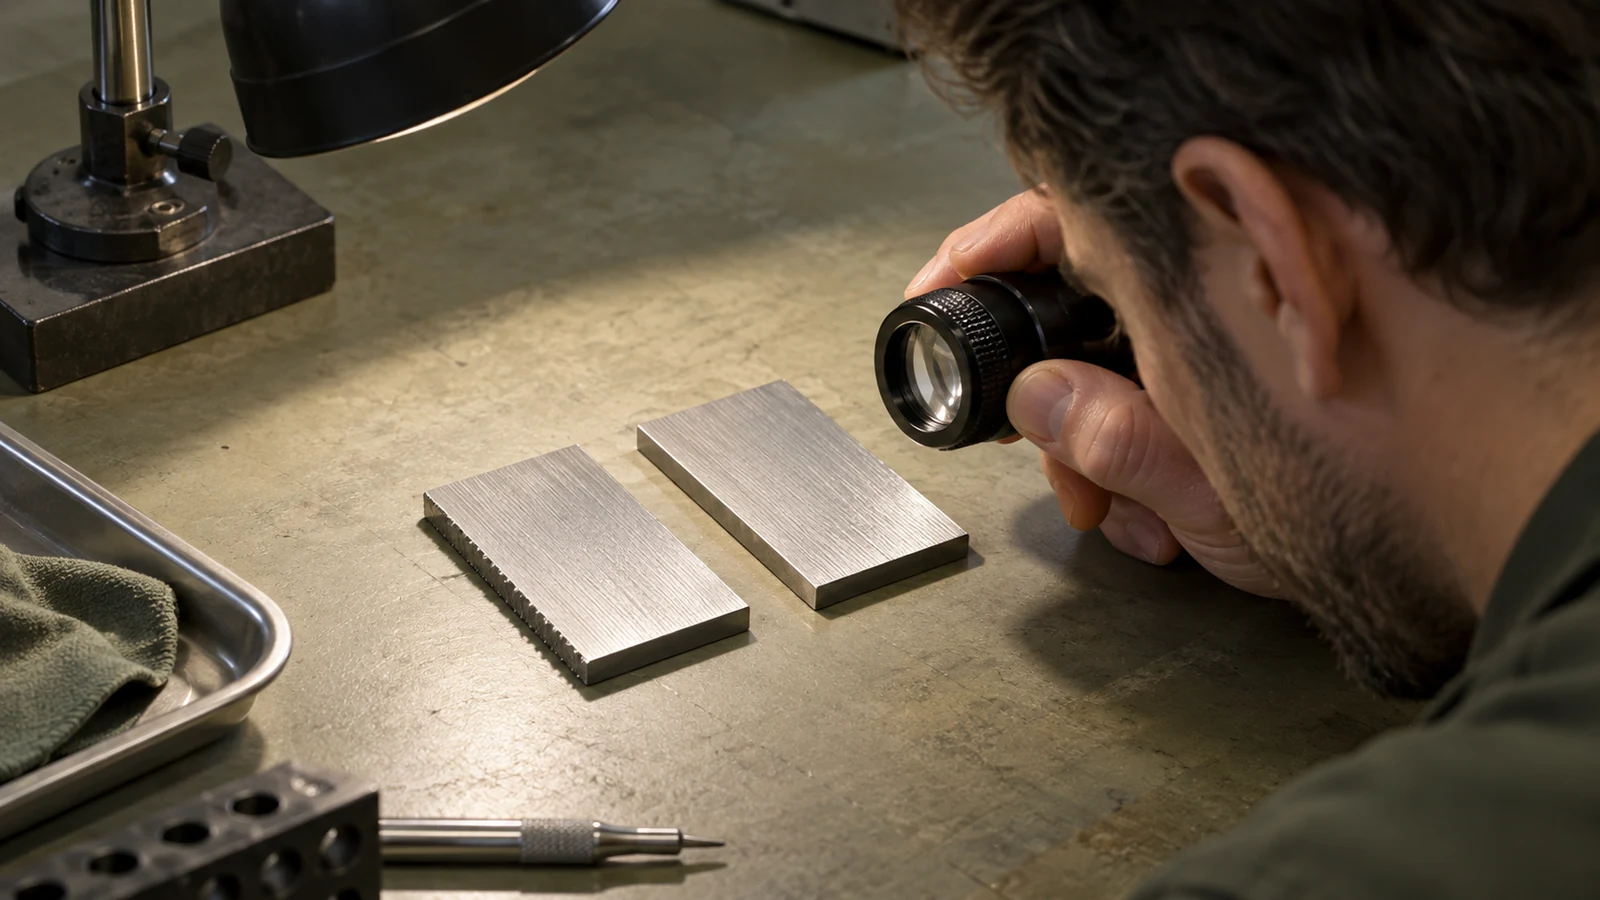
方向を変えると、切削荷重が治具に作用する位置も変わります。クランプやワークの支持を変更する必要がある場合、その試験は元の経路を単純に鏡映したものではなく、新しいプロセス条件として扱うべきです。音の違いは有用な証拠になり得ますが、許容できる表面と寸法の方が、切削音が静かであったかどうかよりも重要です。.
図面が指定すべきこと—そして指定すべきでないこと
ほとんどの図面は、要求される結果を明記すべきです。寸法、データム、表面状態、エッジの面取り、機能上必要な場合はバリの方向、後処理の状態などです。試作工場でうまくいったという理由だけで、ダウンカットか従来型ミリングかを規定する必要はありません。プロセスの選択を義務付けると、同じ検証済みの結果を生み出す異なる機械、工具、治具を持つサプライヤを不必要に制限する可能性があります。.
例外もあります。認定されたプロセスや管理された表面では、指定された経路が必要になる場合があります。その場合は、正確なフィーチャ、方向の定義、リビジョン、理由を特定してください。サプライヤと検査員が切削の異なる側面を解釈してしまうほど曖昧な注記は避けてください。合否は、プログラムされた方向だけで品質が保証されるという主張ではなく、測定可能な要件に結び付けてください。.
見積もりやDFMの議論のためには、敏感な面とエッジ、材料と素材の状態、数量、外観要件、検査方法を示したマーキング済みの図面を提供してください。実務上の問いは、利用可能な設備で要求される部品を繰り返し生産できるのは、どの方向と支持戦略なのかということです。これにより、CNCチームは、あるモードが常に優れていると約束することなく、実際のエンジニアリング目標を得ることができます。.
表面仕上げには常にアップカット(クライム)ミリングが優れていますか?
多くの場合、有利な切りくず厚さの進行が得られますが、結果は剛性、噛み込み量、工具の状態、形状にも依存します。実際の仕上げと寸法を検証してください。.
購入者はすべての図面でミリング方向を指定すべきですか?
いいえ。まず機能的な結果を指定してください。検証済みのプロセスやリスク管理が必要とする場合にのみ方向を要求し、結果をどのように検査するかを定義してください。.