
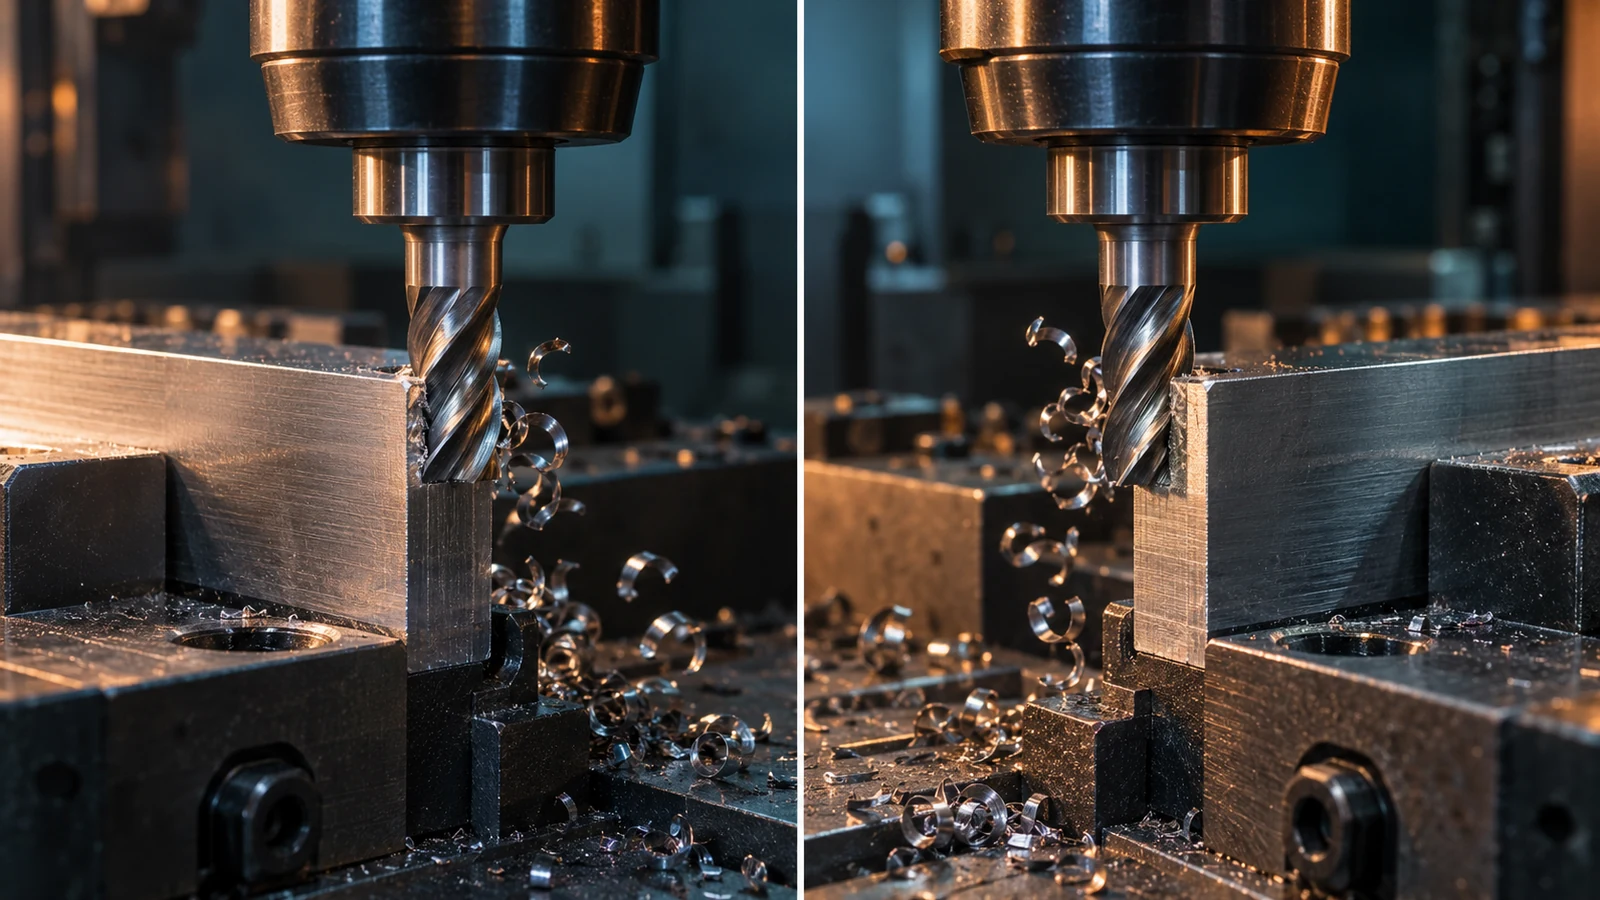
Un acquirente può leggere “fresatura in concordanza per una finitura migliore” in un preventivo e presumere che la direzione di taglio sia stabilita. Non lo è. La fresatura in concordanza (discendente) e quella in discordanza (ascendente) descrivono in quale modo la rotazione della fresa incontra l'avanzamento sul bordo impegnato. Esse modificano la progressione dello spessore del truciolo e la direzione delle forze di taglio, ma nessuna delle due etichette garantisce un pezzo conforme. La scelta giusta dipende dal controllo della macchina, dall'attrezzatura di fissaggio, dalla rigidità del pezzo, dall'impegno dell'utensile, dal requisito di superficie e da dove il taglio entra ed esce.
Questa è una guida decisionale per ingegneri che esaminano un piano di fresatura, non una tabella universale di velocità e avanzamento. Per la sequenza più ampia di setup, sgrossatura, finitura e ispezione, consulta la nostra guida al processo di fresatura CNC. Qui isoliamo una decisione che può essere nascosta all'interno di un programma CAM altrimenti accettabile.
Il truciolo ti dice quale taglio hai eseguito
Nella fresatura in concordanza, lo spessore del truciolo è massimo quando il dente entra e diminuisce verso l'uscita. Nella fresatura in discordanza, il dente entra con un truciolo molto sottile che diventa più spesso man mano che avanza nel materiale. Quel contatto iniziale sottile può comportare uno strisciamento prima che il bordo asporti un truciolo sostanziale, a seconda dell'affilatura del bordo e dell'effettivo avanzamento per dente. Può essere importante per calore, usura, bave e aspetto della superficie. Su una macchina o un'attrezzatura diversa, tuttavia, la direzione della forza di taglio può contare più del vantaggio teorico sul truciolo.
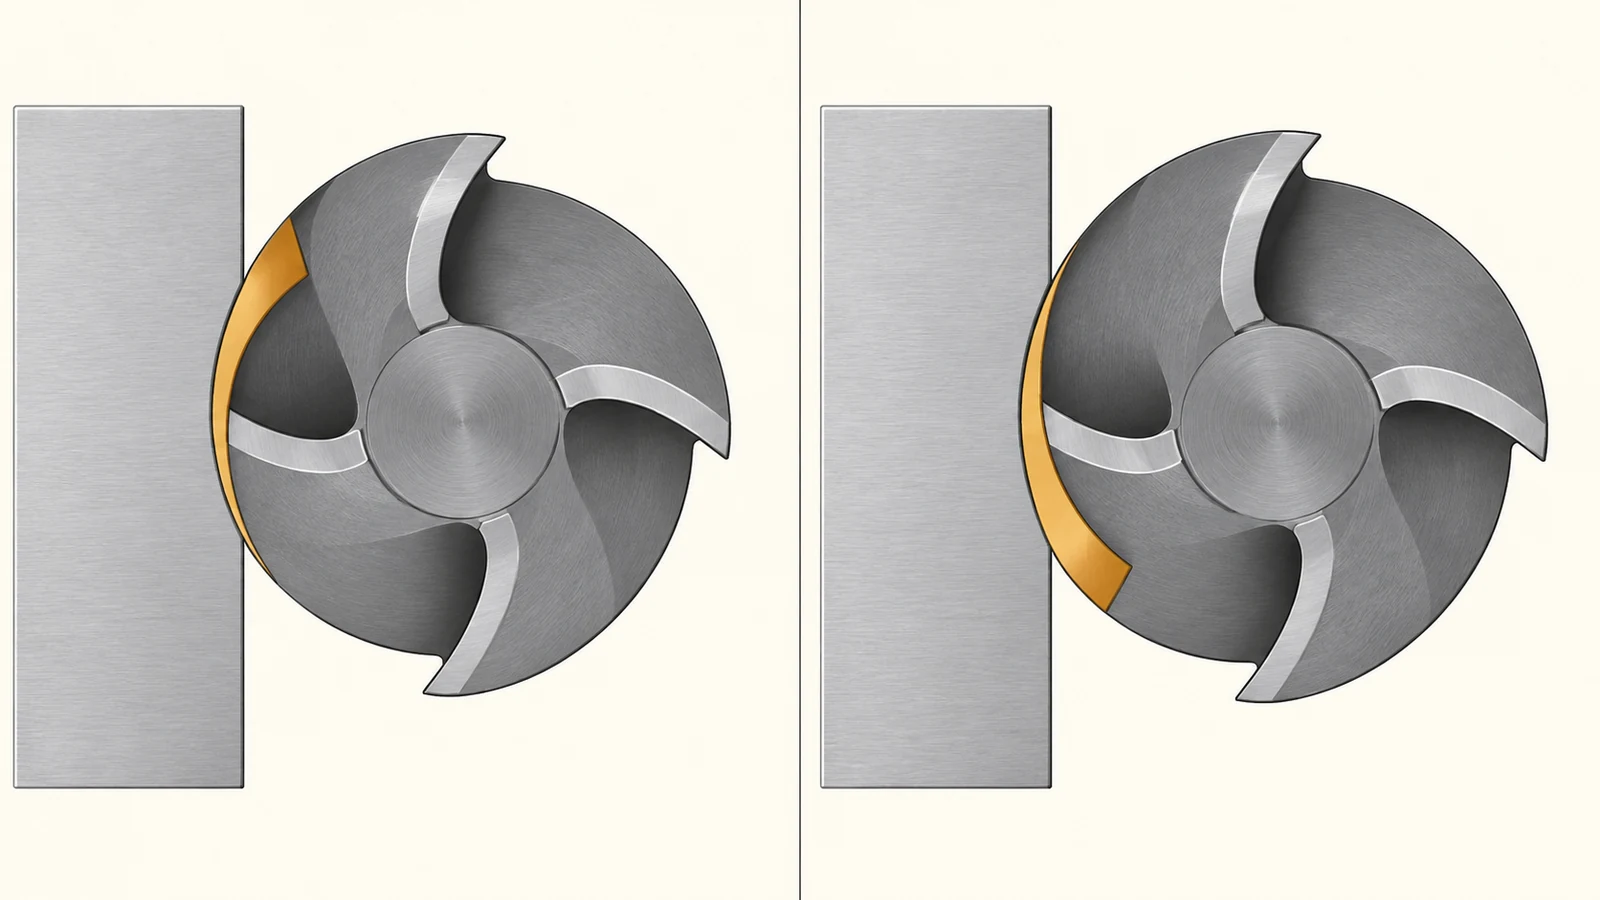
È facile identificare erroneamente la modalità solo dal segno X o Y della macchina. La direzione rilevante è l'avanzamento rispetto alla rotazione della fresa nel particolare punto di contatto. Su un contorno interno, un contorno esterno o un percorso multiasse, il contatto si sposta attorno all'utensile. Una traiettoria utensile può includere entrambe le modalità in parti diverse di una feature, specialmente negli angoli, all'entrata e all'uscita. Esamina il lato effettivamente impegnato nel CAM invece di applicare un'unica etichetta all'intero programma.
La distinzione è anche separata dalla direzione in cui corre una linea visibile sulla superficie finita. I segni di avanzamento possono riflettere la geometria della fresa, il runout, l'impegno, il passo trasversale e la deflessione. Non attribuire ogni linea alla concordanza o alla discordanza senza individuare quando e dove è avvenuto il taglio.
Cosa cambia sull'utensile, sull'attrezzatura e sul bordo
| Fattore | Tendenza della fresatura in concordanza/discendente | Tendenza alla fresatura concorde | Cosa verificare sul pezzo |
|---|---|---|---|
| Avanzamento del truciolo | Spesso all'ingresso, più sottile all'uscita | Sottile all'ingresso, più spesso all'uscita | Strofinamento, usura e finitura locale |
| Relazione delle forze | Può trascinare il pezzo nel taglio o premerlo verso il supporto, a seconda della geometria | Può opporsi all'avanzamento o sollevare un bordo non supportato, a seconda della geometria | Stabilità dell'attrezzatura e movimento della parete |
| Ingresso su una superficie grezza | Il dente incontra la superficie grezza con uno spessore iniziale del truciolo maggiore | Il dente si avvicina con un impegno iniziale più sottile | Danneggiamento del bordo o asportazione di materiale irregolare |
| Bordo di uscita | Il truciolo si assottiglia in uscita | Il truciolo può essere più spesso in uscita | Sovrametallo per lato bava e rottura spigolo |
Queste sono tendenze, non garanzie. Geometria dell'utensile, materiale, impegno radiale, affilatura, rigidità, refrigerante, gioco della macchina, direzione dell'attrezzatura e profondità di taglio interagiscono tutti. Un confronto è utile solo quando tali condizioni sono dichiarate. Ad esempio, un miglioramento visivo su una faccia può coesistere con un errore dimensionale su una parete non supportata.
Il requisito superficiale conta quanto l'aspetto. Una superficie di accoppiamento può richiedere una rugosità, planarità o limite di bava controllati; un coperchio estetico può avere un metodo di accettazione diverso. La nostra panoramica delle finiture superficiali aiuta a distinguere la finitura lavorata dai trattamenti successivi, ma il disegno deve identificare la zona critica effettiva.
Quattro casi in cui “sempre in concordanza” è troppo semplicistico
1. La macchina o l'attrezzaggio non riescono a controllare in sicurezza il trascinamento
La fresatura in concordanza può tendere a trascinare un pezzo insufficientemente trattenuto o un sistema di avanzamento soggetto a gioco verso la fresa. Un asse CNC moderno è progettato diversamente da una vecchia fresatrice manuale, ma “CNC” da solo non prova che ogni attrezzatura possa resistere al carico. Verificare le condizioni dell'asse, la direzione dei morsetti e il fissaggio prima di approvare un percorso.
2. L'ultima parete non è più rigida
Su una parete sottile, la forza di taglio può spostare la parete verso o lontano dal taglio. Quale direzione sia favorevole dipende da quale lato è supportato e da dove si trova il sovrametallo rimanente. Provare il percorso su una geometria rappresentativa e ispezionare il pezzo dopo lo sbloccaggio, non solo durante il serraggio. Una passata che sembra più pulita può comunque lasciare pareti rastremate o spostate.
3. La pelle iniziale è irregolare
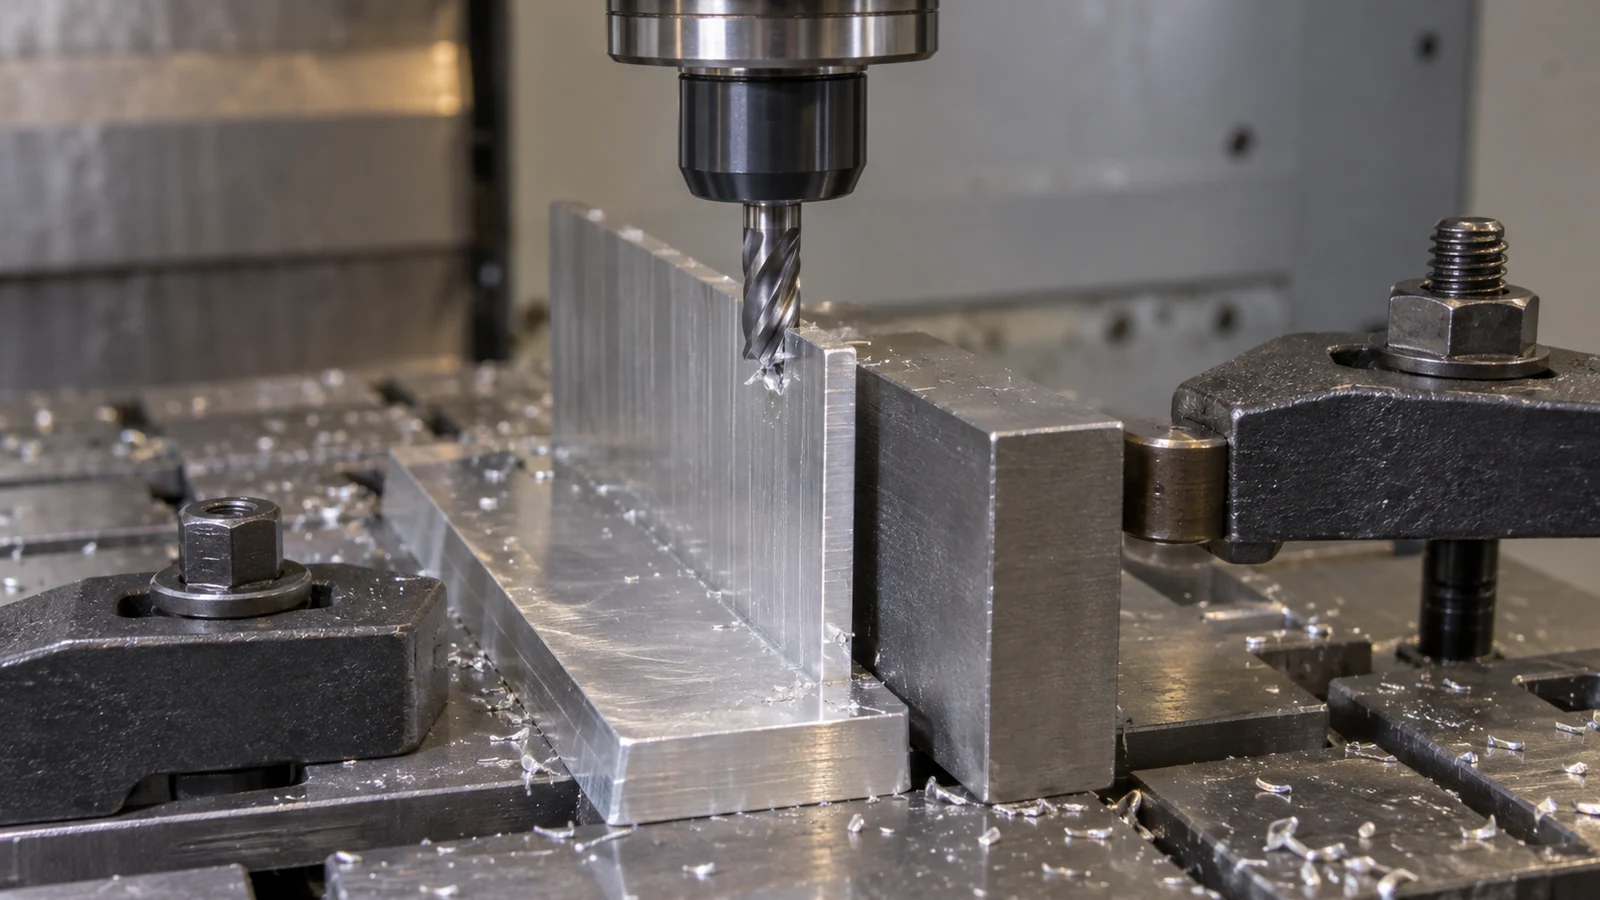
Materiale grezzo di fusione, forgiatura, taglio termico o comunque irregolare può esporre il bordo di entrata a zone dure, interruzioni o sovrametallo incerto. Una prima passata può essere scelta per la sopravvivenza del tagliente e un'asportazione sicura del materiale; la passata di finitura successiva può usare una direzione diversa. Nessuna regola generale dovrebbe sostituire la conoscenza del materiale in ingresso e delle sue condizioni effettive.
4. La feature ha un bordo di uscita sensibile
Quando una cava sfonda una faccia visibile o un labbro sottile, la direzione di uscita dell'ultimo dente può influenzare la posizione della bava e il danneggiamento del bordo. La direzione di lavorazione più pulita non è necessariamente quella che lascia la bava su un lato accessibile e non funzionale. Pianificare insieme sbavatura, ispezione e superficie di accoppiamento.
Queste eccezioni sono motivi per eseguire test, non argomenti a sostegno del fatto che la fresatura convenzionale sia intrinsecamente migliore. L'obiettivo è scegliere un percorso stabile per la specifica caratteristica e la specifica macchina.
Un modo controllato per scegliere la passata di finitura
Iniziare indicando il difetto da evitare: rugosità su una superficie di tenuta, bava su un bordo di posizionamento, flessione della parete, scheggiatura del bordo, usura dell'utensile o movimento del dispositivo di fissaggio. Registrare l'utensile, il portautensile, la condizione del materiale, l'impegno assiale e radiale, l'avanzamento, la velocità, l'attrezzatura e la direzione di taglio. Confrontare le direzioni solo se il resto della prova rimane sufficientemente simile da supportare una conclusione.
- Scegliere una caratteristica rappresentativa. Una semplice superficie aperta può non essere predittiva di una cava stretta o di una parete non supportata.
- Contrassegnare l'ingresso e l'uscita. Fotografare il contatto e il bordo vulnerabile prima e dopo entrambi i tagli.
- Misurare le caratteristiche del disegno. Ispezionare dimensione, forma e superficie nello stesso stato per entrambi i campioni; registrare la posizione delle bave e la condizione dell'utensile.
- Verificare la ripetibilità. Un miglioramento su un singolo pezzo è una prova debole se l'usura dell'utensile, materiale nuovo o un nuovo setup lo annullano.
- Documentare il percorso selezionato. Mantenere la revisione del percorso utensile e il risultato dell'ispezione legati alla revisione del pezzo.
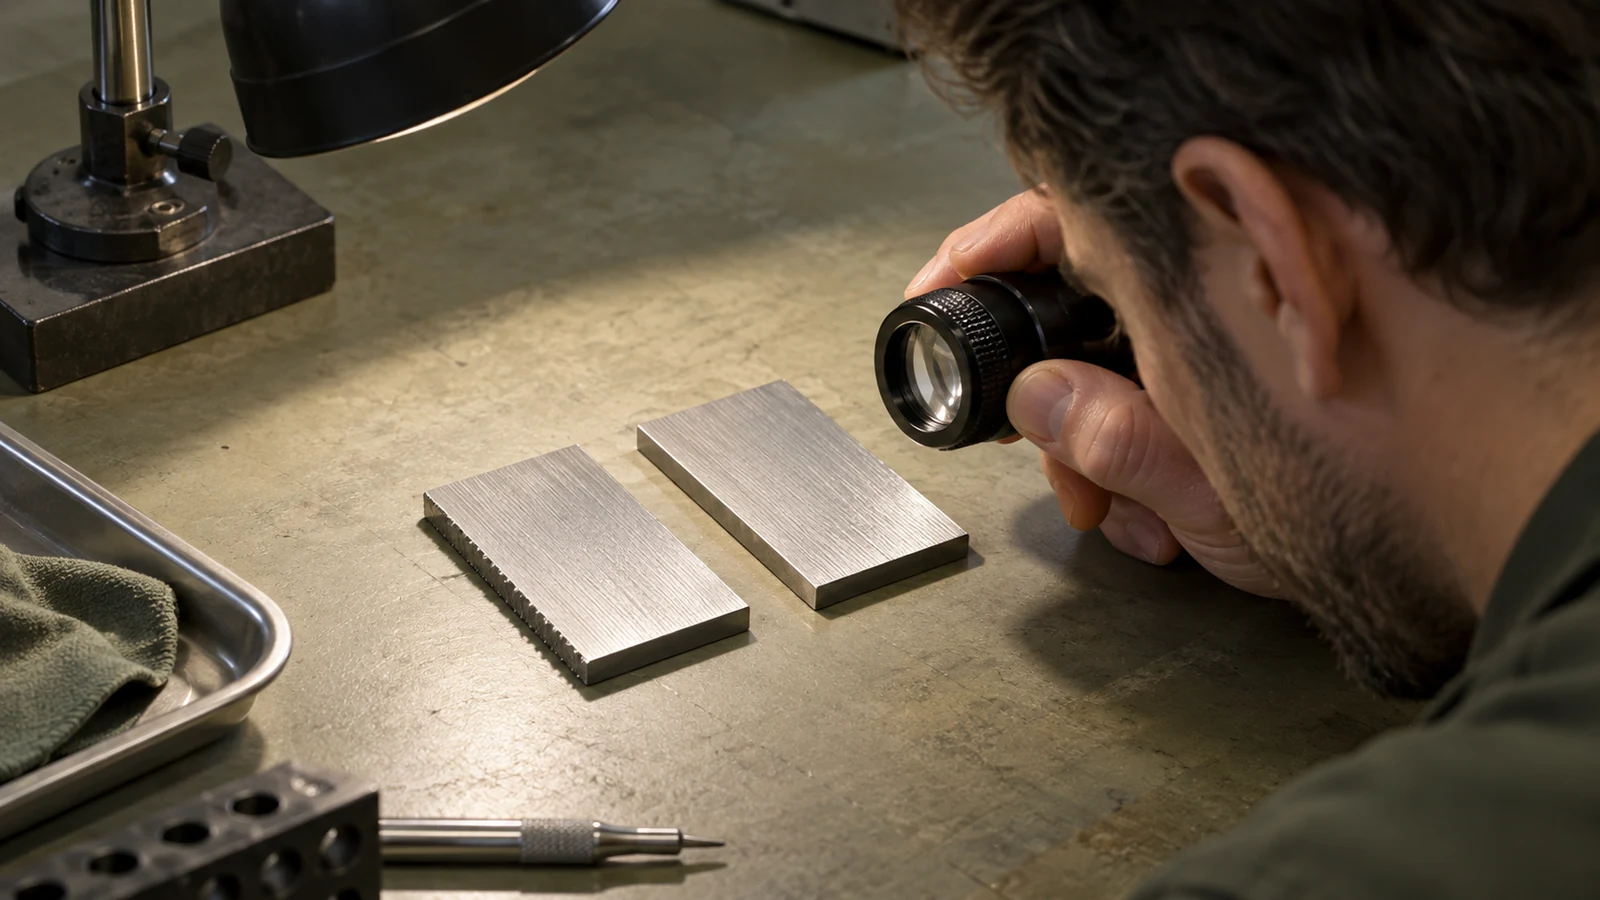
Cambiare direzione cambia anche il punto in cui i carichi di taglio agiscono sull'attrezzatura. Se il dispositivo di fissaggio o il supporto del pezzo devono cambiare, la prova va trattata come una nuova condizione di processo anziché come un semplice specchio del percorso originale. Una differenza udibile può essere una prova utile, ma una superficie e una dimensione accettabili contano più di un taglio silenzioso.
Cosa dovrebbe specificare il disegno—e cosa non dovrebbe
La maggior parte dei disegni dovrebbe indicare il risultato richiesto: dimensioni, datum, condizione della superficie, rottura dei bordi, direzione delle bave se funzionale e stato di post-lavorazione. Non è necessario prescrivere la fresatura in concordanza o in opposizione solo perché una ha funzionato in un'officina prototipi. Imporre una scelta di processo può limitare inutilmente un fornitore che dispone di macchina, utensile e attrezzatura diversi ma che producono lo stesso risultato verificato.
Ci sono eccezioni. Un processo qualificato o una superficie controllata possono richiedere un percorso specificato. In tal caso, identificare la caratteristica esatta, la definizione della direzione, la revisione e il motivo; evitare una nota così vaga che fornitore e ispettore interpretino lati diversi del taglio. Legare l'accettazione a requisiti misurabili, non all'affermazione che la sola direzione programmata garantisca la qualità.
Per il preventivo o la discussione DFM, fornire un disegno annotato che mostri la faccia e il bordo sensibili, il materiale e lo stato del grezzo, la quantità, i requisiti estetici e il metodo di ispezione. La domanda pratica è: quale direzione e strategia di supporto producono ripetutamente il pezzo richiesto con le attrezzature disponibili? Questo offre al team CNC un obiettivo ingegneristico reale senza promettere che una modalità sia sempre superiore.
La fresatura in concordanza è sempre migliore per la finitura superficiale?
Spesso offre una progressione favorevole dello spessore del truciolo, ma il risultato dipende anche dalla rigidità, dall'engagement, dalle condizioni dell'utensile e dalla feature. Verificare la finitura e le dimensioni effettive.
Un acquirente dovrebbe specificare la direzione di fresatura su ogni disegno?
No. Specificare prima il risultato funzionale. Richiedere una direzione solo quando un processo validato o un controllo del rischio lo rendono necessario, e definire come verrà verificato il risultato.