
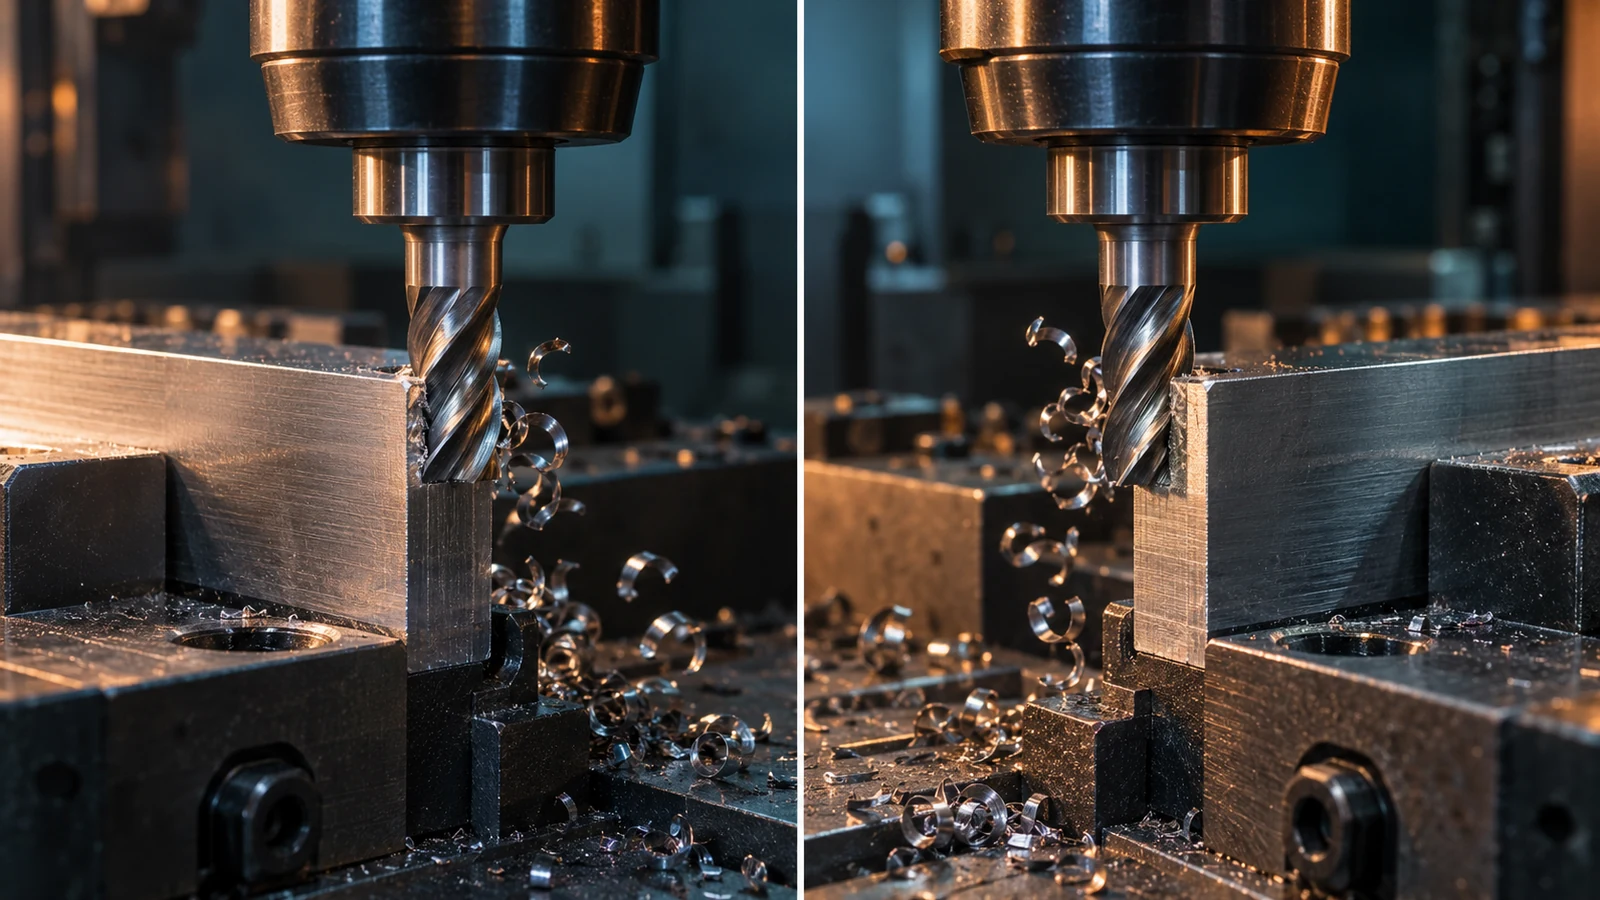
Um comprador pode ver “fresamento em concordância para um melhor acabamento” em um orçamento e assumir que a direção de corte está definida. Não está. O fresamento em concordância (descendente) e o fresamento em discordância (ascendente) descrevem de que forma a rotação da fresa encontra o avanço na aresta engajada. Eles alteram a progressão da espessura do cavaco e a direção das forças de corte, mas nenhum dos rótulos garante uma peça em conformidade. A escolha correta depende do controle da máquina, da fixação, da rigidez da peça, do engajamento da ferramenta, da exigência de superfície e de onde o corte entra e sai.
Este é um guia de decisão para engenheiros que revisam um plano de fresamento, não uma tabela universal de velocidade e avanço. Para a sequência mais ampla de preparação, desbaste, acabamento e inspeção, consulte nosso guia do processo de fresamento CNC. Aqui isolamos uma decisão que pode estar oculta dentro de um programa CAM aceitável em outros aspectos.
O cavaco revela qual corte você fez
No fresamento em concordância, a espessura do cavaco é maior quando o dente entra e diminui em direção à saída. No fresamento em discordância, o dente entra com um cavaco muito fino que se torna mais espesso à medida que avança pelo material. Esse contato inicial fino pode envolver atrito antes que a aresta retire um cavaco substancial, dependendo da afiação da aresta e do avanço real por dente. Isso pode importar para calor, desgaste, rebarbas e aparência da superfície. Em outra máquina ou fixação, porém, a direção da força de corte pode importar mais do que a vantagem teórica do cavaco.
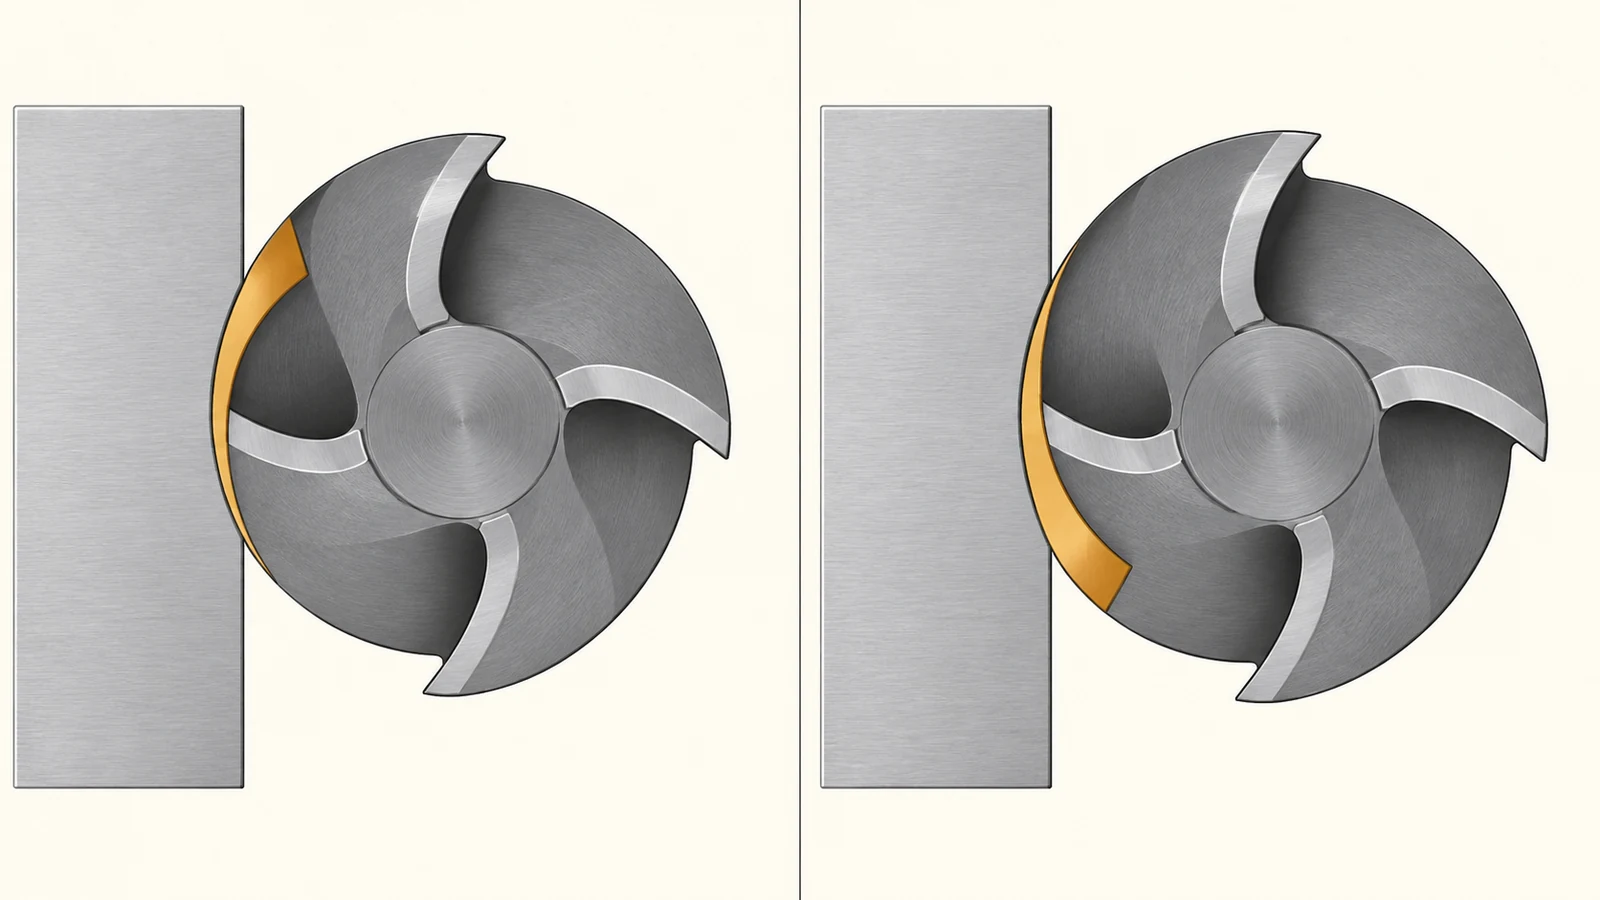
É fácil identificar erroneamente o modo apenas pelo sinal de X ou Y da máquina. A direção relevante é o avanço em relação à rotação da fresa no ponto de contato específico. Em um contorno interno, contorno externo ou trajetória multieixo, o contato se desloca ao redor da ferramenta. Uma trajetória de ferramenta pode incluir ambos os modos em diferentes partes de um recurso, especialmente em cantos, entrada e saída. Revise o lado efetivamente engajado no CAM em vez de aplicar um único rótulo ao programa inteiro.
A distinção também é separada da direção em que uma linha visível corre na superfície acabada. As marcas de avanço podem refletir a geometria da fresa, o desvio de concentricidade, o engajamento, o passo lateral e a deflexão. Não atribua cada linha ao fresamento em concordância versus discordância sem localizar quando e onde o corte ocorreu.
O que muda na ferramenta, na fixação e na aresta
| Fator | Tendência ao fresamento em concordância/descendente | Tendência ao fresamento em discordância/ascendente | O que verificar na peça |
|---|---|---|---|
| Progressão do cavaco | Espesso na entrada, mais fino na saída | Fino na entrada, mais espesso na saída | Atrito, desgaste e acabamento local |
| Relação de forças | Pode puxar a peça para o corte ou pressioná-la contra o apoio, dependendo da geometria | Pode opor-se ao avanço ou levantar uma aresta sem apoio, dependendo da geometria | Segurança do dispositivo de fixação e movimento da parede |
| Entrada numa superfície rugosa | O dente encontra a superfície rugosa com maior espessura inicial de cavaco | O dente aproxima-se com menor engajamento inicial | Danos na aresta ou remoção de material inconsistente |
| Aresta de saída | O cavaco afina na saída | A cavaca pode ser mais espessa na saída | Margem para rebarba lateral e quebra de aresta |
Estas são tendências, não promessas. A geometria da ferramenta, o material, o engajamento radial, a afiação, a rigidez, o fluido de corte, a folga da máquina, a direção do dispositivo de fixação e a profundidade de corte interagem entre si. Uma comparação só é útil quando essas condições são declaradas. Por exemplo, uma melhoria visual numa face pode coexistir com um erro dimensional numa parede sem apoio.
O requisito de superfície importa tanto quanto a aparência. Uma superfície de assentamento pode exigir uma rugosidade, planicidade ou limite de rebarba controlados; uma tampa estética pode ter um método de aceitação diferente. A nossa visão geral dos acabamentos superficiais ajuda a distinguir o acabamento maquinado dos tratamentos posteriores, mas o desenho deve identificar a zona crítica real.
Quatro casos em que “sempre em concordância” é simplista demais
1. A máquina ou a preparação não consegue controlar o puxamento com segurança
O fresamento concordante pode tender a puxar uma peça insuficientemente fixada ou um sistema de avanço propenso a folgas para dentro da fresa. Um eixo CNC moderno é concebido de forma diferente de uma fresadora manual antiga, mas “CNC” por si só não prova que todos os dispositivos de fixação resistem à carga. Confirme o estado dos eixos, a direção dos grampos e a fixação antes de aprovar um percurso.
2. A última parede já não é rígida
Numa parede fina, a força de corte pode mover a parede para dentro ou para fora do corte. A direção favorável depende de qual lado está apoiado e de onde está o material remanescente. Teste o percurso numa geometria representativa e inspecione a peça após a libertação, não apenas enquanto está fixada. Uma passagem que parece mais limpa pode ainda deixar paredes cónicas ou deslocadas.
3. A camada superficial inicial é irregular
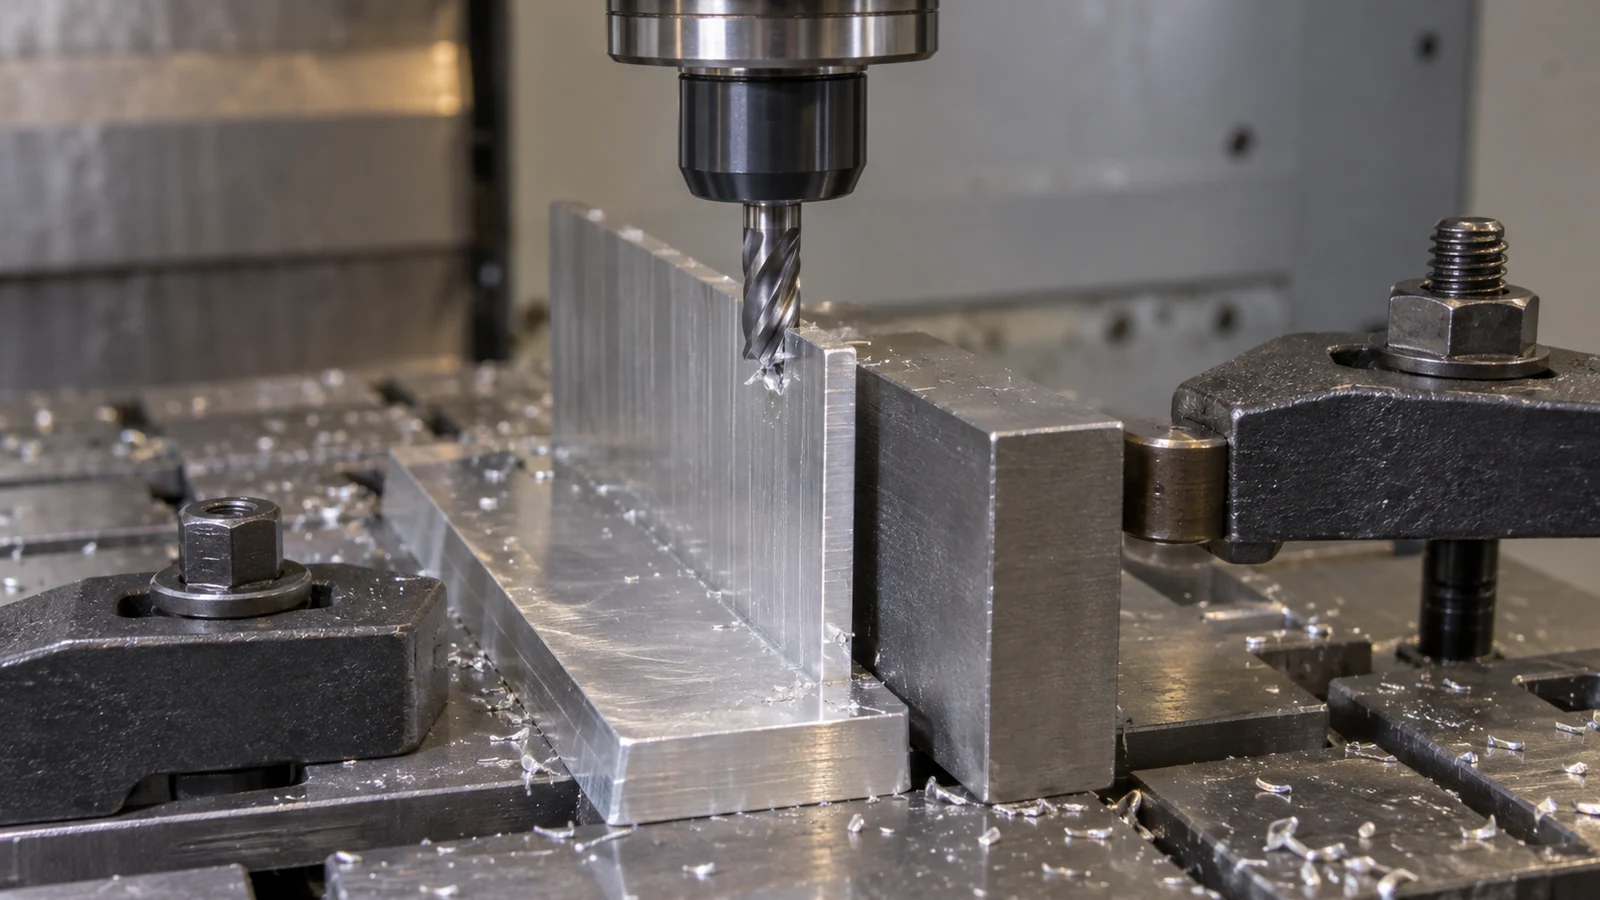
Material fundido, forjado, cortado à chama ou de outra forma irregular pode expor a aresta de entrada a zonas duras, interrupções ou sobremetal incerto. Uma primeira passagem pode ser escolhida para a sobrevivência da aresta e remoção segura de material; a passagem de acabamento posterior pode usar uma direção diferente. Nenhuma regra geral deve substituir o conhecimento do material de entrada e do seu estado real.
4. O elemento tem uma aresta de saída sensível
Quando uma ranhura atravessa uma face visível ou um rebordo fino, a direção de saída do último dente pode influenciar a localização da rebarba e os danos na aresta. A direção de maquinagem mais limpa não é necessariamente a que deixa a rebarba num lado acessível e não funcional. Planeie a rebarbação, a inspeção e a superfície de assentamento em conjunto.
Estas exceções são razões para testar, não argumentos de que o fresamento discordante é intrinsecamente melhor. O objetivo é escolher um percurso estável para o elemento e a máquina específicos.
Uma forma controlada de escolher o passe de acabamento
Comece nomeando a falha a evitar: rugosidade numa face de vedação, uma rebarba numa aresta de localização, deflexão de parede, lascamento de aresta, desgaste da ferramenta ou movimento do grampo. Registre a ferramenta, o suporte, a condição do material, o engajamento axial e radial, o avanço, a velocidade, o dispositivo de fixação e a direção de corte. Compare direções apenas se o restante do ensaio permanecer suficientemente semelhante para sustentar uma conclusão.
- Escolha um recurso representativo. Uma face aberta simples pode não prever uma ranhura estreita ou uma parede sem suporte.
- Marque a entrada e a saída. Fotografe o contato e a aresta vulnerável antes e depois de ambos os cortes.
- Meça as características do desenho. Inspecione tamanho, forma e superfície no mesmo estado para ambas as amostras; registre a localização da rebarba e a condição da ferramenta.
- Teste a repetibilidade. Uma melhoria numa única peça é evidência fraca se o desgaste da ferramenta, material novo ou uma nova preparação a inverterem.
- Documente a rota selecionada. Mantenha a revisão da trajetória da ferramenta e o resultado da inspeção vinculados à revisão da peça.
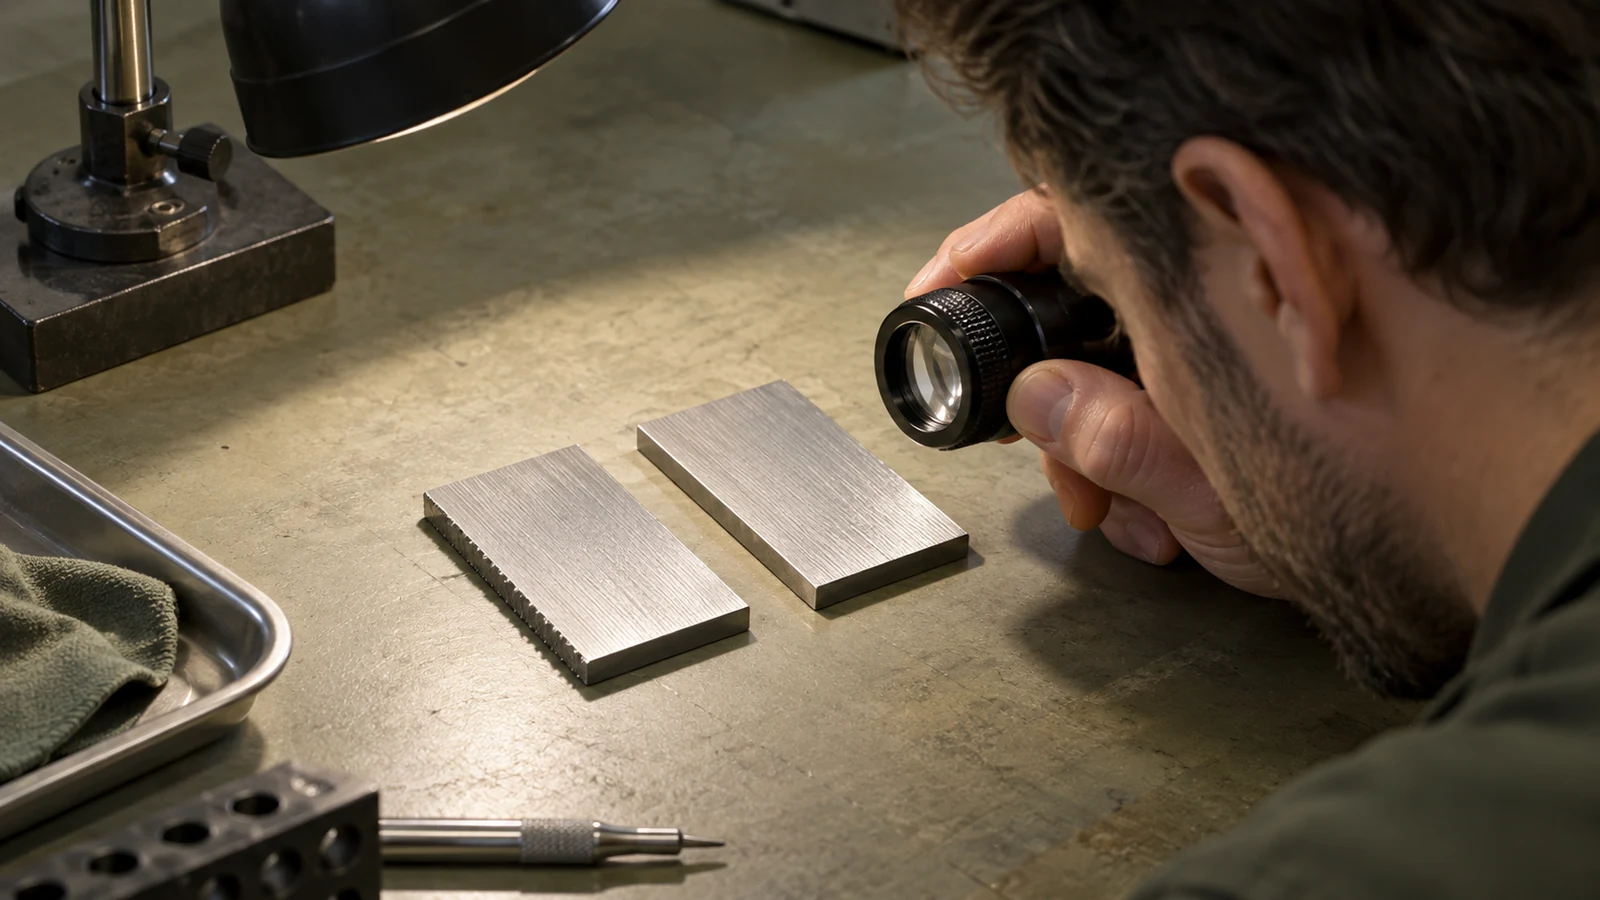
Mudar a direção também muda onde as cargas de corte atuam no dispositivo de fixação. Se o grampo ou o suporte da peça precisar mudar, o ensaio deve ser tratado como uma nova condição de processo, e não como um simples espelho da trajetória original. Uma diferença audível pode ser evidência útil, mas uma superfície e dimensão aceitáveis importam mais do que se o corte soou silencioso.
O que o desenho deve especificar — e o que não deve
A maioria dos desenhos deve indicar o resultado exigido: dimensões, datums, condição da superfície, quebra de aresta, direção da rebarba se funcional e estado de pós-processamento. Eles não precisam prescrever fresamento concordante ou discordante apenas porque um funcionou numa oficina de protótipos. Impor uma escolha de processo pode restringir desnecessariamente um fornecedor que tem máquina, ferramenta e dispositivo de fixação diferentes que produzem o mesmo resultado verificado.
Há exceções. Um processo qualificado ou uma superfície controlada pode exigir uma rota especificada. Nesse caso, identifique o recurso exato, a definição de direção, a revisão e o motivo; evite uma nota tão vaga que o fornecedor e o inspetor interpretem lados diferentes do corte. Vincule a aceitação a requisitos mensuráveis, e não à afirmação de que a direção programada por si só garante a qualidade.
Para a cotação ou a discussão de DFM, forneça um desenho marcado mostrando a face e a aresta sensíveis, o material e a condição do estoque, a quantidade, o requisito de aparência e o método de inspeção. A questão prática é: qual direção e estratégia de suporte produzem repetidamente a peça exigida no equipamento disponível? Isso dá à equipe de CNC uma meta de engenharia real, sem prometer que um modo é sempre superior.
O fresamento concordante é sempre melhor para o acabamento superficial?
Frequentemente oferece uma progressão favorável da espessura do cavaco, mas o resultado também depende da rigidez, do engajamento, da condição da ferramenta e da geometria da peça. Verifique o acabamento e as dimensões reais.
O comprador deve especificar a direção de fresamento em todos os desenhos?
Não. Especifique primeiro o resultado funcional. Exija uma direção apenas quando um processo validado ou um controle de risco tornarem isso necessário, e defina como o resultado será verificado.