
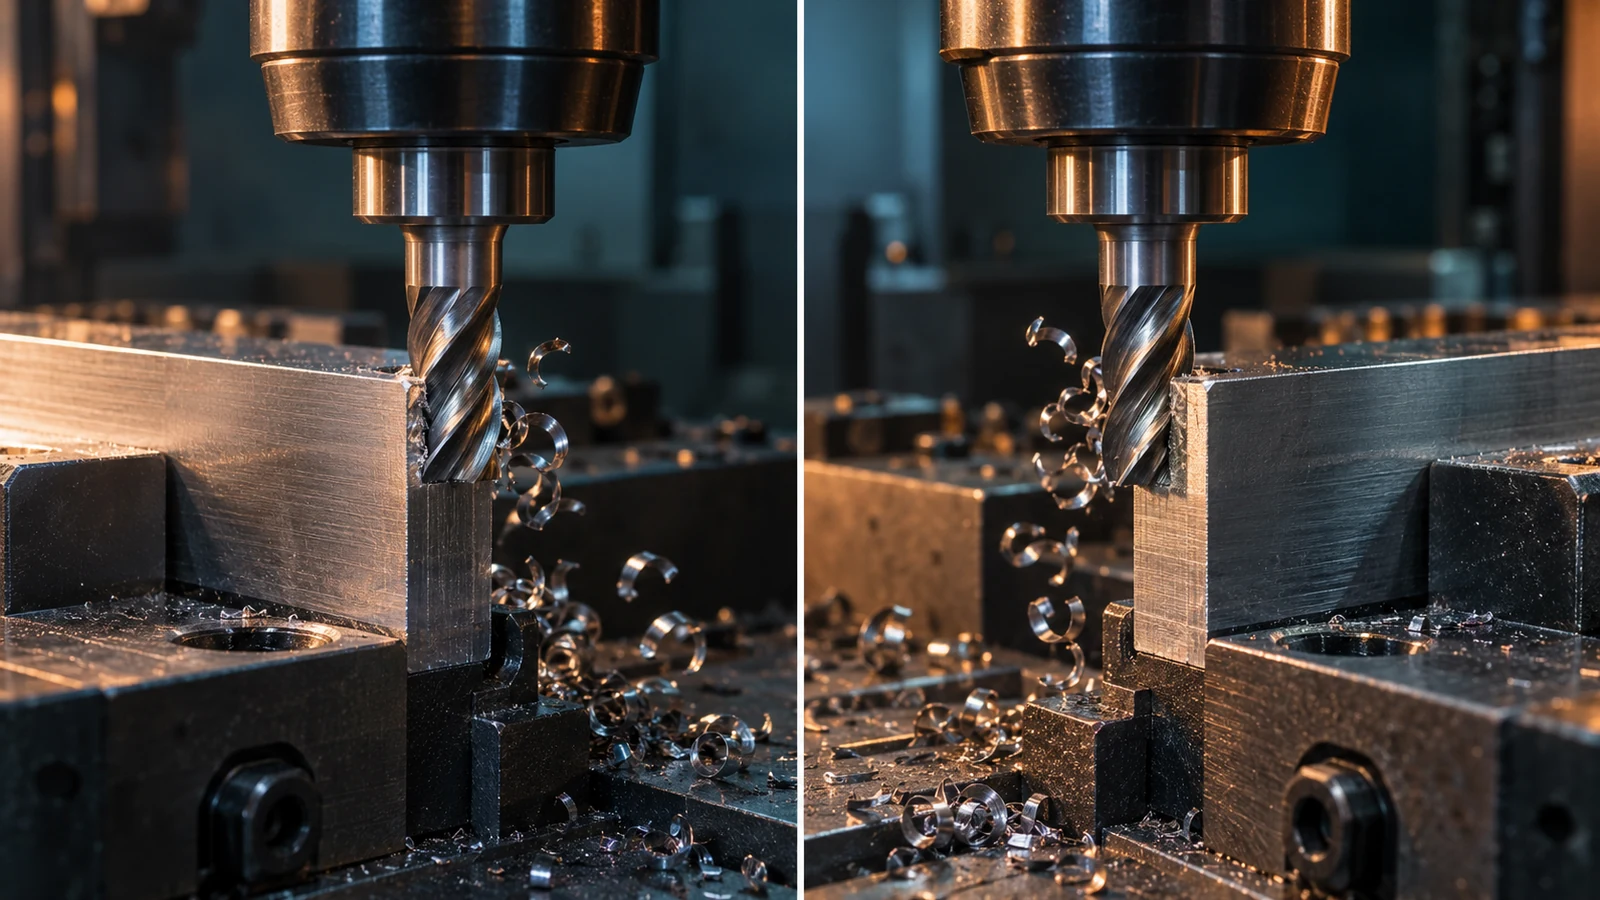
Ein Käufer kann in einem Angebot “Gleichlauffräsen für eine bessere Oberfläche” lesen und annehmen, die Schnittrichtung sei damit festgelegt. Das ist sie nicht. Gleichlauf- (Abwärts-) und Gegenlauf- (Aufwärts-) Fräsen beschreiben, in welcher Richtung die Rotation des Fräsers am eingreifenden Rand auf den Vorschub trifft. Sie verändern den Verlauf der Spanstärke und die Richtung der Schnittkräfte, aber keine der beiden Bezeichnungen garantiert ein maßhaltiges Werkstück. Die richtige Wahl hängt von der Maschinensteuerung, der Aufspannung, der Steifigkeit des Werkstücks, dem Werkzeugeingriff, der Oberflächenanforderung sowie davon ab, wo der Schnitt ein- und austritt.
Dies ist ein Entscheidungsleitfaden für Ingenieure, die einen Fräsplan prüfen, kein allgemeingültiges Schnittwert-Diagramm. Für die umfassendere Abfolge von Einrichtung, Schruppen, Schlichten und Prüfung siehe unseren Leitfaden zum CNC-Fräsprozess. Hier isolieren wir eine Entscheidung, die in einem ansonsten akzeptablen CAM-Programm verborgen sein kann.
Der Span verrät Ihnen, welchen Schnitt Sie ausgeführt haben
Beim Gleichlauffräsen ist die Spanstärke am größten, wenn die Schneide eintritt, und nimmt zum Austritt hin ab. Beim Gegenlauffräsen tritt die Schneide mit einem sehr dünnen Span ein, der dicker wird, während sie sich durch das Material bewegt. Dieser dünne Erstkontakt kann je nach Schneidenschärfe und tatsächlichem Vorschub pro Zahn ein Reiben beinhalten, bevor die Schneide einen substanziellen Span aufnimmt. Das kann für Wärme, Verschleiß, Grate und Oberflächenerscheinung von Bedeutung sein. Auf einer anderen Maschine oder Aufspannung kann jedoch die Richtung der Schnittkraft wichtiger sein als der theoretische Spanvorteil.
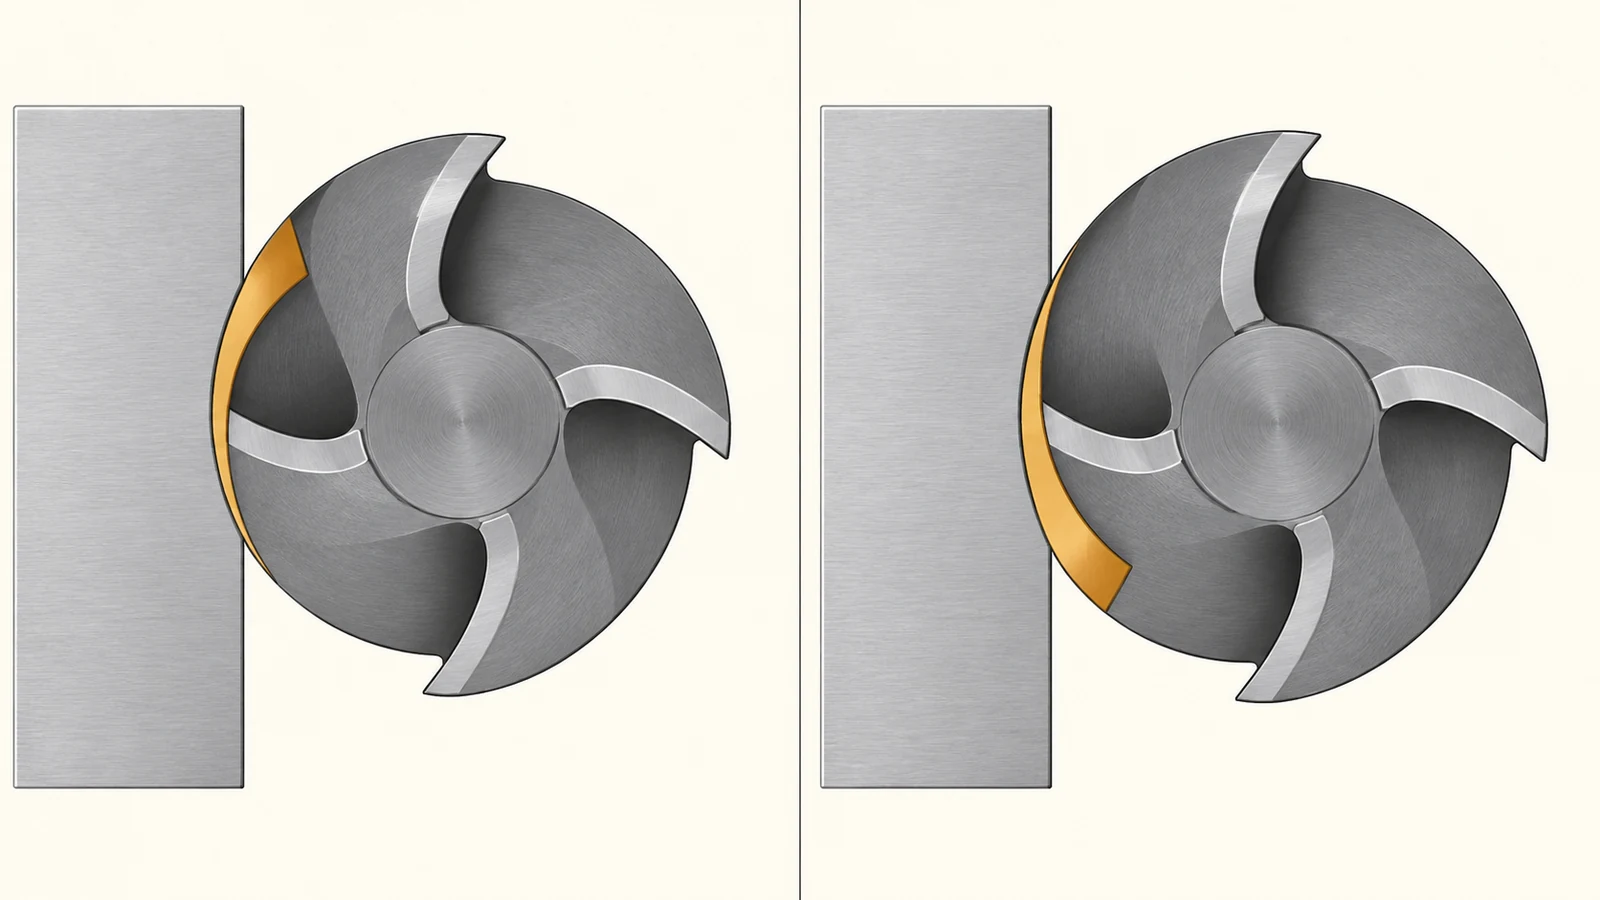
Es ist leicht, den Modus allein anhand des X- oder Y-Vorzeichens der Maschine falsch zu identifizieren. Die maßgebliche Richtung ist der Vorschub relativ zur Fräserrotation am jeweiligen Kontaktpunkt. Bei einer Innenkontur, Außenkontur oder mehrachsigen Bahn wandert der Kontakt um das Werkzeug. Eine Werkzeugbahn kann an verschiedenen Stellen eines Merkmals beide Modi enthalten, insbesondere an Ecken, beim Ein- und Austritt. Prüfen Sie die tatsächlich eingreifende Seite im CAM, statt ein einziges Label auf das gesamte Programm anzuwenden.
Die Unterscheidung ist auch unabhängig von der Richtung, in der eine sichtbare Linie auf der fertigen Oberfläche verläuft. Vorschubmarken können die Fräsergeometrie, den Rundlauf, den Eingriff, die Zeilenverschiebung und die Durchbiegung widerspiegeln. Schreiben Sie nicht jede Linie dem Gleich- oder Gegenlauf zu, ohne zu bestimmen, wann und wo der Schnitt erfolgte.
Was sich am Werkzeug, an der Aufspannung und an der Schneide ändert
| Faktor | Neigung zum Gleichlauf-/Abwärtsfräsen | Neigung zum Gegenlauf-/Aufwärtsfräsen | Was am Werkstück zu prüfen ist |
|---|---|---|---|
| Spanverlauf | Dick am Eintritt, dünner am Austritt | Dünn am Eintritt, dicker am Austritt | Reibung, Verschleiß und lokale Oberflächengüte |
| Kraftverhältnis | Kann das Werkstück je nach Geometrie in den Schnitt ziehen oder gegen die Auflage drücken | Kann dem Vorschub entgegenwirken oder eine ungestützte Kante anheben, je nach Geometrie | Spannsicherheit und Wandbewegung |
| Eintritt auf einer rauen Oberfläche | Zahn trifft bei größerer anfänglicher Spanndicke auf die raue Oberfläche | Zahn nähert sich mit dünnerem anfänglichem Eingriff | Kantenschäden oder ungleichmäßige Materialabtragung |
| Austrittskante | Span wird am Austritt dünner | Span kann am Austritt dicker sein | Gratseite und Kantenbruchzugabe |
Dies sind Tendenzen, keine Versprechen. Werkzeuggeometrie, Werkstoff, radiale Eingriffsbreite, Schärfe, Steifigkeit, Kühlmittel, Maschinenspiel, Vorrichtungsrichtung und Schnitttiefe wirken alle zusammen. Ein Vergleich ist nur sinnvoll, wenn diese Bedingungen angegeben sind. Beispielsweise kann eine optische Verbesserung auf einer Fläche gleichzeitig mit einem Maßfehler an einer ungestützten Wand einhergehen.
Die Oberflächenanforderung ist ebenso wichtig wie das Aussehen. Eine Anlagefläche kann eine definierte Rauheit, Ebenheit oder Gratgrenze erfordern; eine Sichtabdeckung kann eine andere Abnahmemethode haben. Unsere Übersicht der Oberflächengüten hilft, die bearbeitete Oberfläche von späteren Behandlungen zu unterscheiden, aber die Zeichnung muss die tatsächlich kritische Zone kennzeichnen.
Vier Fälle, in denen “immer Gleichlauf” zu einfach ist
1. Die Maschine oder Aufspannung kann das Einziehen nicht sicher kontrollieren
Gleichlauffräsen kann dazu neigen, ein unzureichend gesichertes Werkstück oder ein spielbehaftetes Vorschubsystem in den Fräser zu ziehen. Eine moderne CNC-Achse ist anders ausgelegt als eine alte Handfräsmaschine, aber “CNC” allein beweist nicht, dass jede Vorrichtung der Belastung standhalten kann. Prüfen Sie Achsenzustand, Spannrichtung und Niederhaltung, bevor Sie eine Bahn freigeben.
2. Die letzte Wand ist nicht mehr steif
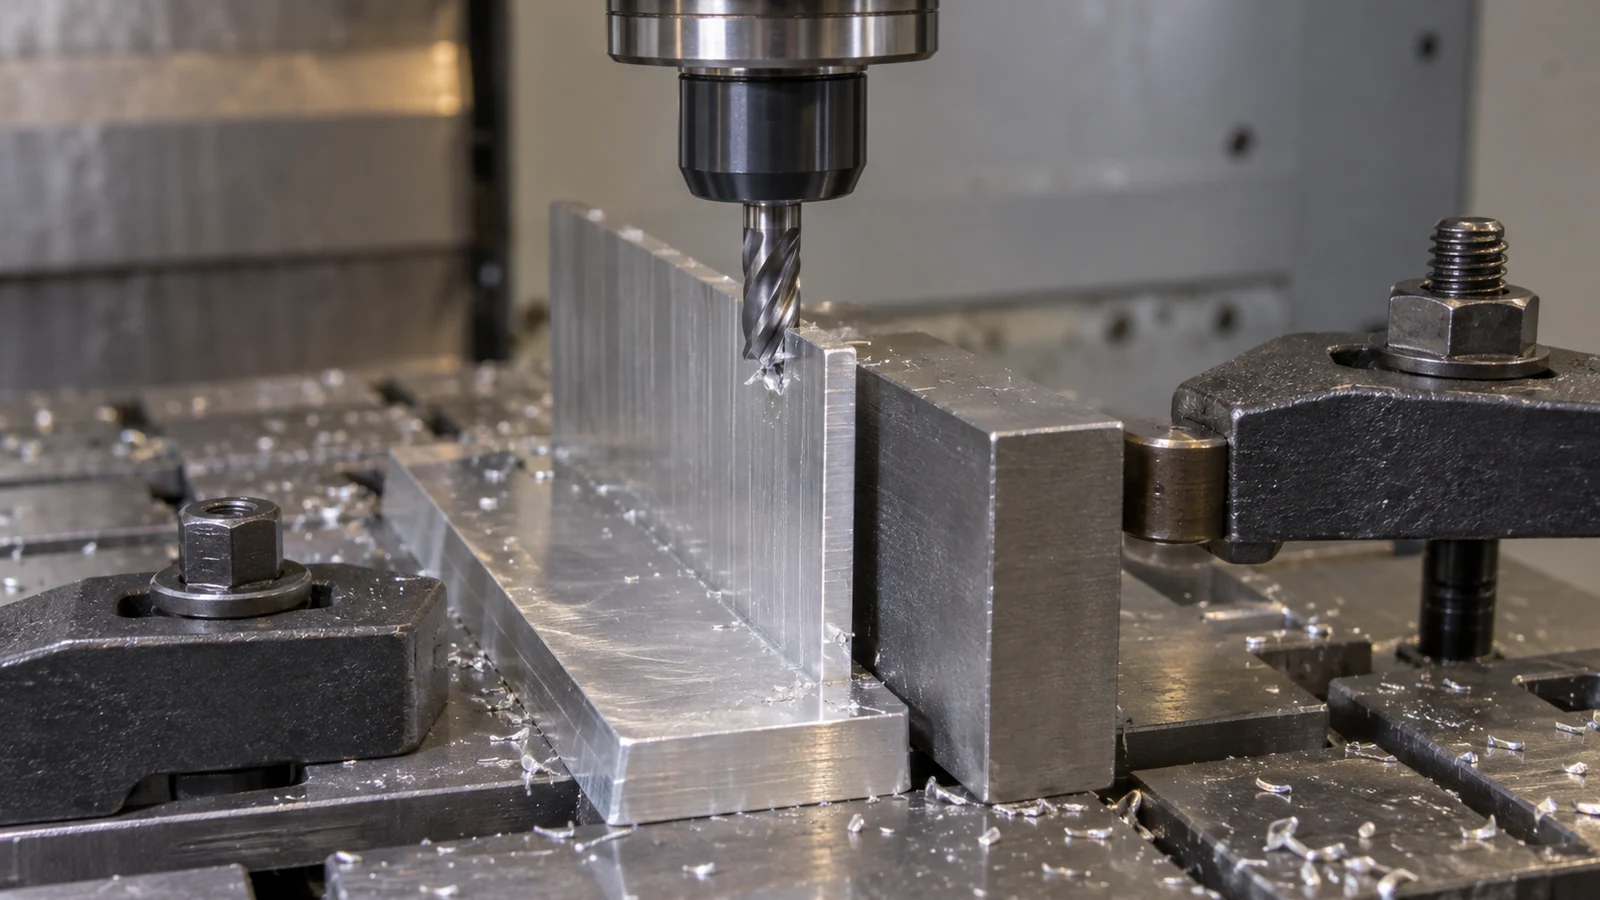
Bei einer dünnen Wand kann die Fräskraft die Wand in den Schnitt hinein oder von ihm weg bewegen. Welche Richtung günstig ist, hängt davon ab, welche Seite gestützt wird und wo das Restmaterial sitzt. Testen Sie die Route an einer repräsentativen Geometrie und prüfen Sie das Teil nach dem Lösen, nicht nur im gespannten Zustand. Eine Bahn, die sauberer aussieht, kann dennoch verjüngte oder verlagerte Wände hinterlassen.
3. Die Ausgangshaut ist unregelmäßig
Gegossenes, geschmiedetes, brenngeschnittenes oder anderweitig unebenes Material kann die Eintrittskante harten Stellen, Unterbrechungen oder unsicherer Zugabe aussetzen. Eine erste Bahn kann auf Kantenerhalt und sichere Materialabtragung ausgelegt werden; die spätere Schlichtbahn kann eine andere Richtung verwenden. Keine pauschale Regel sollte das Wissen über das eingehende Material und seinen tatsächlichen Zustand ersetzen.
4. Das Merkmal hat eine empfindliche Austrittskante
Wenn ein Schlitz eine sichtbare Fläche oder eine dünne Lippe durchbricht, kann die Richtung des letzten Zahnaustritts die Gratlage und Kantenbeschädigung beeinflussen. Die sauberste Bearbeitungsrichtung ist nicht unbedingt diejenige, die den Grat auf einer zugänglichen, funktionslosen Seite hinterlässt. Planen Sie Entgraten, Prüfung und Anlagefläche gemeinsam.
Diese Ausnahmen sind Gründe zum Testen, keine Argumente dafür, dass Gegenlauffräsen von Natur aus besser ist. Das Ziel ist, eine stabile Route für das spezifische Merkmal und die Maschine zu wählen.
Ein kontrolliertes Vorgehen zur Wahl des Schlichtdurchgangs
Beginnen Sie mit der Benennung des zu vermeidenden Fehlers: Rauheit an einer Dichtfläche, ein Grat an einer Anlagekante, Wanddurchbiegung, Kantenausbrüche, Werkzeugverschleiß oder Spannmittelbewegung. Erfassen Sie Werkzeug, Halter, Materialzustand, axiale und radiale Eingriffsgröße, Vorschub, Drehzahl, Vorrichtung und Schnittrichtung. Vergleichen Sie Richtungen nur, wenn der Rest des Versuchs ausreichend ähnlich bleibt, um eine Schlussfolgerung zu stützen.
- Wählen Sie ein repräsentatives Merkmal. Eine einfache offene Fläche kann einen schmalen Schlitz oder eine ungestützte Wand möglicherweise nicht vorhersagen.
- Markieren Sie Ein- und Austritt. Fotografieren Sie den Kontakt und die gefährdete Kante vor und nach beiden Schnitten.
- Messen Sie die Zeichnungsmerkmale. Prüfen Sie Größe, Form und Oberfläche im gleichen Zustand für beide Proben; erfassen Sie Gratlage und Werkzeugzustand.
- Testen Sie die Wiederholbarkeit. Eine Verbesserung an einem Teil ist ein schwacher Beleg, wenn Werkzeugverschleiß, frisches Material oder ein neuer Aufbau sie umkehrt.
- Dokumentieren Sie die gewählte Route. Halten Sie die Werkzeugweg-Revision und das Prüfergebnis an die Teilerevision gebunden.
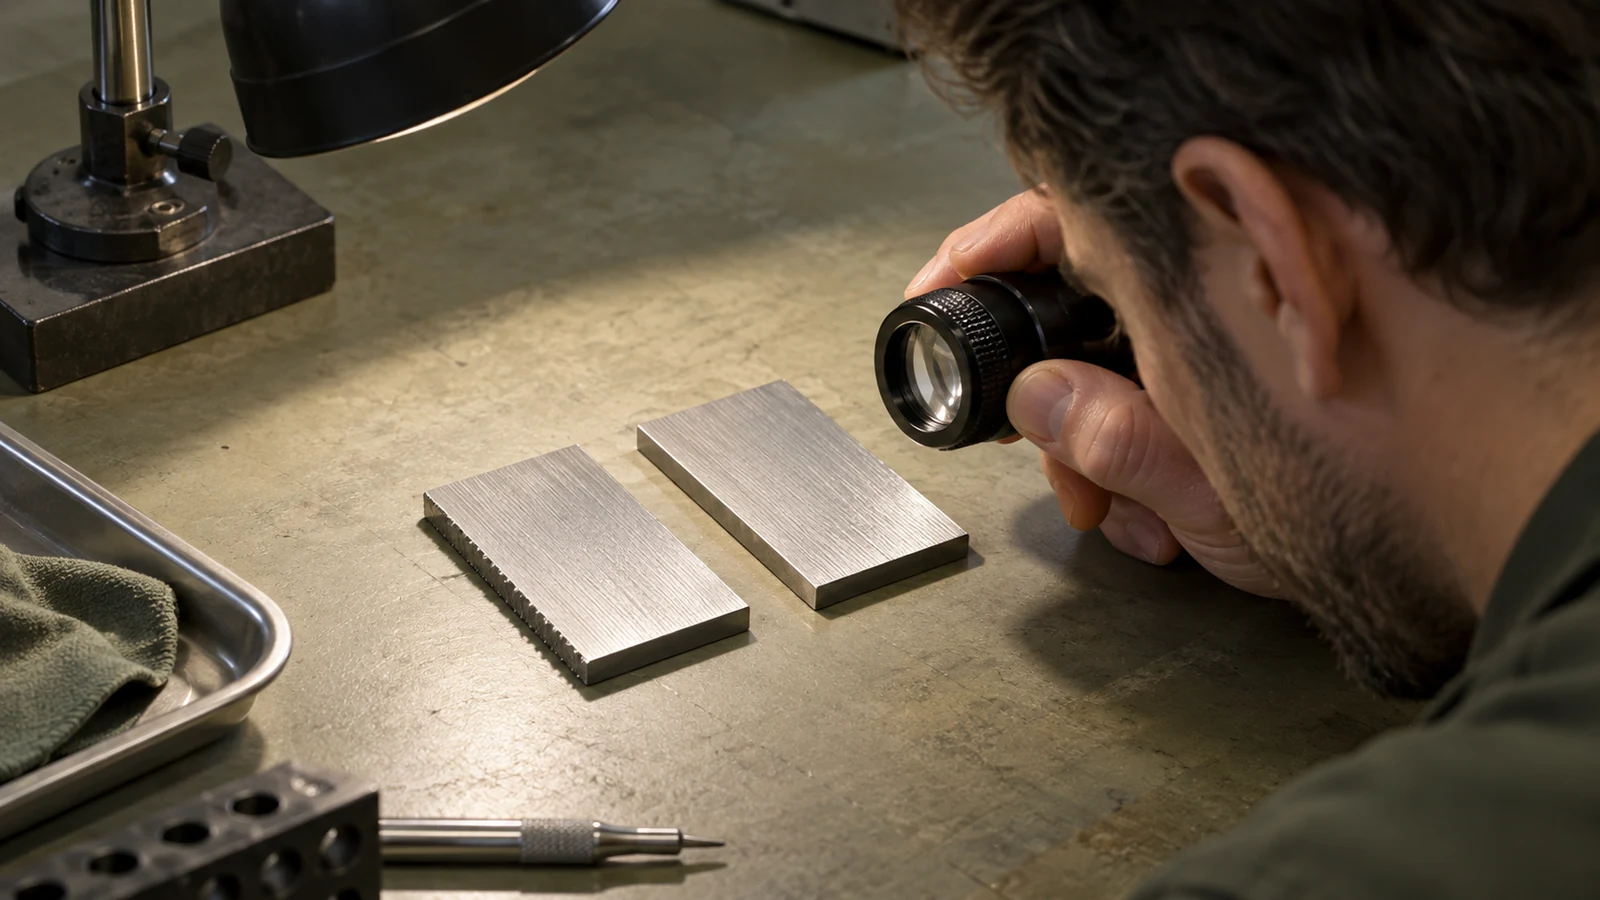
Eine Richtungsänderung ändert auch, wo die Schnittkräfte auf die Vorrichtung wirken. Wenn die Spann- oder Werkstückauflage geändert werden muss, sollte der Versuch als neue Prozessbedingung behandelt werden und nicht als einfache Spiegelung des ursprünglichen Wegs. Ein hörbarer Unterschied kann ein nützlicher Beleg sein, aber eine akzeptable Oberfläche und Maßhaltigkeit zählen mehr als die Frage, ob der Schnitt leise klang.
Was die Zeichnung festlegen sollte – und was nicht
Die meisten Zeichnungen sollten das geforderte Ergebnis angeben: Maße, Bezüge, Oberflächenzustand, Kantenbruch, Gratrichtung sofern funktional, und Nachbearbeitungszustand. Sie müssen nicht Gleich- oder Gegenlauf fräsen vorschreiben, nur weil eines davon in einer Prototypenwerkstatt funktioniert hat. Die Vorgabe einer Prozesswahl kann einen Lieferanten unnötig einschränken, der über eine andere Maschine, ein anderes Werkzeug und eine andere Vorrichtung verfügt, die dasselbe verifizierte Ergebnis erzielen.
Es gibt Ausnahmen. Ein qualifizierter Prozess oder eine kontrollierte Oberfläche kann eine festgelegte Route erfordern. Identifizieren Sie in diesem Fall das genaue Merkmal, die Richtungsdefinition, die Revision und den Grund; vermeiden Sie eine so vage Anmerkung, dass Lieferant und Prüfer unterschiedliche Schnittseiten interpretieren. Binden Sie die Abnahme an messbare Anforderungen, nicht an die Behauptung, dass die programmierte Richtung allein Qualität garantiert.
Für das Angebot oder die DFM-Diskussion stellen Sie eine markierte Zeichnung bereit, die die empfindliche Fläche und Kante, Material- und Rohteilzustand, Stückzahl, Erscheinungsanforderung und Prüfmethode zeigt. Die praktische Frage lautet: Welche Richtung und Stützstrategie erzeugen auf der verfügbaren Ausrüstung wiederholt das geforderte Teil? Das gibt dem CNC-Team ein echtes technisches Ziel, ohne zu versprechen, dass ein Modus immer überlegen ist.
Ist das Gleichlauffräsen für die Oberflächengüte immer besser?
Es bietet oft einen günstigen Spanungsdickenverlauf, aber das Ergebnis hängt auch von der Steifigkeit, dem Eingriff, dem Werkzeugzustand und dem Merkmal ab. Überprüfen Sie die tatsächliche Oberflächengüte und die Maße.
Sollte ein Käufer die Fräsrichtung auf jeder Zeichnung angeben?
Nein. Geben Sie zuerst das funktionale Ergebnis an. Fordern Sie eine Richtung nur dann, wenn ein validierter Prozess oder eine Risikokontrolle dies erforderlich macht, und legen Sie fest, wie das Ergebnis geprüft wird.