
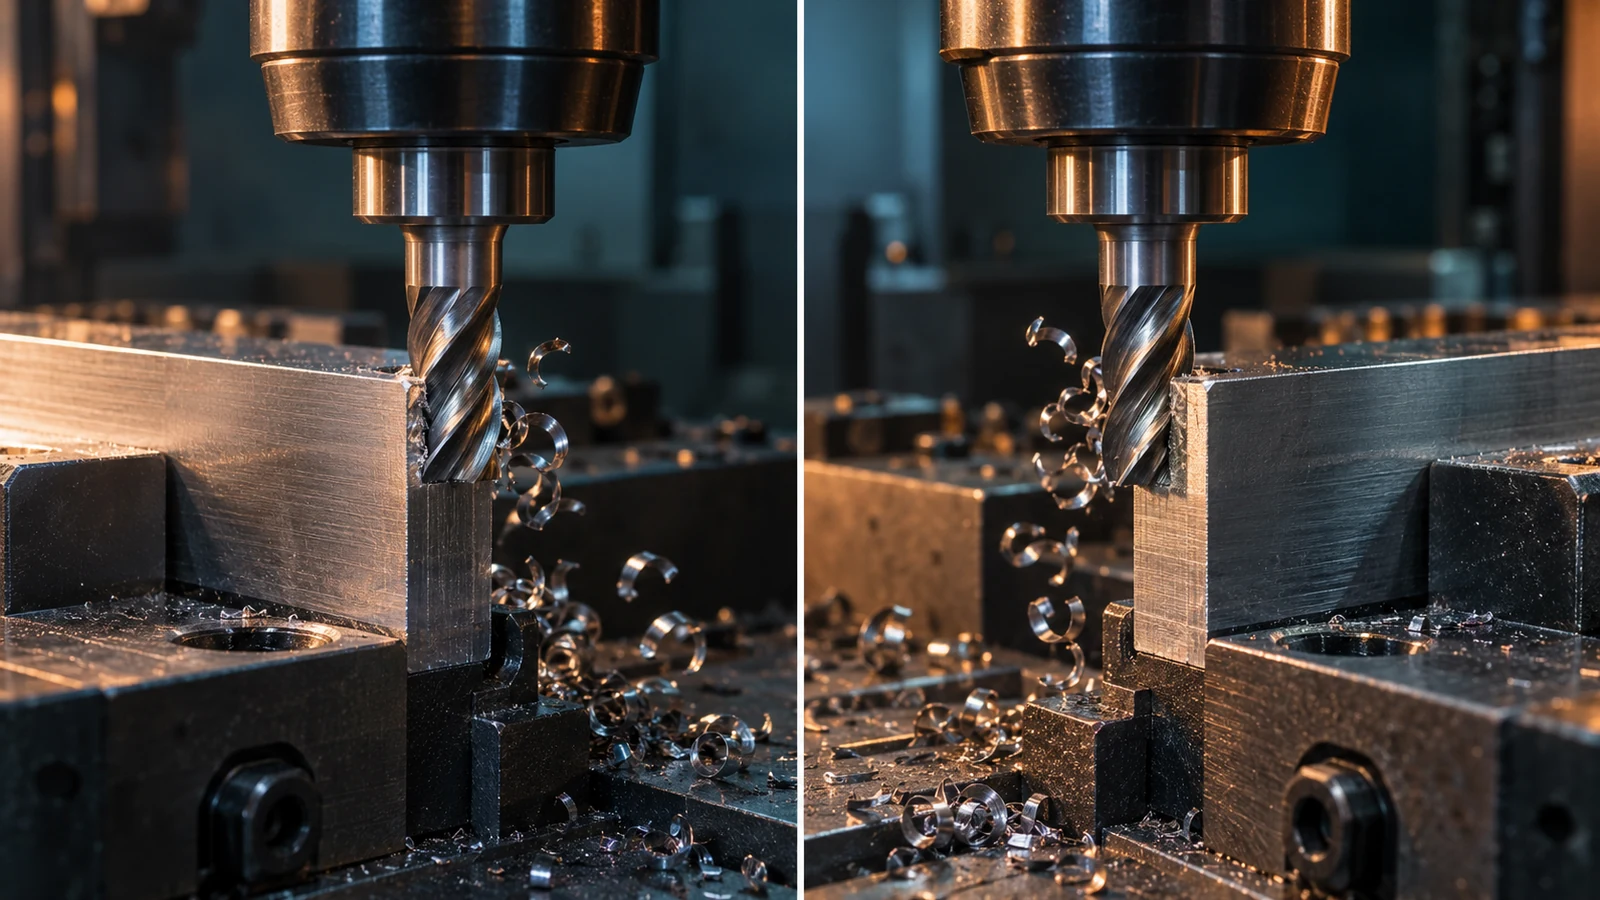
Заказчик может увидеть в предложении “попутное фрезерование для лучшей чистоты поверхности” и решить, что направление резания определено. Это не так. Попутное (нисходящее) и встречное (восходящее) фрезерование описывают, в какую сторону вращение фрезы встречается с подачей на рабочей кромке. Они меняют характер нарастания толщины среза и направление сил резания, но ни одно из этих названий не гарантирует соответствия детали. Правильный выбор зависит от системы управления станком, оснастки, жёсткости детали, зоны контакта инструмента, требований к поверхности и того, где резание входит и выходит.
Это руководство по принятию решений для инженеров, проверяющих план фрезерования, а не универсальная таблица режимов резания. Более широкую последовательность наладки, черновой и чистовой обработки и контроля см. в нашем руководстве по процессу фрезерования с ЧПУ. Здесь мы выделяем одно решение, которое может быть скрыто внутри в остальном приемлемой программы CAM.
Стружка подскажет, какое резание вы выполнили
При попутном фрезеровании толщина среза максимальна при входе зуба и уменьшается к выходу. При встречном фрезеровании зуб входит с очень тонкой стружкой, которая становится толще по мере продвижения через материал. Этот тонкий начальный контакт может сопровождаться скольжением, прежде чем кромка снимет существенную стружку, в зависимости от остроты кромки и фактической подачи на зуб. Это может иметь значение для нагрева, износа, заусенцев и внешнего вида поверхности. Однако на другом станке или оснастке направление силы резания может оказаться важнее теоретического преимущества по стружке.
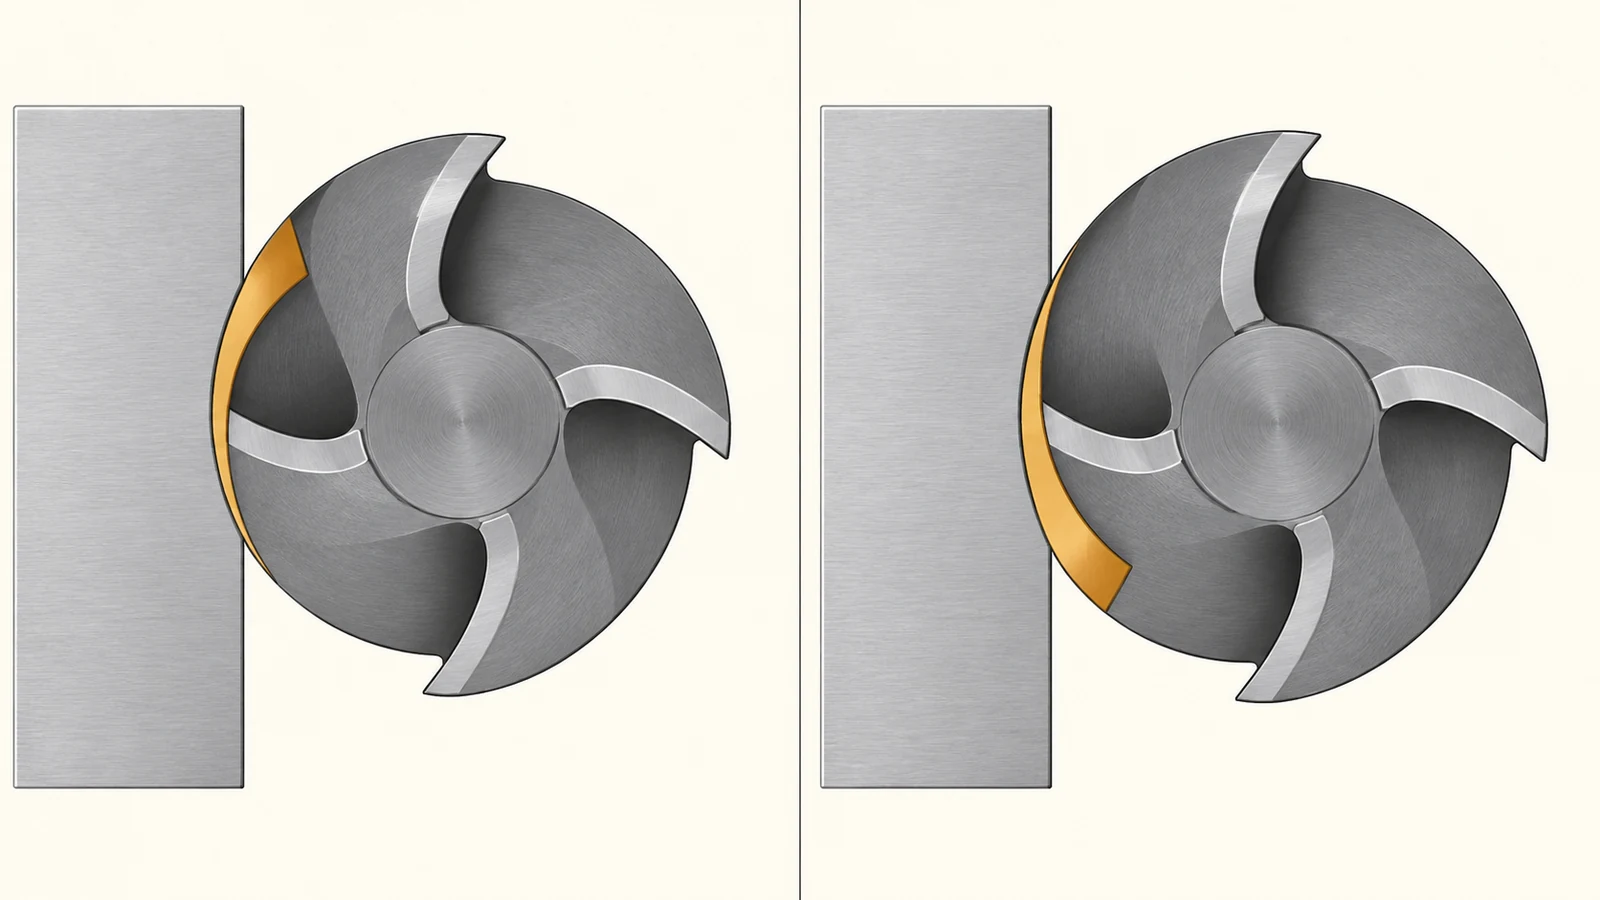
Легко ошибочно определить режим только по знаку X или Y на станке. Значимое направление — это подача относительно вращения фрезы в конкретной точке контакта. На внутреннем контуре, наружном контуре или многоосевой траектории точка контакта перемещается вокруг инструмента. Траектория может включать оба режима на разных участках элемента, особенно в углах, на входе и выходе. Проверяйте фактическую рабочую сторону в CAM, а не применяйте одно обозначение ко всей программе.
Это различие также не связано с направлением видимой линии на обработанной поверхности. Следы подачи могут отражать геометрию фрезы, биение, зону контакта, боковой шаг и деформацию. Не приписывайте каждую линию попутному или встречному фрезерованию, не определив, когда и где происходило резание.
Что меняется на инструменте, оснастке и кромке
| Фактор | Склонность к попутному/нисходящему фрезерованию | Склонность к встречному/восходящему фрезерованию | Что проверять на детали |
|---|---|---|---|
| Продвижение стружки | Толстая на входе, тоньше на выходе | Тонкая на входе, толще на выходе | Трение, износ и локальная чистота обработки |
| Соотношение сил | Может втягивать заготовку в рез или прижимать её к опоре в зависимости от геометрии | Может противодействовать подаче или приподнимать неподдерживаемый край в зависимости от геометрии | Надёжность закрепления и перемещение стенки |
| Вход по шероховатой поверхности | Зуб встречает шероховатую поверхность при большей начальной толщине стружки | Зуб подходит с меньшим начальным заглублением | Повреждение кромки или неравномерное снятие припуска |
| Выходная кромка | Стружка утоняется на выходе | Стружка может быть толще на выходе | Припуск на сторону заусенца и снятие кромки |
Это тенденции, а не гарантии. Геометрия инструмента, материал, радиальное врезание, острота, жёсткость, СОЖ, люфт станка, направление зажимного приспособления и глубина резания — всё взаимодействует. Сравнение полезно только тогда, когда эти условия указаны. Например, визуальное улучшение на одной поверхности может сочетаться с погрешностью размера на неподкреплённой стенке.
Требования к поверхности важны не меньше, чем внешний вид. Посадочная поверхность может требовать контролируемой шероховатости, плоскостности или ограничения заусенцев; декоративная крышка может иметь иной метод приёмки. Наш обзор чистовой обработки поверхностей помогает отличить механически обработанную поверхность от последующих обработок, но на чертеже должна быть указана фактическая критическая зона.
Четыре случая, где “всегда попутно” — слишком просто
1. Станок или наладка не могут безопасно контролировать втягивание
Попутное фрезерование может стремиться втянуть недостаточно закреплённую заготовку или систему подачи, склонную к люфту, в фрезу. Современная ось с ЧПУ спроектирована иначе, чем старый ручной фрезерный станок, но одно лишь “ЧПУ” не доказывает, что каждое приспособление выдержит нагрузку. Перед утверждением траектории проверьте состояние оси, направление зажима и прижим.
2. Последняя стенка уже не жёсткая
На тонкой стенке усилие фрезы может смещать стенку в сторону резания или от него. Какое направление благоприятно, зависит от того, какая сторона подкреплена и где находится оставшийся припуск. Опробуйте маршрут на характерной геометрии и проверьте деталь после освобождения, а не только в зажатом состоянии. Проход, который выглядит чище, всё равно может оставить конусные или смещённые стенки.
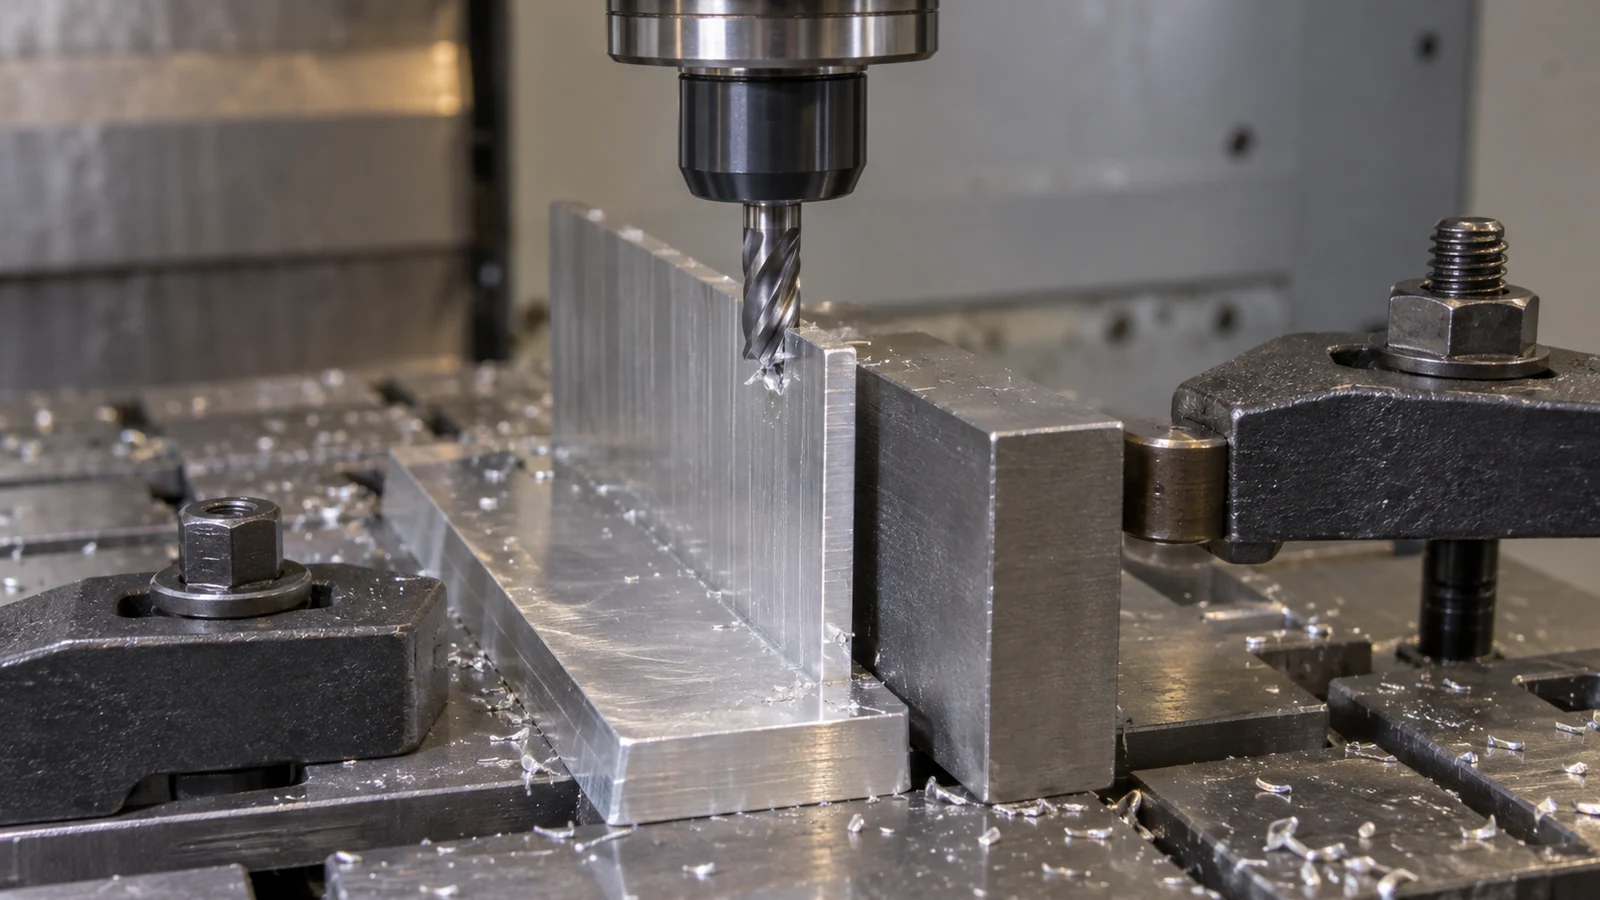
3. Начальная корка неравномерна
Литая, кованая, газокислородная резка или иная неравномерная заготовка может подвергнуть входящую кромку твёрдым включениям, прерываниям или неопределённому припуску. Первый проход может быть выбран для сохранения кромки и надёжного съёма материала; последующий чистовой проход может использовать другое направление. Никакое общее правило не должно заменять знание исходного материала и его фактического состояния.
4. Элемент имеет чувствительную выходную кромку
Когда паз выходит на видимую поверхность или тонкую кромку, направление окончательного выхода зуба может влиять на расположение заусенца и повреждение кромки. Самое чистое направление обработки не обязательно то, которое оставляет заусенец на доступной, нефункциональной стороне. Планируйте удаление заусенцев, контроль и сопрягаемую поверхность вместе.
Эти исключения — поводы для испытаний, а не аргументы в пользу того, что попутное фрезерование по своей природе лучше. Цель — выбрать стабильный маршрут для конкретного элемента и станка.
Контролируемый способ выбора чистового прохода
Начните с определения отказа, которого нужно избежать: шероховатость на уплотнительной поверхности, заусенец на установочной кромке, прогиб стенки, скол кромки, износ инструмента или смещение зажима. Записывайте инструмент, держатель, состояние материала, осевое и радиальное врезание, подачу, скорость, оснастку и направление резания. Сравнивайте направления только если остальная часть испытания остаётся достаточно схожей, чтобы обосновать вывод.
- Выберите характерный элемент. Простая открытая поверхность может не предсказать узкий паз или неподкреплённую стенку.
- Отметьте вход и выход. Сфотографируйте зону контакта и уязвимую кромку до и после обоих проходов.
- Измерьте характеристики по чертежу. Проверяйте размер, форму и поверхность в одинаковом состоянии для обоих образцов; фиксируйте расположение заусенца и состояние инструмента.
- Проверьте повторяемость. Улучшение на одной детали — слабое доказательство, если износ инструмента, свежая заготовка или новая наладка его опровергают.
- Задокументируйте выбранный маршрут. Привязывайте ревизию траектории инструмента и результат контроля к ревизии детали.
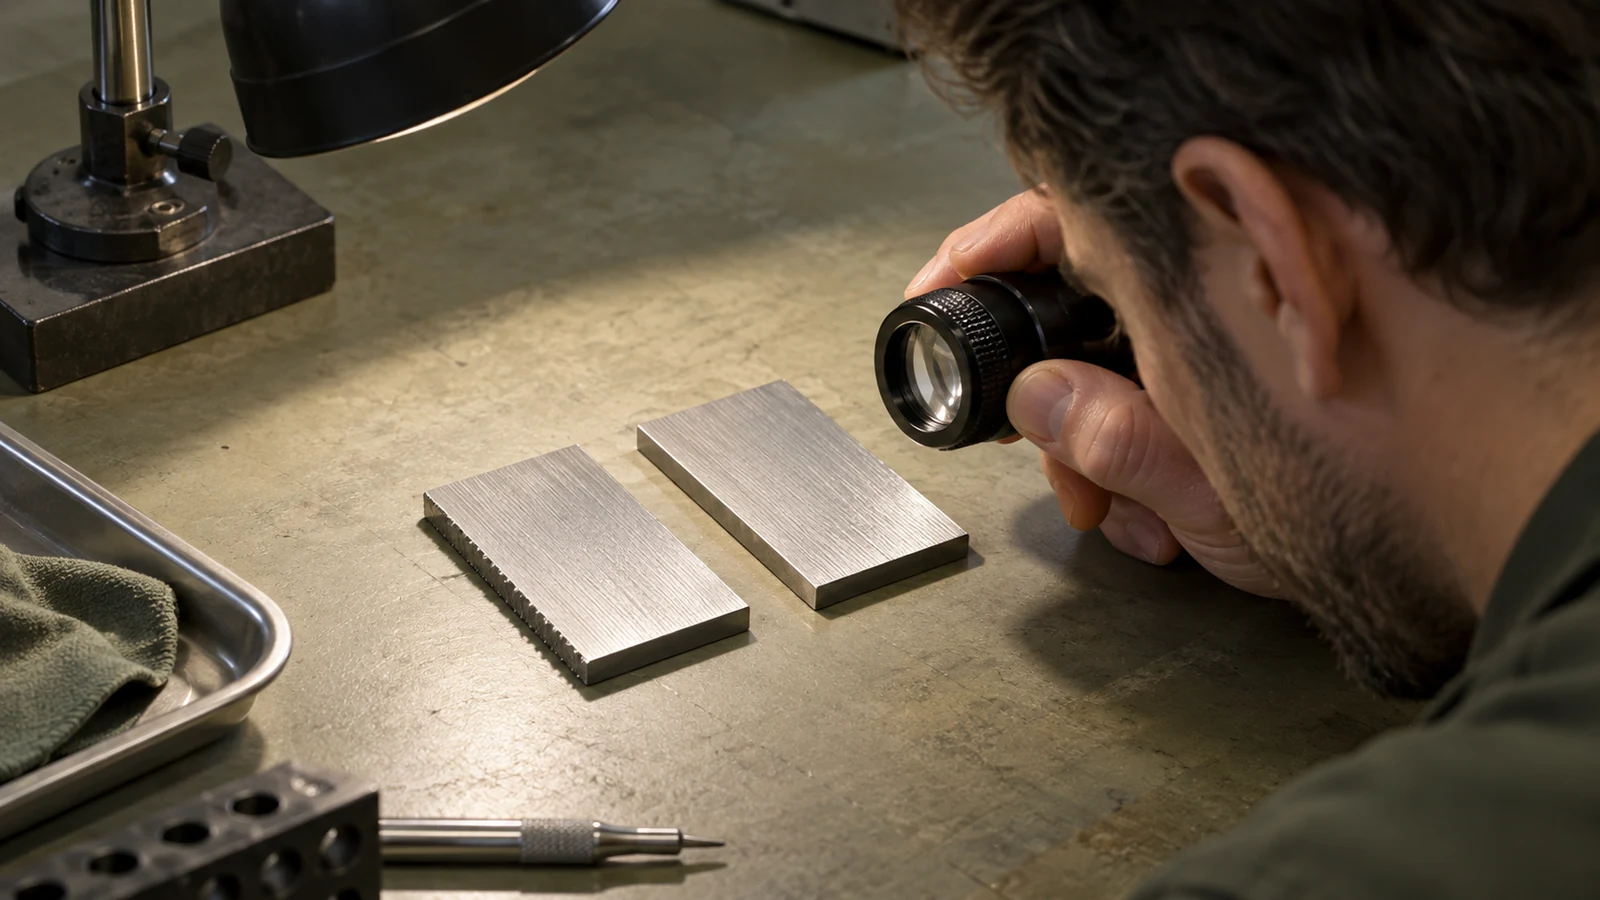
Смена направления также меняет места действия нагрузок резания на оснастку. Если зажим или опоры заготовки должны измениться, испытание следует рассматривать как новое условие процесса, а не простое зеркальное отражение исходной траектории. Слышимая разница может быть полезным свидетельством, но приемлемая поверхность и размер важнее того, звучал ли рез тихо.
Что чертёж должен указывать — и что не должен
Большинство чертежей должны указывать требуемый результат: размеры, базы, состояние поверхности, притупление кромок, направление заусенца, если оно функционально, и состояние после обработки. Им не нужно предписывать попутное или встречное фрезерование лишь потому, что одно сработало в прототипном цехе. Навязывание выбора процесса может неоправданно ограничить поставщика, у которого другой станок, инструмент и оснастка, дающие тот же проверенный результат.
Есть исключения. Квалифицированный процесс или контролируемая поверхность могут требовать заданного маршрута. В этом случае укажите точный элемент, определение направления, ревизию и причину; избегайте настолько расплывчатого примечания, при котором поставщик и инспектор будут по-разному трактовать стороны реза. Привязывайте приёмку к измеримым требованиям, а не к утверждению, что запрограммированное направление само по себе гарантирует качество.
Для расчёта стоимости или обсуждения DFM предоставьте размеченный чертёж с указанием чувствительной поверхности и кромки, материала и состояния заготовки, количества, требований к внешнему виду и метода контроля. Практический вопрос таков: какое направление и стратегия поддержки стабильно обеспечивают получение требуемой детали на имеющемся оборудовании? Это даёт команде ЧПУ реальную инженерную цель, не обещая, что один режим всегда превосходит другой.
Всегда ли попутное фрезерование лучше для качества поверхности?
Оно часто обеспечивает благоприятное изменение толщины среза, но результат также зависит от жёсткости, зоны контакта, состояния инструмента и элемента. Проверяйте фактическую шероховатость и размеры.
Должен ли покупатель указывать направление фрезерования на каждом чертеже?
Нет. Сначала указывайте функциональный результат. Требуйте направление только тогда, когда это необходимо из-за валидированного процесса или контроля рисков, и определяйте, как будет проверяться результат.