
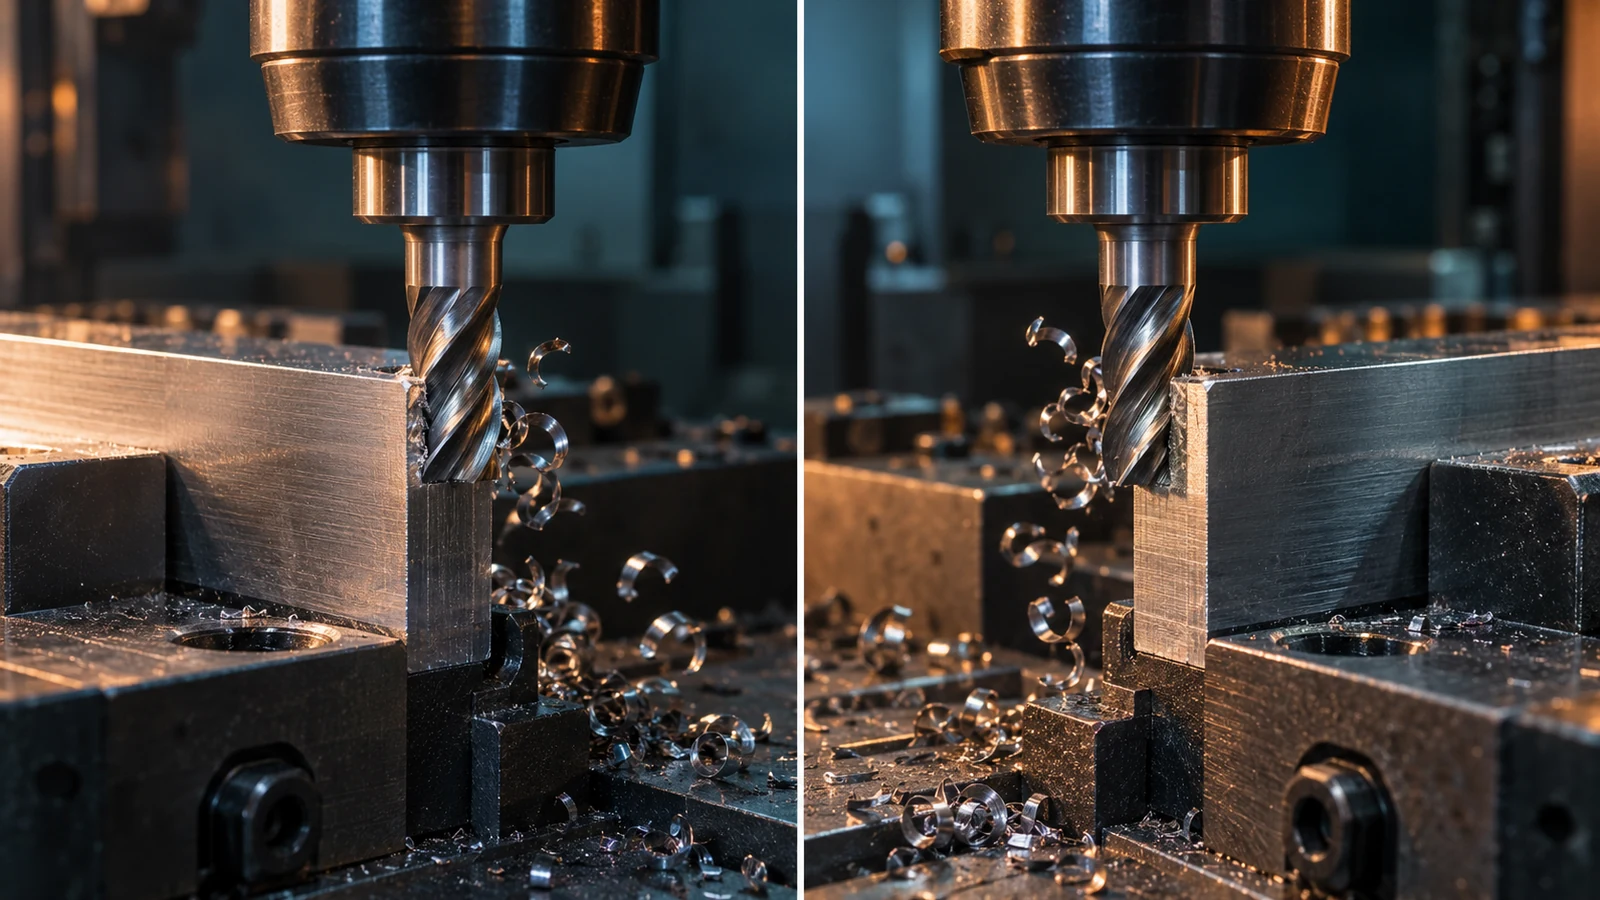
Un comprador puede ver “fresado en concordancia para un mejor acabado” en una cotización y asumir que la dirección de corte está decidida. No lo está. El fresado en concordancia (descendente) y el fresado convencional (ascendente) describen en qué sentido la rotación de la fresa se encuentra con el avance en el borde de contacto. Cambian la progresión del espesor de viruta y la dirección de las fuerzas de corte, pero ninguna de las dos etiquetas garantiza una pieza conforme. La elección correcta depende del control de la máquina, la sujeción, la rigidez de la pieza, el compromiso de la herramienta, el requisito de superficie y por dónde entra y sale el corte.
Esta es una guía de decisión para ingenieros que revisan un plan de fresado, no una tabla universal de velocidades y avances. Para la secuencia más amplia de preparación, desbaste, acabado e inspección, consulte nuestro guía del proceso de fresado CNC. Aquí aislamos una decisión que puede quedar oculta dentro de un programa CAM aceptable por lo demás.
La viruta le dice qué corte hizo
En el fresado en concordancia, el espesor de viruta es máximo cuando el diente entra y disminuye hacia la salida. En el fresado convencional, el diente entra con una viruta muy fina que se engrosa a medida que avanza por el material. Ese contacto inicial fino puede implicar rozamiento antes de que el filo tome una viruta sustancial, según la agudeza del filo y el avance real por diente. Puede importar para el calor, el desgaste, las rebabas y el aspecto superficial. En otra máquina o utillaje, sin embargo, la dirección de la fuerza de corte puede importar más que la ventaja teórica de la viruta.
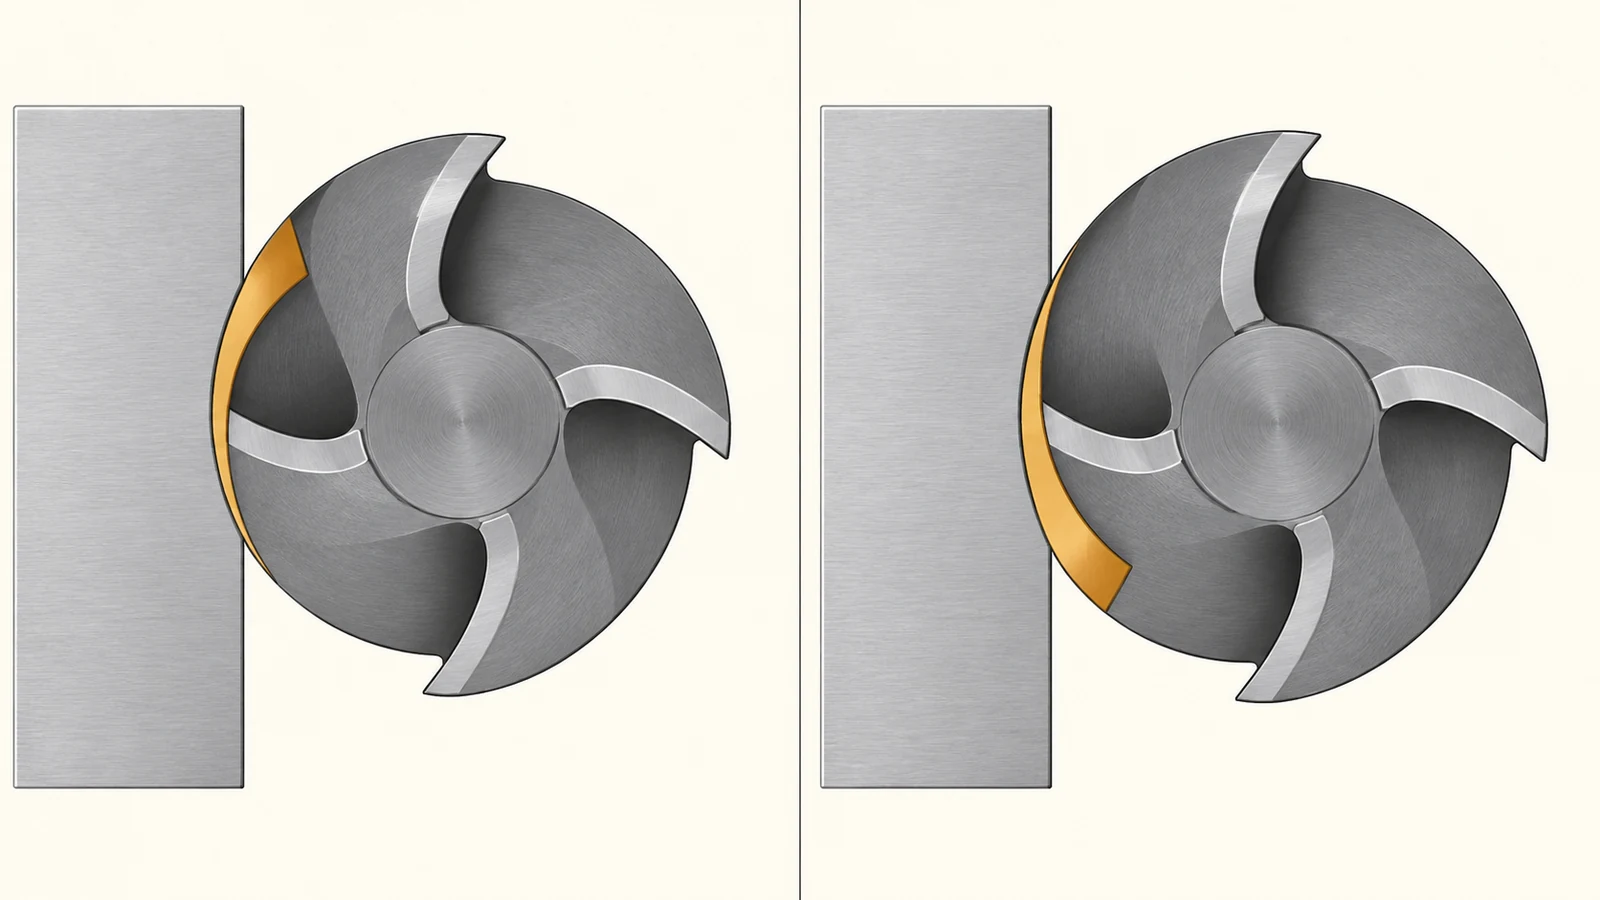
Es fácil identificar erróneamente el modo solo por el signo X o Y de la máquina. La dirección relevante es el avance relativo a la rotación de la fresa en el punto de contacto concreto. En un contorno interior, un contorno exterior o una trayectoria multieje, el contacto se desplaza alrededor de la herramienta. Una trayectoria de herramienta puede incluir ambos modos en distintas partes de un elemento, especialmente en esquinas, entrada y salida. Revise el lado realmente comprometido en el CAM en lugar de aplicar una sola etiqueta a todo el programa.
La distinción también es independiente de la dirección en la que corre una línea visible sobre la superficie acabada. Las marcas de avance pueden reflejar la geometría de la fresa, el descentrado, el compromiso, el paso lateral y la deflexión. No atribuya cada línea al fresado en concordancia frente al convencional sin localizar cuándo y dónde se produjo el corte.
Qué cambia en la herramienta, el utillaje y el filo
| Factor | Tendencia al fresado en concordancia/descendente | Tendencia al fresado convencional/ascendente | Qué verificar en la pieza |
|---|---|---|---|
| Progresión de la viruta | Gruesa en la entrada, más delgada en la salida | Delgada en la entrada, más gruesa en la salida | Roce, desgaste y acabado local |
| Relación de fuerzas | Puede atraer la pieza hacia el corte o presionarla hacia el apoyo, según la geometría | Puede oponerse al avance o levantar un borde sin apoyo, según la geometría | Seguridad del dispositivo de sujeción y movimiento de la pared |
| Entrada en una superficie rugosa | El diente encuentra la superficie rugosa con mayor espesor inicial de viruta | El diente se aproxima con un compromiso inicial más delgado | Daño en el filo o remoción de material inconsistente |
| Borde de salida | La viruta se adelgaza en la salida | La viruta puede ser más gruesa a la salida | Lado de rebaba y tolerancia para romper el filo |
Estas son tendencias, no promesas. La geometría de la herramienta, el material, el compromiso radial, la agudeza, la rigidez, el refrigerante, el juego de la máquina, la dirección del dispositivo de sujeción y la profundidad de corte interactúan. Una comparación solo es útil cuando se indican esas condiciones. Por ejemplo, una mejora visual en una cara puede coexistir con un error dimensional en una pared sin soporte.
El requisito de superficie importa tanto como la apariencia. Una superficie de apoyo puede necesitar una rugosidad, planitud o límite de rebaba controlados; una cubierta cosmética puede tener un método de aceptación diferente. Nuestro resumen de acabados superficiales ayuda a distinguir el acabado mecanizado de los tratamientos posteriores, pero el plano debe identificar la zona crítica real.
Cuatro casos en los que “siempre en concordancia” es demasiado simple
1. La máquina o el montaje no pueden controlar la penetración de forma segura
El fresado en concordancia puede tender a arrastrar una pieza insuficientemente sujetada o un sistema de avance propenso al juego hacia la fresa. Un eje CNC moderno está diseñado de forma distinta a una fresadora manual antigua, pero “CNC” por sí solo no demuestra que cada dispositivo de sujeción pueda resistir la carga. Confirme el estado del eje, la dirección de la sujeción y el amarre antes de aprobar una trayectoria.
2. La última pared ya no es rígida
En una pared delgada, la fuerza de corte puede desplazar la pared hacia el corte o alejarla de él. Qué dirección es favorable depende de qué lado está soportado y dónde se encuentra el material restante. Pruebe la ruta en una geometría representativa e inspeccione la pieza tras liberarla, no solo mientras está sujeta. Una pasada que parece más limpia puede dejar paredes cónicas o desplazadas.
3. La piel inicial es irregular
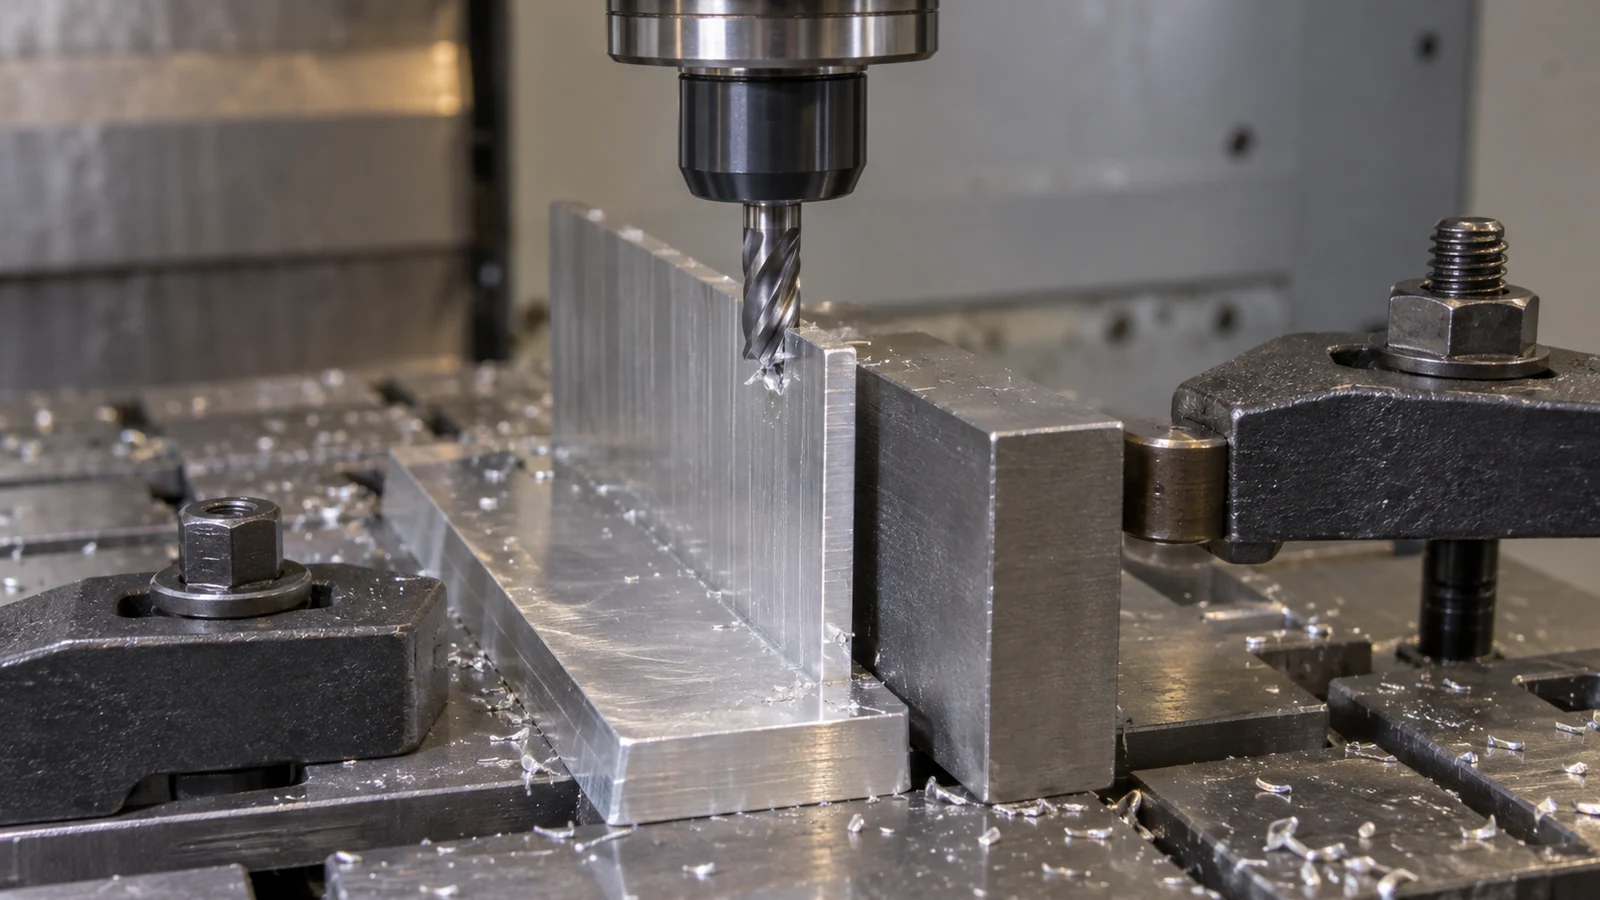
El material colado, forjado, cortado a llama o de otro modo irregular puede exponer el borde de entrada a zonas duras, interrupciones o sobreespesor incierto. Una primera pasada puede elegirse para la supervivencia del filo y una eliminación segura de material; la pasada de acabado posterior puede usar una dirección diferente. Ninguna regla general debe sustituir el conocimiento del material entrante y su estado real.
4. La característica tiene un borde de salida sensible
Cuando una ranura atraviesa una cara visible o un labio delgado, la dirección de salida del último diente puede influir en la ubicación de la rebaba y el daño del borde. La dirección de mecanizado más limpia no es necesariamente la que deja la rebaba en un lado accesible y no funcional. Planifique el desbarbado, la inspección y la superficie de apoyo en conjunto.
Estas excepciones son razones para probar, no argumentos de que el fresado en oposición sea intrínsecamente mejor. El objetivo es elegir una ruta estable para la característica y la máquina específicas.
Una forma controlada de elegir la pasada de acabado
Comience nombrando el fallo que se debe evitar: rugosidad en una cara de sellado, una rebaba en un borde de localización, deflexión de pared, astillado de bordes, desgaste de herramienta o movimiento de la sujeción. Registre la herramienta, el portaherramientas, la condición del material, el compromiso axial y radial, el avance, la velocidad, el utillaje y la dirección de corte. Compare direcciones solo si el resto del ensayo sigue siendo suficientemente similar como para respaldar una conclusión.
- Elija una característica representativa. Una cara abierta simple puede no predecir una ranura estrecha o una pared sin soporte.
- Marque la entrada y la salida. Fotografíe el contacto y el borde vulnerable antes y después de ambos cortes.
- Mida las características del plano. Inspeccione tamaño, forma y superficie en el mismo estado para ambas muestras; registre la ubicación de la rebaba y la condición de la herramienta.
- Pruebe la repetibilidad. Una mejora en una sola pieza es evidencia débil si el desgaste de la herramienta, material nuevo o un nuevo montaje la revierte.
- Documente la ruta seleccionada. Mantenga la revisión de la trayectoria de herramienta y el resultado de la inspección vinculados a la revisión de la pieza.
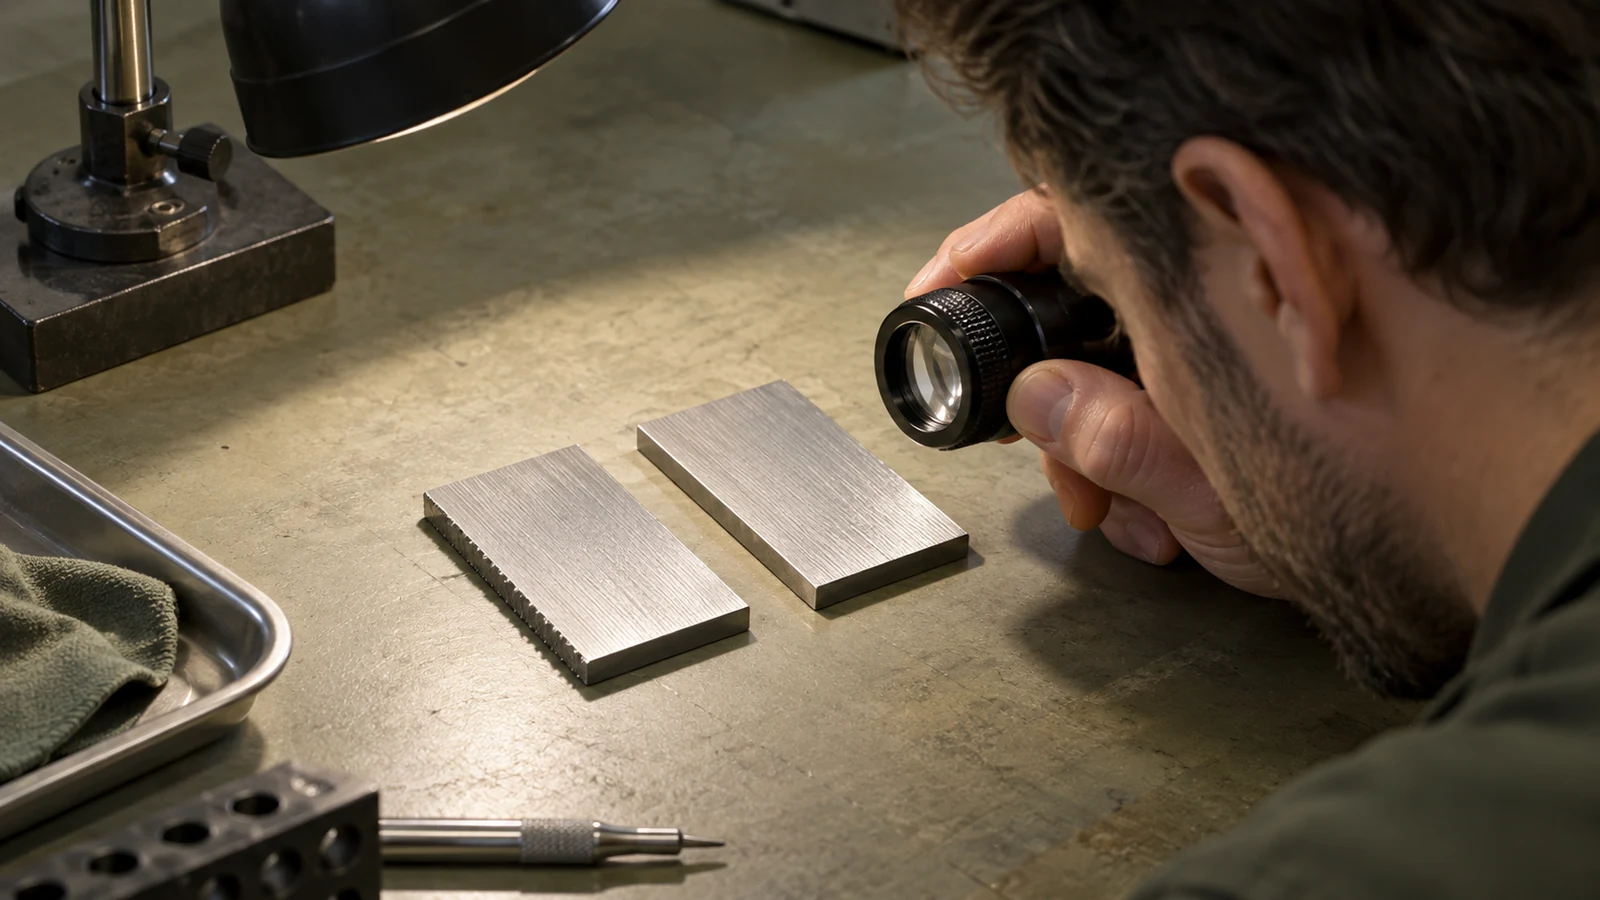
Cambiar la dirección también cambia dónde actúan las cargas de corte sobre el utillaje. Si la sujeción o el soporte de la pieza deben cambiar, el ensayo debe tratarse como una nueva condición del proceso en lugar de un simple reflejo de la trayectoria original. Una diferencia audible puede ser evidencia útil, pero una superficie y una dimensión aceptables importan más que si el corte sonó silencioso.
Qué debe especificar el plano—y qué no
La mayoría de los planos deben indicar el resultado requerido: dimensiones, datums, condición superficial, rotura de bordes, dirección de la rebaba si es funcional y estado de posprocesamiento. No necesitan prescribir fresado en concordancia o en oposición solo porque uno funcionó en un taller de prototipos. Imponer una elección de proceso puede restringir innecesariamente a un proveedor que tiene una máquina, herramienta y utillaje diferentes que producen el mismo resultado verificado.
Hay excepciones. Un proceso calificado o una superficie controlada pueden requerir una ruta especificada. En ese caso, identifique la característica exacta, la definición de dirección, la revisión y el motivo; evite una nota tan vaga que el proveedor y el inspector interpreten lados diferentes del corte. Vincule la aceptación a requisitos medibles, no a la afirmación de que la dirección programada por sí sola garantiza la calidad.
Para la cotización o la discusión de DFM, proporcione un plano marcado que muestre la cara y el borde sensibles, el material y la condición del stock, la cantidad, el requisito de apariencia y el método de inspección. La pregunta práctica es: ¿qué dirección y estrategia de soporte producen repetidamente la pieza requerida en el equipo disponible? Eso le da al equipo de CNC un objetivo de ingeniería real sin prometer que un modo siempre es superior.
¿Siempre es mejor el fresado en concordancia para el acabado superficial?
A menudo ofrece una progresión favorable del espesor de viruta, pero el resultado también depende de la rigidez, el compromiso de corte, el estado de la herramienta y la geometría de la pieza. Verifique el acabado y las dimensiones reales.
¿Debe un comprador especificar la dirección de fresado en cada plano?
No. Especifique primero el resultado funcional. Exija una dirección solo cuando un proceso validado o un control de riesgos lo haga necesario, y defina cómo se verificará el resultado.