
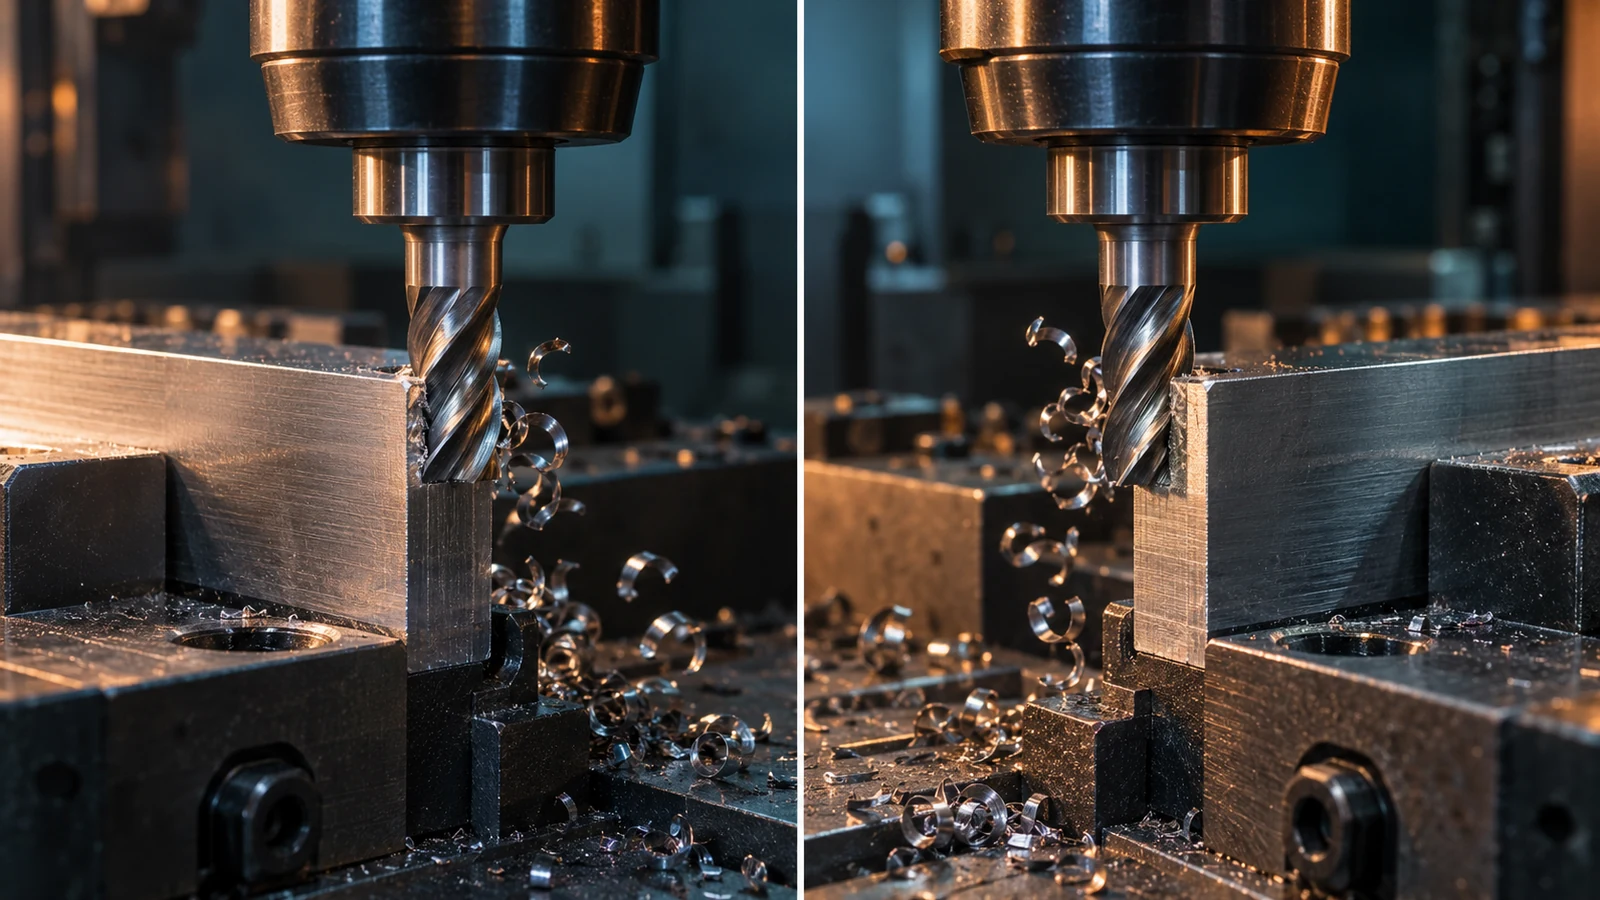
قد يرى المشتري عبارة “التفريز التسلقي للحصول على تشطيب أفضل” في عرض سعر فيفترض أن اتجاه القطع محسوم. لكنه ليس كذلك. يصف التفريز التسلقي (النزولي) والتفريز التقليدي (الصاعد) الطريقة التي يلتقي بها دوران القاطع مع التغذية عند الحافة المتعاشقة. يغيّران تدرّج سماكة الرقاقة واتجاه قوى القطع، لكن لا يضمن أي منهما قطعة مطابقة للمواصفات. يعتمد الاختيار الصحيح على تحكم الماكينة، وتثبيت القطعة، وصلابة القطعة، وتعاشق الأداة، ومتطلبات السطح، ومكان دخول القطع وخروجه.
هذا دليل قرار للمهندسين الذين يراجعون خطة تفريز، وليس جدول سرعات وتغذيات عالميًا. للتسلسل الأوسع من الإعداد والتخشين والتشطيب والفحص، راجع دليل عملية التفريز CNC. لدينا. هنا نعزل قرارًا واحدًا قد يكون مخفيًا داخل برنامج CAM مقبول من نواحٍ أخرى.
الرقاقة تخبرك أي قطع نفّذت
في التفريز التسلقي، تكون سماكة الرقاقة أكبر عند دخول السن وتتناقص نحو الخروج. في التفريز التقليدي، يدخل السن برقاقة رقيقة جدًا تزداد سماكةً أثناء تحركه عبر المادة. قد ينطوي ذلك التلامس الأولي الرقيق على احتكاك قبل أن تأخذ الحافة رقاقة كبيرة، اعتمادًا على حدة الحافة والتغذية الفعلية لكل سن. وقد يكون لذلك أهمية بالنسبة للحرارة والتآكل والنتوءات ومظهر السطح. لكن على ماكينة أو تثبيت مختلف، قد يكون اتجاه قوة القطع أهم من ميزة الرقاقة النظرية.
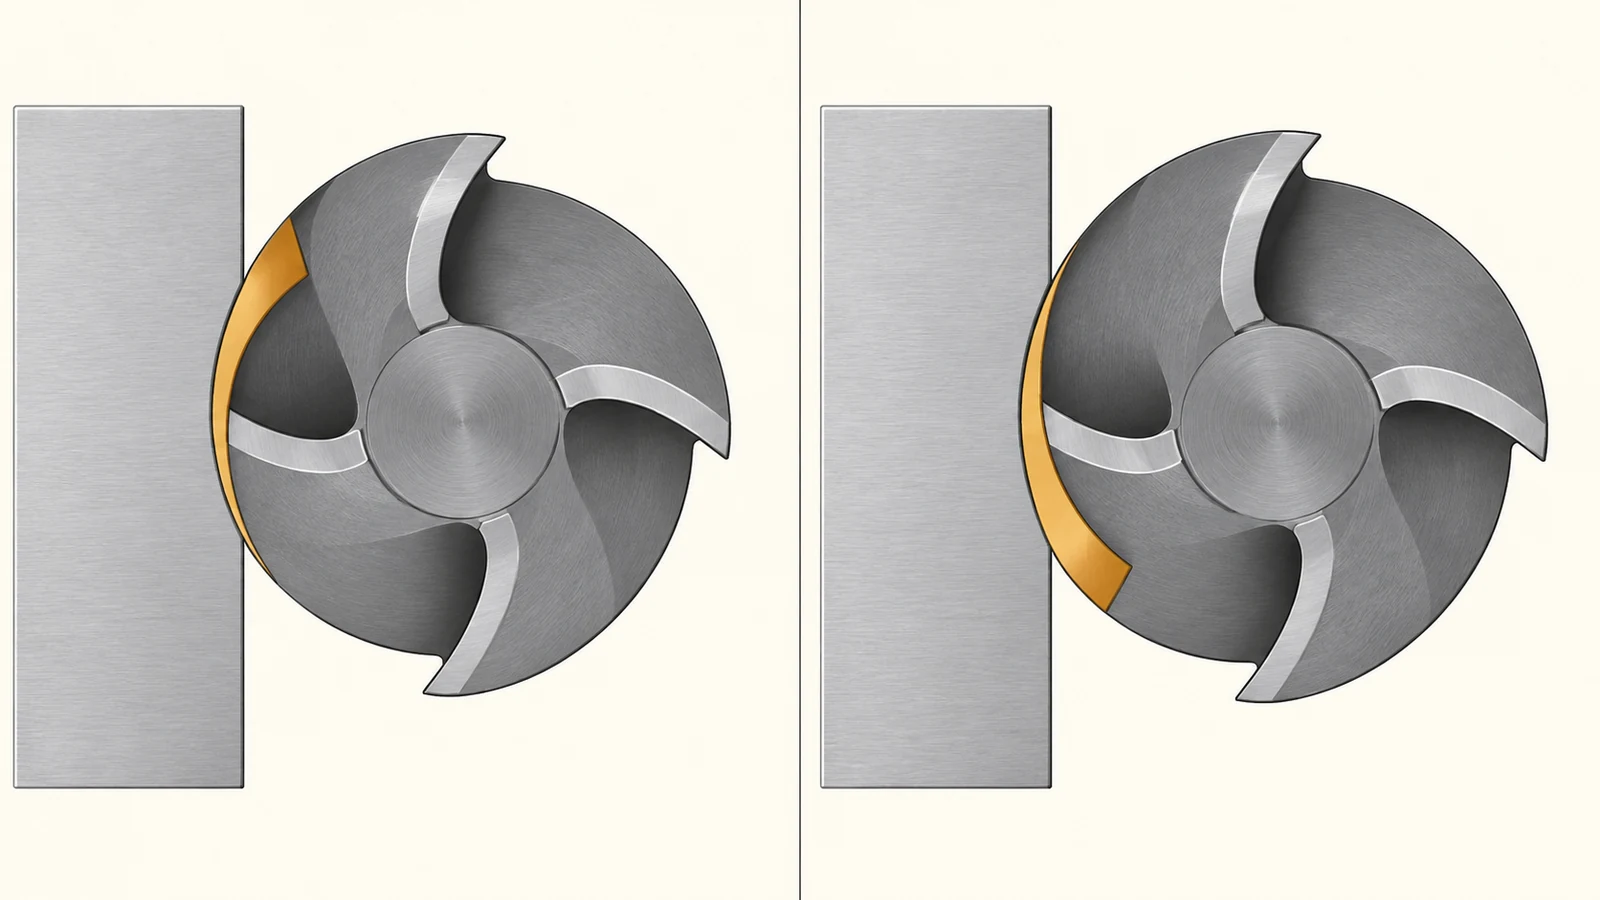
من السهل الخلط في تحديد الوضع من إشارة X أو Y للماكينة وحدها. الاتجاه ذو الصلة هو التغذية نسبةً إلى دوران القاطع عند نقطة التلامس المعنية. على محيط داخلي أو محيط خارجي أو مسار متعدد المحاور، يتحرك التلامس حول الأداة. قد يتضمن مسار الأداة كلا الوضعين في أجزاء مختلفة من ميزة ما، خاصة عند الزوايا والدخول والخروج. راجع الجانب المتعاشق الفعلي في CAM بدلًا من تطبيق تسمية واحدة على البرنامج بأكمله.
كما أن التمييز منفصل عن الاتجاه الذي يسير فيه خط مرئي على السطح النهائي. قد تعكس علامات التغذية هندسة القاطع وترحّله وتعاشقه وخطوة التجاوز والانحراف. لا تنسب كل خط إلى التفريز التسلقي مقابل التقليدي دون تحديد متى وأين حدث القطع.
ما يتغير عند الأداة والتثبيت والحافة
| العامل | ميل التفريز التسلقي/النزولي | ميل التفريز التقليدي/الصاعد | ما يجب التحقق منه على القطعة |
|---|---|---|---|
| تقدم الرقاقة | سميك عند الدخول، أرق عند الخروج | رقيق عند الدخول، أكثر سماكة عند الخروج | احتكاك، تآكل وتشطيب موضعي |
| علاقة القوة | يمكن أن يسحب قطعة العمل إلى القطع أو يضغطها نحو الدعم، اعتمادًا على الهندسة | يمكن أن يعارض التغذية أو يرفع حافة غير مدعومة، اعتمادًا على الهندسة | ثبات التثبيت وحركة الجدار |
| الدخول على سطح خشن | يلتقي السن بالسطح الخشن عند سماكة رقاقة أولية أكبر | يقترب السن بتشابك أولي أرق | تلف الحافة أو إزالة غير متسقة للمادة |
| حافة الخروج | ترق الرقاقة عند الخروج | قد تكون الرقاقة أكثر سماكة عند المخرج | سماحية جانب النتوء وكسر الحافة |
هذه ميول وليست وعودًا. هندسة الأداة، والمادة، والتماس القطري، والحدّة، والصلابة، وسائل التبريد، والارتجاع العكسي في الماكينة، واتجاه التثبيت، وعمق القطع كلها تتفاعل. لا تكون المقارنة مفيدة إلا عندما تُذكر تلك الظروف. على سبيل المثال، قد يتواجد تحسّن بصري على أحد الأوجه جنبًا إلى جنب مع خطأ في الأبعاد على جدار غير مدعوم.
متطلبات السطح لا تقل أهمية عن المظهر. قد يحتاج سطح التلامس إلى خشونة أو استواء أو حد نتوء مضبوط؛ وقد يكون لغطاء تجميلي طريقة قبول مختلفة. يساعدنا نظرة عامة على تشطيبات الأسطح على التمييز بين التشطيب الآلي والمعالجات اللاحقة، لكن يجب أن يحدد الرسم المنطقة الحرجة الفعلية.
أربع حالات يكون فيها “التسلقي دائمًا” مبسّطًا أكثر من اللازم
1. لا تستطيع الماكينة أو التجهيزة التحكم في الانجذاب بأمان
قد يميل القطع المتوافق إلى جذب قطعة عمل غير مثبتة بإحكام أو نظام تغذية معرّض للارتجاع العكسي نحو القاطع. صُمم محور CNC الحديث بشكل مختلف عن مخرطة يدوية قديمة، لكن مجرد كونها “CNC” لا يثبت أن كل تجهيزة يمكنها مقاومة الحمل. تحقق من حالة المحور واتجاه المشابك والتثبيت السفلي قبل اعتماد المسار.
2. لم يعد الجدار الأخير صلبًا
على جدار رفيع، قد تدفع قوة القاطع الجدار نحو القطع أو بعيدًا عنه. يعتمد الاتجاه المواتي على الجانب المدعوم ومكان المادة المتبقية. جرّب المسار على هندسة تمثيلية وافحص القطعة بعد فك التثبيت، وليس فقط أثناء تثبيتها. قد تترك تمريرة تبدو أنظف جدرانًا مخروطية أو منزاحة.
3. القشرة الابتدائية غير منتظمة
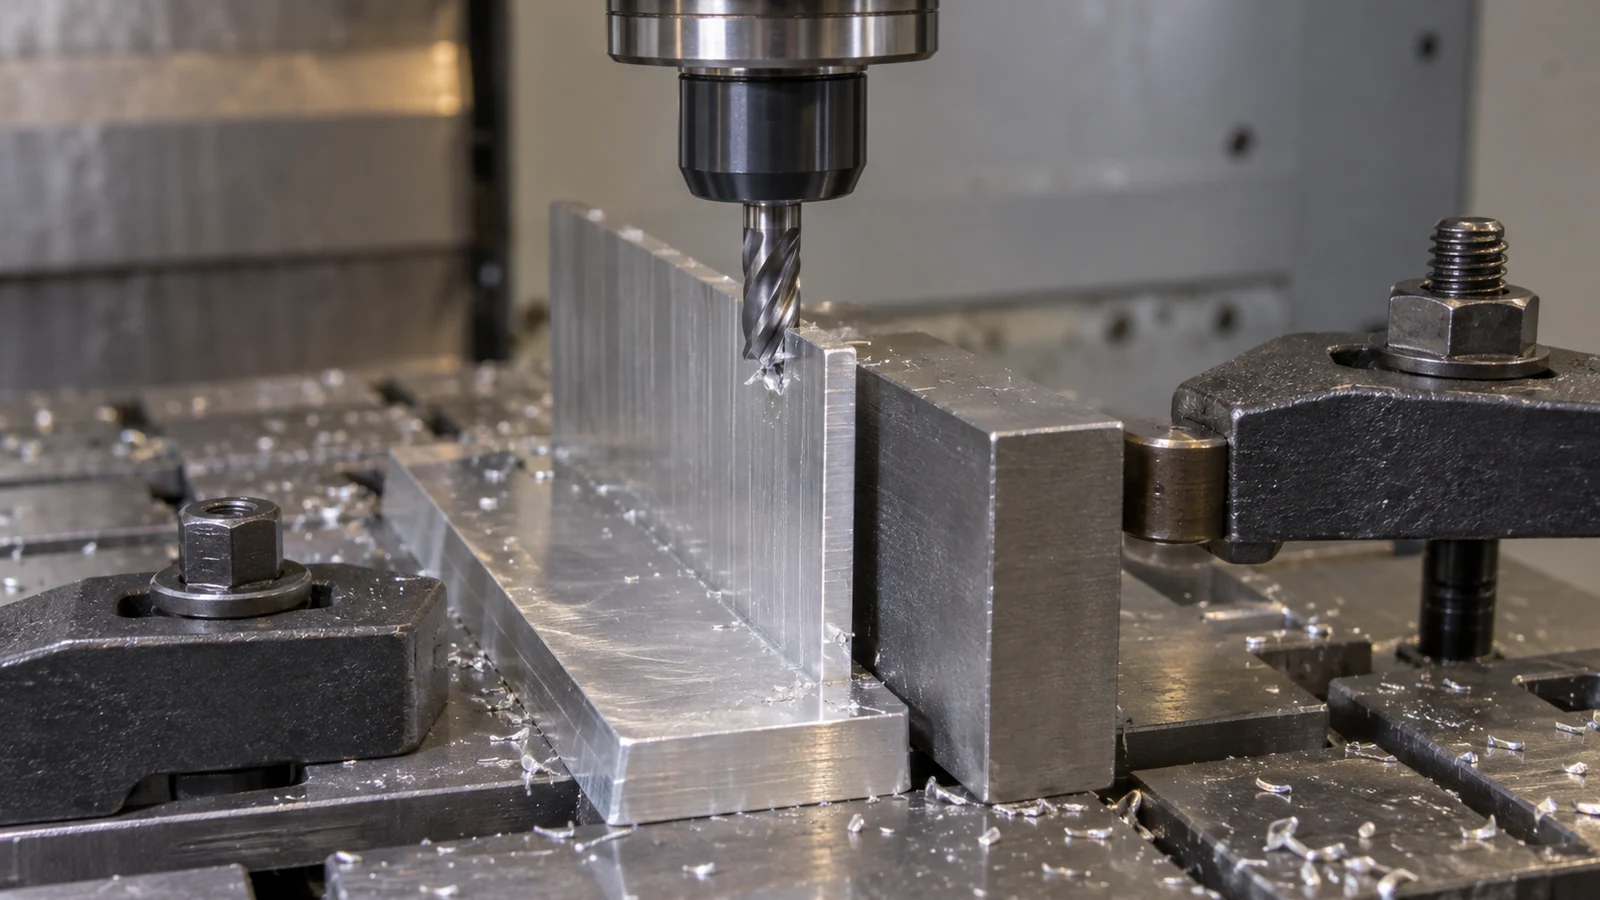
قد تعرّض المادة المصبوبة أو المطروقة أو المقطوعة باللهب أو غير المستوية الحافة الداخلة إلى بقع صلبة أو انقطاعات أو سماحية غير مؤكدة. قد تُختار التمريرة الأولى لبقاء الحافة وإزالة المادة بأمان؛ ويمكن أن تستخدم تمريرة التشطيب اللاحقة اتجاهًا مختلفًا. لا ينبغي لأي قاعدة عامة أن تحل محل معرفة المادة الواردة وحالتها الفعلية.
4. تحتوي الميزة على حافة خروج حساسة
عندما يخترق شق وجهًا مرئيًا أو شفة رفيعة، يمكن أن يؤثر اتجاه خروج السن الأخير على موقع النتوء وتلف الحافة. ليس بالضرورة أن يكون اتجاه التشغيل الأنظف هو الذي يترك النتوء على جانب يمكن الوصول إليه وغير وظيفي. خطط لإزالة النتوء والفحص وسطح التلامس معًا.
هذه الاستثناءات أسباب للاختبار، وليست حججًا على أن القطع التقليدي أفضل بطبيعته. الهدف هو اختيار مسار مستقر للميزة والماكينة المحددتين.
طريقة مضبوطة لاختيار تمريرة التشطيب
ابدأ بتسمية العيب الذي يجب تجنبه: خشونة على سطح الإحكام، أو نتوء على حافة التموضع، أو انحراف الجدار، أو تقشر الحواف، أو تآكل الأداة، أو حركة المشبك. سجّل الأداة والحامل وحالة المادة والتفاعل المحوري والقطري والتغذية والسرعة والتثبيت واتجاه القطع. لا تقارن الاتجاهات إلا إذا بقي باقي الاختبار مشابهًا بدرجة كافية لدعم الاستنتاج.
- اختر ميزة تمثيلية. قد لا يتنبأ السطح المفتوح البسيط بالشق الضيق أو الجدار غير المدعوم.
- حدّد نقطتي الدخول والخروج. صوّر منطقة التلامس والحافة المعرّضة للخطر قبل وبعد كلا القطعتين.
- قِس خصائص الرسم. افحص الحجم والشكل والسطح في الحالة نفسها لكلا العينتين؛ وسجّل موضع النتوء وحالة الأداة.
- اختبر قابلية التكرار. تحسّن قطعة واحدة دليل ضعيف إذا عكسه تآكل الأداة أو خامة جديدة أو إعداد جديد.
- وثّق المسار المختار. أبقِ مراجعة مسار الأداة ونتيجة الفحص مرتبطة بمراجعة القطعة.
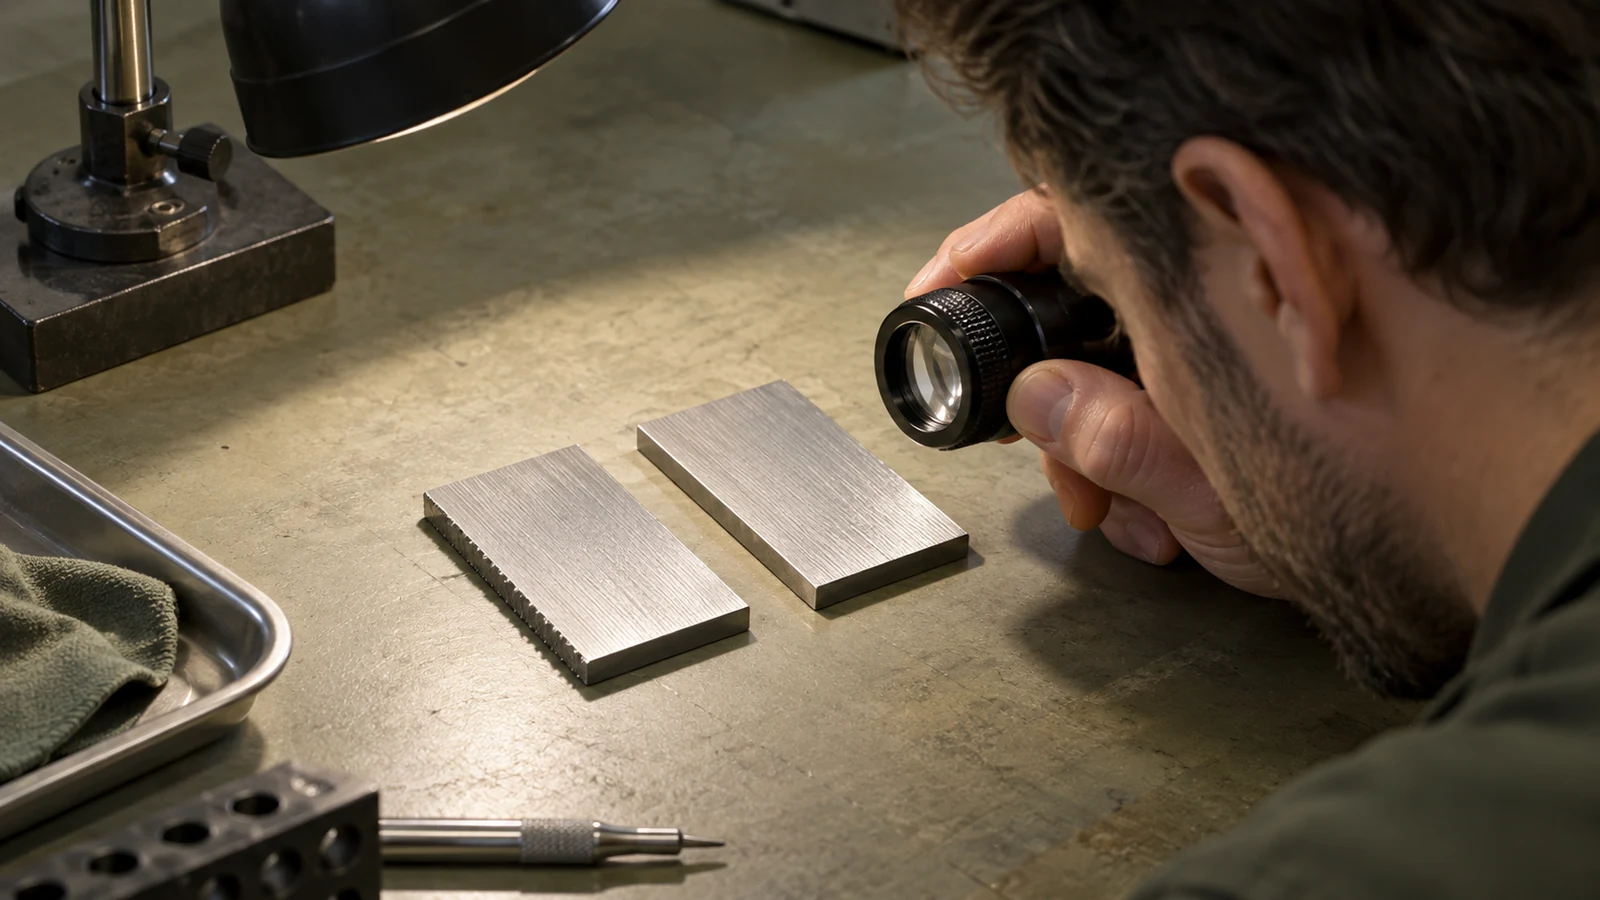
تغيير الاتجاه يغيّر أيضًا مواضع تأثير أحمال القطع على التثبيت. إذا وجب تغيير المشبك أو دعامة قطعة العمل، فينبغي التعامل مع الاختبار كحالة عملية جديدة بدلًا من مجرد انعكاس بسيط للمسار الأصلي. قد يكون الاختلاف المسموع دليلًا مفيدًا، لكن السطح والأبعاد المقبولين أهم من كون القطع بدا هادئًا.
ما الذي ينبغي أن يحدده الرسم—وما الذي لا ينبغي
ينبغي أن تنص معظم الرسومات على النتيجة المطلوبة: الأبعاد، ومراجع الاستناد، وحالة السطح، وكسر الحواف، واتجاه النتوء إذا كان وظيفيًا، وحالة المعالجة اللاحقة. ولا يلزم أن تفرض التفريز التسلقي أو التقليدي لمجرد أن أحدهما نجح في ورشة نموذج أولي. إن فرض خيار عملية قد يقيّد المورّد بلا داعٍ إذا كان لديه آلة وأداة وتثبيت مختلفون يحققون النتيجة المتحقق منها نفسها.
هناك استثناءات. قد تتطلب عملية مؤهلة أو سطحًا مضبوطًا مسارًا محددًا. في هذه الحالة، حدّد الميزة الدقيقة وتعريف الاتجاه والمراجعة والسبب؛ وتجنّب ملاحظة غامضة تجعل المورّد والمفتش يفسّران جانبين مختلفين من القطع. اربط القبول بمتطلبات قابلة للقياس، لا بادعاء أن الاتجاه المبرمج وحده يضمن الجودة.
لعرض السعر أو مناقشة التصنيع من أجل التصنيع (DFM)، قدّم رسمًا معلّمًا يوضح السطح والحافة الحساسين، وحالة المادة والخامة، والكمية، ومتطلب المظهر، وطريقة الفحص. السؤال العملي هو: أي اتجاه واستراتيجية دعم ينتجان القطعة المطلوبة بشكل متكرر على المعدات المتاحة؟ يمنح ذلك فريق CNC هدفًا هندسيًا حقيقيًا دون الوعد بأن أحد الوضعين أفضل دائمًا.
هل التفريز المتوافق (climb milling) أفضل دائمًا لإنهاء السطح؟
غالبًا ما يوفر تدرجًا ملائمًا لسماكة الرقاقة، لكن النتيجة تعتمد أيضًا على الصلابة والتماس وحالة الأداة والميزة. تحقق من الإنهاء الفعلي والأبعاد.
هل ينبغي للمشتري تحديد اتجاه التفريز على كل رسم؟
لا. حدد النتيجة الوظيفية أولًا. اشترط اتجاهًا فقط عندما تجعله عملية معتمدة أو ضبط مخاطر أمرًا ضروريًا، وحدد كيفية التحقق من النتيجة.