
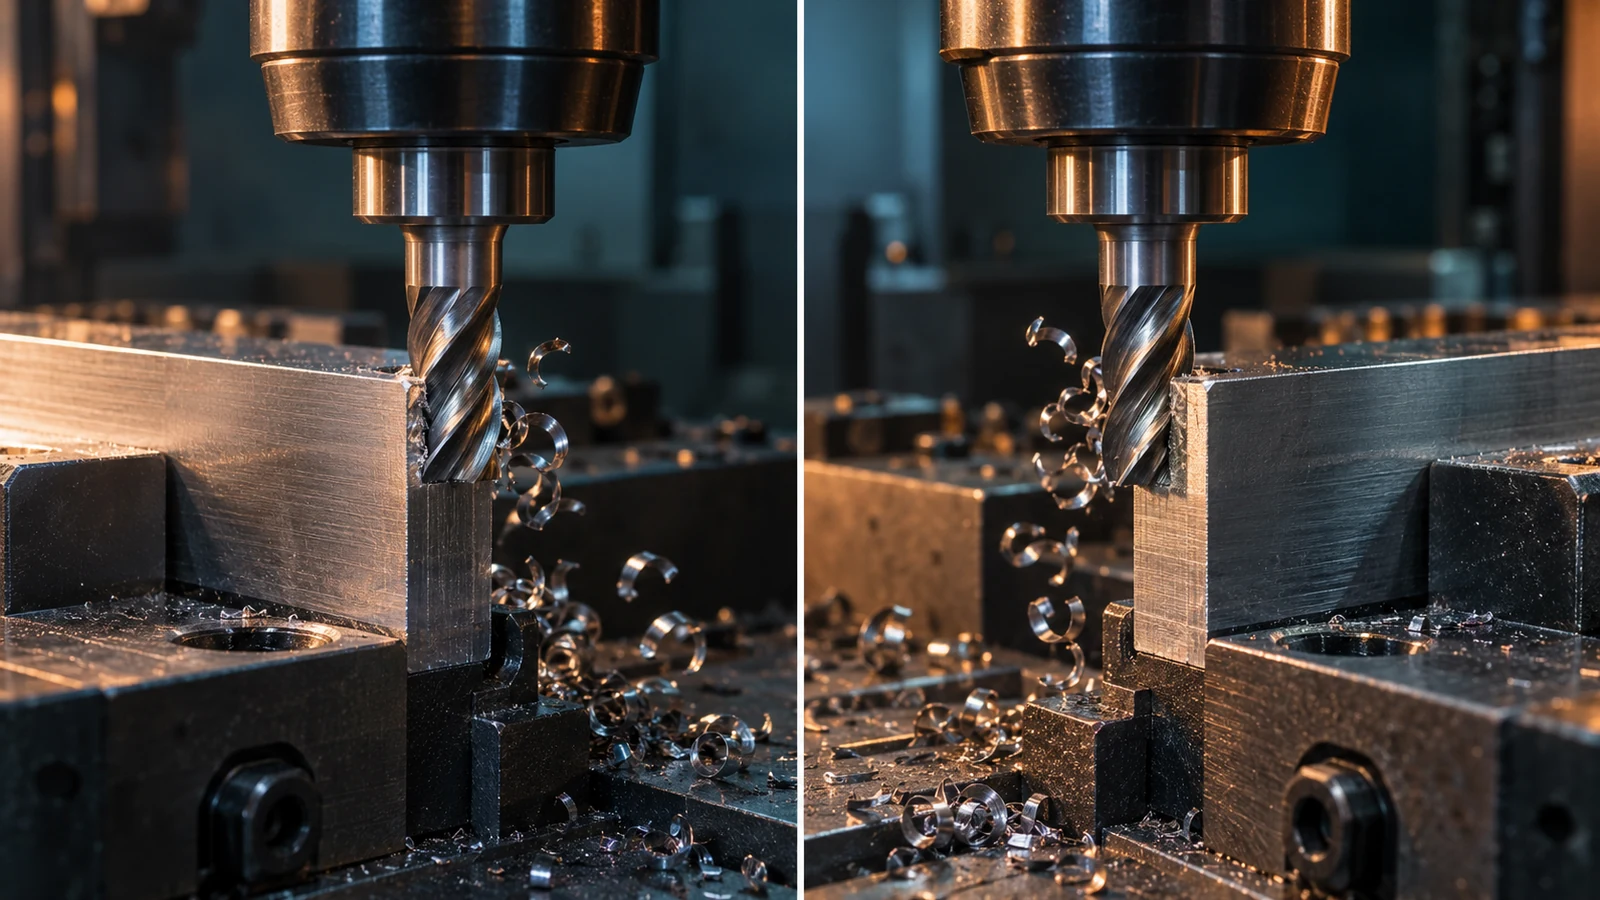
Un acheteur peut lire “ fraisage en avalant pour un meilleur état de surface ” dans un devis et supposer que le sens de coupe est arrêté. Il ne l'est pas. Le fraisage en avalant (en concordance) et le fraisage en opposition (en conventionnel) décrivent le sens dans lequel la rotation de la fraise rencontre l'avance au niveau de l'arête engagée. Ils modifient la progression de l'épaisseur du copeau et la direction des efforts de coupe, mais aucune de ces appellations ne garantit une pièce conforme. Le bon choix dépend de la commande de la machine, du bridage, de la rigidité de la pièce, de l'engagement de l'outil, de l'exigence de surface et du point d'entrée et de sortie de la coupe.
Ceci est un guide de décision destiné aux ingénieurs qui examinent un plan de fraisage, et non un tableau universel des vitesses et avances. Pour la séquence complète de préparation, d'ébauche, de finition et de contrôle, consultez notre guide du procédé de fraisage CNC. Nous isolons ici une décision qui peut être masquée au sein d'un programme FAO par ailleurs acceptable.
Le copeau vous indique quelle coupe vous avez réalisée
En fraisage en avalant, l'épaisseur du copeau est maximale à l'entrée de la dent et diminue vers la sortie. En fraisage en opposition, la dent entre avec un copeau très mince qui s'épaissit au fur et à mesure de sa progression dans la matière. Ce contact initial très fin peut provoquer un frottement avant que l'arête ne prenne un copeau substantiel, selon l'acuité de l'arête et l'avance réelle par dent. Cela peut avoir un impact sur la chaleur, l'usure, les bavures et l'aspect de la surface. Sur une autre machine ou un autre montage, toutefois, la direction de l'effort de coupe peut compter davantage que l'avantage théorique sur le copeau.
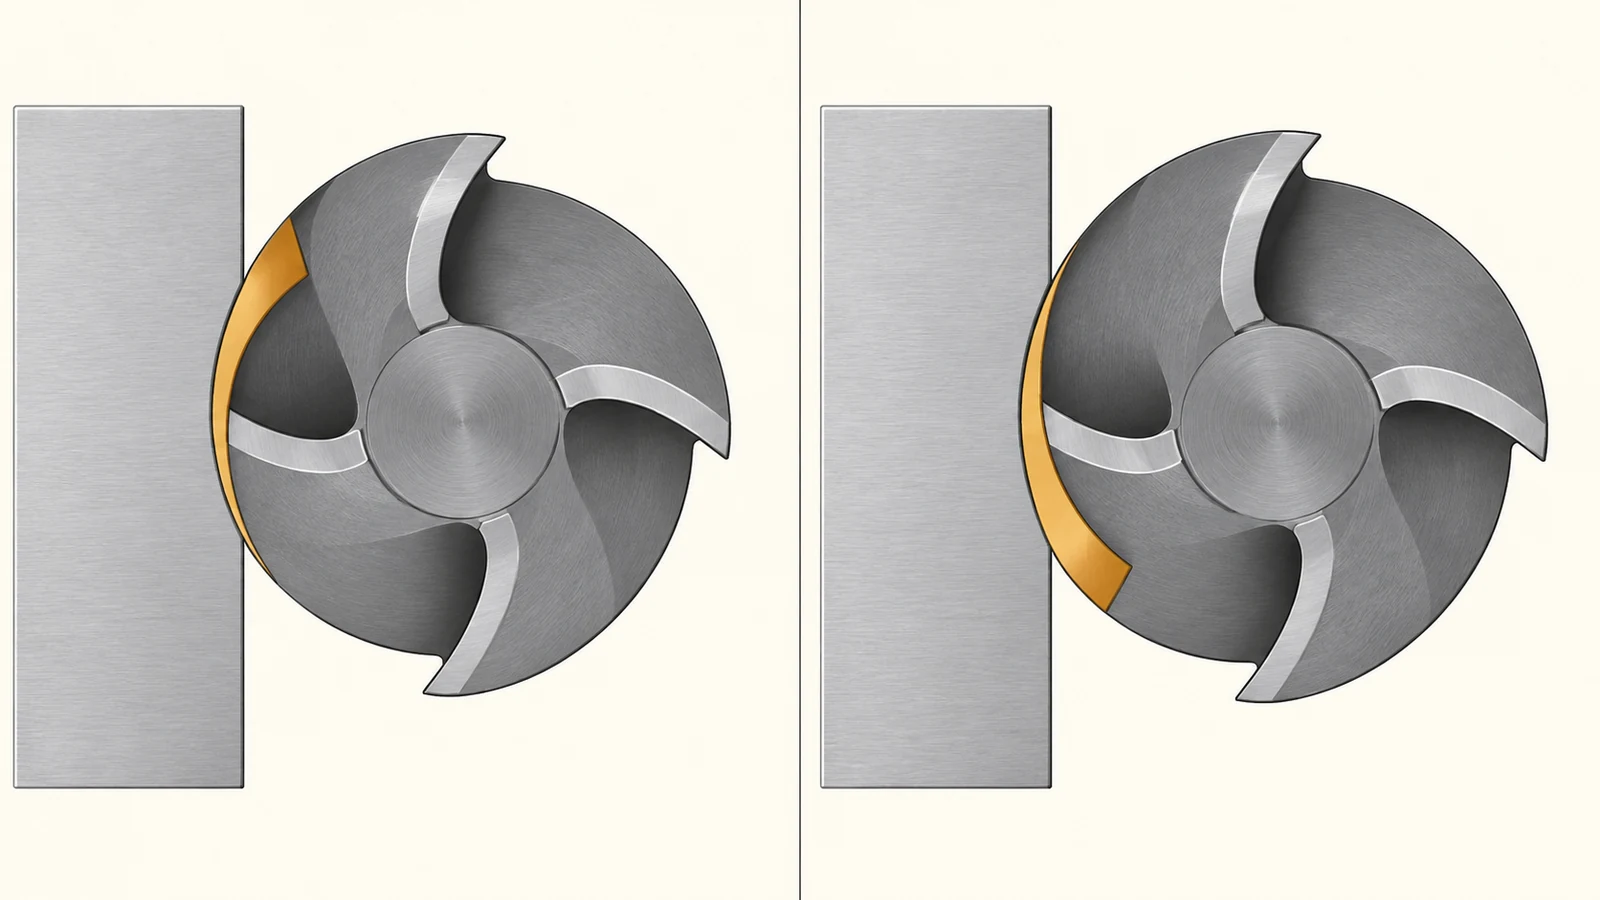
Il est facile de mal identifier le mode à partir du seul signe de l'axe X ou Y de la machine. La direction pertinente est celle de l'avance par rapport à la rotation de la fraise au point de contact considéré. Sur un contour intérieur, un contour extérieur ou une trajectoire multiaxe, le contact se déplace autour de l'outil. Une trajectoire d'outil peut inclure les deux modes sur différentes parties d'une entité, notamment dans les angles, à l'entrée et à la sortie. Examinez le côté réellement engagé dans la FAO plutôt que d'appliquer une seule appellation à l'ensemble du programme.
La distinction est également indépendante de la direction dans laquelle une ligne visible court sur la surface finie. Les marques d'avance peuvent refléter la géométrie de la fraise, le faux rond, l'engagement, le pas de recouvrement et la déflexion. N'attribuez pas chaque ligne au fraisage en avalant ou en opposition sans localiser quand et où la coupe a eu lieu.
Ce qui change au niveau de l'outil, du montage et de l'arête
| Facteur | Tendance au fraisage en avalant | Tendance au fraisage en opposition | Ce qu'il faut vérifier sur la pièce |
|---|---|---|---|
| Progression du copeau | Épais à l'entrée, plus fin à la sortie | Fin à l'entrée, plus épais à la sortie | Frottement, usure et finition locale |
| Relation des efforts | Peut attirer la pièce dans la coupe ou la presser vers le support, selon la géométrie | Peut s'opposer à l'avance ou soulever un bord non supporté, selon la géométrie | Sécurité du montage et déformation des parois |
| Entrée sur une surface brute | La dent rencontre la surface brute avec une épaisseur de copeau initiale plus grande | La dent aborde avec un engagement initial plus fin | Endommagement des arêtes ou enlèvement de matière irrégulier |
| Bord de sortie | Le copeau s'amincit à la sortie | Le copeau peut être plus épais à la sortie | Côté bavure et surépaisseur de rupture d'arête |
Ce sont des tendances, pas des garanties. La géométrie de l'outil, le matériau, l'engagement radial, l'affûtage, la rigidité, le liquide de refroidissement, le jeu de la machine, l'orientation du montage et la profondeur de coupe interagissent tous. Une comparaison n'est utile que lorsque ces conditions sont précisées. Par exemple, une amélioration visuelle sur une face peut coexister avec une erreur dimensionnelle sur une paroi non soutenue.
L'exigence de surface compte autant que l'apparence. Une portée d'appui peut nécessiter une rugosité, une planéité ou une limite de bavure contrôlées ; un capot esthétique peut avoir une méthode d'acceptation différente. Notre aperçu des états de surface aide à distinguer la finition usinée des traitements ultérieurs, mais le plan doit identifier la zone critique réelle.
Quatre cas où “ toujours en avalant ” est trop simpliste
1. La machine ou le montage ne peut pas maîtriser l'entraînement en toute sécurité
Le fraisage en avalant peut avoir tendance à entraîner une pièce insuffisamment maintenue ou un système d'avance sujet au jeu vers la fraise. Un axe CNC moderne est conçu différemment d'une fraiseuse manuelle ancienne, mais “ CNC ” seul ne prouve pas que chaque montage peut résister à la charge. Vérifiez l'état des axes, le sens de serrage et le maintien avant d'approuver une trajectoire.
2. La dernière paroi n'est plus rigide
Sur une paroi mince, la force de coupe peut déplacer la paroi vers la coupe ou l'en écarter. Le sens favorable dépend de la face soutenue et de l'emplacement du stock restant. Essayez la trajectoire sur une géométrie représentative et inspectez la pièce après desserrage, pas seulement pendant le bridage. Une passe qui paraît plus propre peut tout de même laisser des parois coniques ou déplacées.
3. La peau initiale est irrégulière
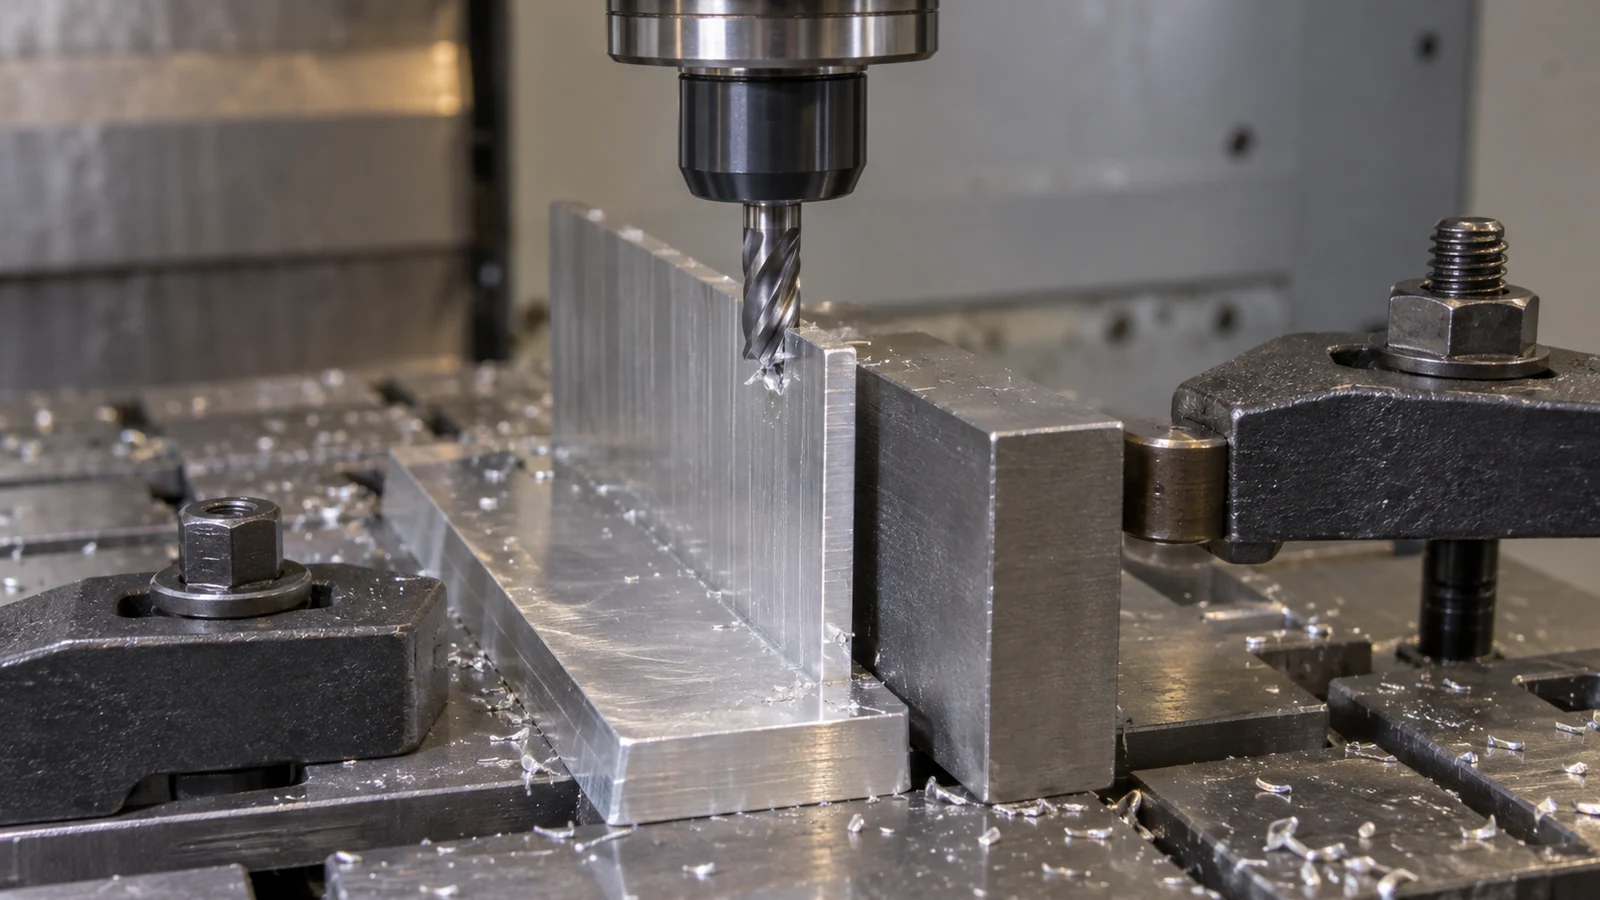
Un stock coulé, forgé, découpé au chalumeau ou autrement irrégulier peut exposer l'arête d'entrée à des points durs, des interruptions ou une surépaisseur incertaine. Une première passe peut être choisie pour la survie de l'arête et un enlèvement de matière sûr ; la passe de finition ultérieure peut utiliser un sens différent. Aucune règle générale ne doit remplacer la connaissance du matériau entrant et de son état réel.
4. La fonction présente un bord de sortie sensible
Lorsqu'une rainure débouche sur une face visible ou une lèvre mince, la direction de sortie finale de la dent peut influencer l'emplacement des bavures et l'endommagement des arêtes. La direction d'usinage la plus propre n'est pas nécessairement celle qui laisse la bavure sur un côté accessible et non fonctionnel. Planifiez ensemble l'ébavurage, le contrôle et la surface d'appui.
Ces exceptions sont des raisons de tester, et non des arguments selon lesquels le fraisage en avalant serait intrinsèquement meilleur. L'objectif est de choisir une trajectoire stable pour la caractéristique et la machine concernées.
Une méthode maîtrisée pour choisir la passe de finition
Commencez par nommer la défaillance à éviter : rugosité sur une face d'étanchéité, bavure sur une arête de positionnement, déflexion de paroi, écaillage des arêtes, usure de l'outil ou mouvement du serrage. Consignez l'outil, le porte-outil, l'état de la matière, l'engagement axial et radial, l'avance, la vitesse, le montage et la direction de coupe. Ne comparez les directions que si le reste de l'essai demeure suffisamment similaire pour étayer une conclusion.
- Choisissez une caractéristique représentative. Une simple face ouverte peut ne pas prédire une rainure étroite ou une paroi non supportée.
- Marquez l'entrée et la sortie. Photographiez le contact et l'arête vulnérable avant et après les deux passes.
- Mesurez les caractéristiques du plan. Contrôlez la dimension, la forme et l'état de surface dans le même état pour les deux échantillons ; consignez l'emplacement des bavures et l'état de l'outil.
- Testez la répétabilité. Une amélioration sur une seule pièce est une preuve faible si l'usure de l'outil, une nouvelle matière ou un nouveau montage l'inverse.
- Documentez la trajectoire retenue. Liez la révision de la trajectoire d'outil et le résultat du contrôle à la révision de la pièce.
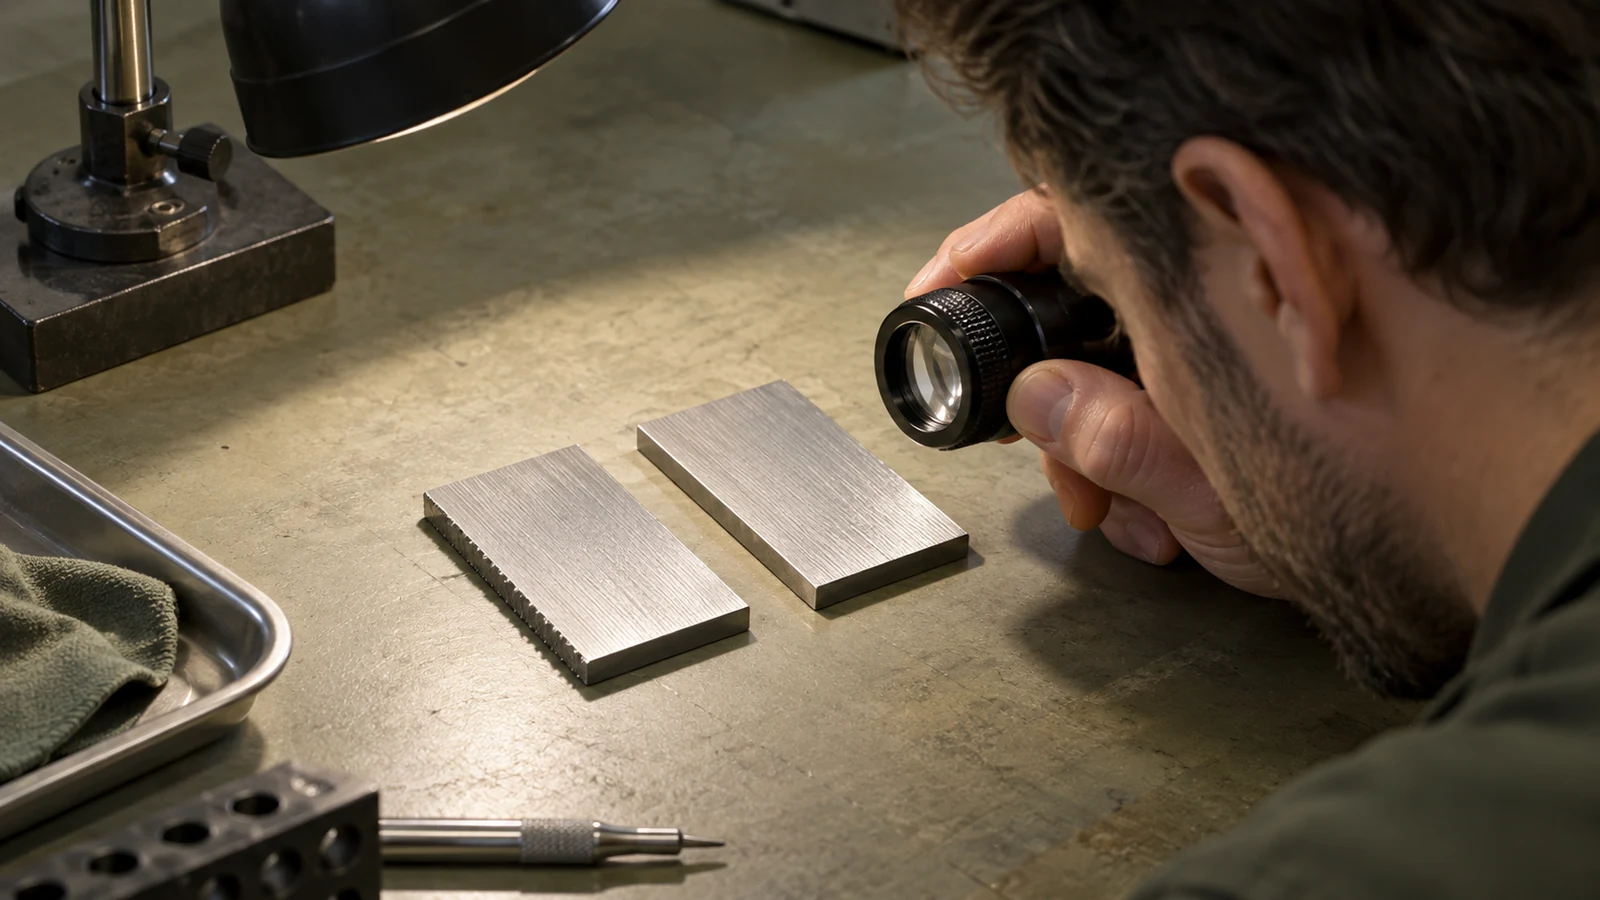
Changer de direction modifie aussi l'endroit où les efforts de coupe s'appliquent sur le montage. Si le serrage ou le support de la pièce doit changer, l'essai doit être traité comme une nouvelle condition de processus plutôt que comme un simple miroir de la trajectoire d'origine. Une différence audible peut constituer une preuve utile, mais un état de surface et une dimension acceptables importent davantage que le silence de la coupe.
Ce que le plan doit spécifier—et ce qu'il ne doit pas
La plupart des plans devraient indiquer le résultat exigé : dimensions, références, état de surface, rupture d'arête, direction des bavures si fonctionnelle, et état après post-traitement. Ils n'ont pas à prescrire le fraisage en avalant ou en opposition simplement parce que l'un a fonctionné dans un atelier de prototypage. Imposer un choix de procédé peut restreindre inutilement un fournisseur qui dispose d'une machine, d'un outil et d'un montage différents produisant le même résultat vérifié.
Il existe des exceptions. Un procédé qualifié ou une surface contrôlée peut nécessiter un sens de parcours spécifié. Dans ce cas, identifiez la caractéristique exacte, la définition de direction, la révision et la raison ; évitez une note si vague que le fournisseur et l'inspecteur interprètent des côtés différents de la coupe. Liez l'acceptation à des exigences mesurables, et non à l'affirmation que le sens programmé garantit à lui seul la qualité.
Pour le devis ou la discussion DFM, fournissez un plan annoté indiquant la face et l'arête sensibles, le matériau et l'état du brut, la quantité, l'exigence d'aspect et la méthode d'inspection. La question pratique est : quel sens et quelle stratégie de maintien produisent de manière répétée la pièce requise sur l'équipement disponible ? Cela donne à l'équipe CNC un véritable objectif d'ingénierie sans promettre qu'un mode est toujours supérieur.
Le fraisage en avalant est-il toujours meilleur pour l'état de surface ?
Il offre souvent une progression favorable de l'épaisseur du copeau, mais le résultat dépend aussi de la rigidité, de l'engagement, de l'état de l'outil et de la caractéristique. Vérifiez l'état de surface et les dimensions réels.
Un acheteur doit-il spécifier le sens de fraisage sur chaque plan ?
Non. Spécifiez d'abord le résultat fonctionnel. N'exigez un sens que lorsqu'un procédé validé ou un contrôle des risques le rend nécessaire, et définissez comment le résultat sera vérifié.