
加工直後のポリカーボネートやアクリル部品を手に取ると、その表面は悩ましい現実を物語ります。かつて透明なエンジニアリング材料だったものが、今では曇り、光をあらゆる方向に散乱させる微小な亀裂が走っています。研磨するかもしれません。バフがけするかもしれません。しかし形状が複雑で、内部チャネルや深い穴、鋭い角がある場合、従来の方法は単純に通用しません。あなたは難しい問いに直面します。寸法精度を損なわず、スケジュールを破綻させることなく、プロジェクトが求める透明性を実際に実現できる仕上げアプローチはどれなのか、と。
本ガイドでは、購入者の視点からベーパーポリッシングの全体像を解説します。一般的な事実を並べるのではなく、選択肢を比較し、トレードオフを検討し、自信を持った購入判断を下せるよう支援します。契約製造業者から調達する場合でも、社内設備を構築する場合でも、以下の比較によって、 蒸気研磨 サービスや設備に投資する際に本当に重要な点が明確になります。.
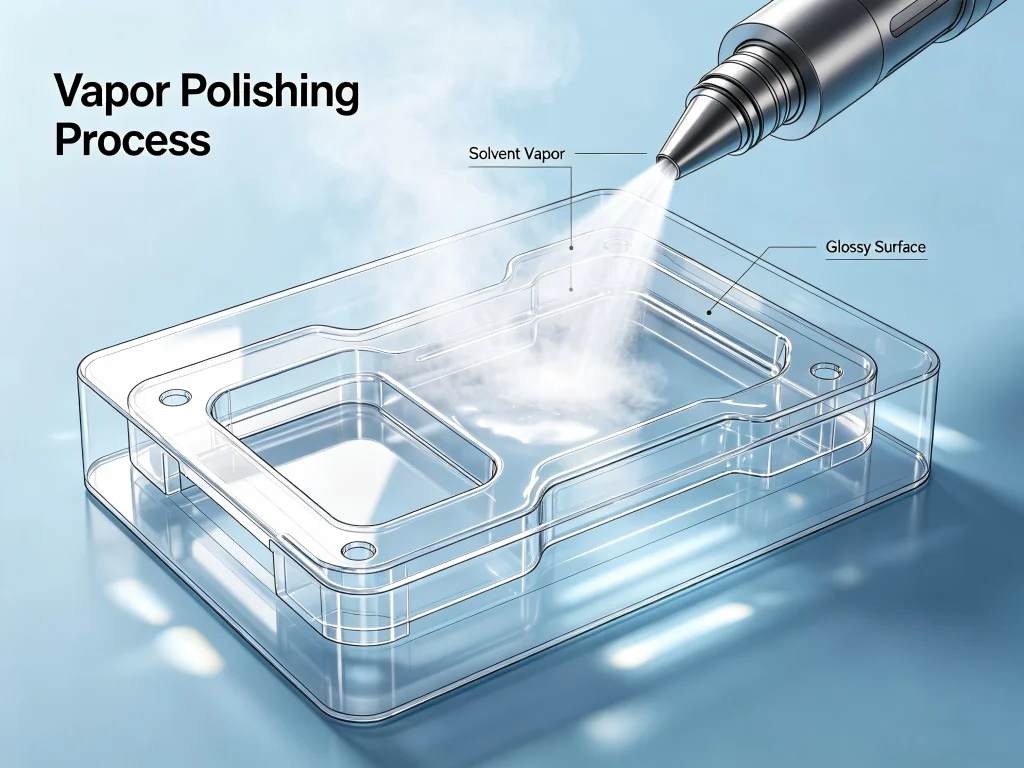
透明プラスチックにおけるベーパーポリッシングが業界標準となった理由
選択基準を詳しく見る前に、ベーパーポリッシングが微視的レベルで実際に何を行うのかを理解しておくと役立ちます。このプロセスでは、熱可塑性部品を制御された化学蒸気(基材に応じて通常アセトン、メチルエチルケトン(MEK)、またはジクロロメタン)に曝露します。蒸気はプラスチックの最外層を一時的に軟化させ、表面が液体のように流動できるようにします。溶剤が蒸発すると、材料は再固化して連続したガラス状の膜となり、工具痕、積層線、微小な引っかき傷を除去します.
機械的研磨は摩耗に依存します。材料を削り取るため、平坦でアクセス可能な表面には有効ですが、内部形状には対応が困難です。対照的に、ベーパーポリッシングは化学反応を利用して、物理的な工具では到達できない部分を処理します。部品の基本寸法を変えることなく、内部ねじ山、深いキャビティ、複雑な3D形状を平滑化できます. この能力により、ベーパーポリッシングは医療機器や航空宇宙から自動車照明、家電製品に至るまでの業界で不可欠なものとなっています。.
しかし、すべてのベーパーポリッシングソリューションが同じ結果をもたらすわけではありません。平凡な仕上げと真の光学的透明性の違いは、溶剤の選択、曝露制御、温度調整、後処理プロトコルといった細部にあります。これらの変数を理解することが、プロフェッショナルに仕上げられた部品を得られるか、廃棄しなければならない部品になるかを左右します。.
RedditやFacebookでユーザーが語っていること:重要な実際のフィードバック
オンラインコミュニティ全体で、エンジニアや愛好家がベーパーポリッシングに関する率直な体験を共有しています。Mechanics Stack Exchangeでの詳細な議論では、あるユーザーがヘッドライトレンズにアセトンを直接拭きつける方法と蒸気蒸着を使用する方法を比較しました。結論は明確でした。蒸気蒸着は筋を残さず均一な被覆を提供し、後でクリアコーティングも不要であるため優れているというものです. 同じスレッドでは、直接拭き取りのリスクについて警告がありました。二度目の拭き取りは仕上げを永久に台無しにする可能性があります。「アセトンの拭き取りと蒸気蒸着の間では、蒸気蒸着が優れています。クリアコーティングは不要です」とそのユーザーは強調しました.
Redditの3Dプリンティングや機械加工のフォーラムでは、共通するテーマが浮かび上がります。ガラス瓶とホットプレートを使ったDIYベーパーポリッシングは小さなABS部品には有効ですが、規模を拡大すると安全性と一貫性に深刻な問題が生じます。ユーザーは蒸気濃度が変動すると結果が不均一になると報告しており、ポリカーボネートやアクリルで真の光学グレードの仕上げを実現するには、精密な環境制御を備えた産業グレードの設備が必要だと何人かが言及しています。長年の投稿者の一人はこう述べています。「自作のセットアップでお金を節約できると思っていました。6回の失敗と1つの溶けた部品の後、再現性のある結果が必要ならプロのベーパーポリッシングマシンはその価値が十分にあると気づきました」‘
CNC加工や表面仕上げに焦点を当てたFacebookグループもこうした懸念を反映しています。多くの小規模工房のオーナーが、専用の ベーパーポリッシングマシンに投資すべきかどうかを尋ねています or outsource the work. The responses tend to fall into two camps: those who process high volumes of similar parts every day lean toward buying equipment, while those handling diverse materials and one-off prototypes prefer outsourcing to specialists like Jucheng who already have the chemistry and safety protocols dialed in. One comment that stood out: “Don’t underestimate the learning curve. Solvent mixtures, exposure times, and post-cure handling all interact. A professional shop has already made the mistakes so you don’t have to.”
Key Selection Factors: What to Evaluate Before You Buy or Outsource
When you sit down to choose a vapor polishing solution—whether that means selecting a service provider or purchasing a machine—several critical factors will influence your final decision. The table below compares the most important considerations side by side.
| 選定要素 | Professional Service Provider (e.g., Jucheng) | In-House Vapor Polishing Machine | DIY / Manual Setup |
|---|---|---|---|
| 表面仕上げ品質 | Optical-grade, Ra ≤0.05μm, consistent batch to batch | Good to excellent, depends on operator skill and equipment calibration | Highly variable, often uneven, risk of over-exposure |
| 材料適合性 | Wide range (PC, PMMA, ABS, PETG, PEI, PSU); solvent protocols optimized per material | Limited by machine design and available solvents; requires testing for each material | Narrow; mostly ABS with acetone; PLA and PETG require specialized solvents |
| Complex Geometry Handling | Excellent; vapor reaches internal channels, deep bores, threads | チャンバー方式のシステムに適しています。方向性蒸気方式では死角が生じる可能性があります | 不良。DIY構成では通常、内部形状を均一に処理できません |
| 寸法精度 | 制御された暴露により厳しい公差(±0.01~0.02mm)を維持します | 中程度。暴露を精密に管理しないとエッジの丸みが生じるリスクがあります | 不良。寸法ドリフトや形状の軟化の重大なリスクがあります |
| 安全性とコンプライアンス | 完全密閉システム、排気設備、PPE、認証済みプロトコル | 換気、消火設備、オペレーター訓練への投資が必要です | 高リスク。可燃性溶剤、有毒蒸気、不十分な換気が一般的です |
| 小ロットのリードタイム | 試作運転で24~72時間 | 機械のセットアップと校正後は即時 | 1部品あたり2~6時間、外加えて後処理 |
| コスト構造 | 部品単位またはバッチ単位の価格設定。設備投資不要 | 初期の機械コストが高い(5千–5万以上)、さらに消耗品とメンテナンス | 初期コストは低いが、故障率が高く、作業時間も長い |
| 再現性 | 高い。プロセスパラメータが文書化され、管理されている | 適切な設備と訓練された作業者により、中程度から高い | 低い。環境要因(温度、湿度)により変動が生じる |
この比較から重要な洞察が得られます。光学的一貫性と寸法安定性が妥協できないミッションクリティカルな用途では、社内で蒸気研磨を試みるよりも、確立されたプロバイダーに外注する方が一般的に優れた結果をもたらします。特に少量から中量の生産や複雑な形状の場合に顕著です。.
材料が重要:溶剤と基材のマッチング
蒸気研磨で最も見落とされがちな側面の一つが、材料の適合性です。すべての熱可塑性樹脂が同じ溶剤に反応するわけではなく、誤った薬品を使用すると、部品を改善するどころか破壊してしまう可能性があります。以下の表は、専門的な現場で使用される標準的な組み合わせをまとめたものです。.
| 材料 | 推奨溶剤 | 得られる仕上げ | 備考 |
|---|---|---|---|
| アクリル(PMMA) | ジクロロメタン(DCM)またはクロロホルム | 水のように透明なガラス状の透明性 | 速効性。表面のクレージングを避けるため、正確な暴露制御が必要 |
| ポリカーボネート(PC) | MEKまたは塩化メチレン | 光学的透明性を維持しつつ耐衝撃性を保持 | CNC加工で失われた透明性を回復;Juchengの専門技術 |
| ABS | アセトン | 高光沢、射出成形品のような外観 | 初心者に最も扱いやすい材料;表面粗さを72~81%低減 |
| PETG | THFまたはD-リモネン | 中~高光沢 | ABSより溶剤耐性が高い;より長時間の暴露が必要 |
| PLA | THFまたは酢酸エチル | 平滑だがABSより光沢は低い | 適合性は限定的;多くのユーザーがPLAでは良好な結果が得られないと報告 |
| ASA | アセトン | ABSに似た光沢仕上げ | 研磨後の耐UV性が良好 |
| PEI(Ultem) | 専用の溶剤ブレンド | 滑らかで耐薬品性のある表面 | 高性能エンジニアリングプラスチック。専門的な取り扱いが必要 |
When you evaluate a ベーパーポリッシングキット 社内使用の場合、キットが対応する材料を慎重に確認してください。多くの入門用キットはABSとアセトンのみに対応しており、プロジェクトでポリカーボネートやアクリルの透明性が必要な場合は対応できません。.
ベーパーポリッシングと代替仕上げ方法の比較
ベーパーポリッシングを選択する前に、他の表面仕上げ技術と比較してどのような位置づけにあるかを理解しておくことは理にかなっています。以下の比較では、5つの一般的な代替方法を検討します。.
| 方法 | 最適な用途 | 制限事項 | 表面粗さ(Ra) |
|---|---|---|---|
| ベーパーポリッシュ | 複雑な形状、内部構造、光学透明度 | 危険な溶剤が必要。材料固有の化学的性質 | ≤0.05μm(鏡面仕上げ) |
| 機械研磨 | 平面または緩やかな曲面、金属、一部のプラスチック | 内部チャネルに到達不可。労力集約的。エッジの丸み発生リスク | 研磨材のシーケンスにより0.1~0.8μm |
| 火炎研磨 | アクリル製のエッジおよび平坦面 | 熱変形のリスクがあり、薄肉壁や微細な形状には不向き | 0.2~0.5μmだが、不均一 |
| 振動バレル研磨 | 金属部品のバルクバリ取り、プラスチックの適度な平滑化 | マットまたはサテン仕上げとなり、光学透明性は得られない。サイクルタイムが長い | 0.4~1.6μm |
| ベーパーホーニング | 金属および複合材料。方向性のないサテン仕上げ | 研磨スラリーを使用。透明な光学仕上げには不向き | 0.2~0.8μm |
歪みなく光を透過する必要がある透明プラスチック部品において、ベーパーポリッシングは寸法精度を維持しながら真の光学透明性を実現できる唯一の方法です。機械研磨は光を散乱させる微細な傷を残します; フレームポリッシングは繊細な形状を溶融させるリスクがあり、振動研磨では光沢面を得られません。.
ベーパーポリッシングのワークフローを理解する:プロフェッショナルなプロセスとは
Juchengのようなプロフェッショナルなサービスプロバイダーに依頼する場合、ベーパーポリッシングのワークフローは通常6つの管理された段階に従います。この順序を理解することで、サプライヤーがベストプラクティスに従っているか、手抜きをしているかを評価できます。.
ステージ1:表面の前処理と洗浄。. 加工された部品に異物、油分、または緩んだ粒子がないか検査します。深い工具痕には1000~1500番の軽いサンディングを施す場合がありますが、蒸気研磨は均一な表面性状で最も効果を発揮するため、強い研磨は避けます。.
ステージ2:溶剤の選定と加熱。. プラスチックの種類に応じて適切な溶剤を選びます—ポリカーボネートにはMEK、アクリルにはジクロロメタン、ABSにはアセトン。溶剤は密閉チャンバー内で沸点まで加熱され、化学的性質に応じて通常40°C~180°Cの範囲となります。.
ステージ3:蒸気の生成と循環。. 溶剤が安定した蒸気状態に達すると、チャンバー内のファンや対流によって蒸気がワークピースの周囲に均一に分布します。産業用システムでは圧力センサーと温度センサーを使用し、暴露期間全体を通じて一定の濃度を維持します。.
ステージ4:制御された暴露。. 部品はチャンバー内に吊り下げるか固定具で保持され、通常は蒸気との接触を最大化するよう表面を向けます。暴露時間は材料、目標とする光沢度、部品の形状に応じて30秒から30分の範囲です。短い暴露はサテン仕上げを、長い暴露は高光沢または光学的透明性をもたらします。.
ステージ5:溶剤の排出と冷却。. 暴露サイクルが完了すると、チャンバー内の残留溶剤蒸気がパージされます。部品は室温まで徐々に冷却されます。急冷は表面の応力痕やマイクロクラックを引き起こす可能性があるため、光学グレードの結果には制御された冷却が不可欠です。.
ステージ6:後処理と検査。. 研磨された部品は、表面残留物を除去するために温和な洗剤でのリンスや超音波洗浄を行う場合があります。寸法検査により公差が維持されていることを確認します。透明部品の場合は、光線透過率とヘイズの測定により光学性能を検証します。.
サプライヤーがこれらのステージを明確に説明できず、プロセスパラメータの文書化も欠いている場合は、危険信号と考えるべきです。プロフェッショナルな蒸気研磨は科学であり、推測ではありません。.
JUCHENGの蒸気研磨へのアプローチ:精密化学とCNCの専門知識が出会う場所
蒸気研磨サービスを提供するサプライヤーの中で、, Jucheng Precision 化学仕上げをCNC加工ワークフローに直接統合することで、独自の地位を確立してきました。ポリッシングを後付けの工程として扱うのではなく、Juchengは仕上げ段階を念頭に置いて部品を設計し、ツールパス、材料選択、表面準備のすべてが最終的な光学目標に向かって整合するようにしています。.
Juchengは5軸CNC加工に続いて専用の蒸気処理プロトコルを採用し、Ra ≤0.05μmの鏡面仕上げを実現した部品を提供しています。. この組み合わせが重要なのは、どんなに優れた蒸気ポリッシングでも、加工精度の低い部品を修正することはできないからです。CNCプロセスが深いツールマークや熱影響部を残した場合、蒸気への曝露はそれらの欠陥を除去するどころか、かえって強調してしまう可能性があります。原材料から最終ポリッシングまで製造チェーン全体を管理することで、Juchengは加工と仕上げを別々のサプライヤーが担当する際にしばしば発生する責任の押し付け合いを排除しています。.
特にポリカーボネート部品については、Juchengは素材の伝説的な耐衝撃性を損なうことなく完全な透明性を回復する独自の蒸気ポリッシング方法を開発しました。「秘密兵器は、蒸気ポリッシングと呼ばれる高度に専門化されたプロセスです」と同社の技術資料は説明しています。「加工された部品は、管理された環境下で化学蒸気に曝露されます。この蒸気には独特の性質があります。それはPC表面の最上層と反応し、わずかに溶融して再流動させます。このプロセスがすべての微細なツールマークを消し去ります」‘.
ポリカーボネートに加えて、Juchengはアクリル、ABS、PEI(Ultem)、ポリサルフォン、その他のエンジニアリング熱可塑性樹脂も扱っています。深圳の精密製造拠点にある同社の施設は厳格な安全・品質プロトコルの下で運営されており、ISO 9001認証がそのプロセスを支えています。迅速な納期を必要とする顧客のために、JuchengはCADファイルと仕様書を受領してから24時間以内にDFMフィードバックと見積もりを提供しています。.
同社の経験は、自動車用照明のプロトタイプ、医療機器のハウジング、ロボットセンサー用ウィンドウ、コンシューマーエレクトロニクス部品に及びます。いずれの場合も価値提案は一貫しています。機械的許容差と光学的透明性の両方の要件を満たす完成部品を、単一の責任あるパートナーから受け取ることができるのです。.
蒸気ポリッシングに関するよくある質問
Q1:蒸気ポリッシングとは何ですか?また、サンディングとはどう違いますか?
蒸気ポリッシングは、溶剤蒸気を用いてプラスチック部品の表面を溶融・再流動させ、微細な欠陥を除去する化学仕上げプロセスです。サンディングは機械的に材料を除去するもので、内部形状や複雑な形状に到達することはできません。光学的透明性が求められる透明プラスチックには、蒸気ポリッシングが好ましい方法です。.
Q2:蒸気ポリッシングに最適な材料はどれですか?
ポリカーボネート(PC)、アクリル(PMMA)、ABS、PETG、ASA、PEI(Ultem)、ポリサルフォン(PSU)は、適切な溶剤を使用すれば蒸気ポリッシングによく反応します。PLAはより難しく、通常はアセトンではなくテトラヒドロフラン(THF)を必要とします。材料の適合性は処理前に確認する必要があります。.
Q3:蒸気ポリッシングは寸法精度に影響しますか?
適切に管理された場合、蒸気ポリッシングは機械的ポリッシングよりもはるかに少ない材料しか除去しません—通常は0.02mm未満です。このプロセスは主にバルク寸法ではなく表面形状に影響します。ただし、過度の曝露はエッジを軟化させ、鋭い角を丸める可能性があるため、専門サービスでは正確な曝露時間と温度管理を行っています。.
Q4:3Dプリント部品に蒸気ポリッシングはできますか?
はい、蒸気ポリッシングはABS、ASA、その他の適合する熱可塑性樹脂で作られたFDMプリントのレイヤーラインを平滑化するために一般的に使用されています。このプロセスは表面粗さを72~81%低減し、10~60分で射出成形のような外観を作り出すことができます。. SLAまたはレジン印刷の場合、ほとんどのフォトポリマーレジンは一般的な溶剤に溶解しないため、ベーパーポリッシングは適さない可能性があります。.
Q5: ベーパーポリッシング装置は社内使用に対して安全ですか?
産業用ベーパーポリッシング装置は、密閉チャンバー、ヒューム排出、および安全インターロックを備えて設計されており、適切な換気とともに設置すれば工場現場での運用に安全です。ガラス瓶やホットプレートを使用したDIYのセットアップは、アセトンやMEKなどの溶剤が非常に可燃性かつ有毒であるため、重大な火災および吸入のリスクをもたらします。常に地域の安全規制に従い、適切な個人用保護具を使用してください。.
Q6: プロのベーパーポリッシングサービスの一般的なコスト範囲はどのくらいですか?
コストは部品のサイズ、材料、数量、および表面仕上げの要件によって異なります。小型の試作品は1個あたり 15~50程度の場合があり、より大規模な量産では規模の経済の恩恵を受けられます。Juchengを含む多くのサプライヤーは、CADファイルを確認した後に無料の見積もりを提供しています。毎月数百個の同様の部品を処理しない限り、一般に外注の方が装置の購入よりもコスト効率が優れています。.
Q7: ベーパーポリッシングは黄ばんだり曇ったりしたヘッドライトを復元できますか?
はい、ポリマーのベーパーポリッシングは、風化したポリカーボネート製ヘッドライトレンズの透明性を回復するのに効果的です。アセトンの蒸気が微細な亀裂や酸化層を溶かし、表面が再流動して透明な状態に戻ります。ただし、プロ仕様の装置はDIYの方法よりも一貫した結果を生み出し、その後の急速な再黄変を防ぐためにUV保護コーティングが依然として推奨されます。.
Q8: ベーパーポリッシング仕上げはどのくらい持続しますか?
耐久性は材料と使用環境によって異なります。ディスプレイウィンドウやライトガイドなどの屋内用途では、仕上げは何年も安定したままです。屋外または高UV曝露の用途では、劣化を防ぐためにUV遮断トップコートが必要になる場合があります。ポリカーボネートの研磨部品は、過酷な薬品や研磨性の洗浄剤に曝露しないでください。.
最終的な選択:サービスプロバイダーか社内装置か?
ベーパーポリッシングを外注するか、その能力を社内に取り込むかの決定は、最終的にあなたの特定の生産プロファイルに依存します。次の質問を自問してください:
-
数量: 月に500個未満の部品が必要ですか?外注の方が財務的に理にかなっている可能性が高いです。高品質なベーパーポリッシング装置の設備投資(多くの場合 10,000–50,000)は、大量生産によってのみ償却されます。.
-
材料の多様性: あなたの作業は、異なる溶剤とプロトコルを必要とする複数のプラスチック種類を扱っていますか?プロフェッショナルサービスはすでに化学ライブラリを確立しています。社内運用では、新しい材料ごとに広範なテストとキャリブレーションが必要になります。.
-
幾何学的複雑性: あなたの部品は単純な平板ですか、それとも内部チャネルを持つ複雑なアセンブリですか?蒸気研磨機は内部形状を均一に処理する能力が異なります。一部の指向性システムはシャドーゾーンを生じ、仕上げが不均一になります。.
-
品質要件: あなたの用途は、認証された表面粗さ測定を伴う光学グレードの透明性を要求しますか?Juchengのような確立されたプロバイダーは、社内工房がしばしば欠いている計測機器と文書管理体系を備えています。.
-
タイムライン: 完成部品まで2~3日待てますか、それとも即時の納期が必要ですか?外注は輸送とスケジューリングのリードタイムを導入します。社内機はオンデマンド処理を提供しますが、オペレーターのトレーニングとメンテナンスが必要です。.
-
安全インフラ: 危険な溶剤を扱うために必要な換気、消火、廃棄物処理システムはありますか?多くの小規模工房はこれらの要件を過小評価し、作業者を不必要なリスクにさらしています。.
ほとんどのエンジニアリング企業、製品開発スタジオ、中低量製造業者にとって、蒸気研磨を専門パートナーに外注することは、より低い総コストでより良い結果をもたらします。資本投資を行うことなく、産業グレードの設備、訓練された技術者、確立された安全プロトコルにアクセスできます。CNC加工と蒸気研磨の両方を一つの屋根の下で処理する、単一の責任あるパートナーが必要な場合、, Jucheng は実績のある選択肢です—長年の経験と精密作業のために設計された施設に裏付けられています。.
前に進む準備はできましたか?
あなたのプロジェクトが寸法的に正確で光学的に透明なプラスチック部品を必要とする場合、蒸気研磨は成功への最も信頼できる道を提供します。しかし、正しい結果は適切なパートナーの選択にかかっています。サプライヤーを価格だけでなく、あなたの特定の材料に関する実証された専門知識、プロセス文書、安全基準、および妥協なく複雑な形状を処理する能力で評価してください。.
CADファイルが準備できており、プロの蒸気研磨があなたの部品に何をもたらすかを知りたい場合は、Jucheng Precisionにお問い合わせください。彼らのエンジニアリングチームは24時間以内にDFMフィードバックを提供し、完成部品を北米、ヨーロッパ、アジア全域の顧客に出荷しています。.