
Cuando sostienes en tus manos una pieza de policarbonato o acrílico recién mecanizada, la superficie cuenta una historia frustrante. Lo que alguna vez fue un material de ingeniería cristalino ahora se ve turbio, con microgrietas que dispersan la luz en todas direcciones. Podrías lijarla. Podrías pulirla. Pero si la geometría es compleja—con canales internos, perforaciones profundas o esquinas afiladas—los métodos tradicionales simplemente fallan. Te encuentras ante una pregunta difícil: ¿qué enfoque de acabado entregará realmente la claridad que exige tu proyecto, sin comprometer la precisión dimensional ni arruinar tu cronograma?
Esta guía te acompaña a través del panorama del pulido por vapor desde la perspectiva del comprador. En lugar de acumular datos genéricos, compararemos opciones, sopesaremos ventajas y desventajas, y te ayudaremos a tomar una decisión de compra con confianza. Ya sea que estés adquiriendo de un fabricante por contrato o estableciendo capacidades internas, la siguiente comparación aclarará lo que realmente importa cuando inviertes en pulido por vapor servicios o equipos.
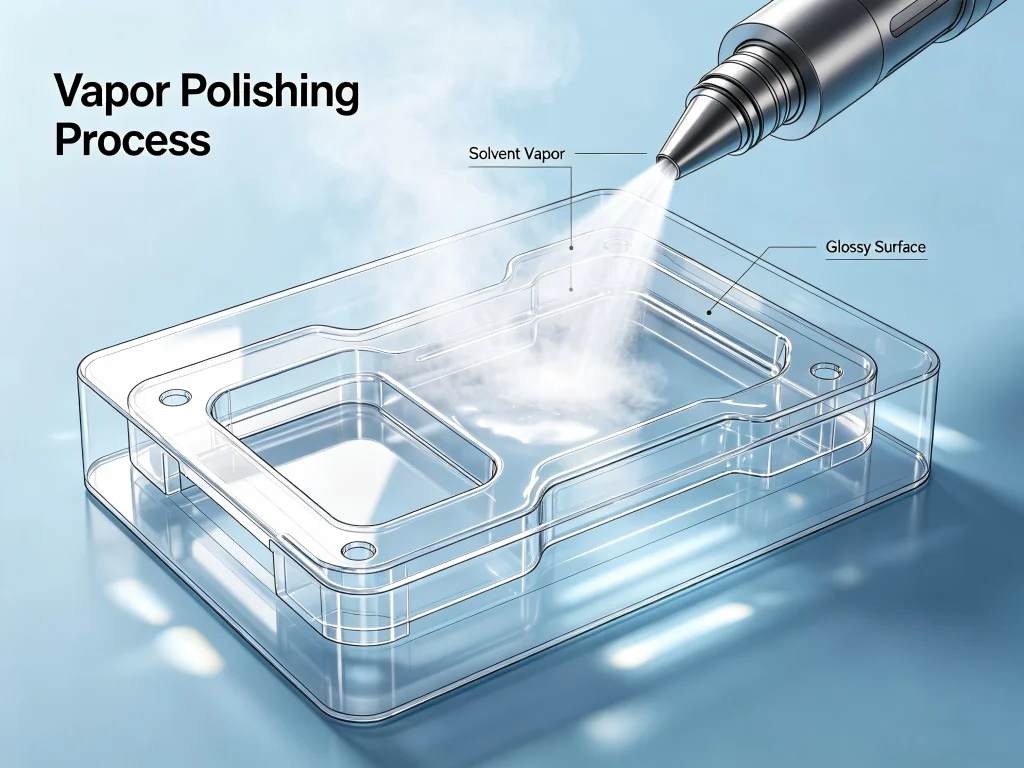
Por qué el pulido por vapor se ha convertido en el estándar de la industria para plásticos transparentes
Antes de profundizar en los criterios de selección, ayuda entender qué hace realmente el pulido por vapor a nivel microscópico. El proceso implica exponer una pieza termoplástica a un vapor químico controlado—típicamente acetona, metil etil cetona (MEK) o diclorometano, según el material base. El vapor ablanda brevemente la capa más externa del plástico, permitiendo que la superficie fluya como un líquido. A medida que el solvente se evapora, el material se resolidifica en una película continua similar al vidrio que elimina las marcas de herramienta, las líneas de capa y los microarañazos.
El pulido mecánico se basa en la abrasión. Desgasta el material, lo que funciona en superficies planas y accesibles, pero tiene dificultades con las características internas. El pulido por vapor, en cambio, utiliza la química para lograr lo que las herramientas físicas no pueden alcanzar. Puede alisar roscas internas, cavidades profundas y geometrías 3D complejas sin alterar las dimensiones fundamentales de la pieza. Esta capacidad ha hecho que el pulido por vapor sea indispensable para industrias que van desde dispositivos médicos y aeroespaciales hasta iluminación automotriz y electrónica de consumo.
Pero no todas las soluciones de pulido por vapor entregan el mismo resultado. La diferencia entre un acabado mediocre y una verdadera claridad óptica radica en los detalles: selección de solvente, control de exposición, regulación de temperatura y protocolos de posprocesamiento. Comprender esas variables determinará si terminas con una pieza que luce con acabado profesional—o una que debe desecharse.
Lo que dicen los usuarios en Reddit y Facebook: Comentarios reales que importan
En las comunidades en línea, ingenieros y aficionados han compartido experiencias sinceras con el pulido por vapor. En una discusión detallada en Mechanics Stack Exchange, un usuario comparó limpiar con acetona directamente sobre un lente de faro versus usar deposición por vapor. El consenso fue claro: la deposición por vapor es superior porque proporciona una cobertura uniforme sin rayas, y no se necesita ningún recubrimiento transparente después. El mismo hilo advertía sobre los riesgos de limpiar directamente—una segunda pasada puede arruinar permanentemente el acabado. “Entre limpiar con acetona y la deposición por vapor, la deposición por vapor es superior. No se necesita recubrimiento transparente”, enfatizó el usuario.
En los foros de impresión 3D y mecanizado de Reddit, surge un tema común: el pulido por vapor casero con un frasco de vidrio y una placa caliente funciona para piezas pequeñas de ABS, pero escalarlo introduce serios problemas de seguridad y consistencia. Los usuarios reportan resultados desiguales cuando la concentración del vapor fluctúa, y varios han mencionado que lograr un acabado verdaderamente de grado óptico en policarbonato o acrílico requiere equipos de grado industrial con controles ambientales precisos. Un colaborador veterano señaló: ‘Pensé que podría ahorrar dinero con una configuración casera. Después de seis intentos fallidos y una pieza derretida, me di cuenta de que las máquinas profesionales de pulido por vapor valen cada dólar si necesitas resultados repetibles.“
Los grupos de Facebook centrados en el mecanizado CNC y el acabado de superficies se hacen eco de estas preocupaciones. Muchos propietarios de talleres pequeños han preguntado si deberían invertir en una máquina de pulido por vapor o subcontratar el trabajo. Las respuestas tienden a dividirse en dos bandos: quienes procesan grandes volúmenes de piezas similares cada día se inclinan por comprar equipos, mientras que quienes manejan materiales diversos y prototipos únicos prefieren subcontratar a especialistas como Jucheng que ya tienen la química y los protocolos de seguridad bien definidos. Un comentario que destacó: “No subestimes la curva de aprendizaje. Las mezclas de solventes, los tiempos de exposición y el manejo posterior al curado interactúan entre sí. Un taller profesional ya cometió los errores para que tú no tengas que hacerlo.”
Factores clave de selección: qué evaluar antes de comprar o subcontratar
Cuando te sientas a elegir una solución de pulido por vapor—ya sea seleccionar un proveedor de servicios o comprar una máquina—varios factores críticos influirán en tu decisión final. La siguiente tabla compara las consideraciones más importantes lado a lado.
| Factor de Selección | Proveedor de servicios profesional (p. ej., Jucheng) | Máquina de pulido por vapor interna | Configuración manual/DIY |
|---|---|---|---|
| Calidad del acabado superficial | Grado óptico, Ra ≤0.05μm, consistente lote a lote | De buena a excelente, depende de la habilidad del operador y la calibración del equipo | Altamente variable, a menudo desigual, riesgo de sobreexposición |
| Compatibilidad de materiales | Amplia gama (PC, PMMA, ABS, PETG, PEI, PSU); protocolos de solventes optimizados por material | Limitada por el diseño de la máquina y los solventes disponibles; requiere pruebas para cada material | Limitada; principalmente ABS con acetona; PLA y PETG requieren solventes especializados |
| Manejo de geometrías complejas | Excelente; el vapor llega a los canales internos, barrenos profundos y roscas | Bueno con sistemas de cámara; los sistemas direccionales de vapor pueden tener puntos ciegos | Deficiente; los montajes caseros normalmente no pueden tratar las características internas de manera uniforme |
| Precisión dimensional | Mantiene tolerancias ajustadas (±0.01–0.02mm) con exposición controlada | Moderado; riesgo de redondeo de bordes si la exposición no se gestiona con precisión | Deficiente; riesgo significativo de deriva dimensional y suavizado de características |
| Seguridad y cumplimiento | Sistemas totalmente cerrados, extracción de humos, EPP, protocolos certificados | Requiere inversión en ventilación, supresión de incendios y capacitación del operador | Riesgo alto; solventes inflamables, vapores tóxicos, ventilación inadecuada común |
| Plazo de entrega para lotes pequeños | 24–72 horas para corridas de prototipado | Inmediato tras la configuración y calibración de la máquina | 2–6 horas por pieza, más limpieza |
| Estructura de costos | Precio por pieza o por lote; sin inversión de capital | Alto costo inicial de la máquina (5k–50k+), más consumibles y mantenimiento | Bajo costo inicial, pero alta tasa de fallos y tiempo de mano de obra |
| Repetibilidad | Alta; parámetros del proceso documentados y controlados | Moderada a alta con buen equipo y operadores capacitados | Baja; factores ambientales (temperatura, humedad) causan variación |
Esta comparación revela una idea importante: para aplicaciones de misión crítica donde la claridad óptica y la estabilidad dimensional no pueden comprometerse, subcontratar a un proveedor establecido suele dar mejores resultados que intentar el pulido por vapor interno, especialmente para volúmenes de bajos a medios o geometrías complejas.
La importancia del material: cómo emparejar el disolvente con el sustrato
Uno de los aspectos más pasados por alto del pulido por vapor es la compatibilidad de materiales. No todos los termoplásticos responden a los mismos disolventes, y usar el químico incorrecto puede destruir la pieza en lugar de mejorarla. La siguiente tabla resume los emparejamientos estándar utilizados en entornos profesionales.
| Material | Disolvente preferido | Acabado resultante | Notas |
|---|---|---|---|
| Acrílico (PMMA) | Diclorometano (DCM) o cloroformo | Transparencia cristalina, similar al vidrio | De acción rápida; requiere un control preciso de la exposición para evitar el agrietamiento superficial |
| Policarbonato (PC) | MEK o cloruro de metileno | Claridad óptica con resistencia al impacto mantenida | Restaura la transparencia perdida durante el mecanizado CNC; especialidad de Jucheng |
| ABS | Acetona | Aspecto de moldeado por inyección de alto brillo | El material más tolerante para principiantes; reducción de la rugosidad superficial del 72–81% |
| PETG | THF o D-Limoneno | Brillo de moderado a alto | Más resistente a los disolventes que el ABS; requiere mayor tiempo de exposición |
| PLA | THF o acetato de etilo | Liso pero menos brillante que el ABS | Compatibilidad limitada; muchos usuarios reportan resultados deficientes con PLA |
| ASA | Acetona | Acabado brillante similar al ABS | Buena resistencia a los rayos UV después del pulido |
| PEI (Ultem) | Mezclas de disolventes especializadas | Superficie lisa y resistente a los productos químicos | Plástico de ingeniería de alto rendimiento; requiere manejo experto |
Cuando evalúe un kit de pulido por vapor para uso interno, verifique cuidadosamente qué materiales admite el kit. Muchos kits de nivel básico solo funcionan con ABS y acetona, lo que lo deja sin opciones si su proyecto requiere claridad de policarbonato o acrílico.
Comparación del pulido por vapor con métodos de acabado alternativos
Antes de decidirse por el pulido por vapor como método elegido, tiene sentido entender cómo se compara con otras técnicas de acabado de superficies. La siguiente comparación considera cinco alternativas comunes.
| Método | Ideal para | Limitaciones | Rugosidad superficial (Ra) |
|---|---|---|---|
| Pulido por vapor | Geometrías complejas, características internas, claridad óptica | Requiere disolventes peligrosos; química específica según el material | ≤0,05 μm (acabado espejo) |
| Pulido mecánico | Superficies planas o ligeramente curvas, metales, algunos plásticos | No alcanza canales internos; intensivo en mano de obra; riesgo de redondeo de bordes | 0,1–0,8 μm según la secuencia de abrasivos |
| Pulido con llama | Bordes y superficies planas de acrílico | Riesgo de distorsión térmica; no apto para paredes delgadas ni detalles finos | 0,2–0,5 μm, pero desigual |
| Acabado vibratorio | Desbarbado masivo de piezas metálicas, alisado moderado de plásticos | Produce acabado mate o satinado, no claridad óptica; tiempos de ciclo lentos | 0,4–1,6 μm |
| Vapor Honing | Metales y compuestos; acabado satinado no direccional | Utiliza lechada abrasiva; no apto para acabados ópticos transparentes | 0,2–0,8 μm |
Para componentes de plástico transparente que deben dejar pasar la luz sin distorsión, el pulido por vapor sigue siendo el único método capaz de lograr una verdadera claridad óptica mientras preserva la precisión dimensional. El pulido mecánico deja microarañazos que dispersan la luz; el pulido con llama corre el riesgo de fundir detalles delicados; el acabado vibratorio no puede producir una superficie brillante.
Comprender el flujo de trabajo del pulido por vapor: cómo es un proceso profesional
Cuando contrata a un proveedor de servicios profesional como Jucheng, el flujo de trabajo del pulido por vapor normalmente sigue seis etapas controladas. Comprender esta secuencia le ayuda a evaluar si un proveedor sigue las mejores prácticas o está recortando esfuerzos.
Etapa 1: Preparación y limpieza de la superficie. La pieza mecanizada se inspecciona en busca de residuos, aceite o partículas sueltas. Puede aplicarse un lijado ligero con grano 1000–1500 a las marcas de herramienta profundas, aunque se evita la abrasión agresiva porque el pulido por vapor funciona mejor en superficies de textura uniforme.
Etapa 2: Selección y calentamiento del disolvente. El disolvente adecuado se elige según el tipo de plástico: MEK para policarbonato, diclorometano para acrílico, acetona para ABS. El disolvente se calienta hasta su punto de ebullición dentro de una cámara sellada, normalmente entre 40 °C y 180 °C según la química.
Etapa 3: Generación y circulación de vapor. Una vez que el disolvente alcanza un estado de vapor estable, los ventiladores internos o las corrientes de convección de la cámara distribuyen el vapor de manera uniforme alrededor de la pieza de trabajo. Los sistemas industriales utilizan sensores de presión y temperatura para mantener una concentración constante durante todo el período de exposición.
Etapa 4: Exposición controlada. La pieza se suspende o se fija dentro de la cámara, normalmente con sus superficies orientadas para maximizar el contacto con el vapor. Los tiempos de exposición oscilan entre 30 segundos y 30 minutos, según el material, el nivel de brillo deseado y la geometría de la pieza. Exposiciones más cortas producen un acabado satinado; exposiciones más largas producen alto brillo o claridad óptica.
Etapa 5: Evacuación del disolvente y enfriamiento. Una vez completado el ciclo de exposición, la cámara se purga del vapor de disolvente residual. Se deja que la pieza se enfríe gradualmente hasta la temperatura ambiente. El enfriamiento rápido puede inducir marcas de tensión superficial o microgrietas, por lo que el enfriamiento controlado es esencial para obtener resultados de calidad óptica.
Etapa 6: Posprocesamiento e inspección. La pieza pulida puede someterse a un enjuague con detergente suave o a una limpieza ultrasónica para eliminar cualquier residuo superficial. La inspección dimensional confirma que se han mantenido las tolerancias. Para las piezas transparentes, las mediciones de transmisión de luz y de turbidez verifican el rendimiento óptico.
Si un proveedor no puede describir claramente estas etapas o carece de documentación de los parámetros de su proceso, considere eso una señal de alerta. El pulido por vapor profesional es una ciencia, no una conjetura.
El enfoque de JUCHENG para el pulido por vapor: donde la química de precisión se une a la experiencia en CNC
Entre los proveedores que ofrecen servicios de pulido por vapor, Jucheng Precision se ha labrado una posición distintiva al integrar el acabado químico directamente en su flujo de trabajo de mecanizado CNC. En lugar de tratar el pulido como una consideración secundaria, Jucheng diseña las piezas teniendo en cuenta la etapa de acabado, asegurando que las trayectorias de herramienta, la selección de material y la preparación de la superficie estén todas alineadas hacia el objetivo óptico final.
Jucheng utiliza mecanizado CNC de 5 ejes seguido de protocolos especializados de tratamiento por vapor para entregar piezas con acabados espejo de Ra ≤0.05μm. Esta combinación importa porque incluso el mejor pulido por vapor no puede corregir una pieza mal mecanizada. Si el proceso CNC deja marcas profundas de herramienta o zonas afectadas por el calor, la exposición al vapor puede exagerar esos defectos en lugar de eliminarlos. Al controlar toda la cadena de fabricación —desde la materia prima hasta el pulido final—, Jucheng elimina la atribución de culpas que a menudo ocurre cuando proveedores separados se encargan del mecanizado y del acabado.
Específicamente para piezas de policarbonato, Jucheng ha desarrollado un método patentado de pulido por vapor que restaura la transparencia total sin comprometer la legendaria resistencia al impacto del material. ‘El arma secreta es un proceso altamente especializado llamado pulido por vapor“, explica la documentación técnica de la empresa. ”La pieza mecanizada se expone a un vapor químico en un entorno controlado. Este vapor tiene una propiedad única: reacciona con la capa más superficial de la superficie del PC, haciendo que se funda ligeramente y vuelva a fluir. Este proceso borra todas las marcas microscópicas de herramienta“.
Más allá del policarbonato, Jucheng trabaja con acrílico, ABS, PEI (Ultem), polisulfona y otros termoplásticos de ingeniería. Su instalación en el centro de fabricación de precisión de Shenzhen opera bajo estrictos protocolos de seguridad y calidad, con la certificación ISO 9001 respaldando sus procesos. Para los clientes que requieren una respuesta rápida, Jucheng proporciona comentarios de DFM y cotización dentro de las 24 horas posteriores a la recepción de los archivos CAD y las especificaciones.
La experiencia de la empresa abarca prototipos de iluminación automotriz, carcasas de dispositivos médicos, ventanas de sensores para robots y componentes de electrónica de consumo. En cada caso, la propuesta de valor se mantiene constante: usted obtiene una pieza terminada que cumple tanto con los requisitos de tolerancia mecánica como de claridad óptica, entregada por un único socio responsable.
Preguntas frecuentes sobre el pulido por vapor
P1: ¿Qué es el pulido por vapor y en qué se diferencia del lijado?
El pulido por vapor es un proceso de acabado químico que utiliza vapores de disolvente para fundir y hacer fluir nuevamente la superficie de una pieza de plástico, eliminando las imperfecciones microscópicas. El lijado elimina material de forma mecánica y no puede alcanzar características internas ni geometrías complejas. Para los plásticos transparentes que requieren claridad óptica, el pulido por vapor es el método preferido.
P2: ¿Qué materiales funcionan mejor con el pulido por vapor?
El policarbonato (PC), el acrílico (PMMA), el ABS, el PETG, el ASA, el PEI (Ultem) y la polisulfona (PSU) responden bien al pulido por vapor cuando se utiliza el disolvente correcto. El PLA es más difícil y normalmente requiere tetrahidrofurano (THF) en lugar de acetona. La compatibilidad de los materiales debe confirmarse antes del procesamiento.
P3: ¿Afecta el pulido por vapor a la precisión dimensional?
Cuando se controla adecuadamente, el pulido por vapor elimina mucho menos material que el pulido mecánico, normalmente menos de 0,02 mm. El proceso afecta principalmente a la topografía de la superficie en lugar de a las dimensiones globales. Sin embargo, una exposición excesiva puede suavizar los bordes y redondear las esquinas afiladas, por lo que los servicios profesionales utilizan tiempos de exposición precisos y control de temperatura..
P4: ¿Se puede realizar el pulido por vapor en piezas impresas en 3D?
Sí, el pulido por vapor se utiliza habitualmente para alisar las líneas de capa en impresiones FDM fabricadas con ABS, ASA y otros termoplásticos compatibles. El proceso puede reducir la rugosidad superficial en un 72–81 % y crear una apariencia de moldeado por inyección en 10–60 minutos.. En el caso de impresiones SLA o de resina, el pulido por vapor puede no ser adecuado porque la mayoría de las resinas fotopoliméricas no se disuelven en disolventes comunes.
P5: ¿Es segura una máquina de pulido por vapor para uso interno?
Las máquinas industriales de pulido por vapor están diseñadas con cámaras selladas, extracción de humos y enclavamientos de seguridad que las hacen seguras para su uso en el taller cuando se instalan con una ventilación adecuada. Las configuraciones caseras con frascos de vidrio y placas calefactoras presentan riesgos importantes de incendio e inhalación, ya que disolventes como la acetona y la MEK son altamente inflamables y tóxicos. Siga siempre la normativa de seguridad local y utilice el equipo de protección personal adecuado.
P6: ¿Cuál es el rango de coste típico de los servicios profesionales de pulido por vapor?
Los costes varían según el tamaño de la pieza, el material, la cantidad y los requisitos de acabado superficial. Las piezas prototipo pequeñas pueden oscilar entre 15 y50 por pieza, mientras que las producciones más grandes se benefician de las economías de escala. Muchos proveedores, incluido Jucheng, ofrecen presupuestos gratuitos tras revisar los archivos CAD. La externalización suele ser más rentable que comprar una máquina, a menos que procese cientos de piezas similares cada mes.
P7: ¿Puede el pulido por vapor restaurar faros amarillentos o turbios?
Sí, el pulido por vapor de polímeros es eficaz para restaurar la claridad de las lentes de policarbonato de faros desgastadas. El vapor de acetona funde las grietas microscópicas y la capa de oxidación, permitiendo que la superficie vuelva a fluir hasta un estado transparente. Sin embargo, el equipo de grado profesional produce resultados más consistentes que los métodos caseros, y después se recomienda igualmente aplicar un recubrimiento protector UV para evitar que vuelvan a amarillear rápidamente..
P8: ¿Cuánto dura un acabado pulido por vapor?
La durabilidad depende del material y del entorno de funcionamiento. Para aplicaciones en interiores, como ventanas de exposición o guías de luz, el acabado se mantiene estable durante años. Para exteriores o exposición alta a UV, puede ser necesario un recubrimiento superior bloqueador de UV para evitar el deterioro. Las piezas de policarbonato pulidas no deben exponerse a productos químicos agresivos ni a agentes de limpieza abrasivos.
Tomando su decisión final: ¿proveedor de servicios o máquina interna?
La decisión entre subcontratar el pulido por vapor y traer la capacidad internamente depende en última instancia de su perfil de producción específico. Pregúntese lo siguiente:
-
Volumen: ¿Necesita menos de 500 piezas al mes? Lo más probable es que la subcontratación tenga más sentido financiero. El gasto de capital de una máquina de pulido por vapor de calidad (a menudo 10,000–50,000) solo se amortiza con volúmenes altos.
-
Variedad de materiales: ¿Su trabajo involucra múltiples tipos de plástico que requieren diferentes solventes y protocolos? Los servicios profesionales ya tienen establecida la biblioteca de química. Una operación interna requeriría pruebas y calibración exhaustivas para cada nuevo material.
-
Complejidad geométrica: ¿Sus piezas son paneles planos simples o ensamblajes complejos con canales internos? Las máquinas de pulido por vapor varían en su capacidad para tratar las características internas de manera uniforme. Algunos sistemas direccionales crean zonas de sombra que resultan en un acabado desigual.
-
Requisitos de calidad: ¿Su aplicación exige claridad de grado óptico con mediciones certificadas de rugosidad superficial? Los proveedores establecidos como Jucheng cuentan con equipos de metrología y sistemas de documentación que los talleres internos a menudo carecen.
-
Cronograma: ¿Puede esperar de 2 a 3 días para las piezas terminadas, o necesita un tiempo de respuesta inmediato? La subcontratación introduce tiempos de entrega por envío y programación. Las máquinas internas ofrecen procesamiento bajo demanda, pero requieren capacitación del operador y mantenimiento.
-
Infraestructura de seguridad: ¿Cuenta con los sistemas de ventilación, supresión de incendios y eliminación de desechos requeridos para manejar solventes peligrosos? Muchos talleres pequeños subestiman estos requisitos y exponen a los trabajadores a riesgos innecesarios.
Para la mayoría de las empresas de ingeniería, estudios de desarrollo de productos y fabricantes de volumen bajo a medio, subcontratar el pulido por vapor a un socio especializado ofrece mejores resultados a un costo total menor. Obtiene acceso a equipos de grado industrial, técnicos capacitados y protocolos de seguridad establecidos sin realizar una inversión de capital. Cuando necesita un único socio responsable que se encargue tanto del mecanizado CNC como del pulido por vapor bajo un mismo techo, Jucheng representa una opción probada, respaldada por años de experiencia y unas instalaciones diseñadas para el trabajo de precisión.
¿Listo para avanzar?
Cuando su proyecto requiere piezas de plástico que sean tanto dimensionalmente precisas como ópticamente transparentes, el pulido por vapor ofrece la vía más fiable hacia el éxito. Pero el resultado correcto depende de seleccionar al socio adecuado. Evalúe a los proveedores no solo por el precio, sino por su experiencia demostrada con sus materiales específicos, su documentación de procesos, sus estándares de seguridad y su capacidad para manejar geometrías complejas sin concesiones.
Si tiene un archivo CAD listo y quiere ver lo que el pulido por vapor profesional podría hacer por sus piezas, póngase en contacto con Jucheng Precision para solicitar una cotización. Su equipo de ingeniería proporciona comentarios de DFM en un plazo de 24 horas y envía los componentes terminados a clientes de Norteamérica, Europa y Asia.