
Lorsque vous tenez dans vos mains une pièce en polycarbonate ou en acrylique fraîchement usinée, la surface raconte une histoire frustrante. Ce qui était autrefois un matériau d'ingénierie parfaitement transparent semble désormais trouble, strié de microfractures qui diffusent la lumière dans toutes les directions. Vous pourriez la poncer. Vous pourriez la polir. Mais si la géométrie est complexe—avec des canaux internes, des alésages profonds ou des angles vifs—les méthodes traditionnelles échouent tout simplement. Vous vous posez alors une question difficile : quelle approche de finition permettra réellement d'obtenir la clarté exigée par votre projet, sans compromettre la précision dimensionnelle ni exploser vos délais ?
Ce guide vous fait parcourir le paysage du polissage à la vapeur du point de vue de l'acheteur. Plutôt que d'accumuler des faits génériques, nous allons comparer les options, peser les compromis et vous aider à prendre une décision d'achat en toute confiance. Que vous vous approvisionniez auprès d'un fabricant sous contrat ou que vous mettiez en place des capacités internes, la comparaison suivante clarifiera ce qui compte vraiment lorsque vous investissez dans polissage à la vapeur des services ou des équipements.
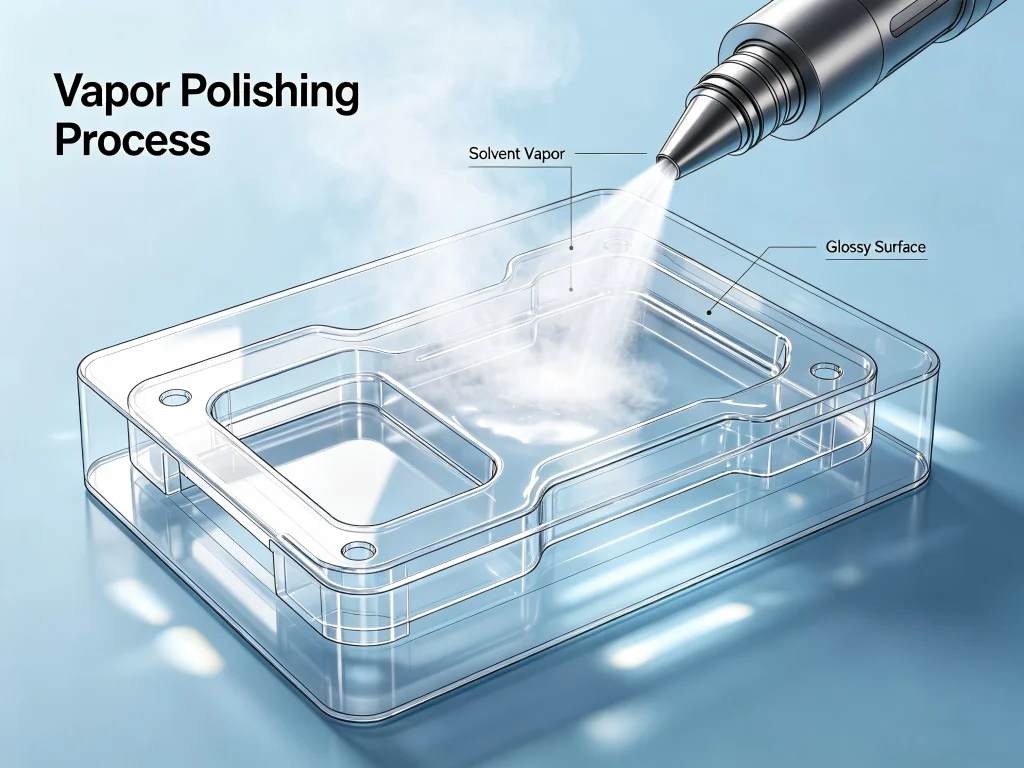
Pourquoi le polissage à la vapeur est devenu la norme de l'industrie pour les plastiques transparents
Avant de plonger dans les critères de sélection, il est utile de comprendre ce que fait réellement le polissage à la vapeur au niveau microscopique. Le procédé consiste à exposer une pièce thermoplastique à une vapeur chimique contrôlée—généralement de l'acétone, de la méthyléthylcétone (MEK) ou du dichlorométhane, selon le matériau de base. La vapeur ramollit brièvement la couche la plus externe du plastique, permettant à la surface de s'écouler comme un liquide. À mesure que le solvant s'évapore, le matériau se resolidifie en un film continu, semblable à du verre, qui élimine les marques d'outils, les lignes de couches et les micro-rayures.
Le polissage mécanique repose sur l'abrasion. Il enlève de la matière, ce qui fonctionne sur les surfaces planes et accessibles, mais peine avec les caractéristiques internes. Le polissage à la vapeur, en revanche, utilise la chimie pour atteindre ce que les outils physiques ne peuvent pas atteindre. Il peut lisser les filetages internes, les cavités profondes et les géométries 3D complexes sans altérer les dimensions fondamentales de la pièce. Cette capacité a rendu le polissage à la vapeur indispensable pour des industries allant des dispositifs médicaux et de l'aérospatiale à l'éclairage automobile et à l'électronique grand public.
Mais toutes les solutions de polissage à la vapeur ne donnent pas le même résultat. La différence entre une finition médiocre et une véritable clarté optique réside dans les détails : le choix du solvant, le contrôle de l'exposition, la régulation de la température et les protocoles de post-traitement. Comprendre ces variables déterminera si vous obtenez une pièce à l'aspect fini professionnel—ou une pièce à mettre au rebut.
Ce que disent les utilisateurs sur Reddit et Facebook : des retours réels qui comptent
Dans les communautés en ligne, ingénieurs et amateurs ont partagé des expériences franches sur le polissage à la vapeur. Dans une discussion détaillée sur Mechanics Stack Exchange, un utilisateur a comparé l'application d'acétone directement sur un verre de phare par rapport au dépôt par vapeur. Le consensus était clair : le dépôt par vapeur est supérieur car il offre une couverture uniforme sans stries, et aucun revêtement transparent n'est nécessaire ensuite. Le même fil mettait en garde contre les risques de l'essuyage direct—une seconde passe peut ruiner définitivement la finition. “ Entre l'essuyage à l'acétone et le dépôt par vapeur, le dépôt par vapeur est supérieur. Aucun revêtement transparent nécessaire ”, a souligné l'utilisateur.
Sur les forums de Reddit consacrés à l'impression 3D et à l'usinage, un thème récurrent émerge : le polissage à la vapeur en DIY avec un bocal en verre et une plaque chauffante fonctionne pour les petites pièces en ABS, mais passer à l'échelle supérieure introduit de sérieux problèmes de sécurité et de constance. Les utilisateurs signalent des résultats inégaux lorsque la concentration de vapeur fluctue, et plusieurs ont mentionné que l'obtention d'une finition véritablement de qualité optique sur du polycarbonate ou de l'acrylique nécessite un équipement de qualité industrielle avec des contrôles environnementaux précis. Un contributeur de longue date a noté : ‘ Je pensais pouvoir économiser de l'argent avec une installation maison. Après six tentatives échouées et une pièce fondue, j'ai réalisé que les machines professionnelles de polissage à la vapeur valent chaque dollar si vous avez besoin de résultats reproductibles. “
Les groupes Facebook axés sur l'usinage CNC et la finition de surface font écho à ces préoccupations. De nombreux propriétaires de petits ateliers ont demandé s'ils devaient investir dans un machine de polissage à la vapeur ou externaliser le travail. Les réponses ont tendance à se diviser en deux camps : ceux qui traitent de grands volumes de pièces similaires chaque jour penchent pour l'achat d'équipement, tandis que ceux qui traitent des matériaux divers et des prototypes uniques préfèrent externaliser auprès de spécialistes comme Jucheng qui ont déjà maîtrisé la chimie et les protocoles de sécurité. Un commentaire qui a retenu l'attention : “ Ne sous-estimez pas la courbe d'apprentissage. Les mélanges de solvants, les temps d'exposition et la manipulation après durcissement interagissent tous. Un atelier professionnel a déjà commis les erreurs pour que vous n'ayez pas à le faire. ”
Facteurs clés de sélection : ce qu'il faut évaluer avant d'acheter ou d'externaliser
Lorsque vous vous asseyez pour choisir une solution de polissage à la vapeur—qu'il s'agisse de sélectionner un prestataire de services ou d'acheter une machine—plusieurs facteurs critiques influenceront votre décision finale. Le tableau ci-dessous compare côte à côte les considérations les plus importantes.
| Facteur de sélection | Prestataire de services professionnel (par ex., Jucheng) | Machine de polissage à la vapeur en interne | Installation DIY / manuelle |
|---|---|---|---|
| Qualité de finition de surface | Qualité optique, Ra ≤0,05 μm, cohérente d'un lot à l'autre | Bonne à excellente, dépend de la compétence de l'opérateur et de la calibration de l'équipement | Très variable, souvent inégale, risque de surexposition |
| Compatibilité des matériaux | Large gamme (PC, PMMA, ABS, PETG, PEI, PSU) ; protocoles de solvants optimisés par matériau | Limitée par la conception de la machine et les solvants disponibles ; nécessite des tests pour chaque matériau | Étroite ; principalement ABS avec acétone ; PLA et PETG nécessitent des solvants spécialisés |
| Gestion de géométries complexes | Excellent ; la vapeur atteint les canaux internes, les alésages profonds, les filetages | Bon avec les systèmes à chambre ; les systèmes à vapeur directionnelle peuvent présenter des angles morts | Médiocre ; les installations DIY ne peuvent généralement pas traiter uniformément les caractéristiques internes |
| Précision dimensionnelle | Maintient des tolérances serrées (±0,01–0,02 mm) avec une exposition contrôlée | Modéré ; risque d'arrondi des arêtes si l'exposition n'est pas gérée avec précision | Médiocre ; risque important de dérive dimensionnelle et d'adoucissement des caractéristiques |
| Sécurité et conformité | Systèmes entièrement fermés, extraction des fumées, EPI, protocoles certifiés | Nécessite un investissement dans la ventilation, la suppression des incendies et la formation des opérateurs | Risque élevé ; solvants inflammables, vapeurs toxiques, ventilation inadéquate courante |
| Délai pour les petites séries | 24–72 heures pour les séries de prototypage | Immédiat après la configuration et la calibration de la machine | 2 à 6 heures par pièce, plus le nettoyage |
| Structure de coûts | Tarification par pièce ou par lot ; aucune dépense d'investissement | Coût initial élevé de la machine (5 k–50 k+), plus les consommables et la maintenance | Faible coût initial, mais taux d'échec et temps de main-d'œuvre élevés |
| Répétabilité | Élevée ; paramètres de process documentés et maîtrisés | Modérée à élevée avec un bon équipement et des opérateurs formés | Faible ; les facteurs environnementaux (température, humidité) provoquent des variations |
Cette comparaison révèle un constat important : pour les applications critiques où la clarté optique et la stabilité dimensionnelle ne peuvent être compromises, l'externalisation auprès d'un fournisseur établi donne généralement de meilleurs résultats que de tenter un polissage vapeur en interne—en particulier pour les volumes faibles à moyens ou les géométries complexes.
L'importance du matériau : associer le solvant au substrat
L'un des aspects les plus négligés du polissage vapeur est la compatibilité des matériaux. Tous les thermoplastiques ne réagissent pas aux mêmes solvants, et l'utilisation du mauvais produit chimique peut détruire la pièce plutôt que de l'améliorer. Le tableau ci-dessous résume les associations standard utilisées en milieu professionnel.
| Matière | Solvant préféré | Finition résultante | Remarques |
|---|---|---|---|
| Acrylique (PMMA) | Dichlorométhane (DCM) ou chloroforme | Transparence limpide comme l'eau, semblable au verre | Action rapide ; nécessite un contrôle précis de l'exposition pour éviter le faïençage de la surface |
| Polycarbonate (PC) | MEK ou chlorure de méthylène | Clarté optique avec résistance aux chocs maintenue | Restaure la transparence perdue lors de l'usinage CNC ; spécialité de Jucheng |
| ABS | Acétone | Aspect brillant, semblable à celui d'une pièce moulée par injection | Matériau le plus tolérant pour les débutants ; réduction de la rugosité de surface de 72–81% |
| PETG | THF ou D-Limonène | Brillance modérée à élevée | Plus résistant aux solvants que l'ABS ; exposition plus longue nécessaire |
| PLA | THF ou acétate d'éthyle | Lisse mais moins brillant que l'ABS | Compatibilité limitée ; de nombreux utilisateurs rapportent de mauvais résultats avec le PLA |
| ASA | Acétone | Finition brillante similaire à l'ABS | Bonne résistance aux UV après polissage |
| PEI (Ultem) | Mélanges de solvants spécialisés | Surface lisse et résistante chimiquement | Plastique d'ingénierie haute performance ; nécessite une manipulation experte |
Lorsque vous évaluez un kit de polissage à la vapeur pour un usage interne, vérifiez attentivement quels matériaux le kit prend en charge. De nombreux kits d'entrée de gamme ne fonctionnent qu'avec l'ABS et l'acétone, vous laissant sans solution si votre projet nécessite la clarté du polycarbonate ou de l'acrylique.
Comparaison du polissage à la vapeur avec les méthodes de finition alternatives
Avant de choisir le polissage à la vapeur comme méthode, il est judicieux de comprendre comment il se compare aux autres techniques de finition de surface. La comparaison suivante examine cinq alternatives courantes.
| Méthode | Idéal pour | Limitations | Rugosité de surface (Ra) |
|---|---|---|---|
| Polissage à la vapeur | Géométries complexes, caractéristiques internes, clarté optique | Nécessite des solvants dangereux ; chimie spécifique au matériau | ≤0,05 μm (finition miroir) |
| Polissage mécanique | Surfaces planes ou légèrement courbées, métaux, certains plastiques | Ne peut pas atteindre les canaux internes ; intensif en main-d'œuvre ; risque d'arrondi des bords | 0,1–0,8 μm selon la séquence d'abrasifs |
| Polissage à la flamme | Bords en acrylique et surfaces planes | Risque de déformation thermique ; inadapté aux parois minces ou aux détails fins | 0,2–0,5 μm, mais irrégulier |
| Finition vibratoire | Ébavurage en masse de pièces métalliques, lissage modéré des plastiques | Produit un fini mat ou satiné, pas de clarté optique ; temps de cycle lents | 0,4–1,6 μm |
| Vapor Honing | Métaux et composites ; fini satiné non directionnel | Utilise une suspension abrasive ; ne convient pas aux finis optiques transparents | 0,2–0,8 μm |
Pour les composants en plastique transparent qui doivent laisser passer la lumière sans distorsion, le polissage à la vapeur reste la seule méthode capable d'obtenir une véritable clarté optique tout en préservant la précision dimensionnelle. Le polissage mécanique laisse des micro-rayures qui diffusent la lumière; le polissage à la flamme risque de faire fondre les détails délicats ; le finissage vibratoire ne peut pas produire une surface brillante.
Comprendre le flux de travail du polissage à la vapeur : à quoi ressemble un processus professionnel
Lorsque vous faites appel à un prestataire de services professionnel comme Jucheng, le flux de travail du polissage à la vapeur suit généralement six étapes contrôlées. Comprendre cette séquence vous aide à évaluer si un fournisseur suit les bonnes pratiques ou bâcle le travail.
Étape 1 : Préparation et nettoyage de la surface. La pièce usinée est inspectée pour détecter les débris, l'huile ou les particules libres. Un léger ponçage avec un grain de 1000–1500 peut être appliqué sur les marques d'outil profondes, bien qu'une abrasion agressive soit évitée car le polissage à la vapeur fonctionne mieux sur des surfaces à texture uniforme.
Étape 2 : Sélection et chauffage du solvant. Le solvant approprié est choisi en fonction du type de plastique—MEK pour le polycarbonate, dichlorométhane pour l'acrylique, acétone pour l'ABS. Le solvant est chauffé à son point d'ébullition à l'intérieur d'une chambre scellée, généralement entre 40 °C et 180 °C selon la chimie.
Étape 3 : Génération et circulation de vapeur. Une fois que le solvant atteint un état de vapeur stable, les ventilateurs internes de la chambre ou les courants de convection répartissent la vapeur uniformément autour de la pièce. Les systèmes industriels utilisent des capteurs de pression et de température pour maintenir une concentration constante pendant toute la période d'exposition.
Étape 4 : Exposition contrôlée. La pièce est suspendue ou fixée à l'intérieur de la chambre, généralement avec ses surfaces orientées pour maximiser le contact avec la vapeur. Les temps d'exposition varient de 30 secondes à 30 minutes, selon le matériau, le niveau de brillance souhaité et la géométrie de la pièce. Des expositions plus courtes produisent une finition satinée ; des expositions plus longues donnent un haut brillant ou une clarté optique.
Étape 5 : Évacuation du solvant et refroidissement. Une fois le cycle d'exposition terminé, la chambre est purgée de la vapeur de solvant résiduelle. La pièce est laissée à refroidir progressivement jusqu'à la température ambiante. Un refroidissement rapide peut induire des marques de contrainte en surface ou des micro-fissures, de sorte qu'un refroidissement contrôlé est essentiel pour des résultats de qualité optique.
Étape 6 : Post-traitement et inspection. La pièce polie peut subir un rinçage à détergent doux ou un nettoyage par ultrasons pour éliminer tout résidu de surface. L'inspection dimensionnelle confirme que les tolérances ont été maintenues. Pour les pièces transparentes, des mesures de transmission lumineuse et de voile vérifient les performances optiques.
Si un fournisseur ne peut pas décrire clairement ces étapes ou ne dispose pas de documentation sur ses paramètres de processus, considérez cela comme un signal d'alarme. Le polissage à la vapeur professionnel est une science, pas une approximation.
L'approche de JUCHENG en matière de polissage à la vapeur : quand la chimie de précision rencontre l'expertise CNC
Parmi les fournisseurs proposant des services de polissage à la vapeur, Jucheng Precision s'est taillé une position distinctive en intégrant la finition chimique directement dans son flux de travail d'usinage CNC. Au lieu de traiter le polissage comme une réflexion après coup, Jucheng conçoit les pièces en tenant compte de l'étape de finition, en veillant à ce que les trajectoires d'outil, la sélection des matériaux et la préparation de surface convergent toutes vers l'objectif optique final.
Jucheng utilise l'usinage CNC 5 axes suivi de protocoles de traitement à la vapeur spécialisés pour livrer des pièces avec des finitions miroir Ra ≤0,05 μm. Cette combinaison est importante car même le meilleur polissage à la vapeur ne peut pas corriger une pièce mal usinée. Si le processus CNC laisse des marques d'outil profondes ou des zones affectées thermiquement, l'exposition à la vapeur peut exagérer ces défauts plutôt que de les éliminer. En contrôlant toute la chaîne de fabrication—de la matière première au polissage fini—Jucheng élimine le renvoi de responsabilité qui se produit souvent lorsque des fournisseurs distincts gèrent l'usinage et la finition.
Pour les pièces en polycarbonate spécifiquement, Jucheng a développé une méthode de polissage à la vapeur propriétaire qui restaure la transparence totale sans compromettre la résistance aux chocs légendaire du matériau. ‘ L'arme secrète est un processus hautement spécialisé appelé polissage à la vapeur “, explique la documentation technique de l'entreprise. ” La pièce usinée est exposée à une vapeur chimique dans un environnement contrôlé. Cette vapeur possède une propriété unique : elle réagit avec la toute couche supérieure de la surface du PC, ce qui la fait légèrement fondre et se réécouler. Ce processus efface toutes les marques d'outil microscopiques “.
Au-delà du polycarbonate, Jucheng travaille avec l'acrylique, l'ABS, le PEI (Ultem), la polysulfone et d'autres thermoplastiques techniques. Leur usine située dans le pôle de fabrication de précision de Shenzhen fonctionne selon des protocoles stricts de sécurité et de qualité, avec une certification ISO 9001 qui sous-tend leurs processus. Pour les clients nécessitant des délais rapides, Jucheng fournit un retour DFM et un devis dans les 24 heures suivant la réception des fichiers CAO et des spécifications.
L'expérience de l'entreprise couvre les prototypes d'éclairage automobile, les boîtiers de dispositifs médicaux, les fenêtres de capteurs pour robots et les composants électroniques grand public. Dans chaque cas, la proposition de valeur reste la même : vous obtenez une pièce finie qui répond à la fois aux exigences de tolérance mécanique et de clarté optique, livrée par un partenaire unique responsable.
Questions fréquentes sur le polissage à la vapeur
Q1 : Qu'est-ce que le polissage à la vapeur et en quoi diffère-t-il du ponçage ?
Le polissage à la vapeur est un procédé de finition chimique qui utilise des vapeurs de solvant pour faire fondre et refondre la surface d'une pièce en plastique, éliminant les imperfections microscopiques. Le ponçage élimine la matière mécaniquement et ne peut pas atteindre les caractéristiques internes ni les géométries complexes. Pour les plastiques transparents nécessitant une clarté optique, le polissage à la vapeur est la méthode privilégiée.
Q2 : Quels matériaux conviennent le mieux au polissage à la vapeur ?
Le polycarbonate (PC), l'acrylique (PMMA), l'ABS, le PETG, l'ASA, le PEI (Ultem) et la polysulfone (PSU) réagissent tous bien au polissage à la vapeur lorsqu'on utilise le solvant approprié. Le PLA est plus difficile et nécessite généralement du tétrahydrofurane (THF) plutôt que de l'acétone. La compatibilité des matériaux doit être confirmée avant le traitement.
Q3 : Le polissage à la vapeur affecte-t-il la précision dimensionnelle ?
Lorsqu'il est correctement contrôlé, le polissage à la vapeur retire nettement moins de matière que le polissage mécanique—généralement moins de 0,02 mm. Le procédé affecte principalement la topographie de surface plutôt que les dimensions globales. Cependant, une surexposition peut ramollir les bords et arrondir les angles vifs, c'est pourquoi les services professionnels utilisent un minutage précis de l'exposition et un contrôle de la température.
Q4 : Le polissage à la vapeur peut-il être réalisé sur des pièces imprimées en 3D ?
Oui, le polissage à la vapeur est couramment utilisé pour lisser les lignes de couche sur les impressions FDM réalisées en ABS, ASA et autres thermoplastiques compatibles. Le procédé peut réduire la rugosité de surface de 72 à 81 % et créer un aspect moulé par injection en 10 à 60 minutes. Pour les impressions SLA ou en résine, le polissage à la vapeur peut ne pas convenir car la plupart des résines photopolymères ne se dissolvent pas dans les solvants courants.
Q5 : Une machine de polissage à la vapeur est-elle sûre pour un usage interne ?
Les machines industrielles de polissage à la vapeur sont conçues avec des chambres scellées, une extraction des fumées et des verrouillages de sécurité qui les rendent sûres pour une utilisation en atelier lorsqu'elles sont installées avec une ventilation adéquate. Les installations artisanales utilisant des bocaux en verre et des plaques chauffantes présentent des risques importants d'incendie et d'inhalation, car des solvants comme l'acétone et le MEK sont hautement inflammables et toxiques. Respectez toujours les réglementations locales de sécurité et utilisez un équipement de protection individuelle approprié.
Q6 : Quelle est la fourchette de coûts typique pour des services professionnels de polissage à la vapeur ?
Les coûts varient en fonction de la taille de la pièce, du matériau, de la quantité et des exigences de finition de surface. Les petites pièces prototypes peuvent coûter entre 15 et50 par pièce, tandis que les grandes séries de production bénéficient d'économies d'échelle. De nombreux fournisseurs, dont Jucheng, proposent des devis gratuits après examen des fichiers CAO. L'externalisation est généralement plus rentable que l'achat d'une machine, sauf si vous usinez des centaines de pièces similaires chaque mois.
Q7 : Le polissage à la vapeur peut-il restaurer des phares jaunis ou troubles ?
Oui, le polissage à la vapeur de polymères est efficace pour restaurer la clarté des lentilles de phare en polycarbonate altérées. La vapeur d'acétone fait fondre les microfissures et la couche d'oxydation, permettant à la surface de se réécouler vers un état transparent. Cependant, un équipement de qualité professionnelle produit des résultats plus constants que les méthodes artisanales, et un revêtement de protection UV est toujours recommandé par la suite pour éviter un jaunissement rapide.
Q8 : Combien de temps dure une finition polie à la vapeur ?
La durabilité dépend du matériau et de l'environnement d'utilisation. Pour les applications intérieures telles que les vitrines d'exposition ou les guides de lumière, la finition reste stable pendant des années. Pour une exposition extérieure ou à fort rayonnement UV, une couche de finition anti-UV peut être nécessaire pour prévenir la dégradation. Les pièces en polycarbonate polies ne doivent pas être exposées à des produits chimiques agressifs ni à des agents de nettoyage abrasifs.
Faire votre choix final : prestataire de services ou machine en interne ?
La décision entre externaliser le polissage à la vapeur et intégrer cette capacité en interne dépend en fin de compte de votre profil de production spécifique. Posez-vous les questions suivantes :
-
Volume : Avez-vous besoin de moins de 500 pièces par mois ? L'externalisation est probablement plus judicieuse financièrement. L'investissement en capital d'une machine de polissage à la vapeur de qualité (souvent 10,000–50 000) ne s'amortit que sur de grands volumes.
-
Variété des matériaux : Votre travail implique-t-il plusieurs types de plastiques nécessitant différents solvants et protocoles ? Les services professionnels disposent déjà d'une bibliothèque de chimie établie. Une opération en interne nécessiterait des tests et des calibrations approfondis pour chaque nouveau matériau.
-
Complexité géométrique : Vos pièces sont-elles de simples panneaux plats ou des assemblages complexes avec des canaux internes ? Les machines de polissage à la vapeur varient dans leur capacité à traiter uniformément les caractéristiques internes. Certains systèmes directionnels créent des zones d'ombre qui entraînent une finition inégale.
-
Exigences de qualité : Votre application exige-t-elle une clarté de qualité optique avec des mesures certifiées de rugosité de surface ? Des fournisseurs établis comme Jucheng disposent d'équipements de métrologie et de systèmes de documentation que les ateliers internes n'ont souvent pas.
-
Délais : Pouvez-vous attendre 2 à 3 jours pour obtenir les pièces finies, ou avez-vous besoin d'un délai immédiat ? L'externalisation introduit des délais d'expédition et de planification. Les machines internes offrent un traitement à la demande, mais nécessitent la formation des opérateurs et de la maintenance.
-
Infrastructure de sécurité : Disposez-vous de la ventilation, des systèmes de suppression d'incendie et d'élimination des déchets requis pour manipuler des solvants dangereux ? De nombreux petits ateliers sous-estiment ces exigences et exposent les travailleurs à des risques inutiles.
Pour la plupart des bureaux d'ingénierie, des studios de développement de produits et des fabricants à volume faible à moyen, l'externalisation du polissage à la vapeur auprès d'un partenaire spécialisé offre de meilleurs résultats à un coût total inférieur. Vous accédez à des équipements de qualité industrielle, à des techniciens formés et à des protocoles de sécurité établis sans réaliser d'investissement en capital. Lorsque vous avez besoin d'un partenaire unique et responsable qui gère à la fois l'usinage CNC et le polissage à la vapeur sous un même toit, Jucheng représente un choix éprouvé—soutenu par des années d'expérience et une installation conçue pour un travail de précision.
Prêt à aller de l'avant ?
Lorsque votre projet nécessite des pièces en plastique à la fois dimensionnellement précises et optiquement claires, le polissage à la vapeur offre la voie la plus fiable vers le succès. Mais le bon résultat dépend de la sélection du bon partenaire. Évaluez les fournisseurs non seulement sur le prix, mais aussi sur leur expertise démontrée avec vos matériaux spécifiques, leur documentation de processus, leurs normes de sécurité et leur capacité à traiter des géométries complexes sans compromis.
Si vous disposez d'un fichier CAO prêt et souhaitez voir ce qu'un polissage à la vapeur professionnel pourrait apporter à vos pièces, contactez Jucheng Precision pour un devis. Leur équipe d'ingénierie fournit un retour DFM sous 24 heures et expédie les composants finis à des clients en Amérique du Nord, en Europe et en Asie.