
عندما تحمل بين يديك جزءًا من البولي كربونات أو الأكريليك مشغولًا حديثًا، فإن السطح يروي قصة محبطة. فما كان في السابق مادة هندسية صافية كالكريستال أصبح الآن يبدو ضبابيًا، مخطّطًا بشقوق مجهرية تنثر الضوء في كل اتجاه. قد تحاول صنفرته. قد تحاول تلميعه. لكن إذا كانت الهندسة معقدة—بوجود قنوات داخلية أو تجاويف عميقة أو زوايا حادة—فإن الطرق التقليدية تفشل ببساطة. تجد نفسك تطرح سؤالًا صعبًا: أي نهج تشطيب سيمنحك فعليًا الصفاء الذي يتطلبه مشروعك، دون المساس بالدقة الأبعادية أو إهدار الجدول الزمني؟
يرشدك هذا الدليل عبر عالم التلميع البخاري من منظور المشتري. فبدلًا من تكديس حقائق عامة، سنقارن الخيارات، ونوازن المقايضات، ونساعدك على اتخاذ قرار شرائي واثق. سواء كنت تشتري من مُصنّع متعاقد أو تُنشئ قدرات داخلية، فإن المقارنة التالية ستوضح ما يهم حقًا عند استثمارك في تلميع بالبخار الخدمات أو المعدات.
لماذا أصبح التلميع البخاري المعيار الصناعي للبلاستيك الشفاف
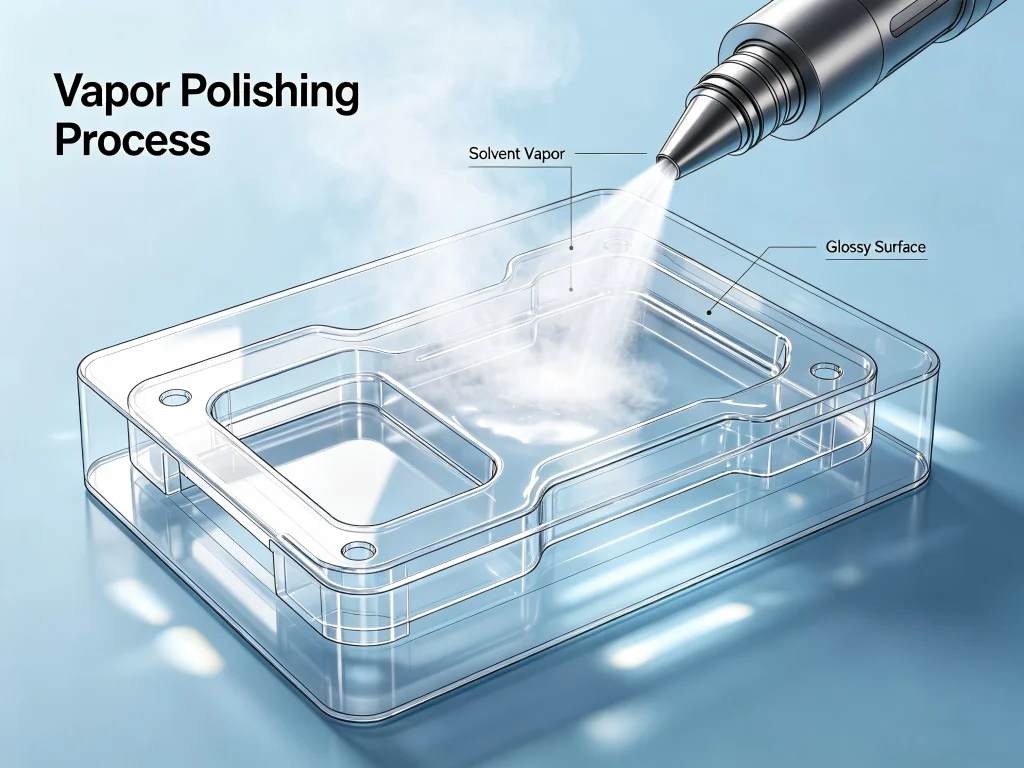
قبل الخوض في معايير الاختيار، من المفيد فهم ما يفعله التلميع البخاري فعليًا على المستوى المجهري. تتضمن العملية تعريض جزء من اللدائن الحرارية لبخار كيميائي مُتحكَّم فيه—عادةً الأسيتون أو ميثيل إيثيل كيتون (MEK) أو ثنائي كلورو الميثان، حسب المادة الأساسية. يعمل البخار على تليين الطبقة الخارجية للبلاستيك لفترة وجيزة، مما يسمح للسطح بالتدفق كسائل. ومع تبخر المذيب، تتصلب المادة مجددًا في طبقة متصلة تشبه الزجاج تُزيل آثار الأدوات وخطوط الطبقات والخدوش المجهرية.
يعتمد التلميع الميكانيكي على الكشط. فهو يزيل المادة، وهو ما ينجح على الأسطح المسطحة التي يمكن الوصول إليها لكنه يواجه صعوبة مع الميزات الداخلية. أما التلميع البخاري، فيستخدم الكيمياء لتحقيق ما لا تستطيع الأدوات الفيزيائية الوصول إليه. يمكنه تنعيم الأسننة الداخلية والتجاويف العميقة والأشكال الهندسية ثلاثية الأبعاد المعقدة دون تغيير الأبعاد الأساسية للجزء. وقد جعلت هذه القدرة التلميع البخاري لا غنى عنه في صناعات تتراوح من الأجهزة الطبية والفضاء إلى إضاءة السيارات والإلكترونيات الاستهلاكية.
لكن ليس كل حل تلميع بخاري يقدم النتيجة نفسها. يكمن الفرق بين تشطيب متوسط وصفاء بصري حقيقي في التفاصيل: اختيار المذيب، والتحكم في التعرض، وتنظيم درجة الحرارة، وبروتوكولات المعالجة اللاحقة. وفهم هذه المتغيرات سيحدد ما إذا كنت ستحصل على جزء يبدو مشطّبًا باحترافية—أو جزء يحتاج إلى إعادة تدوير.
ما يقوله المستخدمون على Reddit وFacebook: ملاحظات حقيقية تهم
عبر المجتمعات الإلكترونية، شارك المهندسون والهواة تجارب صريحة مع التلميع البخاري. في نقاش مفصل على Mechanics Stack Exchange، قارن أحد المستخدمين مسح عدسة مصباح أمامي بالأسيتون مباشرة مقابل استخدام الترسيب البخاري. وكان الإجماع واضحًا: الترسيب البخاري أفضل لأنه يوفر تغطية موحدة دون خطوط، ولا حاجة لطلاء شفاف بعده. وحذّر النقاش نفسه من مخاطر المسح المباشر—فالتمريرة الثانية يمكن أن تُتلف التشطيب نهائيًا. وأكد المستخدم: “بين مسح الأسيتون والترسيب البخاري، الترسيب البخاري أفضل. لا حاجة لطلاء شفاف”.
في منتديات الطباعة ثلاثية الأبعاد والتشغيل الآلي على Reddit، يبرز موضوع شائع: التلميع البخاري بنفسك باستخدام برطمان زجاجي وصفيحة ساخنة ينجح مع أجزاء ABS الصغيرة، لكن التوسع يطرح مشكلات جدية في السلامة والاتساق. ويذكر المستخدمون نتائج غير متساوية عندما يتقلب تركيز البخار، وقد أشار عدة منهم إلى أن تحقيق تشطيب بدرجة بصرية حقيقية على البولي كربونات أو الأكريليك يتطلب معدات صناعية بضوابط بيئية دقيقة. وذكر أحد المساهمين المخضرمين: ‘ظننت أنني أستطيع توفير المال بإعداد منزلي. بعد ست محاولات فاشلة وجزء واحد ذائب، أدركت أن آلات التلميع البخاري الاحترافية تستحق كل دولار إذا كنت بحاجة إلى نتائج قابلة للتكرار.“
تعكس مجموعات Facebook المتخصصة في التشغيل الآلي بالـ CNC وتشطيب الأسطح هذه المخاوف. وقد سأل العديد من أصحاب الورش الصغيرة عما إذا كان ينبغي لهم الاستثمار في آلة تلميع بخاري أو الاستعانة بمصادر خارجية للعمل. تميل الردود إلى الانقسام إلى معسكرين: أولئك الذين يعالجون كميات كبيرة من الأجزاء المتشابهة يوميًا يميلون نحو شراء المعدات، بينما يفضل أولئك الذين يتعاملون مع مواد متنوعة ونماذج أولية لمرة واحدة الاستعانة بمصادر خارجية لمتخصصين مثل Jucheng الذين لديهم بالفعل الكيمياء وبروتوكولات السلامة مضبوطة. أحد التعليقات التي لفتت الانتباه: “لا تستهن بمنحنى التعلم. تتفاعل مخاليط المذيبات وأوقات التعرض والتعامل بعد المعالجة جميعًا. لقد ارتكب متجر احترافي الأخطاء بالفعل حتى لا تضطر إلى ذلك.”
عوامل الاختيار الرئيسية: ما يجب تقييمه قبل الشراء أو الاستعانة بمصادر خارجية
عندما تجلس لاختيار حل التلميع البخاري - سواء كان ذلك يعني اختيار مزود خدمة أو شراء آلة - ستؤثر عدة عوامل حاسمة على قرارك النهائي. يقارن الجدول أدناه أهم الاعتبارات جنبًا إلى جنب.
| عامل الاختيار | مزود خدمة احترافي (مثل Jucheng) | آلة تلميع بخاري داخلية | إعداد يدوي افعله بنفسك |
|---|---|---|---|
| جودة التشطيب السطحي | درجة بصرية، Ra ≤0.05μm، متسقة من دفعة إلى دفعة | جيدة إلى ممتازة، تعتمد على مهارة المشغل ومعايرة المعدات | متغيرة للغاية، غالبًا غير متساوية، خطر التعرض المفرط |
| توافق المواد | نطاق واسع (PC، PMMA، ABS، PETG، PEI، PSU)؛ بروتوكولات مذيبات محسّنة لكل مادة | محدودة بتصميم الآلة والمذيبات المتاحة؛ تتطلب الاختبار لكل مادة | ضيقة؛ في الغالب ABS مع الأسيتون؛ PLA وPETG يتطلبان مذيبات متخصصة |
| التعامل مع الأشكال الهندسية المعقدة | ممتازة؛ يصل البخار إلى القنوات الداخلية والتجاويف العميقة والسنون | جيد مع الأنظمة القائمة على الغرف؛ قد تكون أنظمة البخار الاتجاهية ذات مناطق عمياء | ضعيف؛ عادةً لا تستطيع إعدادات الأعمال اليدوية معالجة الميزات الداخلية بشكل موحد |
| الدقة الأبعادية | يحافظ على تفاوتات دقيقة (±0.01–0.02 مم) مع تعرض مُتحكم به | متوسط؛ خطر تدوير الحواف إذا لم تتم إدارة التعرض بدقة | ضعيف؛ خطر كبير من الانحراف الأبعادي وتليين الميزات |
| السلامة والامتثال | أنظمة مغلقة بالكامل، شفط الأبخرة، معدات الحماية الشخصية، بروتوكولات معتمدة | يتطلب استثمارًا في التهوية ومكافحة الحرائق وتدريب المشغلين | خطر مرتفع؛ مذيبات قابلة للاشتعال، أبخرة سامة، تهوية غير كافية شائعة |
| وقت التسليم للدفعات الصغيرة | 24–72 ساعة لتشغيلات النماذج الأولية | فوري بعد إعداد الجهاز والمعايرة | 2–6 ساعات لكل قطعة، بالإضافة إلى التنظيف |
| هيكل التكلفة | تسعير لكل قطعة أو لكل دفعة؛ لا نفقات رأسمالية | تكلفة أولية عالية للجهاز (5 آلاف–50 ألف+)، بالإضافة إلى المواد الاستهلاكية وأعمال الصيانة | تكلفة أولية منخفضة، لكن معدل فشل مرتفع ووقت عمل كبير |
| قابلية التكرار | عالية؛ مع توثيق معاملات العملية والتحكم فيها | متوسطة إلى عالية مع معدات جيدة ومشغلين مدربين | منخفضة؛ العوامل البيئية (درجة الحرارة والرطوبة) تسبب التباين |
يكشف هذا المقارنة عن رؤية مهمة: بالنسبة للتطبيقات الحرجة التي لا يمكن فيها المساس بالصفاء البصري والاستقرار الأبعادي، فإن الاستعانة بمزود راسخ عادةً ما تحقق نتائج أفضل من محاولة التلميع البخاري داخليًا—خاصةً للأحجام المنخفضة إلى المتوسطة أو الأشكال الهندسية المعقدة.
المادة مهمة: مطابقة المذيب مع الركيزة
أحد أكثر الجوانب التي يتم التغاضي عنها في التلميع البخاري هو توافق المواد. لا تستجيب جميع اللدائن الحرارية للمذيبات نفسها، واستخدام المادة الكيميائية الخاطئة يمكن أن يدمر القطعة بدلاً من تحسينها. يلخص الجدول أدناه الاقترانات القياسية المستخدمة في البيئات المهنية.
| المادة | المذيب المفضل | التشطيب الناتج | ملاحظات |
|---|---|---|---|
| الأكريليك (PMMA) | ثنائي كلورو الميثان (DCM) أو الكلوروفورم | شفافية نقية كالماء تشبه الزجاج | سريع المفعول؛ يتطلب تحكمًا دقيقًا في التعرض لتجنب تشقق السطح |
| بولي كربونات (PC) | ميثيل إيثيل كيتون أو كلوريد الميثيلين | صفاء بصري مع الحفاظ على قوة الصدمة | يستعيد الشفافية المفقودة أثناء التصنيع باستخدام الحاسب الآلي؛ تخصص جوتشنغ |
| ABS | الأسيتون | مظهر مصقول عالي اللمعان من القولبة بالحقن | المادة الأكثر تسامحًا للمبتدئين؛ تقليل خشونة السطح بنسبة 72–81% |
| PETG | THF أو دي-ليمونين | لمعان متوسط إلى عالٍ | أكثر مقاومة للمذيبات من ABS؛ يتطلب تعرضًا أطول |
| PLA | THF أو أسيتات الإيثيل | ناعم لكن أقل لمعانًا من ABS | توافق محدود؛ يبلغ العديد من المستخدمين عن نتائج ضعيفة مع PLA |
| ASA | الأسيتون | لمعة نهائية لامعة مشابهة لـ ABS | مقاومة جيدة للأشعة فوق البنفسجية بعد التلميع |
| PEI (Ultem) | خلطات مذيبات متخصصة | سطح أملس ومقاوم للمواد الكيميائية | بلاستيك هندسي عالي الأداء؛ يتطلب تعاملاً خبيراً |
عند تقييمك لخدمة طقم تلميع بالبخار للاستخدام الداخلي، تحقق بعناية من المواد التي يدعمها الطقم. العديد من الأطقم المبتدئة تعمل فقط مع ABS والأسيتون، مما يتركك في مأزق إذا كان مشروعك يتطلب شفافية البولي كربونات أو الأكريليك.
مقارنة التلميع بالبخار بطرق التشطيب البديلة
قبل الالتزام بالتلميع بالبخار كطريقة مختارة، من المنطقي فهم كيف يقارن بتقنيات تشطيب الأسطح الأخرى. تأخذ المقارنة التالية في الاعتبار خمسة بدائل شائعة.
| الطريقة | الأفضل لـ | القيود | خشونة السطح (Ra) |
|---|---|---|---|
| التلميع البخاري | الأشكال الهندسية المعقدة، الميزات الداخلية، الوضوح البصري | يتطلب مذيبات خطرة؛ كيمياء خاصة بكل مادة | ≤0.05 ميكرومتر (تشطيب مرآوي) |
| التلميع الميكانيكي | الأسطح المستوية أو المنحنية بلطف، المعادن، بعض البلاستيكات | لا يمكنه الوصول إلى القنوات الداخلية؛ كثيف العمالة؛ خطر استدارة الحواف | 0.1–0.8 ميكرومتر حسب تسلسل المواد الكاشطة |
| التلميع باللهب | حواف الأسطح الأكريليكية والأسطح المستوية | خطر التشوه الحراري؛ غير مناسب للجدران الرقيقة أو التفاصيل الدقيقة | 0.2–0.5 ميكرومتر، لكن غير متساوٍ |
| التشطيب الاهتزازي | إزالة النتوءات بالجملة من الأجزاء المعدنية، وتنعيم معتدل للبلاستيك | ينتج تشطيبًا مطفيًا أو ساتان، وليس صفاءً بصريًا؛ أوقات دورة بطيئة | 0.4–1.6 ميكرومتر |
| التلميع البخاري | المعادن والمواد المركبة؛ تشطيب ساتان غير اتجاهي | يستخدم ملاطًا كاشطًا؛ غير مناسب للتشطيبات البصرية الشفافة | 0.2–0.8 ميكرومتر |
بالنسبة للمكونات البلاستيكية الشفافة التي يجب أن تنفذ الضوء دون تشوه، يظل التلميع البخاري الطريقة الوحيدة القادرة على تحقيق صفاء بصري حقيقي مع الحفاظ على الدقة الأبعادية. يترك التلميع الميكانيكي خدوشًا دقيقة تعمل على تشتيت الضوء; التلميع باللهب يخاطر بإذابة التفاصيل الدقيقة؛ لا يمكن للتشطيب الاهتزازي إنتاج سطح لامع.
فهم سير عمل التلميع البخاري: كيف تبدو العملية الاحترافية
عندما تتعامل مع مزود خدمة احترافي مثل Jucheng، يتبع سير عمل التلميع البخاري عادةً ست مراحل خاضعة للتحكم. يساعدك فهم هذا التسلسل على تقييم ما إذا كان المورد يتبع أفضل الممارسات أو يختصر الطريق.
المرحلة 1: تحضير السطح والتنظيف. يتم فحص الجزء المُشغَّل بحثًا عن الحطام أو الزيت أو الجزيئات السائبة. قد يتم تطبيق صنفرة خفيفة بحبيبات 1000–1500 على علامات الأدوات العميقة، وإن كان يتم تجنب الكشط العنيف لأن التلميع البخاري يعمل بشكل أفضل على الأسطح ذات الملمس الموحد.
المرحلة 2: اختيار المذيب والتسخين. يتم اختيار المذيب المناسب بناءً على نوع البلاستيك—MEK للبولي كربونات، وثنائي كلورو الميثان للأكريليك، والأسيتون لـ ABS. يتم تسخين المذيب إلى نقطة غليانه داخل غرفة محكمة الإغلاق، عادةً بين 40°C و180°C اعتمادًا على الكيمياء.
المرحلة 3: توليد البخار ودورانه. بمجرد أن يصل المذيب إلى حالة بخار مستقرة، تقوم المراوح الداخلية للغرفة أو تيارات الحمل الحراري بتوزيع البخار بالتساوي حول قطعة العمل. تستخدم الأنظمة الصناعية أجهزة استشعار الضغط ودرجة الحرارة للحفاظ على تركيز ثابت طوال فترة التعرض.
المرحلة 4: التعرض المُتحكَّم فيه. يتم تعليق الجزء أو تثبيته داخل الغرفة، عادةً مع توجيه أسطحه لتعظيم تلامس البخار. تتراوح أزمنة التعرض من 30 ثانية إلى 30 دقيقة، اعتمادًا على المادة ومستوى اللمعان المطلوب وهندسة الجزء. تنتج فترات التعرض الأقصر تشطيبًا ساتانًا؛ بينما تسفر فترات التعرض الأطول عن لمعان عالٍ أو صفاء بصري.
المرحلة 5: إخلاء المذيب والتبريد. بعد اكتمال دورة التعرض، يتم تطهير الغرفة من بخار المذيب المتبقي. يُترك الجزء ليبرد تدريجيًا إلى درجة حرارة الغرفة. يمكن أن يُحدث التبريد السريع علامات إجهاد سطحي أو تشققات دقيقة، لذا فإن التبريد المُتحكَّم فيه ضروري للحصول على نتائج بمستوى بصري.
المرحلة 6: المعالجة اللاحقة والفحص. قد يخضع الجزء المُلمَّع لشطف بمنظف خفيف أو تنظيف بالموجات فوق الصوتية لإزالة أي بقايا سطحية. يؤكد الفحص الأبعادي الحفاظ على التفاوتات. بالنسبة للأجزاء الشفافة، تتحقق قياسات نفاذية الضوء والعكارة من الأداء البصري.
إذا لم يتمكن المورد من وصف هذه المراحل بوضوح أو افتقر إلى توثيق معاملات عمليته، فاعتبر ذلك علامة تحذيرية. التلميع البخاري الاحترافي علم، وليس تخمينًا.
نهج JUCHENG في التلميع البخاري: حيث تلتقي الكيمياء الدقيقة بخبرة CNC
من بين الموردين الذين يقدمون خدمات التلميع البخاري،, Jucheng Precision لقد حجزت مكانة مميزة من خلال دمج التشطيب الكيميائي مباشرة في سير عمل التصنيع باستخدام الحاسب الآلي. فبدلاً من التعامل مع التلميع كفكرة لاحقة، تصمم Jucheng الأجزاء مع مراعاة مرحلة التشطيب، مما يضمن أن مسارات الأدوات واختيار المواد وتحضير السطح تتوافق جميعها نحو الهدف البصري النهائي.
تستخدم Jucheng التصنيع باستخدام الحاسب الآلي بخمسة محاور متبوعًا ببروتوكولات معالجة بخارية متخصصة لتقديم أجزاء بتشطيبات مرآوية Ra ≤0.05μm. هذا المزيج مهم لأن حتى أفضل تلميع بخاري لا يمكنه إصلاح جزء تم تشغيله بشكل سيئ. إذا تركت عملية التصنيع باستخدام الحاسب الآلي علامات أدوات عميقة أو مناطق متأثرة بالحرارة، فقد تؤدي التعرض للبخار إلى تفاقم تلك العيوب بدلاً من إزالتها. من خلال التحكم في سلسلة التصنيع بأكملها—من المادة الخام إلى التلميع النهائي—تقضي Jucheng على إلقاء اللوم الذي يحدث غالبًا عندما يتولى موردون منفصلون التصنيع والتشطيب.
بالنسبة لأجزاء البولي كربونات على وجه التحديد، طورت Jucheng طريقة تلميع بخاري مسجلة الملكية تستعيد الشفافية الكاملة دون المساس بقوة الصدمة الأسطورية للمادة. يشرح الأدبيات التقنية للشركة: ‘السلاح السري هو عملية متخصصة للغاية تسمى التلميع البخاري. يتعرض الجزء المشغل لبخار كيميائي في بيئة خاضعة للرقابة. يمتلك هذا البخار خاصية فريدة: فهو يتفاعل مع الطبقة العليا جدًا من سطح البولي كربونات، مما يتسبب في ذوبانه قليلاً وإعادة تدفقه. تمحو هذه العملية جميع علامات الأدوات المجهرية“.
بالإضافة إلى البولي كربونات، تعمل Jucheng مع الأكريليك وABS وPEI (Ultem) والبولي سلفون وغيرها من اللدائن الحرارية الهندسية. يعمل مصنعهم في مركز التصنيع الدقيق في شنتشن وفقًا لبروتوكولات صارمة للسلامة والجودة، مع شهادة ISO 9001 التي تدعم عملياتهم. للعملاء الذين يحتاجون إلى تسليم سريع، تقدم Jucheng ملاحظات DFM وعرض أسعار خلال 24 ساعة من استلام ملفات CAD والمواصفات.
تمتد خبرة الشركة عبر نماذج إضاءة السيارات، وأغلفة الأجهزة الطبية، ونوافذ مستشعرات الروبوتات، ومكونات الإلكترونيات الاستهلاكية. في كل حالة، تظل القيمة المقدمة متسقة: تحصل على جزء نهائي يلبي متطلبات التفاوت الميكانيكي والوضوح البصري معًا، يتم تسليمه من قبل شريك واحد مسؤول.
الأسئلة الشائعة حول التلميع البخاري
س1: ما هو التلميع البخاري، وكيف يختلف عن الصنفرة؟
التلميع البخاري هو عملية تشطيب كيميائي تستخدم أبخرة المذيبات لإذابة وإعادة تدفق سطح الجزء البلاستيكي، مما يزيل العيوب المجهرية. تزيل الصنفرة المادة ميكانيكيًا ولا يمكنها الوصول إلى الميزات الداخلية أو الأشكال الهندسية المعقدة. بالنسبة للبلاستيك الشفاف الذي يتطلب وضوحًا بصريًا، يُعد التلميع البخاري الطريقة المفضلة.
س2: ما هي المواد التي تعمل بشكل أفضل مع التلميع البخاري؟
البولي كربونات (PC) والأكريليك (PMMA) وABS وPETG وASA وPEI (Ultem) والبولي سلفون (PSU) تستجيب جميعها بشكل جيد للتلميع البخاري عند استخدام المذيب الصحيح. يعتبر PLA أكثر صعوبة ويتطلب عادةً رباعي هيدروفيوران (THF) بدلاً من الأسيتون. يجب تأكيد توافق المواد قبل المعالجة.
س3: هل يؤثر التلميع البخاري على الدقة الأبعادية؟
عند التحكم فيه بشكل صحيح، يزيل التلميع البخاري مادة أقل بكثير من التلميع الميكانيكي—عادةً أقل من 0.02 مم. تؤثر العملية في المقام الأول على طبوغرافيا السطح بدلاً من الأبعاد الكلية. ومع ذلك، يمكن أن يؤدي التعرض المفرط إلى تليين الحواف وتدوير الزوايا الحادة، ولهذا السبب تستخدم الخدمات الاحترافية توقيت تعرض دقيق وتحكمًا في درجة الحرارة.
س4: هل يمكن إجراء التلميع البخاري على الأجزاء المطبوعة ثلاثية الأبعاد؟
نعم، يُستخدم التلميع البخاري بشكل شائع لتنعيم خطوط الطبقات في مطبوعات FDM المصنوعة من ABS وASA وغيرها من اللدائن الحرارية المتوافقة. يمكن للعملية تقليل خشونة السطح بنسبة 72–81% وإنشاء مظهر مصبوب بالحقن في 10–60 دقيقة. بالنسبة لطباعة SLA أو الطباعة بالراتنج، قد لا يكون التلميع البخاري مناسبًا لأن معظم راتنجات البوليمر الضوئي لا تذوب في المذيبات الشائعة.
س5: هل آلة التلميع البخاري آمنة للاستخدام الداخلي؟
صُممت آلات التلميع البخاري الصناعية بغرف محكمة الإغلاق وأنظمة لشفط الأبخرة وأقفال أمان تجعلها آمنة للتشغيل في أرضية المصنع عند تركيبها مع تهوية مناسبة. أما الإعدادات المنزلية التي تستخدم برطمانات زجاجية وألواح تسخين فتنطوي على مخاطر حريق واستنشاق كبيرة لأن مذيبات مثل الأسيتون وMEK شديدة الاشتعال والسمية. اتبع دائمًا لوائح السلامة المحلية واستخدم معدات الحماية الشخصية المناسبة.
س6: ما هو نطاق التكلفة النموذجي لخدمات التلميع البخاري الاحترافية؟
تتفاوت التكاليف بناءً على حجم القطعة والمادة والكمية ومتطلبات التشطيب السطحي. قد تتراوح القطع النموذجية الصغيرة بين 15 و50 لكل قطعة، بينما تستفيد دورات الإنتاج الأكبر من وفورات الحجم. يقدم العديد من الموردين، بما في ذلك Jucheng، عروض أسعار مجانية بعد مراجعة ملفات CAD. وعمومًا فإن الاستعانة بمصادر خارجية أكثر فعالية من حيث التكلفة من شراء آلة، إلا إذا كنت تعالج مئات القطع المتشابهة كل شهر.
س7: هل يمكن للتلميع البخاري استعادة المصابيح الأمامية الاصفرّت أو الضبابية؟
نعم، التلميع البخاري للبوليمر فعّال في استعادة الشفافية لعدسات المصابيح الأمامية البولي كربونات المتعرضة للعوامل الجوية. إذ يُذيب بخار الأسيتون الشقوق المجهرية وطبقة الأكسدة، مما يسمح لل سطح بالتدفق من جديد إلى حالة صافية. ومع ذلك، تنتج المعدات الاحترافية نتائج أكثر اتساقًا من الطرق المنزلية، ولا يزال يُوصى بعد ذلك بطبقة واقية من الأشعة فوق البنفسجية لمنع الاصفرار السريع مجددًا.
س8: كم تدوم اللمسة النهائية الملمّعة بالبخار؟
تعتمد المتانة على المادة وبيئة التشغيل. بالنسبة للتطبيقات الداخلية مثل نوافذ العرض أو أدلة الضوء، تبقى اللمسة النهائية مستقرة لسنوات. أما في التطبيقات الخارجية أو المعرضة للأشعة فوق البنفسجية العالية، فقد تكون هناك حاجة إلى طبقة علوية حاجبة للأشعة فوق البنفسجية لمنع التدهور. لا ينبغي تعريض القطع الملمّعة من البولي كربونات للمواد الكيميائية القاسية أو عوامل التنظيف الكاشطة.
اتخاذ قرارك النهائي: مزود خدمة أم آلة داخلية؟
يعتمد القرار بين الاستعانة بمصادر خارجية للتلميع البخاري وإدخال هذه القدرة داخليًا في النهاية على ملف الإنتاج الخاص بك. اسأل نفسك الأسئلة التالية:
-
الحجم: هل تحتاج إلى أقل من 500 قطعة شهريًا؟ من المرجح أن يكون الاستعانة بمصادر خارجية أكثر منطقية ماليًا. فالنفقات الرأسمالية لآلة تلميع بخاري عالية الجودة (غالبًا 10,000–50,000) لا تُستهلك إلا على أحجام كبيرة.
-
تنوع المواد: هل يتضمن عملك أنواعًا متعددة من البلاستيك تتطلب مذيبات وبروتوكولات مختلفة؟ الخدمات الاحترافية لديها بالفعل مكتبة الكيمياء جاهزة. أما العملية الداخلية فستتطلب اختبارًا ومعايرة مكثفة لكل مادة جديدة.
-
التعقيد الهندسي: هل قطعك عبارة عن ألواح مسطحة بسيطة أم تجميعات معقدة ذات قنوات داخلية؟ تتفاوت قدرات آلات التلميع بالبخار في معالجة الميزات الداخلية بشكل موحد. بعض الأنظمة الاتجاهية تُنشئ مناطق ظل تؤدي إلى تشطيب غير متساوٍ.
-
متطلبات الجودة: هل يتطلب تطبيقك صفاءً بصريًا مع قياسات معتمدة لخشونة السطح؟ مقدّمو الخدمات الراسخون مثل Jucheng لديهم معدات قياس وأنظمة توثيق غالبًا ما تفتقر إليها الورش الداخلية.
-
الجدول الزمني: هل يمكنك الانتظار 2–3 أيام للحصول على القطع النهائية، أم تحتاج إلى تسليم فوري؟ يُدخل الاستعانة بمصادر خارجية أوقات شحن وجدولة. توفر الآلات الداخلية معالجة عند الطلب لكنها تتطلب تدريب المشغلين والصيانة.
-
البنية التحتية للسلامة: هل لديك أنظمة التهوية وإخماد الحرائق والتخلص من النفايات المطلوبة للتعامل مع المذيبات الخطرة؟ كثير من الورش الصغيرة تستهين بهذه المتطلبات وتعرّض العمال لمخاطر غير ضرورية.
بالنسبة لمعظم شركات الهندسة واستوديوهات تطوير المنتجات والمصنّعين ذوي الأحجام المنخفضة إلى المتوسطة، فإن الاستعانة بمصادر خارجية للتلميع بالبخار لدى شريك متخصص يحقق نتائج أفضل بتكلفة إجمالية أقل. فأنت تحصل على معدات بمستوى صناعي وفنيين مدربين وبروتوكولات سلامة راسخة دون القيام باستثمار رأسمالي. وعندما تحتاج إلى شريك واحد مسؤول يتولى التصنيع باستخدام الحاسب الآلي والتلميع بالبخار تحت سقف واحد،, Jucheng يمثل خيارًا مثبتًا—مدعومًا بسنوات من الخبرة ومنشأة مصممة للأعمال الدقيقة.
هل أنت مستعد للمضي قدمًا؟
عندما يتطلب مشروعك قطعًا بلاستيكية دقيقة الأبعاد وشفافة بصريًا في آن واحد، يوفر التلميع بالبخار المسار الأكثر موثوقية للنجاح. لكن النتيجة الصحيحة تعتمد على اختيار الشريك المناسب. قيّم الموردين ليس على السعر فقط، بل على خبرتهم المثبتة بموادك المحددة، وتوثيق عملياتهم، ومعايير سلامتهم، وقدرتهم على التعامل مع الأشكال الهندسية المعقدة دون تنازلات.
إذا كان لديك ملف CAD جاهز وتريد أن ترى ما يمكن أن يفعله التلميع بالبخار الاحترافي لقطعك، فتواصل مع Jucheng Precision للحصول على عرض سعر. يقدم فريقهم الهندسي ملاحظات DFM خلال 24 ساعة، ويشحنون المكونات النهائية إلى العملاء في جميع أنحاء أمريكا الشمالية وأوروبا وآسيا.