
スプリットブロック導波管の位置合わせは、ダウエルピンだけでなく、完全な位置決めインターフェースによって制御されます。2つの半体は、指定された締結パターンの下で合わせ面が一貫して閉じる間に、加工された導波管の特徴部を互いに位置合わせする必要があります。ピンの位置と嵌合、面の平坦度と清浄度、ねじのクリアランス、溝とデータムの位置、組立順序はすべて最終的なオフセットに寄与する可能性があります。適切な図面戦略は、どちらの半体が基準形状を所有するか、2番目の半体をどのように位置決めするか、そしてどの組立済み特徴部またはRF結果を許容するかを定義することです。ピン本数や公称ピン径だけでは位置合わせを証明できません。それらの詳細はインターフェースに関連付けられ、組立状態で検証されなければなりません。.
ピンを選ぶ前にインターフェースを定義する
スプリットブロック設計は、導波管チャネルを嵌合する部品間に分割します。組立済みチャネルは、各半体の形状と、分離後に半体が同じ相対位置に戻る方法に依存します。位置合わせピンは再現性を向上させることができますが、それらの位置と嵌合が導波管の特徴部と合わせ面に対して参照されている場合にのみ機能します。.
部品の機能インターフェースから始めます。導波管ポート、フランジまたは遷移特徴部、チャネル中心線、シールまたは接触ランド、締結具位置などです。チャネルを一方の半体から中心合わせするか、接合部をまたいで対称に寸法設定するかを決定します。無関係なエッジから各半体を独立して寸法設定することは避けてください。なぜなら、結果として生じる公差スタックは、各コンポーネントが独自のローカル寸法を満たしていても、組立済みチャネルをずらす可能性があるからです。.
機械的位置合わせとRF性能は関連していますが、互換可能ではありません。プロジェクトの周波数範囲、モード、遷移形状、試験方法が、どのオフセットまたは不連続性が重要かを決定します。これらの要件は、想定された普遍的な加工公差ではなく、責任あるRF設計と許容計画に属します。.
両半体にわたるデータムチェーンを管理する
検査および再現が可能なインターフェース上の主データムを選択します。多くの場合、合わせ面または定義された組立平面です。そのデータムシステムから重要なチャネル特徴部とピン穴を位置決めします。対向する半体は、各ブロックが独自のセットアップで測定されたときだけでなく、組み立てられたときにチャネル中心線、段差、ポートが一致するように、調整されたデータム方式を使用する必要があります。.
データムの転送には明確な注意が必要です。一方の半体がポートデータムから加工され、他方が外壁から加工される場合、それらの個別の座標系が一致しない可能性があります。共通のデータム戦略、一致した加工アプローチ、または制御された組立検査により、曖昧さを減らすことができます。選択された方法は、設計と利用可能な検査アクセスに依存します。.
ピン位置、穴位置、嵌合クリアランス、面の着座、締結具の移動による公差スタックを考慮に入れます。厳しいピン嵌合は位置決めを改善する可能性がありますが、バリ、熱変化、または小さな位置誤差に対して組立を敏感にする可能性もあります。パターンがインターフェースを過拘束する場合、ピンを増やすことが自動的に良いとは限りません。.
ピン、穴、ねじ、面を1つのシステムとして設計する
位置合わせピンは面内位置を確立し、合わせ面は着座と方向を確立し、ねじは締付力を提供します。図面はこれらの役割を明確にする必要があります。制御されたピン穴関係を使用し、ピンが一方のブロックに固定されているか、取り外し可能か、または別の組立要素の一部かを識別します。設計が意図的にそのように使用しない限り、締結具穴が誤って競合する位置決め特徴部になってはなりません。.
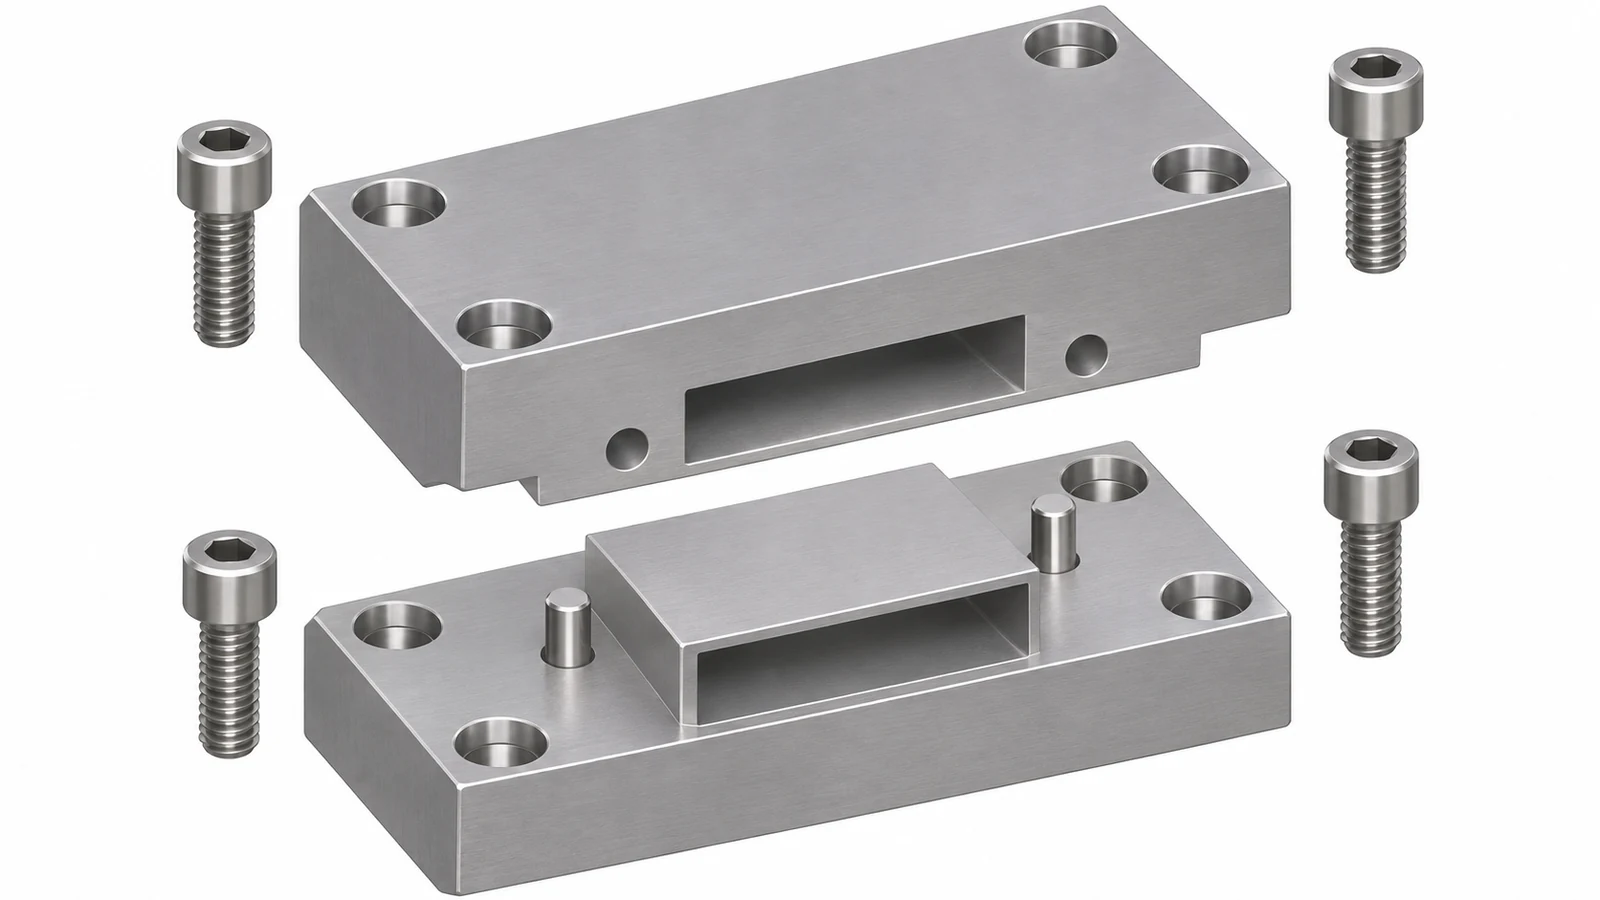
| 特徴 | 位置合わせの役割 | レビュー質問 |
|---|---|---|
| 合わせ面 | 二つの半体を着座させ、インターフェース平面を制御する | 平面度、仕上げ、清浄度、接触領域は定義されていますか? |
| ピンと穴のパターン | 面内の相対位置を再確立する | 嵌め合い、位置決めデータム、組立方向は指定されていますか? |
| ファスナー | 接合部をクランプする | クリアランスや締付け順序によって半体がずれる可能性はありますか? |
| 導波管チャネル | 機能的な通路を定義する | 両方の半体は協調データムシステムから位置決めされていますか? |
精度 CNCフライス加工 および多軸アクセスが形状に関連する場合がありますが、実際のフィーチャ戦略はリリースされた設計に依存します。複数の面やポートを関連付ける必要がある場合は、分割線をリリースする前にデータムの順序と検査方法を確認してください。.
重要な組立済み形状を検査する
部品検査では、合わせ面、ピン位置、チャネルフィーチャ、データム関係を個別に検証する必要があります。次に組立検査で、半体が意図どおりに閉じて位置決めされるかを確認します。設計に応じて、分割部をまたぐ段差やオフセット、ポートの位置合わせ、ゲージフィーチャ、座標測定、または受入計画で合意された別の方法を含めることができます。.
サービスまたは試験を代表する同じクランプ条件で測定してください。重力で単に寄り添っている緩い部品は、ファスナーを締めた後の位置を再現できない場合があります。逆に、ブロックを強制的に整列させる検査治具は、不一致を隠す可能性があります。これらの条件が結果に影響する場合は、治具、トルク、または締付け順序を記録してください。.
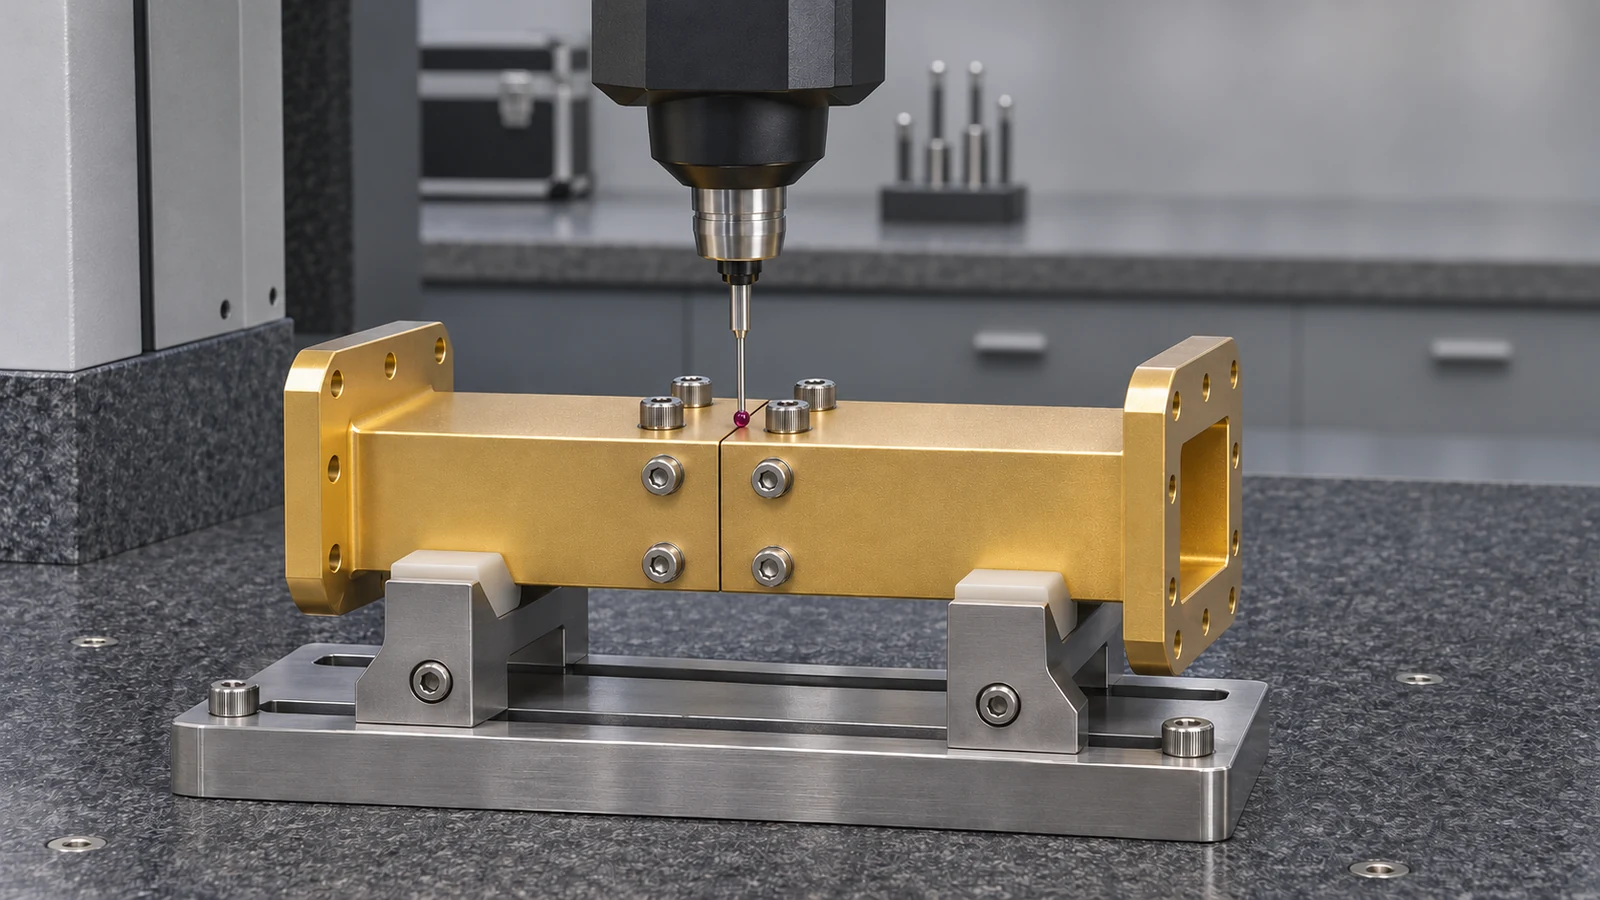
機械的検査はRF試験と区別してください。電気的/RF性能が最終的な受入基準である場合は、試験セットアップ、校正、試験限界を別途定義してください。機械的に許容される位置合わせ結果はRF評価を裏付けることができますが、それ自体でデバイスの完全な性能を確立するものではありません。.
機械的位置合わせをRF許容基準に結び付ける
CNC加工された導波管アセンブリの事例調査では、分割ブロックの位置合わせにピンやダボを使用しているが、その形状、周波数、試験条件は各設計に固有のものである。教訓は、再現性のある組立を管理し、機能デバイスを検証することであり、異なる導波管からピンのサイズ、本数、位置公差をコピーすることではない。.
リリース前に、機械担当者とRF担当者が、インターフェースのデータム、許容されるチャネルの不連続、ピン戦略、組立条件、および必要なエビデンスについて合意すること。図面パッケージには、部品レベルの寸法と組立後の検査の両方を含めること。そうすることで、決定的な要件がピンの嵌合、チャネルの段差、ポートのオフセット、測定されたRF応答のいずれであるかを推測することなく、得られた計画を検査できる。.