
Quando tieni tra le mani una parte in policarbonato o acrilico appena lavorata, la superficie racconta una storia frustrante. Quello che un tempo era un materiale tecnico cristallino ora appare opaco, segnato da microfratture che diffondono la luce in ogni direzione. Potresti levigarla. Potresti lucidarla. Ma se la geometria è complessa—con canali interni, fori profondi o spigoli vivi—i metodi tradizionali semplicemente falliscono. Ti ritrovi a farti una domanda difficile: quale approccio di finitura riuscirà davvero a garantire la trasparenza richiesta dal tuo progetto, senza compromettere la precisione dimensionale o mandare all'aria i tempi?
Questa guida ti accompagna nel panorama della lucidatura a vapore dal punto di vista dell'acquirente. Invece di accumulare fatti generici, confronteremo le opzioni, valuteremo i compromessi e ti aiuteremo a prendere una decisione d'acquisto consapevole. Che tu ti rifornisca da un produttore conto terzi o stia allestendo capacità interne, il confronto seguente chiarirà ciò che conta davvero quando investi in lucidatura a vapore servizi o attrezzature.
Perché la lucidatura a vapore è diventata lo standard del settore per le plastiche trasparenti
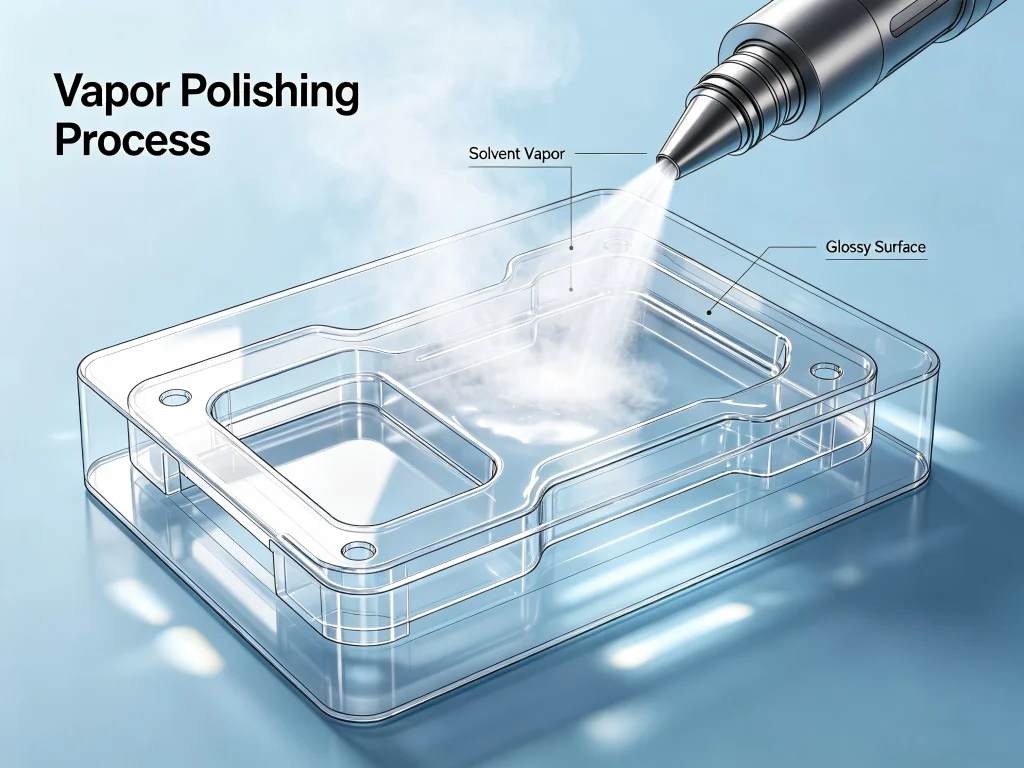
Prima di addentrarci nei criteri di selezione, è utile capire cosa fa effettivamente la lucidatura a vapore a livello microscopico. Il processo consiste nell'esporre una parte termoplastica a un vapore chimico controllato—tipicamente acetone, metiletilchetone (MEK) o diclorometano, a seconda del materiale di base. Il vapore ammorbidisce brevemente lo strato più esterno della plastica, consentendo alla superficie di fluire come un liquido. Man mano che il solvente evapora, il materiale si risolidifica in una pellicola continua, simile al vetro, che elimina segni di utensile, linee di stratificazione e micrograffi.
La lucidatura meccanica si basa sull'abrasione. Asporta materiale, il che funziona su superfici piane e accessibili ma è problematico con le caratteristiche interne. La lucidatura a vapore, al contrario, usa la chimica per raggiungere ciò che gli strumenti fisici non possono raggiungere. Può levigare filettature interne, cavità profonde e geometrie 3D complesse senza alterare le dimensioni fondamentali della parte. Questa capacità ha reso la lucidatura a vapore indispensabile per settori che vanno dai dispositivi medici e aerospaziali all'illuminazione automobilistica e all'elettronica di consumo.
Ma non ogni soluzione di lucidatura a vapore offre lo stesso risultato. La differenza tra una finitura mediocre e una vera trasparenza ottica sta nei dettagli: selezione del solvente, controllo dell'esposizione, regolazione della temperatura e protocolli di post-trattamento. Comprendere queste variabili determinerà se ti ritroverai con una parte dall'aspetto finito professionalmente—o con una da scartare.
Cosa dicono gli utenti su Reddit e Facebook: feedback reali che contano
Nelle comunità online, ingegneri e hobbisti hanno condiviso esperienze sincere con la lucidatura a vapore. In una discussione dettagliata su Mechanics Stack Exchange, un utente ha confrontato la pulizia con acetone direttamente su una lente di un faro rispetto all'uso della deposizione a vapore. Il consenso era chiaro: la deposizione a vapore è superiore perché garantisce una copertura uniforme senza striature e non è necessaria alcuna vernice trasparente successiva. Lo stesso thread metteva in guardia sui rischi della pulizia diretta—una seconda passata può rovinare definitivamente la finitura. “Tra la pulizia con acetone e la deposizione a vapore, la deposizione a vapore è superiore. Non serve alcuna vernice trasparente”, ha sottolineato l'utente.
Sui forum di Reddit dedicati alla stampa 3D e alla lavorazione meccanica emerge un tema comune: la lucidatura a vapore fai-da-te con un barattolo di vetro e una piastra riscaldante funziona per piccole parti in ABS, ma passare alla scala superiore introduce seri problemi di sicurezza e di ripetibilità. Gli utenti segnalano risultati irregolari quando la concentrazione del vapore oscilla, e diversi hanno menzionato che ottenere una finitura davvero di grado ottico su policarbonato o acrilico richiede attrezzature di livello industriale con controlli ambientali precisi. Un collaboratore di lunga data ha osservato: ‘Pensavo di poter risparmiare con un allestimento fatto in casa. Dopo sei tentativi falliti e una parte sciolta, ho capito che le macchine professionali per la lucidatura a vapore valgono ogni dollaro se hai bisogno di risultati ripetibili.“
I gruppi Facebook dedicati alla lavorazione CNC e alla finitura superficiale fanno eco a queste preoccupazioni. Molti titolari di piccole officine hanno chiesto se dovrebbero investire in una macchina dedicata per la lucidatura a vapore o esternalizzare il lavoro. Le risposte tendono a dividersi in due schieramenti: chi lavora ogni giorno grandi volumi di parti simili propende per l'acquisto di attrezzature, mentre chi gestisce materiali diversi e prototipi unici preferisce esternalizzare a specialisti come Jucheng che hanno già messo a punto la chimica e i protocolli di sicurezza. Un commento che ha colpito: “Non sottovalutare la curva di apprendimento. Miscele di solventi, tempi di esposizione e gestione post-trattamento interagiscono tutti tra loro. Un laboratorio professionista ha già commesso gli errori, così tu non devi farlo.”
Fattori chiave di selezione: cosa valutare prima di acquistare o esternalizzare
Quando ci si siede a scegliere una soluzione di vapor polishing—che significhi selezionare un fornitore di servizi o acquistare una macchina—diversi fattori critici influenzeranno la decisione finale. La tabella sottostante confronta affiancate le considerazioni più importanti.
| Fattore di selezione | Fornitore di servizi professionale (es. Jucheng) | Macchina per vapor polishing interna | Configurazione DIY / manuale |
|---|---|---|---|
| Qualità della finitura superficiale | Qualità ottica, Ra ≤0,05μm, costante da lotto a lotto | Da buona a eccellente, dipende dall'abilità dell'operatore e dalla calibrazione dell'attrezzatura | Altamente variabile, spesso irregolare, rischio di sovraesposizione |
| Compatibilità dei materiali | Ampia gamma (PC, PMMA, ABS, PETG, PEI, PSU); protocolli solventi ottimizzati per materiale | Limitata dal design della macchina e dai solventi disponibili; richiede test per ogni materiale | Ristretta; prevalentemente ABS con acetone; PLA e PETG richiedono solventi specializzati |
| Gestione di geometrie complesse | Eccellente; il vapore raggiunge canali interni, fori profondi, filettature | Buono con sistemi a camera; i sistemi a vapore direzionale possono avere punti ciechi | Scarso; le configurazioni fai-da-te in genere non riescono a trattare le caratteristiche interne in modo uniforme |
| Precisione dimensionale | Mantiene tolleranze strette (±0,01–0,02 mm) con esposizione controllata | Moderato; rischio di arrotondamento dei bordi se l'esposizione non è gestita con precisione | Scarso; rischio significativo di deriva dimensionale e rammollimento delle caratteristiche |
| Sicurezza e conformità | Sistemi completamente chiusi, aspirazione dei fumi, DPI, protocolli certificati | Richiede investimenti in ventilazione, soppressione incendi e formazione degli operatori | Rischio elevato; solventi infiammabili, vapori tossici, ventilazione inadeguata comune |
| Tempi di consegna per piccoli lotti | 24–72 ore per le serie di prototipazione | Immediato dopo l'installazione e la calibrazione della macchina | 2–6 ore per pezzo, più la pulizia |
| Struttura dei costi | Prezzo per pezzo o per lotto; nessuna spesa in conto capitale | Costo iniziale elevato della macchina (5k–50k+), più materiali di consumo e manutenzione | Costo iniziale basso, ma alto tasso di guasti e tempo di manodopera |
| Ripetibilità | Elevata; parametri di processo documentati e controllati | Da moderata a elevata con attrezzature adeguate e operatori qualificati | Bassa; fattori ambientali (temperatura, umidità) causano variazioni |
Questo confronto rivela un'intuizione importante: per applicazioni mission-critical in cui la chiarezza ottica e la stabilità dimensionale non possono essere compromesse, l'esternalizzazione a un fornitore affermato offre in genere risultati migliori rispetto al tentativo di eseguire la lucidatura a vapore internamente, soprattutto per volumi da bassi a medi o geometrie complesse.
La scelta del materiale: abbinare il solvente al substrato
Uno degli aspetti più trascurati della lucidatura a vapore è la compatibilità dei materiali. Non tutti i termoplastici reagiscono agli stessi solventi e l'uso del prodotto chimico sbagliato può danneggiare il pezzo anziché migliorarlo. La tabella seguente riassume gli abbinamenti standard utilizzati in ambito professionale.
| Materiale | Solvente preferito | Finitura risultante | Note |
|---|---|---|---|
| Acrilico (PMMA) | Diclorometano (DCM) o cloroformio | Trasparenza limpida come l'acqua, simile al vetro | Ad azione rapida; richiede un controllo preciso dell'esposizione per evitare il crazing superficiale |
| Policarbonato (PC) | MEK o cloruro di metilene | Trasparenza ottica con resistenza all'urto mantenuta | Ripristina la trasparenza persa durante la lavorazione CNC; specialità di Jucheng |
| ABS | Acetone | Aspetto lucido, stampato a iniezione | Materiale più tollerante per i principianti; riduzione della rugosità superficiale del 72–81% |
| PETG | THF o D-Limonene | Lucentezza da moderata ad alta | Più resistente ai solventi rispetto all'ABS; richiede un'esposizione più lunga |
| PLA | THF o acetato di etile | Liscio ma meno lucido dell'ABS | Compatibilità limitata; molti utenti segnalano scarsi risultati con il PLA |
| ASA | Acetone | Finitura lucida simile all'ABS | Buona resistenza ai raggi UV dopo la lucidatura |
| PEI (Ultem) | Miscele di solventi specializzate | Superficie liscia e resistente agli agenti chimici | Plastica tecnica ad alte prestazioni; richiede una gestione esperta |
Quando valutate un kit per la lucidatura a vapore per uso interno, verificare attentamente quali materiali supporta il kit. Molti kit entry-level funzionano solo con ABS e acetone, lasciandovi in difficoltà se il vostro progetto richiede la trasparenza del policarbonato o dell'acrilico.
Confronto tra la lucidatura a vapore e i metodi di finitura alternativi
Prima di scegliere la lucidatura a vapore come metodo preferito, è opportuno capire come si confronta con le altre tecniche di finitura superficiale. Il seguente confronto prende in esame cinque alternative comuni.
| Metodo | Ideale per | Limitazioni | Rugosità superficiale (Ra) |
|---|---|---|---|
| Lucidatura a vapore | Geometrie complesse, caratteristiche interne, trasparenza ottica | Richiede solventi pericolosi; chimica specifica per materiale | ≤0,05μm (finitura a specchio) |
| Lucidatura meccanica | Superfici piane o leggermente curve, metalli, alcune plastiche | Non raggiunge i canali interni; ad alta intensità di manodopera; rischio di arrotondamento dei bordi | 0,1–0,8 μm a seconda della sequenza abrasiva |
| Lucidatura a fiamma | Bordi e superfici piane in acrilico | Rischio di distorsione termica; non adatto a pareti sottili o dettagli fini | 0,2–0,5 μm, ma non uniforme |
| Finitura vibratoria | Sbavatura di massa di parti metalliche, levigatura moderata delle plastiche | Produce una finitura opaca o satinata, non una trasparenza ottica; tempi di ciclo lunghi | 0,4–1,6 μm |
| Vapor Honing | Metalli e compositi; finitura satinata non direzionale | Utilizza una sospensione abrasiva; non adatto a finiture ottiche trasparenti | 0,2–0,8 μm |
Per i componenti in plastica trasparente che devono trasmettere la luce senza distorsioni, la lucidatura a vapore rimane l'unico metodo in grado di ottenere una vera trasparenza ottica preservando la precisione dimensionale. La lucidatura meccanica lascia micrograffi che diffondono la luce; la lucidatura a fiamma rischia di fondere i dettagli delicati; la finitura vibratoria non può produrre una superficie lucida.
Comprendere il flusso di lavoro della lucidatura a vapore: come si presenta un processo professionale
Quando ci si affida a un fornitore di servizi professionali come Jucheng, il flusso di lavoro della lucidatura a vapore segue tipicamente sei fasi controllate. Comprendere questa sequenza aiuta a valutare se un fornitore segue le migliori pratiche o taglia gli angoli.
Fase 1: Preparazione e pulizia della superficie. Il pezzo lavorato viene ispezionato per verificare la presenza di detriti, olio o particelle sciolte. Sui segni di utensile profondi può essere applicata una leggera levigatura con grana 1000–1500, evitando però l'abrasione aggressiva, poiché la lucidatura a vapore funziona meglio su superfici con texture uniforme.
Fase 2: Selezione e riscaldamento del solvente. Il solvente appropriato viene scelto in base al tipo di plastica: MEK per il policarbonato, diclorometano per l'acrilico, acetone per l'ABS. Il solvente viene riscaldato fino al punto di ebollizione all'interno di una camera sigillata, tipicamente tra 40°C e 180°C a seconda della chimica.
Fase 3: Generazione e circolazione del vapore. Una volta che il solvente raggiunge uno stato di vapore stabile, le ventole interne o le correnti di convezione della camera distribuiscono il vapore in modo uniforme attorno al pezzo. I sistemi industriali utilizzano sensori di pressione e temperatura per mantenere una concentrazione costante durante tutto il periodo di esposizione.
Fase 4: Esposizione controllata. Il pezzo viene sospeso o fissato all'interno della camera, tipicamente con le superfici orientate per massimizzare il contatto con il vapore. I tempi di esposizione vanno da 30 secondi a 30 minuti, a seconda del materiale, del livello di lucentezza desiderato e della geometria del pezzo. Esposizioni più brevi producono una finitura satinata; esposizioni più lunghe conferiscono alta lucentezza o trasparenza ottica.
Fase 5: Evacuazione del solvente e raffreddamento. Al termine del ciclo di esposizione, la camera viene purgata dal vapore di solvente residuo. Il pezzo viene lasciato raffreddare gradualmente fino a temperatura ambiente. Un raffreddamento rapido può indurre segni di tensione superficiale o microfratture, pertanto un raffreddamento controllato è essenziale per risultati di qualità ottica.
Fase 6: Post-trattamento e ispezione. Il pezzo lucidato può essere sottoposto a un leggero risciacquo con detergente o a pulizia a ultrasuoni per rimuovere eventuali residui superficiali. L'ispezione dimensionale conferma che le tolleranze sono state mantenute. Per i pezzi trasparenti, le misurazioni della trasmissione luminosa e dell'opacità verificano le prestazioni ottiche.
Se un fornitore non è in grado di descrivere chiaramente queste fasi o non dispone di documentazione sui parametri del proprio processo, consideratelo un segnale d'allarme. La lucidatura a vapore professionale è una scienza, non un tirare a indovinare.
L'approccio di JUCHENG alla lucidatura a vapore: dove la chimica di precisione incontra l'esperienza CNC
Tra i fornitori che offrono servizi di vapor polishing, Jucheng Precision ha conquistato una posizione distintiva integrando la finitura chimica direttamente nel proprio flusso di lavoro di lavorazione CNC. Invece di considerare la lucidatura come un ripensamento, Jucheng progetta i pezzi tenendo conto della fase di finitura, garantendo che i percorsi utensile, la selezione dei materiali e la preparazione della superficie siano tutti allineati verso l'obiettivo ottico finale.
Jucheng utilizza la lavorazione CNC a 5 assi seguita da protocolli specializzati di trattamento a vapore per fornire pezzi con finiture a specchio Ra ≤0,05μm. Questa combinazione è importante perché nemmeno il miglior vapor polishing può correggere un pezzo lavorato male. Se il processo CNC lascia segni profondi dell'utensile o zone termicamente alterate, l'esposizione al vapore può esasperare tali difetti anziché eliminarli. Controllando l'intera catena produttiva—dalla materia prima alla lucidatura finale—Jucheng elimina il rimpallo di responsabilità che spesso si verifica quando fornitori separati gestiscono lavorazione e finitura.
Specificamente per i pezzi in policarbonato, Jucheng ha sviluppato un metodo proprietario di vapor polishing che ripristina la piena trasparenza senza compromettere la leggendaria resistenza agli urti del materiale. ‘L'arma segreta è un processo altamente specializzato chiamato vapor polishing“, spiega la documentazione tecnica dell'azienda. ”Il pezzo lavorato viene esposto a un vapore chimico in un ambiente controllato. Questo vapore ha una proprietà unica: reagisce con lo strato più superficiale della superficie in PC, facendolo sciogliere leggermente e rifluire. Questo processo cancella tutti i segni microscopici dell'utensile“.
Oltre al policarbonato, Jucheng lavora con acrilico, ABS, PEI (Ultem), polisulfone e altri termoplastici tecnici. Il loro stabilimento nel polo produttivo di precisione di Shenzhen opera secondo rigorosi protocolli di sicurezza e qualità, con la certificazione ISO 9001 a supporto dei loro processi. Per i clienti che richiedono tempi di consegna rapidi, Jucheng fornisce feedback DFM e preventivo entro 24 ore dalla ricezione dei file CAD e delle specifiche.
L'esperienza dell'azienda spazia da prototipi di illuminazione automobilistica a involucri di dispositivi medici, finestre per sensori robotici e componenti per elettronica di consumo. In ogni caso, la proposta di valore rimane coerente: si ottiene un pezzo finito che soddisfa sia i requisiti di tolleranza meccanica che di chiarezza ottica, consegnato da un unico partner responsabile.
Domande frequenti sul vapor polishing
D1: Cos'è il vapor polishing e in cosa differisce dalla levigatura?
Il vapor polishing è un processo di finitura chimica che utilizza vapori di solvente per sciogliere e far rifluire la superficie di un pezzo in plastica, eliminando le imperfezioni microscopiche. La levigatura rimuove materiale meccanicamente e non può raggiungere caratteristiche interne o geometrie complesse. Per le plastiche trasparenti che richiedono chiarezza ottica, il vapor polishing è il metodo preferito.
D2: Quali materiali funzionano meglio con il vapor polishing?
Policarbonato (PC), acrilico (PMMA), ABS, PETG, ASA, PEI (Ultem) e polisulfone (PSU) rispondono tutti bene al vapor polishing quando viene utilizzato il solvente corretto. Il PLA è più difficile e richiede tipicamente tetraidrofurano (THF) anziché acetone. La compatibilità dei materiali dovrebbe essere confermata prima della lavorazione.
D3: Il vapor polishing influisce sulla precisione dimensionale?
Se adeguatamente controllato, il vapor polishing rimuove molto meno materiale rispetto alla lucidatura meccanica—tipicamente meno di 0,02 mm. Il processo influisce principalmente sulla topografia superficiale anziché sulle dimensioni complessive. Tuttavia, un'esposizione eccessiva può ammorbidire i bordi e arrotondare gli angoli vivi, motivo per cui i servizi professionali utilizzano tempi di esposizione precisi e controllo della temperatura.
D4: È possibile eseguire il vapor polishing su pezzi stampati in 3D?
Sì, la lucidatura a vapore è comunemente utilizzata per levigare le linee di stratificazione sulle stampe FDM realizzate in ABS, ASA e altri termoplastici compatibili. Il processo può ridurre la rugosità superficiale del 72–81% e creare un aspetto da stampaggio a iniezione in 10–60 minuti. Per le stampe SLA o in resina, la lucidatura a vapore potrebbe non essere adatta perché la maggior parte delle resine fotopolimeriche non si dissolve nei solventi comuni.
D5: Una macchina per la lucidatura a vapore è sicura per l'uso interno?
Le macchine industriali per la lucidatura a vapore sono progettate con camere sigillate, aspirazione dei fumi e interblocchi di sicurezza che le rendono sicure per l'operatività in officina se installate con un'adeguata ventilazione. Le configurazioni fai-da-te con barattoli di vetro e piastre riscaldanti presentano rischi significativi di incendio e inalazione perché solventi come acetone e MEK sono altamente infiammabili e tossici. Seguire sempre le normative di sicurezza locali e utilizzare dispositivi di protezione individuale adeguati.
D6: Qual è l'intervallo di costo tipico per i servizi professionali di lucidatura a vapore?
I costi variano in base alle dimensioni del pezzo, al materiale, alla quantità e ai requisiti di finitura superficiale. I piccoli pezzi prototipo possono variare da 15 a50 per pezzo, mentre le produzioni più grandi beneficiano di economie di scala. Molti fornitori, tra cui Jucheng, forniscono preventivi gratuiti dopo aver esaminato i file CAD. L'esternalizzazione è generalmente più conveniente rispetto all'acquisto di una macchina, a meno che non si lavorino centinaia di pezzi simili ogni mese.
D7: La lucidatura a vapore può ripristinare i fari ingialliti o opachi?
Sì, la lucidatura a vapore dei polimeri è efficace nel ripristinare la trasparenza delle lenti dei fari in policarbonato invecchiate. Il vapore di acetone scioglie le microfratture e lo strato di ossidazione, consentendo alla superficie di rifluire in uno stato trasparente. Tuttavia, le attrezzature di livello professionale producono risultati più costanti rispetto ai metodi fai-da-te, e successivamente è comunque consigliato un rivestimento protettivo UV per prevenire un rapido re-ingiallimento.
D8: Quanto dura una finitura lucidata a vapore?
La durabilità dipende dal materiale e dall'ambiente operativo. Per applicazioni interne come vetrine o guide di luce, la finitura rimane stabile per anni. Per esposizioni esterne o ad alta radiazione UV, potrebbe essere necessaria una vernice trasparente protettiva anti-UV per prevenire il degrado. I pezzi lucidati in policarbonato non devono essere esposti a prodotti chimici aggressivi o detergenti abrasivi.
Fare la scelta finale: fornitore di servizi o macchina interna?
La decisione tra esternalizzare la lucidatura a vapore e portare la capacità internamente dipende in ultima analisi dal proprio specifico profilo produttivo. Porsi le seguenti domande:
-
Volume: Hai bisogno di meno di 500 pezzi al mese? L'esternalizzazione probabilmente ha più senso finanziariamente. La spesa in conto capitale per una macchina per la lucidatura a vapore di qualità (spesso 10,000–50.000) si ammortizza solo su volumi elevati.
-
Varietà dei materiali: Il vostro lavoro coinvolge più tipi di plastica che richiedono solventi e protocolli diversi? I servizi professionali hanno già una libreria chimica consolidata. Un'operazione interna richiederebbe test e calibrazioni approfonditi per ogni nuovo materiale.
-
Complessità geometrica: I vostri pezzi sono semplici pannelli piatti o assemblaggi complessi con canali interni? Le macchine per la lucidatura a vapore variano nella loro capacità di trattare uniformemente le caratteristiche interne. Alcuni sistemi direzionali creano zone d'ombra che producono una finitura non uniforme.
-
Requisiti di qualità: La vostra applicazione richiede una trasparenza di grado ottico con misurazioni certificate della rugosità superficiale? Fornitori affermati come Jucheng dispongono di attrezzature metrologiche e sistemi di documentazione che le officine interne spesso non hanno.
-
Tempistiche: Potete attendere 2–3 giorni per i pezzi finiti o avete bisogno di una consegna immediata? L'esternalizzazione introduce tempi di spedizione e di pianificazione. Le macchine interne offrono una lavorazione on-demand ma richiedono formazione degli operatori e manutenzione.
-
Infrastruttura di sicurezza: Disponete di ventilazione, sistemi antincendio e smaltimento dei rifiuti necessari per la manipolazione di solventi pericolosi? Molte piccole officine sottovalutano questi requisiti ed espongono i lavoratori a rischi inutili.
Per la maggior parte delle aziende di ingegneria, degli studi di sviluppo prodotto e dei produttori a volume basso-medio, esternalizzare la lucidatura a vapore a un partner specializzato offre risultati migliori a un costo totale inferiore. Si ottiene l'accesso ad attrezzature di livello industriale, a tecnici qualificati e a protocolli di sicurezza consolidati senza effettuare un investimento in conto capitale. Quando avete bisogno di un unico partner responsabile che gestisca sia la lavorazione CNC che la lucidatura a vapore sotto lo stesso tetto, Jucheng rappresenta una scelta comprovata—sostenuta da anni di esperienza e da uno stabilimento progettato per il lavoro di precisione.
Pronti a procedere?
Quando il vostro progetto richiede pezzi in plastica sia dimensionalmente accurati che otticamente trasparenti, la lucidatura a vapore offre il percorso più affidabile verso il successo. Ma il risultato giusto dipende dalla scelta del partner giusto. Valutate i fornitori non solo sul prezzo, ma sulla loro comprovata competenza con i vostri materiali specifici, sulla loro documentazione di processo, sui loro standard di sicurezza e sulla loro capacità di gestire geometrie complesse senza compromessi.
Se hai già un file CAD pronto e vuoi scoprire cosa potrebbe fare la lucidatura a vapore professionale per i tuoi componenti, contatta Jucheng Precision per un preventivo. Il loro team di ingegneria fornisce feedback DFM entro 24 ore e spedisce i componenti finiti a clienti in Nord America, Europa e Asia.