
Quando você segura uma peça de policarbonato ou acrílico recém-usinada nas mãos, a superfície conta uma história frustrante. O que antes era um material de engenharia cristalino agora parece embaçado, marcado por microfraturas que espalham a luz em todas as direções. Você pode lixá-la. Pode polir. Mas se a geometria for complexa — com canais internos, cavidades profundas ou cantos vivos — os métodos tradicionais simplesmente falham. Você se vê diante de uma pergunta difícil: qual abordagem de acabamento realmente entregará a clareza que seu projeto exige, sem comprometer a precisão dimensional ou estourar seu cronograma?
Este guia conduz você pelo universo do polimento a vapor sob a perspectiva do comprador. Em vez de acumular fatos genéricos, vamos comparar opções, pesar os trade-offs e ajudar você a tomar uma decisão de compra confiante. Seja adquirindo de um fabricante contratado ou montando capacidade interna, a comparação a seguir esclarecerá o que realmente importa quando você investe em polimento a vapor serviços ou equipamentos.
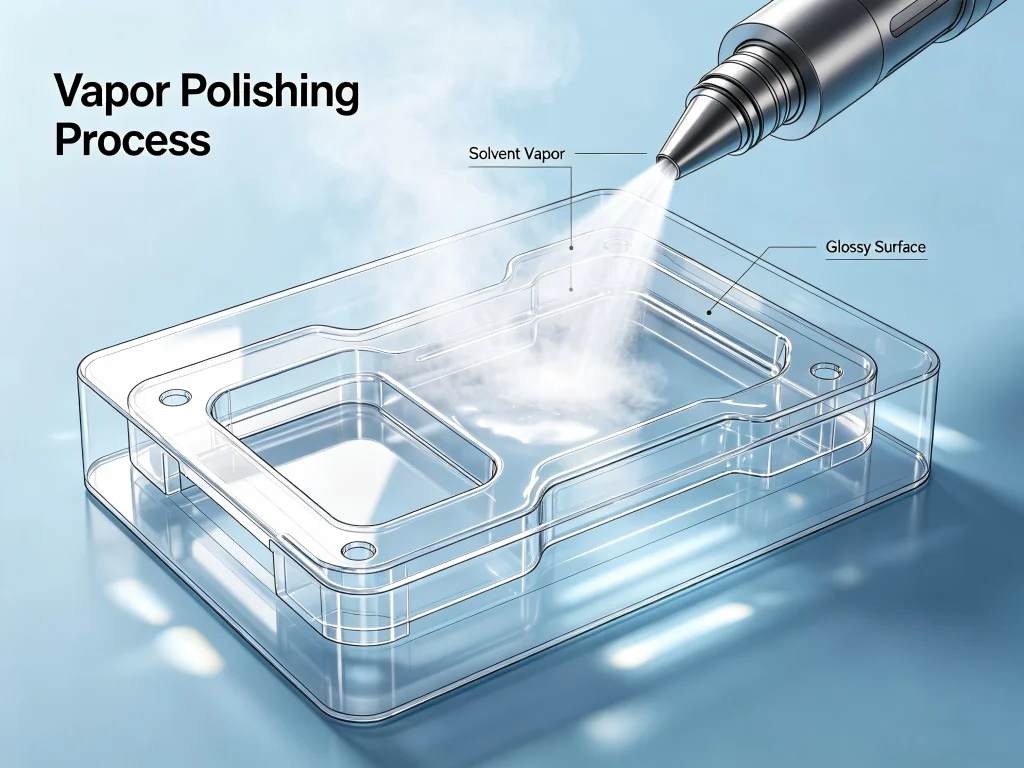
Por Que o Polimento a Vapor se Tornou o Padrão do Setor para Plásticos Transparentes
Antes de mergulhar nos critérios de seleção, é útil entender o que o polimento a vapor realmente faz em nível microscópico. O processo envolve expor uma peça termoplástica a um vapor químico controlado — tipicamente acetona, metiletilcetona (MEK) ou diclorometano, dependendo do material base. O vapor amolece brevemente a camada mais externa do plástico, permitindo que a superfície flua como um líquido. À medida que o solvente evapora, o material se ressolidifica em um filme contínuo, semelhante a vidro, que elimina marcas de ferramenta, linhas de camada e microarranhões.
O polimento mecânico depende da abrasão. Ele desgasta o material, o que funciona em superfícies planas e acessíveis, mas tem dificuldade com recursos internos. O polimento a vapor, em contraste, usa a química para alcançar o que as ferramentas físicas não conseguem. Ele pode alisar roscas internas, cavidades profundas e geometrias 3D complexas sem alterar as dimensões fundamentais da peça. Essa capacidade tornou o polimento a vapor indispensável para setores que vão de dispositivos médicos e aeroespacial até iluminação automotiva e eletrônicos de consumo.
Mas nem toda solução de polimento a vapor entrega o mesmo resultado. A diferença entre um acabamento medíocre e a verdadeira clareza óptica está nos detalhes: seleção de solvente, controle de exposição, regulação de temperatura e protocolos de pós-processamento. Compreender essas variáveis determinará se você termina com uma peça com acabamento profissional — ou com uma que precisa ser descartada.
O Que os Usuários Dizem no Reddit e no Facebook: Feedback Real Que Importa
Em comunidades online, engenheiros e hobbistas compartilharam experiências francas com o polimento a vapor. Em uma discussão detalhada no Mechanics Stack Exchange, um usuário comparou passar acetona diretamente em uma lente de farol versus usar deposição a vapor. O consenso foi claro: a deposição a vapor é superior porque proporciona cobertura uniforme sem manchas, e nenhum revestimento transparente é necessário depois. A mesma thread alertou sobre os riscos de passar diretamente — uma segunda passada pode arruinar permanentemente o acabamento. “Entre passar acetona e deposição a vapor, a deposição a vapor é superior. Nenhum revestimento transparente necessário”, enfatizou o usuário.
Nos fóruns de impressão 3D e usinagem do Reddit, surge um tema comum: o polimento a vapor faça-você-mesmo com um pote de vidro e uma chapa quente funciona para pequenas peças de ABS, mas ampliar a escala introduz sérios problemas de segurança e consistência. Usuários relatam resultados irregulares quando a concentração de vapor flutua, e vários mencionaram que alcançar um acabamento verdadeiramente de grau óptico em policarbonato ou acrílico exige equipamento de nível industrial com controles ambientais precisos. Um colaborador de longa data observou: ‘Achei que poderia economizar dinheiro com uma configuração caseira. Depois de seis tentativas fracassadas e uma peça derretida, percebi que as máquinas profissionais de polimento a vapor valem cada centavo se você precisa de resultados repetíveis.“
Grupos do Facebook focados em usinagem CNC e acabamento de superfícies ecoam essas preocupações. Muitos proprietários de pequenas oficinas perguntaram se deveriam investir em uma máquina dedicada de polimento a vapor ou terceirizar o trabalho. As respostas tendem a se dividir em dois grupos: aqueles que processam grandes volumes de peças semelhantes todos os dias tendem a comprar equipamentos, enquanto os que lidam com materiais diversos e protótipos únicos preferem terceirizar para especialistas como Jucheng que já têm a química e os protocolos de segurança ajustados. Um comentário que se destacou: “Não subestime a curva de aprendizado. Misturas de solventes, tempos de exposição e manuseio pós-cura interagem entre si. Uma oficina profissional já cometeu os erros para que você não precise cometê-los.”
Fatores-Chave de Seleção: O Que Avaliar Antes de Comprar ou Terceirizar
Quando você se senta para escolher uma solução de polimento a vapor — seja selecionando um prestador de serviços ou comprando uma máquina — vários fatores críticos influenciarão sua decisão final. A tabela abaixo compara as considerações mais importantes lado a lado.
| Fator de Seleção | Prestador de Serviços Profissional (ex.: Jucheng) | Máquina de Polimento a Vapor Interna | Configuração DIY / Manual |
|---|---|---|---|
| Qualidade do Acabamento Superficial | Qualidade óptica, Ra ≤0,05μm, consistente de lote para lote | Boa a excelente, depende da habilidade do operador e da calibração do equipamento | Altamente variável, frequentemente irregular, risco de sobre-exposição |
| Compatibilidade de Materiais | Ampla variedade (PC, PMMA, ABS, PETG, PEI, PSU); protocolos de solventes otimizados por material | Limitada pelo design da máquina e pelos solventes disponíveis; requer testes para cada material | Restrita; principalmente ABS com acetona; PLA e PETG exigem solventes especializados |
| Manuseio de Geometrias Complexas | Excelente; o vapor alcança canais internos, furos profundos, roscas | Bom com sistemas baseados em câmara; sistemas de vapor direcionais podem ter pontos cegos | Fraco; configurações DIY normalmente não conseguem tratar características internas de forma uniforme |
| Precisão Dimensional | Mantém tolerâncias apertadas (±0,01–0,02mm) com exposição controlada | Moderado; risco de arredondamento de bordas se a exposição não for gerenciada com precisão | Fraco; risco significativo de desvio dimensional e amolecimento de características |
| Segurança e Conformidade | Sistemas totalmente fechados, extração de fumos, EPI, protocolos certificados | Requer investimento em ventilação, supressão de incêndio e treinamento de operadores | Alto risco; solventes inflamáveis, vapores tóxicos, ventilação inadequada comum |
| Prazo de Entrega para Pequenos Lotes | 24–72 horas para execuções de prototipagem | Imediato após configuração e calibração da máquina | 2–6 horas por peça, mais limpeza |
| Estrutura de Custos | Preço por peça ou por lote; sem despesa de capital | Alto custo inicial da máquina (5 mil–50 mil+), mais consumíveis e manutenção | Baixo custo inicial, mas alta taxa de falhas e tempo de mão de obra |
| Repetibilidade | Alto; parâmetros de processo documentados e controlados | Moderado a alto com bom equipamento e operadores treinados | Baixo; fatores ambientais (temperatura, umidade) causam variação |
Esta comparação revela um insight importante: para aplicações críticas em que a clareza óptica e a estabilidade dimensional não podem ser comprometidas, terceirizar para um fornecedor estabelecido normalmente entrega melhores resultados do que tentar o polimento a vapor interno — especialmente para volumes baixos a médios ou geometrias complexas.
A Questão do Material: Compatibilizando o Solvente com o Substrato
Um dos aspectos mais negligenciados do polimento a vapor é a compatibilidade de materiais. Nem todos os termoplásticos respondem aos mesmos solventes, e usar o produto químico errado pode destruir a peça em vez de melhorá-la. A tabela abaixo resume os pareamentos padrão usados em ambientes profissionais.
| Material | Solvente Preferido | Acabamento Resultante | Observações |
|---|---|---|---|
| Acrílico (PMMA) | Diclorometano (DCM) ou clorofórmio | Transparência límpida como água, semelhante a vidro | Ação rápida; requer controle preciso de exposição para evitar fissuras superficiais |
| Policarbonato (PC) | MEK ou cloreto de metileno | Clareza óptica com resistência ao impacto mantida | Restaura a transparência perdida durante a usinagem CNC; especialidade da Jucheng |
| ABS | Acetona | Aparência injetada de alto brilho | Material mais tolerante para iniciantes; redução da rugosidade superficial de 72–81% |
| PETG | THF ou D-Limoneno | Brilho moderado a alto | Mais resistente a solventes que o ABS; requer exposição mais longa |
| PLA | THF ou acetato de etila | Liso, mas menos brilhante que o ABS | Compatibilidade limitada; muitos usuários relatam resultados ruins com PLA |
| ASA | Acetona | Acabamento brilhante semelhante ao ABS | Boa resistência a UV após polimento |
| PEI (Ultem) | Misturas de solventes especializadas | Superfície lisa e resistente a produtos químicos | Plástico de engenharia de alto desempenho; requer manuseio especializado |
Quando você avalia um kit de polimento a vapor para uso interno, verifique cuidadosamente quais materiais o kit suporta. Muitos kits de nível básico funcionam apenas com ABS e acetona, deixando você sem opções se o seu projeto exigir transparência de policarbonato ou acrílico.
Comparando o Polimento a Vapor com Métodos Alternativos de Acabamento
Antes de optar pelo polimento a vapor como método escolhido, faz sentido entender como ele se compara a outras técnicas de acabamento de superfície. A comparação a seguir considera cinco alternativas comuns.
| Método | Melhor Para | Limitações | Rugosidade Superficial (Ra) |
|---|---|---|---|
| Polimento a vapor | Geometrias complexas, recursos internos, clareza óptica | Requer solventes perigosos; química específica por material | ≤0,05μm (acabamento espelhado) |
| Polimento Mecânico | Superfícies planas ou levemente curvas, metais, alguns plásticos | Não alcança canais internos; intensivo em mão de obra; risco de arredondamento de bordas | 0,1–0,8μm dependendo da sequência de abrasivos |
| Polimento a Fogo | Bordas e superfícies planas de acrílico | Risco de distorção térmica; inadequado para paredes finas ou detalhes complexos | 0,2–0,5 μm, mas irregular |
| Acabamento Vibratório | Rebarbação em massa de peças metálicas, alisamento moderado de plásticos | Produz acabamento fosco ou acetinado, não transparência óptica; tempos de ciclo lentos | 0,4–1,6 μm |
| Vapor Honing | Metais e compósitos; acabamento acetinado não direcional | Utiliza pasta abrasiva; não adequado para acabamentos ópticos transparentes | 0,2–0,8 μm |
Para componentes plásticos transparentes que devem transmitir luz sem distorção, o polimento a vapor continua sendo o único método capaz de alcançar verdadeira transparência óptica preservando a precisão dimensional. O polimento mecânico deixa micro-riscos que dispersam a luz; o polimento a chama corre o risco de derreter detalhes delicados; o acabamento vibratório não consegue produzir uma superfície brilhante.
Entendendo o Fluxo de Trabalho do Polimento a Vapor: Como é um Processo Profissional
Ao contratar um prestador de serviços profissional como a Jucheng, o fluxo de trabalho do polimento a vapor normalmente segue seis etapas controladas. Compreender essa sequência ajuda você a avaliar se um fornecedor está seguindo as melhores práticas ou cortando caminho.
Etapa 1: Preparação e Limpeza da Superfície. A peça usinada é inspecionada quanto a detritos, óleo ou partículas soltas. Pode ser aplicado lixamento leve com lixa de grana 1000–1500 em marcas de ferramenta profundas, embora a abrasão agressiva seja evitada, pois o polimento a vapor funciona melhor em superfícies com textura uniforme.
Etapa 2: Seleção e Aquecimento do Solvente. O solvente apropriado é escolhido com base no tipo de plástico — MEK para policarbonato, diclorometano para acrílico, acetona para ABS. O solvente é aquecido até seu ponto de ebulição dentro de uma câmara selada, tipicamente entre 40°C e 180°C, dependendo da química.
Etapa 3: Geração e Circulação de Vapor. Uma vez que o solvente atinge um estado de vapor estável, os ventiladores internos ou correntes de convecção da câmara distribuem o vapor uniformemente ao redor da peça de trabalho. Sistemas industriais usam sensores de pressão e temperatura para manter concentração consistente durante todo o período de exposição.
Etapa 4: Exposição Controlada. A peça é suspensa ou fixada dentro da câmara, tipicamente com suas superfícies orientadas para maximizar o contato com o vapor. Os tempos de exposição variam de 30 segundos a 30 minutos, dependendo do material, do nível de brilho desejado e da geometria da peça. Exposições mais curtas produzem um acabamento acetinado; exposições mais longas resultam em alto brilho ou clareza óptica.
Etapa 5: Evacuação do Solvente e Resfriamento. Após a conclusão do ciclo de exposição, a câmara é purgada do vapor de solvente residual. A peça é deixada para resfriar gradualmente até a temperatura ambiente. O resfriamento rápido pode induzir marcas de tensão superficial ou microfissuras, portanto o resfriamento controlado é essencial para resultados de qualidade óptica.
Etapa 6: Pós-Processamento e Inspeção. A peça polida pode passar por um enxágue com detergente suave ou limpeza ultrassônica para remover qualquer resíduo superficial. A inspeção dimensional confirma que as tolerâncias foram mantidas. Para peças transparentes, medições de transmissão de luz e névoa verificam o desempenho óptico.
Se um fornecedor não conseguir descrever claramente essas etapas ou não tiver documentação de seus parâmetros de processo, considere isso um sinal de alerta. O polimento a vapor profissional é ciência, não adivinhação.
A Abordagem da JUCHENG para o Polimento a Vapor: Onde a Química de Precisão Encontra a Experiência em CNC
Entre os fornecedores que oferecem serviços de polimento a vapor, Jucheng Precision conquistou uma posição distinta ao integrar o acabamento químico diretamente em seu fluxo de trabalho de usinagem CNC. Em vez de tratar o polimento como uma reflexão tardia, a Jucheng projeta peças com a etapa de acabamento em mente, garantindo que trajetórias de ferramenta, seleção de material e preparação de superfície estejam todas alinhadas ao objetivo óptico final.
A Jucheng utiliza usinagem CNC de 5 eixos seguida de protocolos especializados de tratamento por vapor para entregar peças com acabamento espelhado Ra ≤0,05μm. Essa combinação é importante porque nem mesmo o melhor polimento por vapor consegue corrigir uma peça mal usinada. Se o processo CNC deixar marcas profundas de ferramenta ou zonas afetadas pelo calor, a exposição ao vapor pode exagerar essas falhas em vez de eliminá-las. Ao controlar toda a cadeia de fabricação — da matéria-prima ao polimento final — a Jucheng elimina a transferência de responsabilidade que costuma ocorrer quando fornecedores separados cuidam da usinagem e do acabamento.
Especificamente para peças de policarbonato, a Jucheng desenvolveu um método proprietário de polimento por vapor que restaura a transparência total sem comprometer a lendária resistência ao impacto do material. ‘A arma secreta é um processo altamente especializado chamado polimento por vapor“, explica a literatura técnica da empresa. ”A peça usinada é exposta a um vapor químico em um ambiente controlado. Esse vapor tem uma propriedade única: ele reage com a camada superior da superfície do PC, fazendo com que ela derreta levemente e flua novamente. Esse processo apaga todas as marcas microscópicas de ferramenta“.
Além do policarbonato, a Jucheng trabalha com acrílico, ABS, PEI (Ultem), polissulfona e outros termoplásticos de engenharia. Sua instalação no polo de fabricação de precisão de Shenzhen opera sob rigorosos protocolos de segurança e qualidade, com certificação ISO 9001 sustentando seus processos. Para clientes que exigem prazos rápidos, a Jucheng fornece feedback de DFM e cotação em até 24 horas após o recebimento dos arquivos CAD e das especificações.
A experiência da empresa abrange protótipos de iluminação automotiva, carcaças de dispositivos médicos, janelas de sensores para robôs e componentes de eletrônicos de consumo. Em cada caso, a proposta de valor permanece consistente: você recebe uma peça acabada que atende tanto aos requisitos de tolerância mecânica quanto de clareza óptica, entregue por um único parceiro responsável.
Perguntas Frequentes Sobre Polimento por Vapor
P1: O que é polimento por vapor e como ele difere da lixamento?
O polimento por vapor é um processo de acabamento químico que usa vapores de solvente para derreter e refluir a superfície de uma peça plástica, eliminando imperfeições microscópicas. O lixamento remove material mecanicamente e não consegue alcançar recursos internos ou geometrias complexas. Para plásticos transparentes que exigem clareza óptica, o polimento por vapor é o método preferido.
P2: Quais materiais funcionam melhor com polimento por vapor?
Policarbonato (PC), acrílico (PMMA), ABS, PETG, ASA, PEI (Ultem) e polissulfona (PSU) respondem bem ao polimento por vapor quando o solvente correto é usado. O PLA é mais desafiador e normalmente requer tetrahidrofurano (THF) em vez de acetona. A compatibilidade do material deve ser confirmada antes do processamento.
P3: O polimento por vapor afeta a precisão dimensional?
Quando devidamente controlado, o polimento por vapor remove significativamente menos material do que o polimento mecânico — tipicamente menos de 0,02mm. O processo afeta principalmente a topografia da superfície, e não as dimensões globais. No entanto, a sobre-exposição pode amolecer bordas e arredondar cantos vivos, razão pela qual serviços profissionais usam tempo de exposição e controle de temperatura precisos.
P4: O polimento por vapor pode ser feito em peças impressas em 3D?
Sim, o polimento por vapor é comumente usado para suavizar linhas de camada em impressões FDM feitas de ABS, ASA e outros termoplásticos compatíveis. O processo pode reduzir a rugosidade superficial em 72–81% e criar uma aparência de moldagem por injeção em 10–60 minutos. Para impressões SLA ou de resina, o polimento por vapor pode não ser adequado porque a maioria das resinas fotopoliméricas não se dissolve em solventes comuns.
P5: Uma máquina de polimento a vapor é segura para uso interno?
As máquinas industriais de polimento a vapor são projetadas com câmaras seladas, extração de fumos e intertravamentos de segurança que as tornam seguras para operação no chão de fábrica quando instaladas com ventilação adequada. Configurações caseiras usando frascos de vidro e chapas quentes apresentam riscos significativos de incêndio e inalação, porque solventes como acetona e MEK são altamente inflamáveis e tóxicos. Sempre siga as regulamentações de segurança locais e use equipamento de proteção individual apropriado.
P6: Qual é a faixa de custo típica para serviços profissionais de polimento a vapor?
Os custos variam com base no tamanho da peça, material, quantidade e requisitos de acabamento superficial. Peças de protótipo pequenas podem variar de 15 a50 por peça, enquanto produções maiores se beneficiam de economias de escala. Muitos fornecedores, incluindo a Jucheng, fornecem orçamentos gratuitos após revisar os arquivos CAD. A terceirização geralmente é mais econômica do que comprar uma máquina, a menos que você processe centenas de peças semelhantes todos os meses.
P7: O polimento a vapor pode restaurar faróis amarelados ou embaçados?
Sim, o polimento a vapor de polímeros é eficaz em restaurar a clareza de lentes de faróis de policarbonato desgastadas. O vapor de acetona derrete as fissuras microscópicas e a camada de oxidação, permitindo que a superfície volte a fluir para um estado transparente. No entanto, equipamentos de nível profissional produzem resultados mais consistentes do que métodos caseiros, e um revestimento protetor contra UV ainda é recomendado depois, para evitar o reamarelamento rápido.
P8: Quanto tempo dura um acabamento polido a vapor?
A durabilidade depende do material e do ambiente de operação. Para aplicações internas, como vitrines de exposição ou guias de luz, o acabamento permanece estável por anos. Para exposição externa ou alta exposição a UV, um revestimento superior bloqueador de UV pode ser necessário para evitar a degradação. Peças polidas de policarbonato não devem ser expostas a produtos químicos agressivos ou agentes de limpeza abrasivos.
Tomando sua decisão final: prestador de serviço ou máquina interna?
A decisão entre terceirizar o polimento a vapor e trazer a capacidade para dentro de casa depende, em última análise, do seu perfil específico de produção. Faça a si mesmo as seguintes perguntas:
-
Volume: Você precisa de menos de 500 peças por mês? A terceirização provavelmente faz mais sentido financeiro. A despesa de capital de uma máquina de polimento a vapor de qualidade (frequentemente 10,000–50.000) só se amortiza em altos volumes.
-
Variedade de materiais: Seu trabalho envolve vários tipos de plástico que exigem diferentes solventes e protocolos? Os serviços profissionais já têm a biblioteca química estabelecida. Uma operação interna exigiria testes e calibração extensivos para cada novo material.
-
Complexidade geométrica: Suas peças são painéis planos simples ou montagens complexas com canais internos? As máquinas de polimento a vapor variam em sua capacidade de tratar recursos internos uniformemente. Alguns sistemas direcionais criam zonas de sombra que resultam em acabamento irregular.
-
Requisitos de qualidade: Sua aplicação exige clareza de grau óptico com medições certificadas de rugosidade superficial? Fornecedores estabelecidos como a Jucheng possuem equipamentos de metrologia e sistemas de documentação que oficinas internas frequentemente não têm.
-
Prazo: Você pode esperar 2–3 dias pelas peças acabadas, ou precisa de entrega imediata? A terceirização introduz prazos de envio e agendamento. Máquinas internas oferecem processamento sob demanda, mas exigem treinamento de operadores e manutenção.
-
Infraestrutura de segurança: Você tem os sistemas de ventilação, supressão de incêndio e descarte de resíduos necessários para lidar com solventes perigosos? Muitas oficinas pequenas subestimam esses requisitos e expõem os trabalhadores a riscos desnecessários.
Para a maioria das empresas de engenharia, estúdios de desenvolvimento de produtos e fabricantes de baixo a médio volume, terceirizar o polimento a vapor para um parceiro especializado entrega melhores resultados com menor custo total. Você ganha acesso a equipamentos de grau industrial, técnicos treinados e protocolos de segurança estabelecidos sem fazer um investimento de capital. Quando você precisa de um único parceiro responsável que cuide tanto da usinagem CNC quanto do polimento a vapor sob o mesmo teto, Jucheng representa uma escolha comprovada—respaldada por anos de experiência e uma instalação projetada para trabalho de precisão.
Pronto para Avançar?
Quando seu projeto exige peças plásticas que sejam dimensionalmente precisas e opticamente claras, o polimento a vapor oferece o caminho mais confiável para o sucesso. Mas o resultado certo depende de selecionar o parceiro certo. Avalie os fornecedores não apenas pelo preço, mas pela expertise comprovada com seus materiais específicos, pela documentação de processos, pelos padrões de segurança e pela capacidade de lidar com geometrias complexas sem concessões.
Se você tem um arquivo CAD pronto e quer ver o que o polimento a vapor profissional poderia fazer pelas suas peças, entre em contato com a Jucheng Precision para uma cotação. A equipe de engenharia deles fornece feedback de DFM em até 24 horas, e eles enviam componentes acabados para clientes na América do Norte, Europa e Ásia.