
Когда вы держите в руках только что обработанную деталь из поликарбоната или акрила, поверхность рассказывает удручающую историю. То, что когда-то было кристально чистым инженерным материалом, теперь выглядит мутным, покрытым микротрещинами, которые рассеивают свет во всех направлениях. Вы можете отшлифовать её. Вы можете отполировать её. Но если геометрия сложна — с внутренними каналами, глубокими отверстиями или острыми углами — традиционные методы просто не работают. Вы задаёте себе трудный вопрос: какой подход к финишной обработке действительно обеспечит прозрачность, требуемую вашим проектом, не ставя под угрозу точность размеров и не срывая сроки?
Это руководство проведёт вас по миру паровой полировки с точки зрения покупателя. Вместо нагромождения общих фактов мы сравним варианты, взвесим компромиссы и поможем вам принять уверенное решение о покупке. Независимо от того, заказываете ли вы у контрактного производителя или создаёте собственные мощности, приведённое ниже сравнение прояснит, что действительно важно, когда вы инвестируете в вапорная полировка услуги или оборудование.
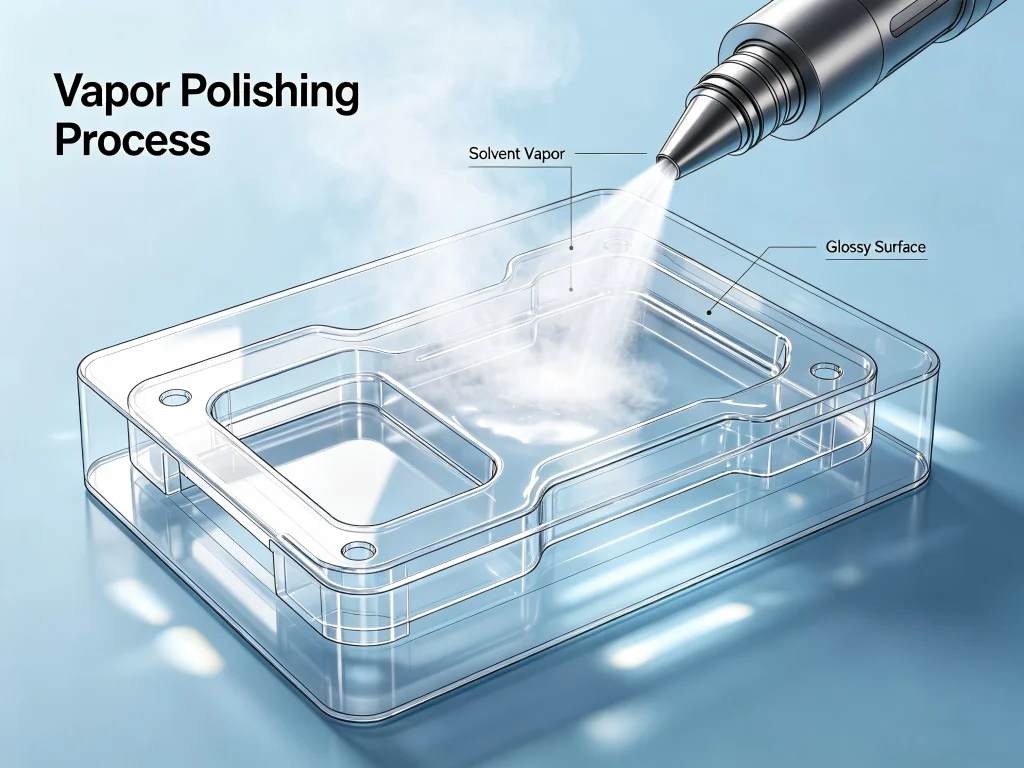
Почему паровая полировка стала отраслевым стандартом для прозрачных пластиков
Прежде чем углубляться в критерии выбора, полезно понять, что паровая полировка на самом деле делает на микроскопическом уровне. Процесс включает воздействие на термопластичную деталь контролируемым химическим паром — обычно ацетоном, метилэтилкетоном (МЭК) или дихлорметаном, в зависимости от базового материала. Пар на короткое время размягчает самый внешний слой пластика, позволяя поверхности течь, как жидкость. По мере испарения растворителя материал повторно затвердевает в непрерывную стеклоподобную плёнку, которая устраняет следы инструмента, линии слоёв и микроцарапины.
Механическая полировка основана на абразивном воздействии. Она сошлифовывает материал, что работает на плоских, доступных поверхностях, но плохо справляется с внутренними элементами. Паровая полировка, напротив, использует химию для достижения того, до чего физические инструменты не могут добраться. Она может сглаживать внутренние резьбы, глубокие полости и сложные 3D-геометрии, не изменяя фундаментальных размеров детали. Эта возможность сделала паровую полировку незаменимой для отраслей от медицинских изделий и аэрокосмической промышленности до автомобильного освещения и потребительской электроники.
Но не каждое решение для паровой полировки даёт одинаковый результат. Разница между посредственной отделкой и истинной оптической прозрачностью кроется в деталях: выбор растворителя, контроль экспозиции, регулирование температуры и протоколы постобработки. Понимание этих переменных определит, получите ли вы деталь, которая выглядит профессионально отделанной, — или ту, которую придётся отправить в брак.
Что говорят пользователи на Reddit и Facebook: реальные отзывы, которые имеют значение
В онлайн-сообществах инженеры и любители делились откровенным опытом паровой полировки. В подробном обсуждении на Mechanics Stack Exchange один пользователь сравнил протирание ацетоном непосредственно линзы фары с использованием парового осаждения. Консенсус был ясен: паровое осаждение превосходит, поскольку обеспечивает равномерное покрытие без разводов, и прозрачное покрытие после этого не требуется. В той же ветке предупреждали о рисках прямого протирания — второй проход может безвозвратно испортить отделку. “Между протиранием ацетоном и паровым осаждением паровое осаждение превосходит. Прозрачное покрытие не нужно”, — подчеркнул пользователь.
На форумах Reddit по 3D-печати и механической обработке возникает общая тема: самодельная паровая полировка со стеклянной банкой и горячей плитой работает для небольших деталей из ABS, но масштабирование влечёт серьёзные проблемы безопасности и стабильности. Пользователи сообщают о неравномерных результатах при колебаниях концентрации пара, и несколько человек упомянули, что для достижения действительно оптического качества отделки на поликарбонате или акриле требуется оборудование промышленного класса с точным контролем параметров среды. Один давний участник отметил: ‘Я думал, что смогу сэкономить с самодельной установкой. После шести неудачных попыток и одной расплавленной детали я понял, что профессиональные машины для паровой полировки стоят каждого доллара, если вам нужны воспроизводимые результаты“.”
Группы в Facebook, посвящённые обработке на станках с ЧПУ и финишной обработке поверхностей, вторят этим опасениям. Многие владельцы небольших мастерских спрашивали, стоит ли им инвестировать в специализированную машину для паровой полировки или передать работу на аутсорсинг. Ответы обычно делятся на два лагеря: те, кто ежедневно обрабатывает большие объемы однотипных деталей, склоняются к покупке оборудования, тогда как те, кто работает с разнообразными материалами и единичными прототипами, предпочитают аутсорсинг специалистам, таким как Jucheng у которых уже отлажены химические процессы и протоколы безопасности. Один комментарий, который привлек внимание: “Не стоит недооценивать кривую обучения. Смеси растворителей, время выдержки и обработка после отверждения — все это взаимосвязано. Профессиональная мастерская уже совершила все ошибки, так что вам не придется”.”
Ключевые факторы выбора: что оценить перед покупкой или передачей на аутсорсинг
Когда вы садитесь выбирать решение для паровой полировки — будь то выбор поставщика услуг или покупка станка — на ваше окончательное решение повлияют несколько критических факторов. В таблице ниже приведено сравнение наиболее важных соображений бок о бок.
| Фактор выбора | Профессиональный поставщик услуг (например, Jucheng) | Собственный станок для паровой полировки | Самостоятельная / ручная установка |
|---|---|---|---|
| Качество отделки поверхности | Оптическое качество, Ra ≤0,05 мкм, стабильность от партии к партии | От хорошего до отличного, зависит от квалификации оператора и калибровки оборудования | Крайне нестабильно, часто неравномерно, риск передержки |
| Совместимость материалов | Широкий диапазон (PC, PMMA, ABS, PETG, PEI, PSU); протоколы растворителей оптимизированы для каждого материала | Ограничено конструкцией станка и доступными растворителями; требуется тестирование для каждого материала | Узкий; в основном ABS с ацетоном; PLA и PETG требуют специальных растворителей |
| Обработка сложной геометрии | Отлично; пар достигает внутренних каналов, глубоких отверстий, резьбы | Хорошо подходит для систем камерного типа; системы направленного парового воздействия могут иметь слепые зоны | Плохо; самодельные установки, как правило, не могут равномерно обрабатывать внутренние элементы |
| Размерная точность | Обеспечивает жесткие допуски (±0,01–0,02 мм) при контролируемой экспозиции | Умеренно; существует риск скругления кромок, если экспозиция не контролируется точно | Плохо; значительный риск размерного дрейфа и размягчения элементов |
| Безопасность и соответствие требованиям | Полностью закрытые системы, вытяжка, СИЗ, сертифицированные протоколы | Требуются инвестиции в вентиляцию, противопожарную защиту и обучение операторов | Высокий риск; легковоспламеняющиеся растворители, токсичные пары, часто недостаточная вентиляция |
| Срок выполнения для малых партий | 24–72 часа для прототипных запусков | Сразу после настройки и калибровки машины | 2–6 часов на деталь плюс очистка |
| Структура затрат | Ценообразование за деталь или за партию; без капитальных затрат | Высокая первоначальная стоимость машины (5 тыс.–50 тыс.+), плюс расходные материалы и техническое обслуживание | Низкие первоначальные затраты, но высокая частота отказов и трудозатраты |
| Повторяемость | Высокий; параметры процесса документированы и контролируются | Умеренный или высокий при хорошем оборудовании и обученных операторах | Низкий; факторы окружающей среды (температура, влажность) вызывают разброс |
Это сравнение выявляет важный вывод: для критически важных применений, где нельзя идти на компромисс в отношении оптической прозрачности и размерной стабильности, передача на аутсорсинг проверенному поставщику обычно дает лучшие результаты, чем попытка выполнить паровую полировку собственными силами, — особенно для малых и средних объемов или сложных геометрий.
Материал имеет значение: подбор растворителя под субстрат
Один из наиболее часто упускаемых из виду аспектов паровой полировки — совместимость материалов. Не все термопласты реагируют на одни и те же растворители, и использование неправильного химиката может разрушить деталь, а не улучшить ее. В таблице ниже приведены стандартные сочетания, используемые в профессиональной практике.
| Материал | Предпочтительный растворитель | Получаемая отделка | Примечания |
|---|---|---|---|
| Акрил (PMMA) | Дихлорметан (DCM) или хлороформ | Прозрачность, как у воды, стеклоподобная | Быстродействующий; требует точного контроля экспозиции во избежание растрескивания поверхности |
| Поликарбонат (PC) | MEK или метиленхлорид | Оптическая прозрачность при сохранении ударной вязкости | Восстанавливает прозрачность, утраченную при ЧПУ-обработке; фирменное решение Jucheng |
| ABS | Ацетон | Глянцевая поверхность, как при литье под давлением | Наиболее снисходительный к ошибкам материал для начинающих; снижение шероховатости поверхности на 72–81% |
| PETG | ТГФ или D-лимонен | Средний или высокий глянец | Более устойчив к растворителям, чем ABS; требуется более длительная выдержка |
| PLA | ТГФ или этилацетат | Гладкая, но менее глянцевая, чем ABS | Ограниченная совместимость; многие пользователи сообщают о плохих результатах с PLA |
| ASA | Ацетон | Глянцевая отделка, аналогичная ABS | Хорошая устойчивость к УФ после полировки |
| PEI (Ultem) | Специализированные смеси растворителей | Гладкая химически стойкая поверхность | Высокопроизводительный инженерный пластик; требует профессионального обращения |
Когда вы оцениваете набор для паровой полировки для использования в собственном производстве внимательно проверьте, какие материалы поддерживает набор. Многие базовые наборы работают только с ABS и ацетоном, что оставит вас без решения, если вашему проекту требуется прозрачность поликарбоната или акрила.
Сравнение паровой полировки с альтернативными методами отделки
Прежде чем остановить выбор на паровой полировке, стоит понять, как она соотносится с другими методами отделки поверхности. В следующем сравнении рассматриваются пять распространённых альтернатив.
| Метод | Лучше всего подходит для | Ограничения | Шероховатость поверхности (Ra) |
|---|---|---|---|
| Парофазная полировка | Сложные геометрии, внутренние элементы, оптическая прозрачность | Требует опасных растворителей; химия, специфичная для материала | ≤0,05 мкм (зеркальная отделка) |
| Механическая полировка | Плоские или плавно изогнутые поверхности, металлы, некоторые пластики | Не достигает внутренних каналов; трудоёмко; риск скругления кромок | 0,1–0,8 мкм в зависимости от последовательности абразивов |
| Огневая полировка | Кромки и плоские поверхности акрила | Риск термической деформации; не подходит для тонких стенок или мелких деталей | 0,2–0,5 мкм, но неравномерно |
| Виброабразивная обработка | Массовое удаление заусенцев с металлических деталей, умеренное сглаживание пластмасс | Даёт матовую или сатиновую отделку, а не оптическую прозрачность; медленные циклы обработки | 0,4–1,6 мкм |
| Полировка паром | Металлы и композиты; неориентированная сатиновая отделка | Использует абразивную суспензию; не подходит для прозрачной оптической отделки | 0,2–0,8 мкм |
Для прозрачных пластиковых компонентов, которые должны пропускать свет без искажений, паровая полировка остаётся единственным методом, способным достичь истинной оптической прозрачности при сохранении точности размеров. Механическая полировка оставляет микроцарапины, рассеивающие свет; огневая полировка рискует расплавить деликатные элементы; вибрационная обработка не может создать глянцевую поверхность.
Понимание рабочего процесса паровой полировки: как выглядит профессиональный процесс
При обращении к профессиональному поставщику услуг, такому как Jucheng, рабочий процесс паровой полировки обычно проходит шесть контролируемых этапов. Понимание этой последовательности помогает оценить, следует ли поставщик передовой практике или халтурит.
Этап 1: Подготовка и очистка поверхности. Обработанная деталь проверяется на наличие загрязнений, масла или свободных частиц. Для глубоких следов инструмента может применяться легкая шлифовка зернистостью 1000–1500, однако агрессивное истирание не допускается, поскольку паровая полировка наиболее эффективна на поверхностях с однородной текстурой..
Этап 2: Выбор растворителя и нагрев. Подходящий растворитель выбирается в зависимости от типа пластика — MEK для поликарбоната, дихлорметан для акрила, ацетон для ABS. Растворитель нагревается до температуры кипения в герметичной камере, обычно в диапазоне от 40°C до 180°C в зависимости от химического состава..
Этап 3: Генерация и циркуляция пара. Как только растворитель достигает стабильного парообразного состояния, внутренние вентиляторы или конвекционные потоки камеры равномерно распределяют пар вокруг заготовки. Промышленные системы используют датчики давления и температуры для поддержания постоянной концентрации в течение всего периода экспозиции.
Этап 4: Контролируемая экспозиция. Деталь подвешивается или закрепляется в оснастке внутри камеры, обычно с ориентацией поверхностей для максимального контакта с паром. Время экспозиции составляет от 30 секунд до 30 минут в зависимости от материала, желаемого уровня глянца и геометрии детали. Более короткая экспозиция дает сатиновую отделку; более длительная — высокий глянец или оптическую прозрачность.
Этап 5: Удаление растворителя и охлаждение. После завершения цикла экспозиции камера продувается от остаточного пара растворителя. Детали дают постепенно остыть до комнатной температуры. Быстрое охлаждение может вызвать следы поверхностных напряжений или микротрещины, поэтому контролируемое охлаждение необходимо для результатов оптического класса.
Этап 6: Постобработка и контроль. Полированная деталь может подвергаться мягкой промывке моющим средством или ультразвуковой очистке для удаления остатков с поверхности. Размерный контроль подтверждает сохранение допусков. Для прозрачных деталей измерения светопропускания и мутности подтверждают оптические характеристики.
Если поставщик не может четко описать эти этапы или не имеет документации по параметрам своего процесса, считайте это тревожным сигналом. Профессиональная паровая полировка — это наука, а не догадки.
Подход JUCHENG к паровой полировке: где точная химия встречается с экспертизой в CNC
Среди поставщиков услуг паровой полировки, Jucheng Precision заняла особую позицию, интегрировав химическую отделку непосредственно в свой рабочий процесс CNC-обработки. Вместо того чтобы рассматривать полировку как второстепенную операцию, Jucheng проектирует детали с учетом этапа отделки, обеспечивая согласованность траекторий инструмента, выбора материала и подготовки поверхности с конечной оптической целью.
Jucheng использует 5-осевую ЧПУ-обработку с последующими специализированными протоколами паровой обработки для получения деталей с зеркальной отделкой Ra ≤0,05 мкм.. Такое сочетание важно, потому что даже лучшая паровая полировка не может исправить плохо обработанную деталь. Если процесс ЧПУ оставляет глубокие следы инструмента или зоны термического влияния, воздействие пара может усилить эти дефекты, а не устранить их. Контролируя всю производственную цепочку — от сырья до финишной полировки — Jucheng устраняет перекладывание ответственности, которое часто возникает, когда обработкой и отделкой занимаются разные поставщики.
Специально для деталей из поликарбоната Jucheng разработала запатентованный метод паровой полировки, который восстанавливает полную прозрачность, не ухудшая легендарную ударную вязкость материала. ‘Секретное оружие — это высокоспециализированный процесс под названием паровая полировка“, — поясняет техническая документация компании. ”Обработанная деталь подвергается воздействию химического пара в контролируемой среде. Этот пар обладает уникальным свойством: он реагирует с самым верхним слоем поверхности PC, вызывая его легкое плавление и перетекание. Этот процесс стирает все микроскопические следы инструмента“.
Помимо поликарбоната, Jucheng работает с акрилом, ABS, PEI (Ultem), полисульфоном и другими конструкционными термопластами. Их предприятие в шэньчжэньском центре точного производства работает в соответствии со строгими протоколами безопасности и качества, а их процессы подкреплены сертификацией ISO 9001. Для клиентов, которым требуется быстрое выполнение заказов, Jucheng предоставляет обратную связь по DFM и коммерческое предложение в течение 24 часов после получения CAD-файлов и спецификаций.
Опыт компании охватывает прототипы автомобильного освещения, корпуса медицинских устройств, окна датчиков роботов и компоненты потребительской электроники. В каждом случае ценностное предложение остается неизменным: вы получаете готовую деталь, отвечающую как требованиям механических допусков, так и требованиям оптической прозрачности, от единого ответственного партнера.
Часто задаваемые вопросы о паровой полировке
Вопрос 1: Что такое паровая полировка и чем она отличается от шлифования?
Паровая полировка — это химический процесс отделки, в котором пары растворителя используются для плавления и перетекания поверхности пластиковой детали, устраняя микроскопические несовершенства. Шлифование механически удаляет материал и не может достичь внутренних элементов или сложных геометрий. Для прозрачных пластиков, требующих оптической прозрачности, паровая полировка является предпочтительным методом.
Вопрос 2: Какие материалы лучше всего подходят для паровой полировки?
Поликарбонат (PC), акрил (PMMA), ABS, PETG, ASA, PEI (Ultem) и полисульфон (PSU) хорошо реагируют на паровую полировку при использовании правильного растворителя. PLA более сложен и обычно требует тетрагидрофурана (THF), а не ацетона. Совместимость материалов следует подтвердить перед обработкой.
Вопрос 3: Влияет ли паровая полировка на точность размеров?
При правильном контроле паровая полировка удаляет значительно меньше материала, чем механическая полировка — обычно менее 0,02 мм. Процесс в первую очередь влияет на топографию поверхности, а не на габаритные размеры. Однако чрезмерное воздействие может размягчить кромки и скруглить острые углы, поэтому профессиональные сервисы используют точное время воздействия и контроль температуры.
Вопрос 4: Можно ли выполнять паровую полировку на 3D-печатных деталях?
Да, паровая полировка обычно используется для сглаживания слоевых линий на FDM-изделиях из ABS, ASA и других совместимых термопластов. Процесс может снизить шероховатость поверхности на 72–81% и создать внешний вид, как после литья под давлением, за 10–60 минут. Для SLA- или смоляных изделий паровая полировка может не подходить, поскольку большинство фотополимерных смол не растворяются в обычных растворителях.
Вопрос 5: Безопасна ли машина для паровой полировки при использовании на собственном производстве?
Промышленные машины для паровой полировки оснащены герметичными камерами, системами вытяжки паров и защитными блокировками, что делает их безопасными для эксплуатации в цехе при условии установки с надлежащей вентиляцией. Самодельные установки с использованием стеклянных банок и нагревательных плит создают значительный риск возгорания и вдыхания вредных веществ, поскольку такие растворители, как ацетон и МЭК, обладают высокой горючестью и токсичностью. Всегда соблюдайте местные правила безопасности и используйте соответствующие средства индивидуальной защиты.
Вопрос 6: Каков типичный диапазон стоимости профессиональных услуг паровой полировки?
Стоимость зависит от размера детали, материала, количества и требований к чистоте поверхности. Для небольших прототипных деталей цена может составлять от 15 до50 за штуку, тогда как крупные серийные партии выигрывают за счёт эффекта масштаба. Многие поставщики, включая Jucheng, предоставляют бесплатные коммерческие предложения после изучения CAD-файлов. Аутсорсинг, как правило, экономически выгоднее покупки машины, если только вы не обрабатываете сотни однотипных деталей каждый месяц.
Вопрос 7: Может ли паровая полировка восстановить пожелтевшие или помутневшие фары?
Да, паровая полировка полимеров эффективно восстанавливает прозрачность состарившихся линз фар из поликарбоната. Пары ацетона расплавляют микротрещины и слой окисления, позволяя поверхности восстановить прозрачное состояние. Однако оборудование профессионального класса даёт более стабильные результаты, чем самодельные методы, и после обработки всё же рекомендуется нанести УФ-защитное покрытие, чтобы предотвратить быстрое повторное пожелтение..
Вопрос 8: Как долго сохраняется отделка после паровой полировки?
Долговечность зависит от материала и условий эксплуатации. Для внутренних применений, таких как витрины или световоды, отделка остаётся стабильной в течение многих лет. Для наружного применения или при высоком воздействии УФ-излучения может потребоваться верхний слой, блокирующий УФ-излучение, для предотвращения деградации. Полированные детали из поликарбоната не следует подвергать воздействию агрессивных химикатов или абразивных чистящих средств.
Принимая окончательное решение: поставщик услуг или собственная машина?
Решение между аутсорсингом паровой полировки и внедрением этой возможности на собственном производстве в конечном итоге зависит от вашего конкретного производственного профиля. Задайте себе следующие вопросы:
-
Объём: Вам нужно менее 500 деталей в месяц? Аутсорсинг, вероятно, имеет больше финансового смысла. Капитальные затраты на качественную машину для паровой полировки (часто 10,000–50 000) окупаются только при больших объёмах.
-
Разнообразие материалов: Включает ли ваша работа несколько типов пластика, требующих разных растворителей и протоколов? У профессиональных сервисных компаний уже есть готовая библиотека химических составов. Для собственного производства потребовалось бы extensive testing and calibration для каждого нового материала.
-
Геометрическая сложность: Ваши детали — это простые плоские панели или сложные сборки с внутренними каналами? Машины для паровой полировки различаются по способности равномерно обрабатывать внутренние элементы. Некоторые направленные системы создают теневые зоны, что приводит к неравномерной отделке.
-
Требования к качеству: Требует ли ваше применение оптической прозрачности с сертифицированными измерениями шероховатости поверхности? У таких признанных поставщиков, как Jucheng, есть метрологическое оборудование и системы документации, которых часто нет у собственных цехов.
-
Сроки: Можете ли вы подождать 2–3 дня до готовых деталей или вам нужен немедленный выпуск? Аутсорсинг добавляет сроки доставки и планирования. Собственные машины обеспечивают обработку по требованию, но требуют обучения операторов и технического обслуживания.
-
Инфраструктура безопасности: Есть ли у вас вентиляция, системы пожаротушения и утилизации отходов, необходимые для работы с опасными растворителями? Многие небольшие цеха недооценивают эти требования и подвергают работников неоправданному риску.
Для большинства инженерных фирм, студий разработки продуктов и производителей малого и среднего объёма передача паровой полировки на аутсорсинг специализированному партнёру обеспечивает лучшие результаты при более низкой общей стоимости. Вы получаете доступ к оборудованию промышленного класса, обученным специалистам и установленным протоколам безопасности без капитальных вложений. Когда вам нужен единый ответственный партнёр, который выполняет и CNC-обработку, и паровую полировку под одной крышей, Jucheng представляет собой проверенный выбор — подкреплённый многолетним опытом и производством, рассчитанным на точную работу.
Готовы двигаться дальше?
Когда ваш проект требует пластиковых деталей, которые одновременно точны по размерам и оптически прозрачны, паровая полировка предлагает наиболее надёжный путь к успеху. Но правильный результат зависит от выбора правильного партнёра. Оценивайте поставщиков не только по цене, но и по их подтверждённой экспертизе с вашими конкретными материалами, документации процессов, стандартам безопасности и способности бескомпромиссно работать со сложными геометриями.
Если у вас готов CAD-файл и вы хотите увидеть, что профессиональная паровая полировка может сделать для ваших деталей, обратитесь в Jucheng Precision за расчётом стоимости. Их инженерная команда предоставляет обратную связь по DFM в течение 24 часов и отправляет готовые компоненты клиентам по всей Северной Америке, Европе и Азии.