
シャフトキー溝の図面は、溝幅以上のものを管理すべきです。キーが正しく着座し、意図どおりにトルクを伝達するように製作するには、仕様書に適用可能なキー/キー座の規格またはカスタム形状、キー溝の幅と深さ、その角度方向および軸方向の位置、嵌合関係、そして検査に用いるデータムを明記する必要があります。シャフト径だけではキー座のすべての要件を定義できず、規格表は組立品の実際の設計意図の代用として扱うべきではありません。まず嵌合するハブとキーから始め、どの寸法が選択した規格に由来し、どれがプロジェクト固有のものかを明示します。最後に検査方法を定義し、サプライヤーがシャフト表面からの深さとキー座の反対側からの深さを混同せずに溝を検証できるようにします。.
キーと適用規格を選定する
設計が平行キー、テーパキー、または特殊な配置のいずれを使用するかを特定します。適用規格は、その適用範囲内でシャフト径、キーサイズ、キー座形状の間の関係を定めます。例えばASME B17.1は平行キーおよびテーパキーとキー座のサイズと公差を扱い、その標準寸法が単一キー用途を対象としていることを注記しています。その表を使用する前に、現在の契約版と設計のキー本数を確認してください。.
規格の選定だけでは、すべての組立品についてトルク容量、ハブ長さ、材料強度、疲労寿命、嵌合が自動的に確定するわけではありません。これらの決定は、荷重、材料、形状、設計手法に依存します。図面には規格と改訂版を明記するか、完全なカスタム寸法を記載すべきであり、「標準キー溝」のような曖昧な注記に頼るべきではありません。“
幅、深さ、嵌合意図を指定する
キー溝の幅はキーとキー座の側面嵌合を管理し、深さは半径方向の係合と残存するシャフト断面に影響します。ハブ座とシャフト座は関連するものの同一ではない形状です。図面は、シャフト座の深さと、シャフトの反対側表面を基準にキー溝底面を位置決めする寸法を区別すべきです。この区別は、シャフト上のキー高さとハブ内部のすき間を検査する際に重要です。.
キーとキー座に適用される限界と嵌合クラスを明記します。嵌合するキー、ハブ溝、組立方法、意図する荷重分担を考慮せずに、厳しい幅公差を追加しないでください。嵌合は、適用規格または計算を用いて責任ある設計者が選択すべきであり、機械加工者の慣習的な慣行から推測すべきではありません。.
| 指示項目 | 重要な理由 |
|---|---|
| キーおよびキー座の種類/規格 | 基本形状と嵌合の慣例を定義する |
| 溝幅と公差 | 嵌合するキーとの側面すき間または干渉を管理する |
| 座面深さの基準 | 表面深さと反対側の位置との混同を防ぐ |
| 長さと端部条件 | 有効な嵌合範囲とキーの終端形状を定義する |
| 位置基準と角度方向 | キー溝を肩部、穴、平面、その他の機能との関係で規定する |
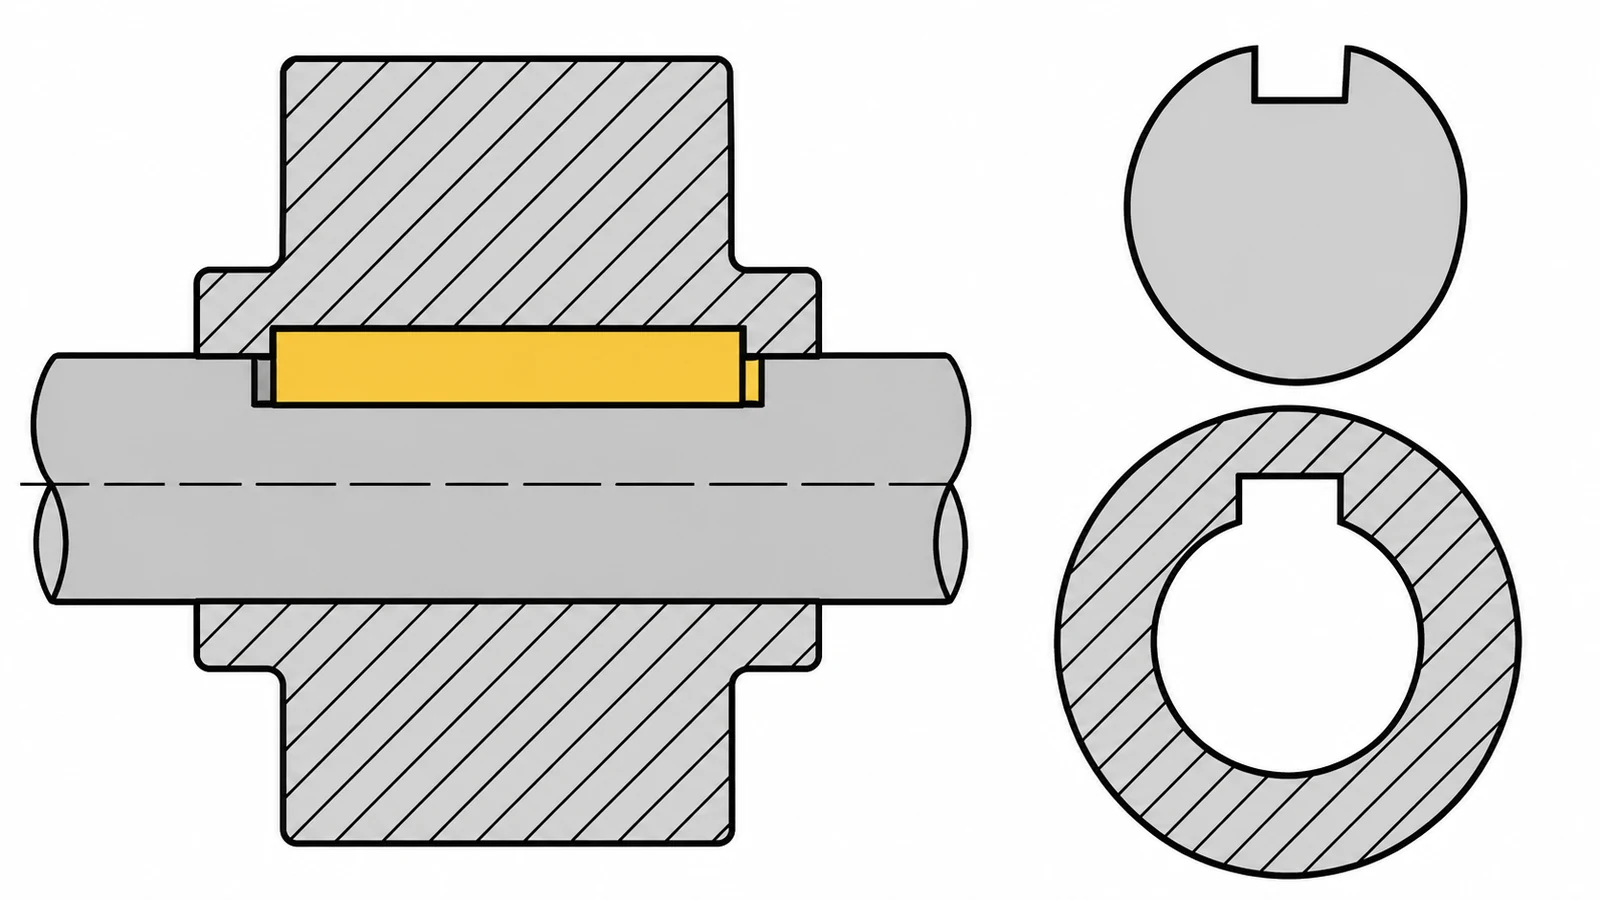
機能データムから溝を位置決めする
キー溝の軸方向位置は、ハブを位置決めする肩部または端部形状から寸法指定する。組立時に方向が重要な場合は、基準平面、横穴、スプライン、またはその他の機能基準から角度方向を定義する。単一キー以外に角度要件がない場合は、基準軸または図面ビューに対してスロットがどのように位相決めされるかを明記する。.
旋削およびフライス加工中にシャフトをどのように保持するかを検討する。キー溝を横穴や他のフライス加工形状と位置合わせしたまま維持する必要がある場合は、共通の基準構造または段取り間の管理された移し替えが必要となる。1つの直接的な機能寸法の方が明確になる場合に、最終的な関係が複数の独立した公差に依存するような寸法チェーンは避ける。.
関連するシャフト形状については、当サイトの 機械加工シャフト および CNC旋削 ページを参照されたい。実際の工程ルートは部品の構成とアクセスに従わなければならない。.
加工と検査を一体で計画する
外部シャフトのキー溝は、シャフトを支持し、必要な方向に割り出してフライス加工できる。ハブの内部キー座は、形状、数量、アクセスに応じて、ブローチ加工やEDMなど別の工程を用いる場合がある。本記事は形状の定義に焦点を当てたものであり、1つの工程がすべての設計に適していることを示唆するものではない。キー、組立、応力集中に影響する箇所ではコーナー半径と端部逃げを特定し、機能座面のエッジに広範な面取り指示をレビューなしで適用することは避ける。.
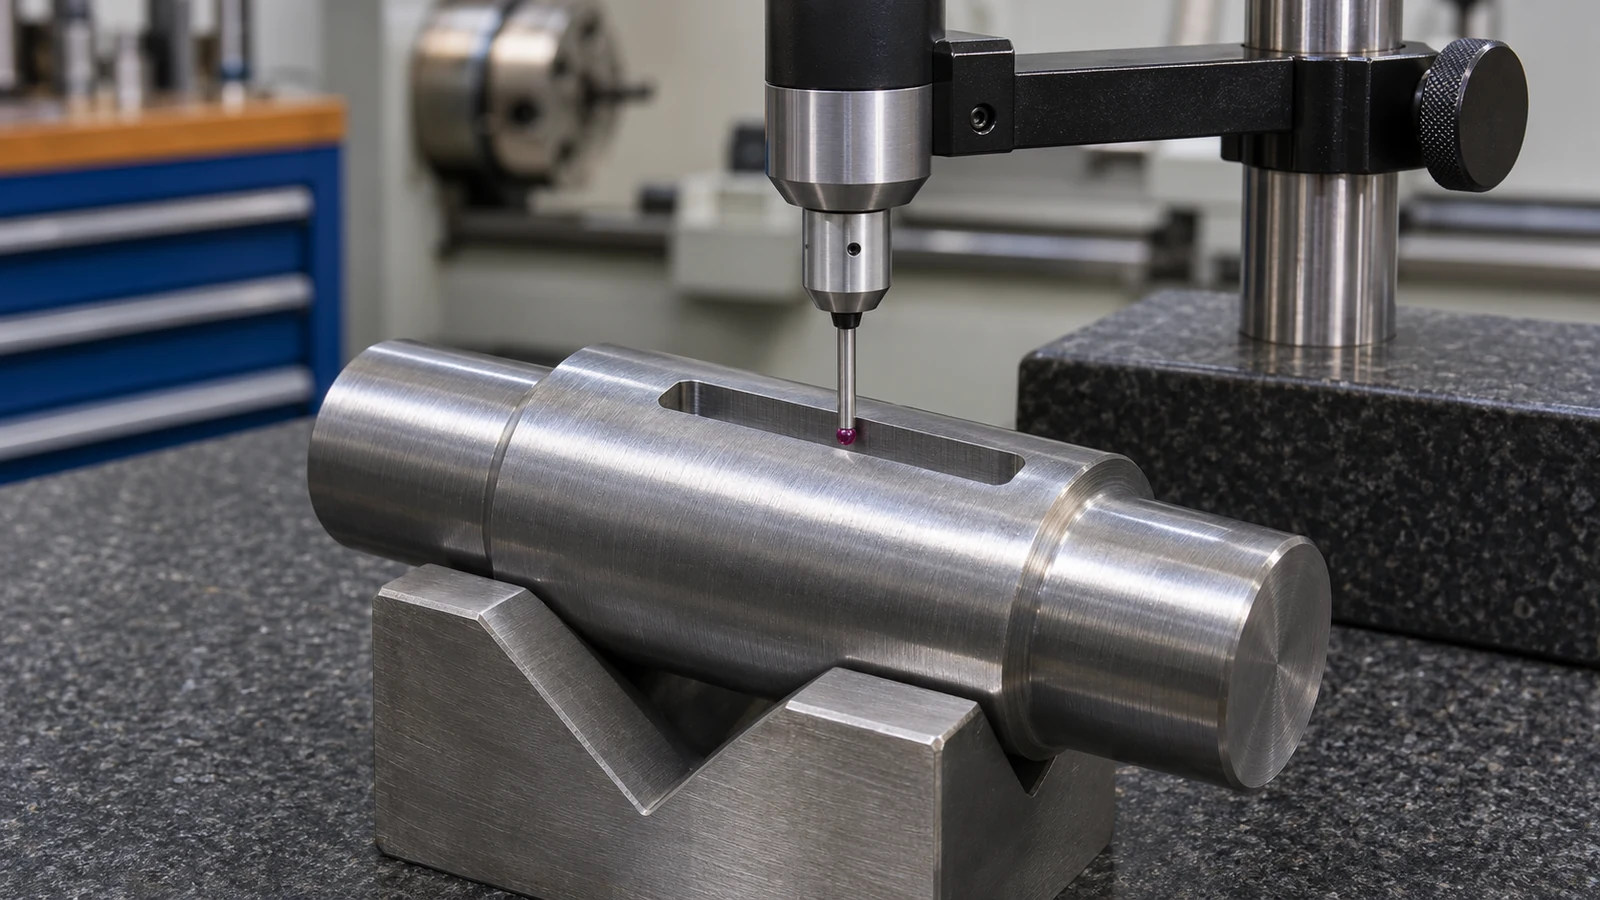
検査では、形状に適した計測器またはゲージを用いて幅、深さ、長さ、位置を確認する。ピンまたはキーによる機能チェックは、その寸法と嵌合が管理されている場合にのみ有効である。キー溝の直接測定が困難な場合は、生産前に測定方法と基準について合意する。嵌合が合否の関心事である場合は、シャフトだけでなくキーと相手ハブも検査する。.
バリ取りは、座面を丸めたり幅を変えたりすることなく、盛り上がったエッジを除去しなければならない。表面粗さとバリの限度は、座りや組立に影響する箇所で指示する。非機能面に対する恣意的な要件に拡大解釈してはならない。.
検査可能なキー溝定義をリリースする
完全なリリースパッケージには、シャフトとハブのインターフェース、指定がある場合はキーの種類と材料、適用規格と版、キー溝の寸法と限度、基準と方向、エッジ処理、検査方法、および組立合否チェックが含まれる。規格表を使用する場合は、どの形状が規格通りで、どれが変更されているかを明記する。将来のサプライヤが承認された解釈を再現できるよう、図面リビジョンを記録する。.
サプライヤからの質問をレビューする際は、真の設計変更と測定基準の明確化を区別する。幅、深さ、嵌合の変更提案は、荷重伝達と組立に影響する可能性がある。設計権限者と解決し、承認された場合は管理図面を更新し、検査報告書をそのリビジョンに紐付けておく。.