
構造的な完全性と高級な表面仕上げの両方が必要な、重要なアルミニウム部品があります。おそらく、洗練された外観で腐食に耐える必要がある電子機器の筐体を設計しているか、あるいは繰り返しの摺動接触に耐える機械部品を設計しているのでしょう。あなたはこう聞いたことがあるはずです、 アルマイト処理アルミニウム加工 それが答えだと。しかしサプライヤーに連絡を始めると、見積もりは大きくばらつき、技術仕様は圧倒的な量になり、あなたは疑問を抱くことになります: このために実際どうやって適切なパートナーを選べばいいのか?
これはよくあるジレンマです。CNC加工のフォーラムをざっと見るだけで、同じ疑問に苦しむエンジニアたちが明らかになります。あるRedditユーザーは最近、CNC加工したアルミニウム製のキネティックデスクスピナーの部品が陽極酸化処理前は完璧に嵌合していたものの、硬質陽極酸化処理と黒色染料処理の後、ほとんどのアセンブリが完全に固着してしまい、生産歩留まり全体を台無しにしたと述べています。別のフォーラム参加者は、陽極酸化処理後の鋳造アルミニウムを機械加工することが可能かどうか、二次加工中のめっきの欠けを懸念して質問しました。.
これらは孤立した事例ではありません。これらは、陽極酸化アルミニウム加工が 提供できる ものと、それを正しく仕上げるために実際に 必要とされる ものとの間にある、理解の根本的なギャップを表しています。このガイドはそのギャップを埋めるために作られています。一般的な概要を提供するのではなく、サプライヤーを評価し、技術的なトレードオフを理解し、最終的に一貫した高品質な結果を提供できる製造パートナーを選ぶための意思決定フレームワークを順を追って説明します。.
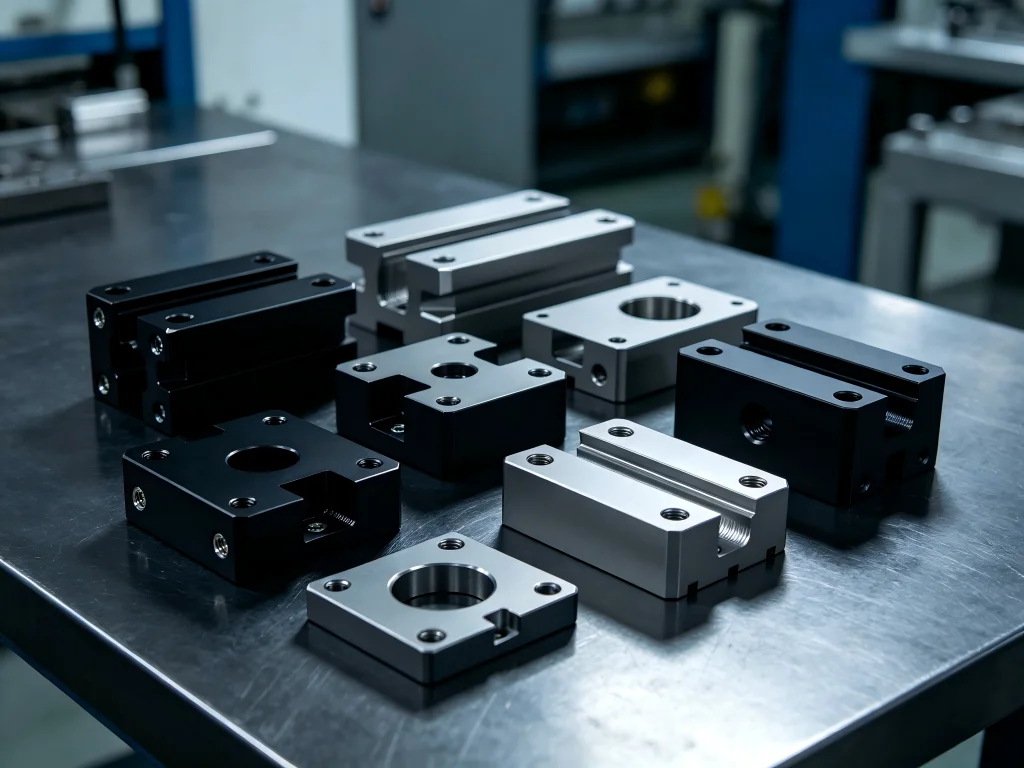
陽極酸化アルミニウム加工を特別なものにする理由は何か?
選択基準に踏み込む前に、私たちが実際に何を扱っているのかを理解しておくと役立ちます。. 陽極酸化アルミニウム加工 とは、完全な製造ワークフローを指します:アルミニウム部品を最終寸法までCNC加工し、その後、表面を耐久性のある耐食性の酸化アルミニウム層に変換する電気化学的陽極酸化処理を行います。.
このプロセスを際立たせているのは陽極酸化処理の工程です。塗料やめっきとは異なり、陽極酸化層は integrated into the underlying aluminum substrate. It does not sit on top – it grows out of the metal itself. This means it cannot chip or peel under normal use. For CNC-machined parts that will be handled repeatedly or assembled into final products, anodizing keeps the surface looking clean and professional long after raw aluminum would have shown wear.
However, this integration also creates complexity. The anodizing process adds measurable thickness to the part surface – typically 5 to 25 microns for Type II decorative anodizing, and 25 to 75 microns for Type III hardcoat. If your CNC machining does not account for this growth, critical features like threads, press-fit bores, and tight-tolerance mating surfaces may no longer fit as designed. That is precisely what happened to the Reddit user with the seized desk spinner parts.
これが、 アルマイト処理アルミニウム加工 is not simply two separate processes performed in sequence. It is an integrated engineering challenge that requires careful planning from the very first CAD model.
The Decision Framework: How to Evaluate Your Options
When you are selecting a supplier for anodized aluminum CNC parts, you are essentially making a series of interconnected decisions. The framework below breaks these down into five critical areas. Use it as a checklist when evaluating potential manufacturing partners.
1. Material Selection: Which Aluminum Alloy Is Right for Your Project?
Not all aluminum alloys anodize the same way. The alloy you choose directly affects the final appearance, the durability of the anodic layer, and the machining strategy required.
6000 Series (6061, 6063): These are the workhorses of the machining industry. 6061-T6, in particular, offers an exceptional balance of mechanical strength, corrosion resistance, and machinability. It is also the best alloy family for anodizing – producing clear, vibrant colors and consistent hardcoats. At JUCHENG, 6061-T6 accounts for the majority of aluminum production due to its versatility. If your project involves cosmetic parts that require consistent color matching, 6061 is your safest bet.
7000 Series (7075): This is the aerospace-grade alloy. With a yield strength of approximately 503 MPa – nearly double that of 6061-T6 – 7075 is used when a project demands the lightness of aluminum but the strength of steel. However, 7075 contains zinc and copper, which makes anodizing more challenging. Clear anodizing may have a golden tint, and hardcoat anodizing typically turns yellowish or bronze. 7075 is also significantly more expensive than 6061 and should only be used when the mechanical properties are strictly necessary.
5000 Series (5052): This magnesium-containing alloy offers good corrosion protection and anodizes reasonably well, though colors may appear slightly different than on 6061 due to the magnesium content.
2000シリーズ(2024年): 銅含有量が高いため、この合金は陽極酸化処理が困難です。ハードコート陽極酸化処理は多くの場合、濃灰色または黒色の仕上がりとなり、一貫した外観品質を実現するのは困難です。.
以下の表は、異なる合金ファミリーごとの陽極酸化処理の性能をまとめたものです:
| 合金シリーズ | 陽極酸化処理の結果 | 主な考慮事項 |
|---|---|---|
| 6000 (6061/6063) | 優れている | 陽極酸化処理に最適。透明で鮮やかな色と一貫したハードコートが得られます。ほとんどの用途で既定の選択肢です。. |
| 5000 (5052) | 非常に良好 | 良好な保護性能が得られますが、色は6061の場合と多少異なって見えることがあります。. |
| 7000 (7075) | 良好 | ハードコートは自然に黄色/ブロンズ色になります。透明陽極酸化処理では金色がかった色合いになることがあります。. |
| 2000 (2024) | 不良/普通 | 銅含有量が高いため陽極酸化処理が困難です。ハードコートは多くの場合、濃灰色/黒色になります。. |
2. 陽極酸化処理の種類:装飾用か機能用か?
選択する陽極酸化処理の種類は、完成部品のコストと性能の両方に大きく影響します。検討すべき主な種類は2つあります。.
タイプII(標準/装飾用陽極酸化処理): これはCNC加工アルミニウム部品で最も一般的な陽極酸化処理の種類です。硫酸浴を使用し、皮膜厚さは5~25ミクロンです。タイプII陽極酸化処理は優れた耐食性を提供し、事実上あらゆる色に染色でき、中程度の耐摩耗性を備えています。民生用電子機器の筐体、建築部材、および外観と一般的な保護が主な要件となるあらゆる部品に最適です。.
タイプIII(硬質アルマイト/ハードコート): この処理は低温・高電圧で行われ、60~70 HRC相当の硬さを持つ緻密なセラミック状の硬質皮膜を形成します。皮膜厚は25~75ミクロンの範囲です。タイプIIIハードコートは極めて優れた耐摩耗性を提供しますが、制約もあります。色の選択肢はダークグレー、ブラック、ブロンズに限られ、追加のエネルギーと処理時間を要するためコストは高くなります。硬質アルマイトは、ギア、摺動部品、軍用部品、そして表面の耐久性が重要なあらゆる用途に適した選択です。.
あるフォーラムのユーザーが硬質アルマイトの経験を共有しました。そのユーザーは、アルマイト処理前にアルミ製デスクスピナーをCNC加工し、完璧な圧入公差に仕上げていました。硬質アルマイト後、酸化皮膜層の厚みが加わったことで、これらのきつい嵌め合いが大きな締まり嵌めに変わり、一部の組立品は過大な力を要し、いくつかは完全に固着してしまいました。これは、タイプIIIアルマイトを指定する際に寸法補正が不可欠である理由を示す典型的な例です。.
3. 精度と公差:実際にどのレベルの精度が必要ですか?
精度はCNC加工の要となるものです。加工とアルマイト処理を組み合わせる場合、公差に関する議論はより微妙なものになります。.
標準的なCNC加工では±0.02 mmの公差を維持でき、重要な部位では±0.005 mmまで維持できます。加工ままの表面粗さは通常Ra 1.6 μmで、精密仕上げパスを用いればRa 0.8 μm以下も達成可能です。.
しかし、アルマイト処理は部品表面に厚みを加えます。そしてこの厚みは複雑な形状全体で完全に均一ではありません。エッジやコーナーは平面よりも酸化皮膜が厚く成長する傾向があります。タイプIIアルマイトでは5~25ミクロンの成長を見込み、タイプIIIハードコートでは25~75ミクロンを見込む必要があります。.
経験豊富なサプライヤーはCAD段階でこの成長分を補正します。重要な部位をわずかに小さめに設計し、アルマイト処理後に部品が指定公差範囲内に正確に収まるようにすることがあります。これには、各合金がアルマイト浴にどのように反応するか、また部品形状の違いが酸化皮膜の分布にどう影響するかについての正確な知識が必要です。.
サプライヤーを評価する際は、寸法補正への取り組みについて尋ねてください。皮膜厚を検証するために渦電流式ゲージを使用していますか?指定されたアルマイトの種類に基づいて加工パラメータを調整するための文書化された手順がありますか?こうした質問が、専門家と一般業者を分けるのです。.
4. 品質管理と認証
一貫性こそが製造パートナーを信頼できるものにします。優れたサプライヤーは、あらゆる段階で堅牢な品質管理システムを備えています。 アルマイト処理アルミニウム加工 ワークフロー。.
材料検証: 信頼できるサプライヤーは、入荷した素材を蛍光X線分析(XRF)で検証し、6061-T6のASTM B221など関連する材料規格に適合していることを確認します。これにより、アルマイト結果を損なう可能性のある合金の置き換えを防ぎます。.
インプロセス検査: CNC加工中は、重要な段階での寸法チェックにより、不良品になる前に偏差を検出できます。アルマイト処理後は、皮膜厚を渦電流式または超音波式ゲージで検証する必要があります。.
色の一貫性: 染色アノダイズの場合、分光光度計を用いた色検証により、バッチ間のDelta-Eの一貫性が確保されます。ブランドカラーやパントン合わせが関わるプロジェクトでは、この能力が不可欠です。.
密着性と腐食試験: クロスカットテープ試験(ASTM D3359)は塗装および粉体塗装の密着強度を検証し、塩水噴霧試験は海洋環境や屋外環境向けの部品の耐食性を確認します。.
JUCHENGはこれらすべてのQCプロトコルを標準ワークフローの一部として採用しています。同社のアノダイズラインは6061および7075合金専用に校正されており、幅広い色で一貫したType IIおよびType IIIコーティングを実現します。.
5. 統合ワークフロー:隠れた効率化要因
サプライヤー選定で最も見落とされがちな要因の一つが、ワークフローの統合です。あなたのサプライヤーはCNC加工とアノダイズの両方を社内で行っていますか、それとも仕上げ工程を外注していますか?
加工とアノダイズが別々のベンダーによって管理されている場合、いくつかの問題が生じる可能性があります。部品は施設間の輸送中に損傷する可能性があります。寸法補正の調整が難しくなります。複数のサプライヤーを管理するためリードタイムが延びます。そしてアノダイズに問題が発生した場合、その原因が加工工程にあるのか仕上げ工程にあるのかを特定するのが困難になります。.
統合されたワークフローを持つサプライヤー(部品が加工から仕上げへシームレスに移行する)は、通常、より短いリードタイム、より少ないハンドリング問題、そしてより優れた全体的な品質管理を提供します。例えばJUCHENGはアノダイズをCNC加工と直接統合し、専門的な寸法補正とマスキング戦略を用いて優れたType IIおよびType III仕上げを実現しています。.
この統合により、複雑な選択的アノダイズも可能になります。CNCでカットしたテープ、シリコンプラグ、液体マスクを使用して、アースポイント、ねじ山、厳しい公差のボアなど特定の領域をアノダイズの膜厚から保護します。この能力は、特定の表面が導電性を保つ必要がある、または正確な寸法関係を維持する必要がある電子筐体や機械アセンブリにとって不可欠です。.
サプライヤーに求めるべき点:実用的なチェックリスト
上記のフレームワークに基づき、潜在的なパートナーを評価する際に使用できるチェックリストを以下に示します: アルマイト処理アルミニウム加工:
- 合金の専門知識: サプライヤーは、さまざまなアルミニウム合金(6061、7075、5052)がアノダイズ中にどのように挙動するかについて深い知識を示していますか?
- アノダイズ能力: タイプIIとタイプIIIの両方のアルマイト処理は可能ですか?選択的アルマイト処理のための精密マスキングは提供していますか?
- 寸法補正: アルマイト処理による膜厚増加を考慮して加工公差を調整するための文書化された手順はありますか?
- 品質管理: 材料組成の検証、工程内での寸法検査、仕上げ後の皮膜厚さと密着性の試験を行っていますか?
- 色合わせ: プロジェクトで色の一貫性が重要な場合、分光光度計を使用し、文書化された色標準を維持していますか?
- 統合ワークフロー: 加工とアルマイト処理は社内で管理されていますか、それとも仕上げ工程は外注していますか?
- 認証: ISO 9001などの関連する品質認証を取得していますか?また、その仕上げは世界的な輸出に対応するRoHSおよびREACHに準拠していますか?
避けるべきよくある間違い
経験豊富なエンジニアでも、仕様を指定する際に間違いを犯します。 アルマイト処理アルミニウム加工 プロジェクト。ここでは最もよくある落とし穴のいくつかを紹介します。.
間違い1:アルマイト処理の厚さの補正を忘れること。. Redditのデスクスピナーの事例が示すように、酸化皮膜層の成長を考慮しないと、完璧な設計がスクラップになってしまいます。CADモデルを確定する前に、必ずサプライヤーと寸法補正について話し合ってください。.
間違い2:用途に合わない合金を選ぶこと。. 6061は美しくアルマイト処理でき、コスト効率も優れています。7075はより強力ですが、より高価で、安定してアルマイト処理するのが困難です。用途がその機械的特性を本当に必要としない限り、7075を指定しないでください。.
間違い3:マスキング要件の見落とし。. 部品にめねじ穴、圧入ボア、または導電性を維持する必要がある表面がある場合、精密マスキングが必要です。これらの要件はコストとリードタイムの両方に影響するため、早い段階で相談してください。.
間違い4:すべての陽極酸化処理が同じだと思い込むこと。. Type IIとType IIIの陽極酸化処理は、硬度、厚さ、色の選択肢、コストの面で大きく異なる結果をもたらします。より印象的に聞こえる方を選ぶのではなく、機能面および外観面の要件に合致する方を選んでください。.
JUCHENGが陽極酸化アルミニウム加工で際立つ理由
このガイド全体を通じて、私たちは正しい仕事をするサプライヤーの例としてJUCHENGを参照してきました。それには理由があります。.
JUCHENGは、たまたま陽極酸化処理を提供しているCNC加工工場にすぎません。彼らは、精密加工と表面処理の統合を中心にワークフロー全体を構築してきたメーカーです。彼らの陽極酸化ラインは、最も頻繁に加工する合金、特に6061-T6と7075-T6に合わせて特別に調整されており、クリア、ブラック、ブルー、レッド、ゴールドの一貫したType IIおよびType IIIコーティングを保証します。.
彼らの品質管理プロトコルは厳格です。入荷材料はASTM準拠を確保するためにXRFを用いて検証されます。コーティング厚は渦電流ゲージで検証されます。色の一貫性は独自の染料混合と分光光度計による検証を通じて維持されます。密着性と耐食性は標準的なASTM試験によって検証されます。.
おそらく最も重要なのは、JUCHENGが アルマイト処理アルミニウム加工 を2つの別個のプロセスではなく、統合されたエンジニアリング課題として捉えていることです。彼らの寸法補償戦略は、重要な特徴が陽極酸化処理後に正確に公差内に収まるように設計されており、処理前ではありません。また、彼らの精密マスキング能力により、複雑な選択的陽極酸化処理が可能になり、ねじ、ボア、接地ポイントを酸化皮膜の堆積から保護します。.
美観品質と寸法適合性の両方が求められるプロジェクトにおいて、この統合されたアプローチは測定可能な違いをもたらします。.
陽極酸化アルミニウム加工に関するよくある質問
1. 陽極酸化処理後に陽極酸化アルミニウムを加工できますか?
はい、可能ですが、一般的には推奨されません。陽極酸化処理後の加工は、硬い酸化皮膜の欠けやひび割れのリスクがあります。二次加工が必要な場合は、サプライヤーに相談してください。陽極酸化処理後の作業に対応するため、精密マスキングや陽極酸化パラメータの調整を推奨する場合があります。.
2. 陽極酸化アルミニウムと研磨アルミニウムの違いは何ですか?
陽極酸化処理は、電気化学的プロセスによってアルミニウム表面を硬く耐食性のある酸化層に変換します。研磨は表面を平滑にして反射性の仕上げにする機械的プロセスですが、腐食保護は提供しません。多くのプロジェクトでは、より明るい仕上げを得るためにクリアまたは着色陽極酸化処理の前に研磨を使用しますが、これはコストを増加させ、エッジの状態に影響を与える可能性があります。.
3. 陽極酸化アルミニウムCNC加工のコストはいくらですか?
コストは部品の複雑さ、数量、仕上げ要件によって大きく異なります。業界のベンチマークによると、陽極酸化アルミニウム部品は通常$45~$180/部品、硬質陽極酸化部品は$60~$250/部品の範囲です。これらは概算であり、実際の価格は形状、公差、バッチサイズ、指定された陽極酸化の種類によって異なります。.
4. 陽極酸化アルミニウムCNC加工ではどのような公差が達成できますか?
標準的なCNC加工では±0.02 mmを保持でき、重要な部位では±0.005 mmを保持できます。ただし、陽極酸化処理は種類に応じて5~75ミクロンの表面成長を加えます。陽極酸化処理後の最終公差は、加工時にサプライヤーがこの成長をどれだけ適切に補正するかによって決まります。.
5. 陽極酸化CNC部品にはどのアルミニウム合金が最適ですか?
ほとんどの用途では、6061-T6が最適な選択です。優れた切削性、良好な強度、そして卓越した陽極酸化処理結果を提供します。最大強度を必要とする高応力用途では、7075-T6が代替となりますが、より高価で、安定した陽極酸化処理がより困難です。.
6. 陽極酸化処理はCNC加工部品の寸法にどのように影響しますか?
陽極酸化処理は表面のアルミニウムを酸化アルミニウム(Al2O3)に変換し、これは元のアルミニウムよりも体積が大きくなります。これにより測定可能な成長が生じます:タイプIIでは5~25ミクロン、タイプIIIでは25~75ミクロンです。ねじや圧入穴などの重要な部位は、補正のために小さめに加工する必要があります。.
7. 陽極酸化アルミニウムは屋外用途に適していますか?
はい。陽極酸化処理は優れた耐食性を提供するため、屋外筐体や海洋機器に適しています。タイプIIIハードコートは、摩耗や環境腐食に対してさらに優れた保護を提供します。6061よりも本質的な耐食性が低い7075合金では、屋外使用には陽極酸化処理やその他の保護コーティングが不可欠です。.
8. 陽極酸化アルミニウムにはどのような色がありますか?
タイプII陽極酸化処理は、幅広いスペクトルの色に染色できます – 指定できるほぼすべての色が可能です。タイプIIIハードコート陽極酸化処理は通常、濃灰色、黒、またはブロンズ系の色調に限定されます。JUCHENGはクリア、黒、青、赤、金を標準オプションとして提供しており、特定の要件に合わせたカスタムカラーマッチングも可能です。.
意思決定を行うこと
最適なパートナーの選び方: アルマイト処理アルミニウム加工 は、価格見積もりを比較するだけではありません。プロセスの統合的な性質を理解し、合金の選択、陽極酸化処理の種類の決定、寸法補正、品質管理を通じて同等の専門知識で導いてくれるサプライヤーを見つけることです。.
ここで概説したフレームワークは、尋ねるべき質問と評価すべき基準を提供します。これを使って、汎用業者と専門業者を見分けてください。そして、5つの意思決定領域すべて – 材料選定、陽極酸化の種類、精度と公差、品質管理、ワークフロー統合 – にわたって深い知識を示すサプライヤーを見つけたなら、プロジェクトごとに一貫した高品質な結果を提供できるパートナーを見つけたことになります。.
JUCHENGはこの統合されたアプローチを体現しています。XRFによる材料検証から選択的陽極酸化のための精密マスキング、渦電流による膜厚検証から分光光度計による色合わせまで、彼らの アルマイト処理アルミニウム加工 ワークフローのあらゆるステップは、機能的要件と美的要件の両方を満たす部品を提供するように設計されています。お客様のプロジェクトがそのレベルの精度を要求するなら、彼らは話し合う価値があります。.
陽極酸化アルミニウムの加工プロジェクトについて話し合う準備はできましたか? JUCHENGにお問い合わせください 24時間以内に見積もりとDFMフィードバックを取得できます。.