
Você tem uma peça crítica de alumínio que precisa tanto de integridade estrutural quanto de um acabamento superficial premium. Talvez você esteja projetando um invólucro eletrônico que deve ter aparência elegante e resistir à corrosão, ou talvez esteja projetando um componente mecânico que suportará contato deslizante repetido. Você ouviu dizer que usinagem de alumínio anodizado é a resposta. Mas quando você começa a contatar fornecedores, os orçamentos variam drasticamente, as especificações técnicas se tornam esmagadoras, e você fica se perguntando: como eu realmente escolho o parceiro certo para isso?
Este é um dilema comum. Uma rápida rolagem pelos fóruns de usinagem CNC revela engenheiros lutando com as mesmas questões. Um usuário do Reddit descreveu recentemente como as peças de um spinner de mesa cinético de alumínio usinado em CNC se encaixavam perfeitamente antes da anodização, mas após a anodização dura e o tingimento preto, a maioria das montagens travou completamente – arruinando todo o rendimento da produção. Outro participante do fórum perguntou se é viável usinar alumínio fundido após ele ter sido anodizado, preocupado com o lascamento do revestimento durante operações secundárias.
Estes não são incidentes isolados. Eles representam uma lacuna fundamental no entendimento entre o que a usinagem de alumínio anodizado pode entregar e o que ela realmente exige para ser feita corretamente. Este guia foi elaborado para preencher essa lacuna. Em vez de oferecer uma visão geral genérica, percorreremos uma estrutura de decisão que ajuda você a avaliar fornecedores, entender os trade-offs técnicos e, por fim, selecionar um parceiro de fabricação capaz de entregar resultados consistentes e de alta qualidade.
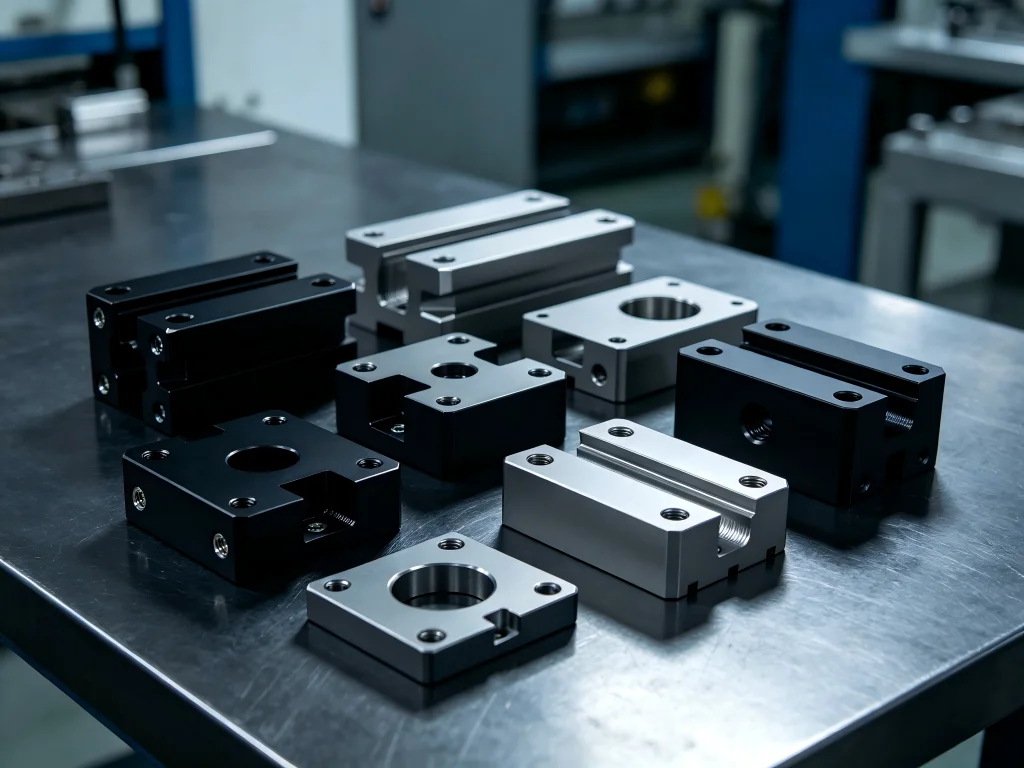
O Que Torna a Usinagem de Alumínio Anodizado Diferente?
Antes de mergulharmos nos critérios de seleção, é útil entender com o que estamos realmente lidando. A usinagem de alumínio anodizado refere-se ao fluxo de trabalho completo de fabricação: usinar um componente de alumínio em CNC até suas dimensões finais, seguido por um processo eletroquímico de anodização que converte a superfície em uma camada durável e resistente à corrosão de óxido de alumínio.
A etapa de anodização é o que diferencia este processo. Ao contrário da pintura ou da galvanoplastia, a camada anódica é integrada ao substrato de alumínio subjacente. Ela não fica sobre a superfície – ela cresce a partir do próprio metal. Isso significa que não pode lascar nem descascar em uso normal. Para peças usinadas em CNC que serão manuseadas repetidamente ou montadas em produtos finais, a anodização mantém a superfície com aparência limpa e profissional muito depois de o alumínio bruto já apresentar desgaste.
No entanto, essa integração também gera complexidade. O processo de anodização adiciona espessura mensurável à superfície da peça – tipicamente de 5 a 25 mícrons para anodização decorativa Tipo II, e de 25 a 75 mícrons para hardcoat Tipo III. Se a sua usinagem CNC não levar em conta esse crescimento, recursos críticos como roscas, furos para ajuste por prensa e superfícies de acoplamento com tolerância apertada podem deixar de encaixar conforme projetado. Foi exatamente o que aconteceu com o usuário do Reddit com as peças travadas do desk spinner.
É por isso que usinagem de alumínio anodizado não é simplesmente dois processos separados executados em sequência. É um desafio de engenharia integrado que exige planejamento cuidadoso desde o primeiro modelo CAD.
O Framework de Decisão: Como Avaliar Suas Opções
Ao selecionar um fornecedor para peças de alumínio anodizado usinadas em CNC, você está essencialmente tomando uma série de decisões interconectadas. O framework abaixo as divide em cinco áreas críticas. Use-o como checklist ao avaliar potenciais parceiros de fabricação.
1. Seleção de Material: Qual Liga de Alumínio É Ideal para o Seu Projeto?
Nem todas as ligas de alumínio se anodizam da mesma forma. A liga que você escolhe afeta diretamente a aparência final, a durabilidade da camada anódica e a estratégia de usinagem necessária.
Série 6000 (6061, 6063): Estas são as cavalos de batalha da indústria de usinagem. O 6061-T6, em particular, oferece um equilíbrio excepcional entre resistência mecânica, resistência à corrosão e usinabilidade. É também a melhor família de ligas para anodização – produzindo cores claras e vibrantes e hardcoats consistentes. Na JUCHENG, o 6061-T6 responde pela maioria da produção de alumínio devido à sua versatilidade. Se o seu projeto envolve peças cosméticas que exigem correspondência de cor consistente, o 6061 é a sua aposta mais segura.
Série 7000 (7075): Esta é a liga de grau aeroespacial. Com limite de escoamento de aproximadamente 503 MPa – quase o dobro do 6061-T6 – o 7075 é usado quando um projeto exige a leveza do alumínio, mas a resistência do aço. No entanto, o 7075 contém zinco e cobre, o que torna a anodização mais desafiadora. A anodização clara pode apresentar um tom dourado, e a anodização hardcoat normalmente fica amarelada ou bronzeada. O 7075 também é significativamente mais caro que o 6061 e só deve ser usado quando as propriedades mecânicas forem estritamente necessárias.
Série 5000 (5052): Esta liga contendo magnésio oferece boa proteção contra corrosão e anodiza razoavelmente bem, embora as cores possam parecer ligeiramente diferentes das do 6061 devido ao teor de magnésio.
Série 2000 (2024): O alto teor de cobre torna esta liga difícil de anodizar. A anodização dura geralmente resulta em um acabamento cinza-escuro ou preto, e alcançar resultados estéticos consistentes é desafiador.
A tabela abaixo resume o desempenho das diferentes famílias de ligas com a anodização:
| Série da Liga | Resultado da Anodização | Considerações Principais |
|---|---|---|
| 6000 (6061/6063) | Excelente | Melhor para anodização. Produz cores claras e vibrantes e camadas duras consistentes. Escolha padrão para a maioria das aplicações. |
| 5000 (5052) | Muito Bom | Boa proteção, mas as cores podem parecer ligeiramente diferentes das obtidas no 6061. |
| 7000 (7075) | Bom | A camada dura torna-se naturalmente amarelada/bronze. A anodização clara pode apresentar um tom dourado. |
| 2000 (2024) | Ruim/Razoável | O alto teor de cobre dificulta a anodização. A camada dura geralmente é cinza-escuro/preta. |
2. Tipo de Anodização: Decorativa ou Funcional?
O tipo de anodização escolhido impactará drasticamente tanto o custo quanto o desempenho das suas peças acabadas. Há dois tipos principais a considerar.
Tipo II (Anodização Padrão / Decorativa): Este é o tipo mais comum de anodização para peças de alumínio usinadas em CNC. Utiliza um banho de ácido sulfúrico e produz uma espessura de filme de 5 a 25 mícrons. A anodização Tipo II oferece excelente proteção contra corrosão, pode ser tingida em praticamente qualquer cor e proporciona um nível moderado de resistência ao desgaste. É ideal para carcaças de eletrônicos de consumo, componentes arquitetônicos e qualquer peça em que a estética e a proteção geral sejam as principais preocupações.
Tipo III (Anodização Dura / Hardcoat): Este processo é realizado em temperaturas mais baixas e tensões mais altas, criando um revestimento denso e duro como cerâmica, com dureza equivalente a 60-70 HRC. A espessura do filme varia de 25 a 75 mícrons. O hardcoat Tipo III oferece resistência extrema ao desgaste, mas apresenta limitações – as opções de cor são restritas a cinza-escuro, preto ou bronze, e o custo é maior devido à energia adicional e ao tempo de processamento necessários. A anodização hardcoat é a escolha certa para engrenagens, peças deslizantes, componentes militares e qualquer aplicação em que a durabilidade da superfície seja crítica.
Um usuário de fórum compartilhou sua experiência com anodização dura: ele havia usinado em CNC um lote de piões de mesa de alumínio com tolerâncias de ajuste por pressão perfeitas antes da anodização. Após a anodização dura, a espessura adicional da camada de óxido transformou aqueles ajustes justos em ajustes com interferência pesada – algumas montagens exigiram força excessiva, e algumas travaram completamente. Este é um exemplo clássico de por que a compensação dimensional é inegociável ao especificar anodização Tipo III.
3. Precisão e Tolerâncias: Qual Nível de Exatidão Você Realmente Precisa?
A precisão é a moeda da usinagem CNC. Quando você combina usinagem com anodização, a conversa sobre tolerâncias torna-se mais nuançada.
A usinagem CNC padrão pode manter tolerâncias de ±0,02 mm, com recursos críticos mantidos em ±0,005 mm. A rugosidade superficial de Ra 1,6 μm é típica conforme usinada, e Ra 0,8 μm ou melhor é alcançável com passes de acabamento fino.
No entanto, a anodização adiciona espessura à superfície da peça – e essa espessura não é perfeitamente uniforme em geometrias complexas. Bordas e cantos tendem a acumular mais óxido do que superfícies planas. Para anodização Tipo II, você deve planejar de 5 a 25 mícrons de crescimento; para hardcoat Tipo III, planeje de 25 a 75 mícrons.
Fornecedores experientes compensam esse crescimento na etapa de CAD. Eles podem reduzir ligeiramente as dimensões de recursos críticos para que, após a anodização, a peça fique exatamente dentro da faixa de tolerância especificada. Isso requer conhecimento preciso de como cada liga responde ao banho de anodização e de como diferentes geometrias de peças afetam a distribuição da camada de óxido.
Ao avaliar um fornecedor, pergunte sobre sua abordagem à compensação dimensional. Eles usam medidores de correntes parasitas para verificar a espessura do revestimento? Eles têm procedimentos documentados para ajustar parâmetros de usinagem com base no tipo de anodização especificado? Essas perguntas separam os profissionais dos generalistas.
4. Controle de Qualidade e Certificação
A consistência é o que torna um parceiro de fabricação confiável. Os melhores fornecedores têm sistemas robustos de controle de qualidade em vigor em cada etapa do usinagem de alumínio anodizado fluxo de trabalho.
Verificação de Material: Fornecedores confiáveis verificam o estoque recebido usando Fluorescência de Raios X (XRF) para garantir que ele atenda aos padrões de material relevantes, como ASTM B221 para 6061-T6. Isso evita substituições de liga que poderiam comprometer os resultados da anodização.
Inspeção em Processo: Durante a usinagem CNC, verificações dimensionais em etapas críticas ajudam a detectar desvios antes que se tornem sucata. Após a anodização, a espessura do filme deve ser verificada usando medidores de correntes parasitas ou ultrassônicos.
Consistência de cor: Para anodização tingida, a verificação de cor usando espectrofotômetros garante a consistência Delta-E entre lotes. Se o seu projeto envolve cores de marca ou correspondência Pantone, essa capacidade é essencial.
Testes de aderência e corrosão: Testes de fita de corte cruzado (ASTM D3359) validam a força de adesão de pintura e revestimento em pó, enquanto os testes de névoa salina confirmam a resistência à corrosão para peças destinadas a ambientes marinhos ou externos.
A JUCHENG emprega todos esses protocolos de controle de qualidade como parte de seu fluxo de trabalho padrão. Suas linhas de anodização também são calibradas especificamente para as ligas 6061 e 7075, produzindo revestimentos Tipo II e Tipo III consistentes em uma variedade de cores.
5. Fluxo de trabalho integrado: o fator de eficiência oculto
Um dos fatores mais negligenciados na seleção de fornecedores é a integração do fluxo de trabalho. O seu fornecedor realiza tanto a usinagem CNC quanto a anodização internamente, ou terceiriza a etapa de acabamento?
Quando a usinagem e a anodização são gerenciadas por fornecedores separados, vários problemas podem surgir. As peças podem ser danificadas durante o transporte entre as instalações. A compensação dimensional torna-se mais difícil de coordenar. Os prazos de entrega se estendem à medida que você gerencia vários fornecedores. E se algo der errado com a anodização, torna-se difícil determinar se o problema se originou na usinagem ou na etapa de acabamento.
Fornecedores com fluxos de trabalho integrados – onde as peças passam perfeitamente da usinagem para o acabamento – normalmente oferecem prazos de entrega mais curtos, menos problemas de manuseio e melhor controle de qualidade geral. A JUCHENG, por exemplo, integra a anodização diretamente à usinagem CNC, usando estratégias especializadas de compensação dimensional e mascaramento para entregar acabamentos superiores Tipo II e Tipo III.
Essa integração também possibilita a anodização seletiva complexa, em que fitas cortadas por CNC, tampões de silicone e máscaras líquidas protegem áreas específicas – como pontos de aterramento, roscas ou furos de tolerância apertada – contra o acúmulo da anodização. Essa capacidade é essencial para invólucros eletrônicos e conjuntos mecânicos onde certas superfícies devem permanecer condutivas ou manter relações dimensionais precisas.
O que procurar em um fornecedor: uma lista de verificação prática
Com base na estrutura acima, aqui está uma lista de verificação que você pode usar ao avaliar potenciais parceiros para usinagem de alumínio anodizado:
- Expertise em ligas: O fornecedor demonstra conhecimento profundo sobre como diferentes ligas de alumínio (6061, 7075, 5052) se comportam durante a anodização?
- Capacidades de anodização: Eles conseguem realizar anodização Tipo II e Tipo III? Oferecem mascaramento de precisão para anodização seletiva?
- Compensação Dimensional: Eles têm procedimentos documentados para ajustar tolerâncias de usinagem para compensar o acúmulo da anodização?
- Controle de Qualidade: Eles verificam a composição do material, inspecionam dimensões durante o processo e testam a espessura e a aderência do revestimento após o acabamento?
- Correspondência de Cores: Se a consistência de cor for importante para o seu projeto, eles usam espectrofotômetros e mantêm padrões de cor documentados?
- Fluxo de Trabalho Integrado: A usinagem e a anodização são gerenciadas internamente, ou eles terceirizam a etapa de acabamento?
- Certificações: Eles possuem certificações de qualidade relevantes, como ISO 9001, e seus acabamentos são compatíveis com RoHS e REACH para exportação global?
Erros Comuns a Evitar
Até engenheiros experientes cometem erros ao especificar usinagem de alumínio anodizado projetos. Aqui estão algumas das armadilhas mais comuns.
Erro 1: Esquecer de Compensar a Espessura da Anodização. Como ilustra o caso do desk spinner do Reddit, não levar em conta o crescimento da camada de óxido pode transformar um projeto perfeito em sucata. Sempre discuta a compensação dimensional com seu fornecedor antes de finalizar seu modelo CAD.
Erro 2: Escolher a Liga Errada para a Aplicação. O 6061 anodiza lindamente e é econômico. O 7075 é mais resistente, mas mais caro e mais difícil de anodizar de forma consistente. Não especifique o 7075 a menos que sua aplicação realmente exija suas propriedades mecânicas.
Erro 3: Ignorar os Requisitos de Mascaramento. Se sua peça tiver furos roscados, furos para ajuste por pressão ou superfícies que devem permanecer condutoras, você precisa de mascaramento de precisão. Discuta esses requisitos desde o início – eles afetam tanto o custo quanto o prazo de entrega.
Erro 4: Presumir que Toda Anodização É Igual. A anodização Tipo II e Tipo III produzem resultados muito diferentes em termos de dureza, espessura, opções de cor e custo. Escolha o tipo que esteja alinhado com seus requisitos funcionais e estéticos, não o que soa mais impressionante.
Por Que a JUCHENG se Destaca na Usinagem de Alumínio Anodizado
Ao longo deste guia, referenciamos a JUCHENG como exemplo de fornecedor que faz as coisas certo. Há um motivo para isso.
A JUCHENG não é apenas uma oficina de usinagem CNC que por acaso oferece anodização. É um fabricante que construiu todo o seu fluxo de trabalho em torno da integração de usinagem de precisão e acabamento de superfície. Suas linhas de anodização são calibradas especificamente para as ligas que eles usinam com mais frequência – particularmente 6061-T6 e 7075-T6 – garantindo revestimentos Tipo II e Tipo III consistentes em incolor, preto, azul, vermelho e dourado.
Seus protocolos de controle de qualidade são rigorosos. O material recebido é verificado por XRF para garantir conformidade com a ASTM. A espessura do revestimento é verificada com medidores de correntes parasitas. A consistência de cor é mantida por meio de mistura personalizada de corantes e verificação por espectrofotômetro. A aderência e a resistência à corrosão são validadas por meio de testes ASTM padrão.
Talvez o mais importante, a JUCHENG aborda usinagem de alumínio anodizado como um desafio de engenharia integrado, em vez de dois processos separados. Suas estratégias de compensação dimensional são projetadas para garantir que os recursos críticos fiquem exatamente dentro da tolerância após a anodização – não antes. E suas capacidades de mascaramento de precisão permitem anodização seletiva complexa, protegendo roscas, furos e pontos de aterramento do acúmulo de óxido.
Para projetos que exigem tanto qualidade estética quanto conformidade dimensional, essa abordagem integrada faz uma diferença mensurável.
Perguntas Frequentes Sobre Usinagem de Alumínio Anodizado
1. Você pode usinar alumínio anodizado após o processo de anodização?
Sim, mas geralmente não é recomendado. Usinar após a anodização corre o risco de lascar ou rachar a camada dura de óxido. Se operações secundárias forem necessárias, discuta-as com seu fornecedor – ele pode recomendar mascaramento de precisão ou parâmetros de anodização ajustados para acomodar o trabalho pós-anodização.
2. Qual é a diferença entre alumínio anodizado e polido?
A anodização converte a superfície do alumínio em uma camada de óxido dura e resistente à corrosão por meio de um processo eletroquímico. O polimento é um processo mecânico que alisa a superfície até um acabamento reflexivo, mas não oferece proteção contra corrosão. Muitos projetos utilizam o polimento antes da anodização incolor ou colorida para obter um acabamento mais brilhante, mas isso aumenta o custo e pode afetar as condições das arestas.
3. Quanto custa a usinagem CNC de alumínio anodizado?
Os custos variam amplamente com base na complexidade da peça, no volume e nos requisitos de acabamento. Referências do setor sugerem que peças de alumínio anodizado normalmente variam de $45 a $180 por peça, com peças anodizadas duras variando de $60 a $250 por peça. Estas são estimativas aproximadas – o preço real depende da geometria, das tolerâncias, do tamanho do lote e do tipo específico de anodização especificado.
4. Quais tolerâncias a usinagem CNC de alumínio anodizado pode alcançar?
A usinagem CNC padrão pode manter ±0,02 mm, com recursos críticos mantidos em ±0,005 mm. No entanto, a anodização adiciona de 5 a 75 mícrons de crescimento superficial, dependendo do tipo. A tolerância final após a anodização depende de quão bem o fornecedor compensa esse crescimento durante a usinagem.
5. Qual liga de alumínio é melhor para peças CNC anodizadas?
Para a maioria das aplicações, o 6061-T6 é a melhor escolha. Ele oferece excelente usinabilidade, boa resistência e resultados de anodização excepcionais. Para aplicações de alta solicitação que exigem resistência máxima, o 7075-T6 é a alternativa, embora seja mais caro e mais desafiador de anodizar de forma consistente.
6. Como a anodização afeta as dimensões de peças usinadas em CNC?
A anodização converte o alumínio da superfície em óxido de alumínio (Al2O3), que ocupa mais volume do que o alumínio original. Isso resulta em um crescimento mensurável: de 5 a 25 mícrons para o Tipo II, de 25 a 75 mícrons para o Tipo III. Recursos críticos como roscas e furos de ajuste por pressão devem ser usinados com dimensões menores para compensar.
7. O alumínio anodizado é adequado para aplicações ao ar livre?
Sim. A anodização oferece excelente resistência à corrosão, tornando-a adequada para invólucros externos e ferragens marítimas. O hardcoat Tipo III oferece proteção ainda maior contra abrasão e corrosão ambiental. Para as ligas 7075, que têm resistência à corrosão inerente menor que a 6061, a anodização ou outros revestimentos protetores são essenciais para uso ao ar livre.
8. Quais cores estão disponíveis para alumínio anodizado?
A anodização Tipo II pode ser tingida em uma ampla gama de cores – praticamente qualquer cor que você possa especificar. A anodização hardcoat Tipo III é tipicamente limitada a tons de cinza-escuro, preto ou bronze. A JUCHENG oferece incolor, preto, azul, vermelho e dourado como opções padrão, com correspondência de cores personalizada disponível para requisitos específicos.
Tomando Sua Decisão
Escolher o parceiro certo para usinagem de alumínio anodizado é mais do que comparar cotações de preços. Trata-se de encontrar um fornecedor que compreenda a natureza integrada do processo – que possa orientá-lo na seleção de ligas, nas decisões sobre o tipo de anodização, na compensação dimensional e no controle de qualidade com igual expertise.
A estrutura que delineamos aqui fornece as perguntas a fazer e os critérios a avaliar. Use-a para separar os generalistas dos especialistas. E quando encontrar um fornecedor que demonstre conhecimento profundo em todas as cinco áreas de decisão – seleção de material, tipo de anodização, precisão e tolerâncias, controle de qualidade e integração do fluxo de trabalho – terá encontrado um parceiro capaz de entregar resultados consistentes e de alta qualidade, projeto após projeto.
A JUCHENG incorpora essa abordagem integrada. Desde a verificação de material com XRF até a mascaramento de precisão para anodização seletiva, desde a verificação de espessura por correntes parasitas até a correspondência de cores por espectrofotômetro, cada etapa do seu usinagem de alumínio anodizado fluxo de trabalho é projetada para entregar peças que atendam tanto aos requisitos funcionais quanto estéticos. Se o seu projeto exige esse nível de precisão, vale a pena conversar com eles.
Pronto para discutir seu projeto de usinagem de alumínio anodizado? Entre em contato com a JUCHENG para obter uma cotação e feedback de DFM em até 24 horas.