
У вас есть критически важная алюминиевая деталь, которой необходимы как структурная целостность, так и премиальная отделка поверхности. Возможно, вы проектируете корпус электронного устройства, который должен выглядеть стильно и сопротивляться коррозии, или, может быть, вы разрабатываете механический компонент, который будет выдерживать повторяющийся скользящий контакт. Вы слышали, что ЧПУ-обработка анодированного алюминия — это решение. Но когда вы начинаете связываться с поставщиками, расценки сильно разнятся, технические характеристики становятся ошеломляющими, и вы остаётесь с вопросом: как мне на самом деле выбрать правильного партнёра для этого?
Это распространённая дилемма. Быстрый просмотр форумов по ЧПУ-обработке показывает инженеров, борющихся с теми же вопросами. Один пользователь Reddit недавно описал, как их детали кинетического настольного спиннера из алюминия, обработанные на ЧПУ, идеально подходили до анодирования, но после твёрдого анодирования и чёрного красителя большинство сборок полностью заклинило – что погубило весь их выход продукции. Другой участник форума спросил, возможно ли обрабатывать литой алюминий после его анодирования, беспокоясь о скалывании покрытия во время вторичных операций.
Это не единичные случаи. Они отражают фундаментальный пробел в понимании между тем, что ЧПУ-обработка анодированного алюминия может обеспечить, и тем, что она на самом деле требует для правильного выполнения. Это руководство призвано восполнить этот пробел. Вместо общего обзора мы пройдём через структуру принятия решений, которая поможет вам оценивать поставщиков, понимать технические компромиссы и в конечном итоге выбрать производственного партнёра, способного обеспечить стабильные результаты высокого качества.
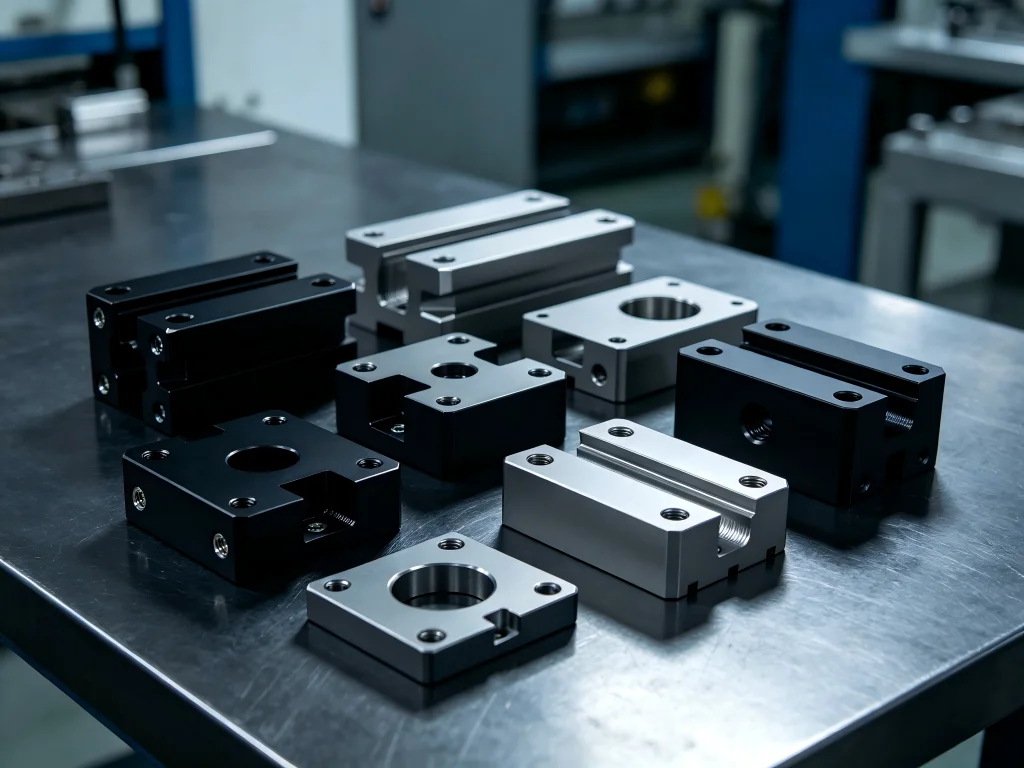
Что отличает ЧПУ-обработку анодированного алюминия?
Прежде чем углубляться в критерии выбора, полезно понять, с чем мы на самом деле имеем дело. ЧПУ-обработка анодированного алюминия относится к полному производственному процессу: ЧПУ-обработка алюминиевого компонента до его окончательных размеров с последующим электрохимическим процессом анодирования, который преобразует поверхность в прочный, коррозионностойкий слой оксида алюминия.
Этап анодирования — это то, что отличает данный процесс. В отличие от окраски или гальванического покрытия, анодный слой интегрирован в алюминиевую подложку. Он не лежит сверху — он вырастает из самого металла. Это означает, что он не может сколоться или отслоиться при нормальной эксплуатации. Для деталей, изготовленных на станках с ЧПУ, которые будут многократно подвергаться воздействию или собираться в готовые изделия, анодирование сохраняет поверхность чистой и профессиональной надолго после того, как необработанный алюминий уже показал бы износ.
Однако такая интеграция также создаёт сложности. Процесс анодирования добавляет измеримую толщину к поверхности детали — обычно от 5 до 25 микрон для декоративного анодирования типа II и от 25 до 75 микрон для твёрдого анодирования типа III. Если при обработке на станках с ЧПУ не учитывать этот прирост, такие критичные элементы, как резьба, отверстия под запрессовку и сопрягаемые поверхности с жёсткими допусками, могут перестать соответствовать проекту. Именно это и произошло с пользователем Reddit, у которого заклинило детали настольного спиннера.
Именно поэтому ЧПУ-обработка анодированного алюминия — это не просто два отдельных процесса, выполняемых последовательно. Это комплексная инженерная задача, требующая тщательного планирования с самой первой CAD-модели.
Структура принятия решений: как оценить ваши варианты
Когда вы выбираете поставщика анодированных алюминиевых деталей, изготовленных на станках с ЧПУ, вы по сути принимаете ряд взаимосвязанных решений. Приведённая ниже структура разбивает их на пять критических областей. Используйте её как контрольный список при оценке потенциальных производственных партнёров.
1. Выбор материала: какой алюминиевый сплав подходит для вашего проекта?
Не все алюминиевые сплавы анодируются одинаково. Выбранный сплав напрямую влияет на конечный внешний вид, долговечность анодного слоя и требуемую стратегию обработки.
Серия 6000 (6061, 6063): Это рабочие лошадки обрабатывающей промышленности. В частности, 6061-T6 обеспечивает исключительный баланс механической прочности, коррозионной стойкости и обрабатываемости. Это также лучшее семейство сплавов для анодирования — даёт чистые, яркие цвета и стабильное твёрдое анодирование. В JUCHENG на 6061-T6 приходится большая часть производства алюминиевых изделий благодаря его универсальности. Если ваш проект включает косметические детали, требующие стабильного соответствия цвета, 6061 — ваш самый надёжный выбор.
Серия 7000 (7075): Это авиакосмический сплав. С пределом текучести примерно 503 МПа — почти вдвое выше, чем у 6061-T6 — 7075 используется, когда проект требует лёгкости алюминия, но прочности стали. Однако 7075 содержит цинк и медь, что усложняет анодирование. Прозрачное анодирование может иметь золотистый оттенок, а твёрдое анодирование обычно становится желтоватым или бронзовым. 7075 также значительно дороже 6061 и должен использоваться только тогда, когда механические свойства строго необходимы.
Серия 5000 (5052): Этот магнийсодержащий сплав обеспечивает хорошую защиту от коррозии и достаточно хорошо анодируется, хотя цвета могут немного отличаться от таковых на 6061 из-за содержания магния.
Серия 2000 (2024): Высокое содержание меди делает этот сплав трудным для анодирования. Твердое анодирование часто дает темно-серую или черную отделку, и добиться стабильных декоративных результатов сложно.
В таблице ниже приведено сравнение того, как различные семейства сплавов ведут себя при анодировании:
| Серия сплава | Результат анодирования | Ключевые соображения |
|---|---|---|
| 6000 (6061/6063) | Отличная | Лучший для анодирования. Обеспечивает прозрачные, яркие цвета и стабильные твердые покрытия. Выбор по умолчанию для большинства применений. |
| 5000 (5052) | Очень хорошо | Хорошая защита, но цвета могут немного отличаться от таковых на 6061. |
| 7000 (7075) | Хорошо | Твердое покрытие естественно приобретает желтоватый/бронзовый оттенок. Прозрачное анодирование может иметь золотистый оттенок. |
| 2000 (2024) | Плохо/удовлетворительно | Высокое содержание меди затрудняет анодирование. Твердое покрытие часто темно-серое/черное. |
2. Тип анодирования: декоративное или функциональное?
Выбранный тип анодирования существенно повлияет как на стоимость, так и на эксплуатационные характеристики готовых деталей. Следует рассмотреть два основных типа.
Тип II (стандартное / декоративное анодирование): Это наиболее распространённый тип анодирования для деталей из алюминия, обработанных на станках с ЧПУ. В процессе используется ванна с серной кислотой, и образуется плёнка толщиной от 5 до 25 микрон. Анодирование типа II обеспечивает превосходную защиту от коррозии, может быть окрашено практически в любой цвет и даёт умеренный уровень износостойкости. Оно идеально подходит для корпусов потребительской электроники, архитектурных компонентов и любых деталей, где эстетика и общая защита являются главными требованиями.
Тип III (твёрдое анодирование / хардкот): Этот процесс выполняется при более низких температурах и более высоком напряжении, создавая плотное, керамически твёрдое покрытие с твёрдостью, эквивалентной 60–70 HRC. Толщина плёнки составляет от 25 до 75 микрон. Твёрдое покрытие типа III обеспечивает чрезвычайно высокую износостойкость, но имеет ограничения – варианты цвета ограничены тёмно-серым, чёрным или бронзовым, а стоимость выше из-за дополнительных затрат энергии и времени обработки. Твёрдое анодирование – правильный выбор для шестерён, скользящих деталей, военных компонентов и любых применений, где долговечность поверхности критична.
Один пользователь форума поделился своим опытом с твёрдым анодированием: он изготовил на станке с ЧПУ партию алюминиевых настольных спиннеров с идеальными допусками под запрессовку до анодирования. После твёрдого анодирования дополнительная толщина оксидного слоя превратила эти плотные посадки в посадки с большим натягом – для некоторых сборок требовалось чрезмерное усилие, а несколько заклинило полностью. Это хрестоматийный пример того, почему компенсация размеров обязательна при заказе анодирования типа III.
3. Точность и допуски: какой уровень точности вам действительно нужен?
Точность – это валюта обработки на станках с ЧПУ. Когда вы сочетаете механическую обработку с анодированием, разговор о допусках становится более тонким.
Стандартная обработка на станках с ЧПУ может выдерживать допуски ±0,02 мм, а критические элементы – до ±0,005 мм. Шероховатость поверхности Ra 1,6 мкм типична для состояния после обработки, а Ra 0,8 мкм или лучше достижима при чистовых проходах.
Однако анодирование увеличивает толщину поверхности детали – и эта толщина не идеально равномерна на сложных геометриях. Кромки и углы обычно накапливают больше оксида, чем плоские поверхности. Для анодирования типа II следует планировать прирост от 5 до 25 микрон; для твёрдого покрытия типа III – от 25 до 75 микрон.
Опытные поставщики компенсируют этот прирост на этапе CAD. Они могут немного уменьшить критические элементы, чтобы после анодирования деталь точно попадала в заданный диапазон допусков. Это требует точного знания того, как каждый сплав реагирует на анодирующую ванну и как различные геометрии деталей влияют на распределение оксидного слоя.
При оценке поставщика спросите о его подходе к компенсации размеров. Используют ли они вихретоковые толщиномеры для проверки толщины покрытия? Есть ли у них документированные процедуры корректировки параметров обработки в зависимости от указанного типа анодирования? Эти вопросы отличают профессионалов от универсалов.
4. Контроль качества и сертификация
Именно последовательность делает производственного партнёра надёжным. У лучших поставщиков есть надёжные системы контроля качества на каждом этапе ЧПУ-обработка анодированного алюминия рабочего процесса.
Проверка материала: Добросовестные поставщики проверяют поступающий материал с помощью рентгенофлуоресцентного анализа (XRF), чтобы убедиться в его соответствии соответствующим стандартам на материалы, таким как ASTM B221 для 6061-T6. Это предотвращает замену сплава, которая может негативно повлиять на результаты анодирования.
Контроль в процессе производства: Во время обработки на станках с ЧПУ размерные проверки на критических этапах помогают выявить отклонения до того, как детали пойдут в брак. После анодирования толщину пленки следует проверять с помощью вихретоковых или ультразвуковых толщиномеров.
Стабильность цвета: Для окрашенного анодирования проверка цвета с помощью спектрофотометров обеспечивает стабильность Delta-E от партии к партии. Если ваш проект включает фирменные цвета или подбор по Pantone, эта возможность имеет решающее значение.
Испытания на адгезию и коррозионную стойкость: Испытания методом решетчатых надрезов с лентой (ASTM D3359) подтверждают прочность сцепления лакокрасочных и порошковых покрытий, а испытания в соляном тумане подтверждают коррозионную стойкость деталей, предназначенных для морской или наружной среды.
JUCHENG применяет все эти протоколы контроля качества в рамках своего стандартного рабочего процесса. Их линии анодирования также откалиброваны специально для сплавов 6061 и 7075, обеспечивая стабильные покрытия Type II и Type III в широком диапазоне цветов.
5. Интегрированный рабочий процесс: скрытый фактор эффективности
Одним из наиболее часто упускаемых из виду факторов при выборе поставщика является интеграция рабочих процессов. Ваш поставщик выполняет и обработку на станках с ЧПУ, и анодирование собственными силами, или он передает отделку на аутсорсинг?
Когда обработка и анодирование выполняются разными подрядчиками, может возникнуть ряд проблем. Детали могут быть повреждены при транспортировке между предприятиями. Размерную компенсацию становится сложнее согласовывать. Сроки выполнения увеличиваются, поскольку вам приходится управлять несколькими поставщиками. И если что-то пойдет не так с анодированием, становится трудно определить, возникла ли проблема на этапе обработки или на этапе отделки.
Поставщики с интегрированными рабочими процессами – когда детали беспрепятственно переходят от обработки к отделке – обычно предлагают более короткие сроки выполнения, меньше проблем с обработкой и лучший общий контроль качества. Например, JUCHENG интегрирует анодирование непосредственно с обработкой на станках с ЧПУ, используя экспертную размерную компенсацию и стратегии маскирования для обеспечения превосходной отделки Type II и Type III.
Эта интеграция также позволяет выполнять сложное селективное анодирование, при котором ленты, вырезанные на станке с ЧПУ, силиконовые пробки и жидкие маски защищают определенные участки – такие как точки заземления, резьба или отверстия с жесткими допусками – от наращивания оксидного слоя при анодировании. Эта возможность необходима для электронных корпусов и механических узлов, где определенные поверхности должны оставаться токопроводящими или сохранять точные размерные соотношения.
На что обращать внимание при выборе поставщика: практический контрольный список
Основываясь на приведенной выше схеме, вот контрольный список, который вы можете использовать при оценке потенциальных партнеров для ЧПУ-обработка анодированного алюминия:
- Экспертиза в сплавах: Демонстрирует ли поставщик глубокие знания о поведении различных алюминиевых сплавов (6061, 7075, 5052) при анодировании?
- Возможности анодирования: Могут ли они выполнять как анодирование Type II, так и Type III? Предлагают ли они прецизионное маскирование для выборочного анодирования?
- Компенсация размеров: Есть ли у них документированные процедуры корректировки допусков механической обработки с учётом наращивания при анодировании?
- Контроль качества: Проверяют ли они состав материала, контролируют размеры в процессе обработки и тестируют толщину и адгезию покрытия после финишной обработки?
- Совпадение цветов: Если согласованность цвета важна для вашего проекта, используют ли они спектрофотометры и поддерживают ли документированные цветовые стандарты?
- Интегрированный рабочий процесс: Управляются ли механическая обработка и анодирование внутри компании, или они передают финишную обработку на аутсорсинг?
- Сертификации: Имеют ли они соответствующие сертификаты качества, такие как ISO 9001, и соответствуют ли их покрытия требованиям RoHS и REACH для глобального экспорта?
Распространённые ошибки, которых следует избегать
Даже опытные инженеры допускают ошибки при указании ЧПУ-обработка анодированного алюминия проекты. Вот некоторые из наиболее распространённых ошибок.
Ошибка 1: Забыли компенсировать толщину анодирования. Как показывает случай с настольным спиннером с Reddit, игнорирование роста оксидного слоя может превратить идеальный проект в брак. Всегда обсуждайте размерную компенсацию с поставщиком до финализации вашей CAD-модели.
Ошибка 2: Выбор неподходящего сплава для применения. 6061 прекрасно анодируется и экономически выгоден. 7075 прочнее, но дороже, и его сложнее стабильно анодировать. Не указывайте 7075, если ваше применение действительно не требует его механических свойств.
Ошибка 3: Игнорирование требований к маскированию. Если в вашей детали есть резьбовые отверстия, отверстия под запрессовку или поверхности, которые должны оставаться токопроводящими, вам нужно точное маскирование. Обсуждайте эти требования заранее – они влияют как на стоимость, так и на сроки изготовления.
Ошибка 4: Предположение, что всё анодирование одинаково. Анодирование Type II и Type III даёт совершенно разные результаты с точки зрения твёрдости, толщины, вариантов цвета и стоимости. Выбирайте тип, соответствующий вашим функциональным и эстетическим требованиям, а не тот, который звучит более впечатляюще.
Почему JUCHENG выделяется в обработке анодированного алюминия
На протяжении этого руководства мы ссылались на JUCHENG как на пример поставщика, который всё делает правильно. И на то есть причина.
JUCHENG – это не просто цех ЧПУ-обработки, который попутно предлагает анодирование. Это производитель, который построил весь свой рабочий процесс вокруг интеграции прецизионной обработки и финишной отделки поверхности. Их линии анодирования откалиброваны специально под сплавы, которые они обрабатывают чаще всего – в частности 6061-T6 и 7075-T6 – обеспечивая стабильные покрытия Type II и Type III в прозрачном, чёрном, синем, красном и золотом цветах.
Их протоколы контроля качества строги. Входящий материал проверяется с помощью XRF для обеспечения соответствия ASTM. Толщина покрытия проверяется вихретоковыми толщиномерами. Постоянство цвета поддерживается за счёт индивидуального смешивания красителей и проверки спектрофотометром. Адгезия и коррозионная стойкость подтверждаются стандартными испытаниями ASTM.
Пожалуй, самое важное: JUCHENG подходит к ЧПУ-обработка анодированного алюминия как к комплексной инженерной задаче, а не как к двум отдельным процессам. Их стратегии размерной компенсации разработаны так, чтобы критические элементы попадали точно в допуск после анодирования – а не до него. А их возможности прецизионного маскирования позволяют выполнять сложное селективное анодирование, защищая резьбу, отверстия и точки заземления от нарастания оксида.
Для проектов, требующих одновременно эстетического качества и соответствия размерам, такой комплексный подход даёт измеримый результат.
Часто задаваемые вопросы об обработке анодированного алюминия
1. Можно ли обрабатывать анодированный алюминий после процесса анодирования?
Да, но это, как правило, не рекомендуется. Обработка после анодирования сопряжена с риском сколов или трещин твёрдого оксидного слоя. Если требуются вторичные операции, обсудите их с поставщиком — он может рекомендовать точное маскирование или скорректированные параметры анодирования для выполнения работ после анодирования.
2. В чём разница между анодированным и полированным алюминием?
Анодирование преобразует поверхность алюминия в твёрдый коррозионностойкий оксидный слой посредством электрохимического процесса. Полирование — это механический процесс, который сглаживает поверхность до отражающей отделки, но не обеспечивает защиту от коррозии. Во многих проектах полирование применяют перед прозрачным или цветным анодированием для получения более яркой отделки, но это увеличивает стоимость и может повлиять на состояние кромок.
3. Сколько стоит ЧПУ-обработка анодированного алюминия?
Стоимость сильно варьируется в зависимости от сложности детали, объёма и требований к отделке. Отраслевые ориентиры показывают, что детали из анодированного алюминия обычно стоят от $45 до $180 за деталь, а детали с твёрдым анодированием — от $60 до $250 за деталь. Это приблизительные оценки — фактическая цена зависит от геометрии, допусков, размера партии и указанного типа анодирования.
4. Каких допусков можно достичь при ЧПУ-обработке анодированного алюминия?
Стандартная ЧПУ-обработка обеспечивает ±0,02 мм, а для критических элементов — ±0,005 мм. Однако анодирование добавляет от 5 до 75 микрон к поверхности в зависимости от типа. Итоговый допуск после анодирования зависит от того, насколько хорошо поставщик компенсирует этот прирост при обработке.
5. Какой алюминиевый сплав лучше всего подходит для анодированных деталей, обработанных на ЧПУ?
Для большинства применений лучшим выбором является 6061-T6. Он обеспечивает отличную обрабатываемость, хорошую прочность и превосходные результаты анодирования. Для высоконагруженных применений, требующих максимальной прочности, альтернативой является 7075-T6, хотя он дороже и сложнее в стабильном анодировании.
6. Как анодирование влияет на размеры деталей, обработанных на ЧПУ?
При анодировании поверхностный алюминий превращается в оксид алюминия (Al2O3), который занимает больший объём, чем исходный алюминий. Это приводит к измеримому приросту: от 5 до 25 микрон для типа II, от 25 до 75 микрон для типа III. Критические элементы, такие как резьба и отверстия под запрессовку, должны обрабатываться с занижением для компенсации.
7. Подходит ли анодированный алюминий для наружного применения?
Да. Анодирование обеспечивает превосходную коррозионную стойкость, что делает его пригодным для наружных корпусов и морской фурнитуры. Твёрдое покрытие типа III обеспечивает ещё большую защиту от истирания и коррозии под воздействием окружающей среды. Для сплавов 7075, обладающих более низкой собственной коррозионной стойкостью, чем 6061, анодирование или другие защитные покрытия необходимы для наружного применения.
8. Какие цвета доступны для анодированного алюминия?
Анодирование типа II можно окрашивать в широкий спектр цветов – практически в любой цвет, который вы укажете. Твёрдое анодирование типа III обычно ограничено тёмно-серыми, чёрными или бронзовыми оттенками. JUCHENG предлагает прозрачный, чёрный, синий, красный и золотой в качестве стандартных вариантов, с возможностью индивидуального подбора цвета под конкретные требования.
Принятие решения
Выбор правильного партнёра для ЧПУ-обработка анодированного алюминия – это больше, чем сравнение ценовых предложений. Это поиск поставщика, который понимает комплексный характер процесса – который может с равной компетентностью провести вас через выбор сплава, решения по типу анодирования, размерную компенсацию и контроль качества.
Изложенная нами здесь система даёт вам вопросы, которые нужно задать, и критерии для оценки. Используйте её, чтобы отличить универсалов от специалистов. И когда вы найдёте поставщика, демонстрирующего глубокие знания во всех пяти областях принятия решений – выбор материала, тип анодирования, точность и допуски, контроль качества и интеграция рабочих процессов – вы найдёте партнёра, способного обеспечить стабильные, высококачественные результаты от проекта к проекту.
JUCHENG воплощает этот комплексный подход. От проверки материала с помощью XRF до точного маскирования для селективного анодирования, от контроля толщины вихретоковым методом до подбора цвета спектрофотометром – каждый этап их ЧПУ-обработка анодированного алюминия рабочего процесса разработан для поставки деталей, отвечающих как функциональным, так и эстетическим требованиям. Если ваш проект требует такого уровня точности, с ними стоит поговорить.
Готовы обсудить ваш проект по обработке анодированного алюминия? Свяжитесь с JUCHENG чтобы получить коммерческое предложение и обратную связь по DFM в течение 24 часов.