
CNC部品の梱包要件では、受け取りドックに到達すべき状態を記述する必要があります。すなわち、接触させてはならない表面、部品の支持方法、要求される清浄度や腐食状態、そして出荷品の識別方法です。「しっかり梱包する」という表現では、そうした判断が段ボール箱を最後に扱う人に委ねられてしまいます。シール面、精密なボア、薄肉部、あるいはアルマイト処理面は、検査記録が正しくても、加工後に損傷する可能性があります。.
したがって梱包は納品定義の一部ですが、寸法検査の代わりになるものでも、単一の梱包方法がすべての材料や輸送経路に適することを保証するものでもありません。図面、仕上げ、部品形状、輸送経路、保管期間、受け入れ工程が、何を保護する必要があるかを決定します。.
目次
到着すべき状態から始める
梱包材ではなく機能から始めます。広い取付面は組立時にデータムを形成する場合があり、溝はシールする場合があり、ボアはベアリングを位置決めする場合があり、薄いタブは曲がりやすい場合があります。図面または承認済みの梱包スケッチ上で脆弱な機能を明示し、輸送後にそれぞれが許容できなくなる条件を特定します。これにより、外観上の傷、軽い接触、付着粒子、小さなエッジのへこみが問題となるかをサプライヤーが推測することを防げます。.
出荷時の状態と検査時の状態を分けて考えます。部品は寸法検査に合格しても、摩耗、衝撃、湿気、汚染、部品同士の接触から保護する必要がある場合があります。購入者が定義された清浄度状態、腐食防止、または保存方法を期待する場合は、それを明示し、その後の洗浄、接着、コーティング、または組立工程と互換性があることを確認します。.
より広範な CNC加工プロセスの概要 は梱包と出荷をRFQの入力項目として扱います。梱包注記は、その品目背後のリスクと許容条件を明記したときに有用になります。.
梱包材で包む前に支持点を選ぶ
包むだけでは、箱の中で部品がどのように動くかを制御できません。荷重を支えてよい箇所と、接触を禁止する箇所を選びます。成形トレイ、仕切り、スリーブ、キャップ、個別包装は役立ちますが、その接触圧力と材質が部品に適している場合に限ります。薄肉部をそのエッジで保持したり、シール面を押さえる結束具を使用したりすることは避けます。.
| 部品のフィーチャー | 想定される輸送リスク | 定義する要件 |
|---|---|---|
| データムまたは合わせ面 | 座りを変える傷、へこみ、または異物 | 支持位置と非接触面 |
| ボア、ねじ、または流体通路 | 衝撃、緩んだ異物、湿気、または損傷した開口部 | 閉鎖部またはキャップの適合性、梱包時の清浄度、および取り外し手順 |
| 薄肉部または突出部 | 曲げ、局所圧縮、または振動 | 支持ゾーン、向き、積み重ね制限、および1パックあたりの部品数 |
| 仕上げ面または外観に敏感な表面 | 摩耗、転写痕、または接着剤残留物 | 許容される接触材料と検査すべき表面状態 |
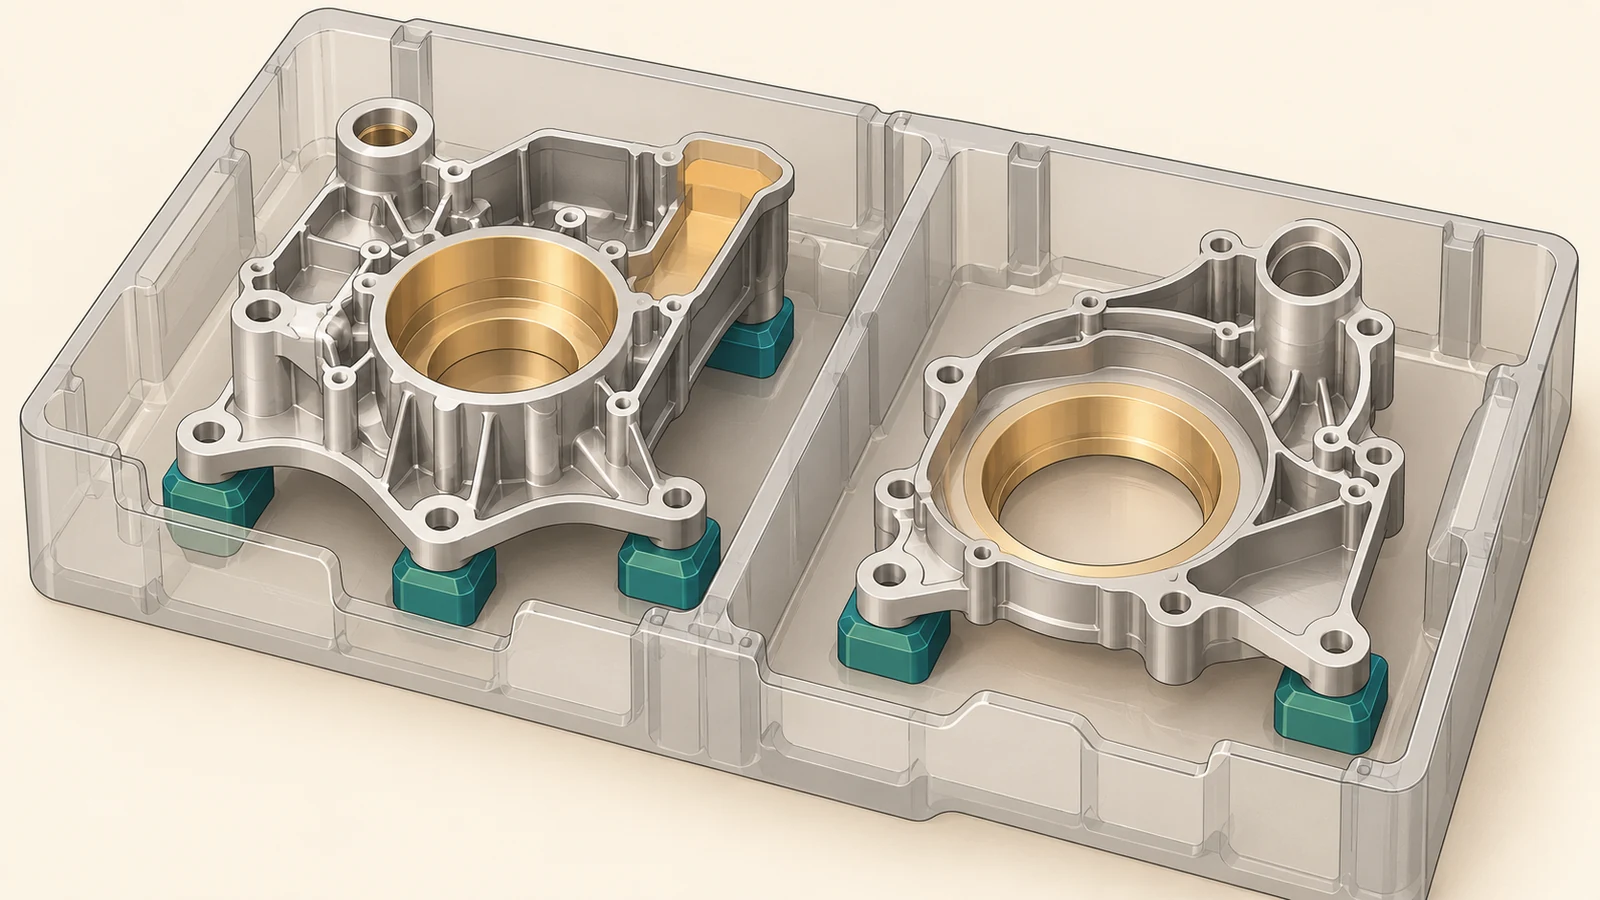
個別包装が常に安全であると仮定してはならない。緩い包装は擦れ、繊維を脱落させ、湿気を閉じ込め、または接着剤残留物を残す可能性がある。きつい拘束は柔軟な部品を変形させる可能性がある。試作品の出荷では、簡単なセパレーターで十分な場合がある。繰り返しの出荷では、同じ表面を一貫して支持し、清潔な状態で返却できるなら、再利用可能なトレイが正当化される場合がある。包装は、単に見た目をより保護的にするのではなく、特定された故障モードを解決すべきである。.
保存方法を材料と仕上げに合わせる
腐食防止は、合金、表面処理、残留プロセス流体、保管期間、湿度、輸送経路、および顧客が次に行うことに依存する。ある鋼部品に許容される方法が、接着、真空システム用の洗浄、またはコーティングが必要な部品に望ましくない皮膜を残す可能性がある。同様に、広い面では無害な保護層が、ねじ嵌合やシール界面を妨げる可能性がある。.
決定に影響する場合は、目的地と予想される保管条件を明記すること。下流工程で必要とされる場合は、禁止される油、紙、接着剤、または接触材料を特定すること。部品が陽極酸化、めっき、不動態化、または研磨される場合、包装がその工程の前か後かを明確にし、どの仕上げ面を分離する必要があるかを示すこと。現場の CNC表面仕上げガイド 仕上げの選択と寸法を併せて検討する必要がある理由を説明し、その後、承認された状態を包装で維持すべきことを示します。.
清浄度と損傷保護を分けて考える
清潔な内装と頑丈な外装箱は、それぞれ異なる課題を解決します。前者は洗浄後に部品に触れるものを管理し、後者は衝撃、積み重ね、天候、取り扱いに対応します。清浄度が重要な場合は、受け入れ側チームが検証できる形で納入状態を定義してください。たとえば、目視可能な残留物の限度、密閉された流路、または合意した検査方法などです。必要な環境と証拠が指定され、プロジェクトで利用可能でない限り、「クリーンルーム梱包」を略式表現として使わないでください。.
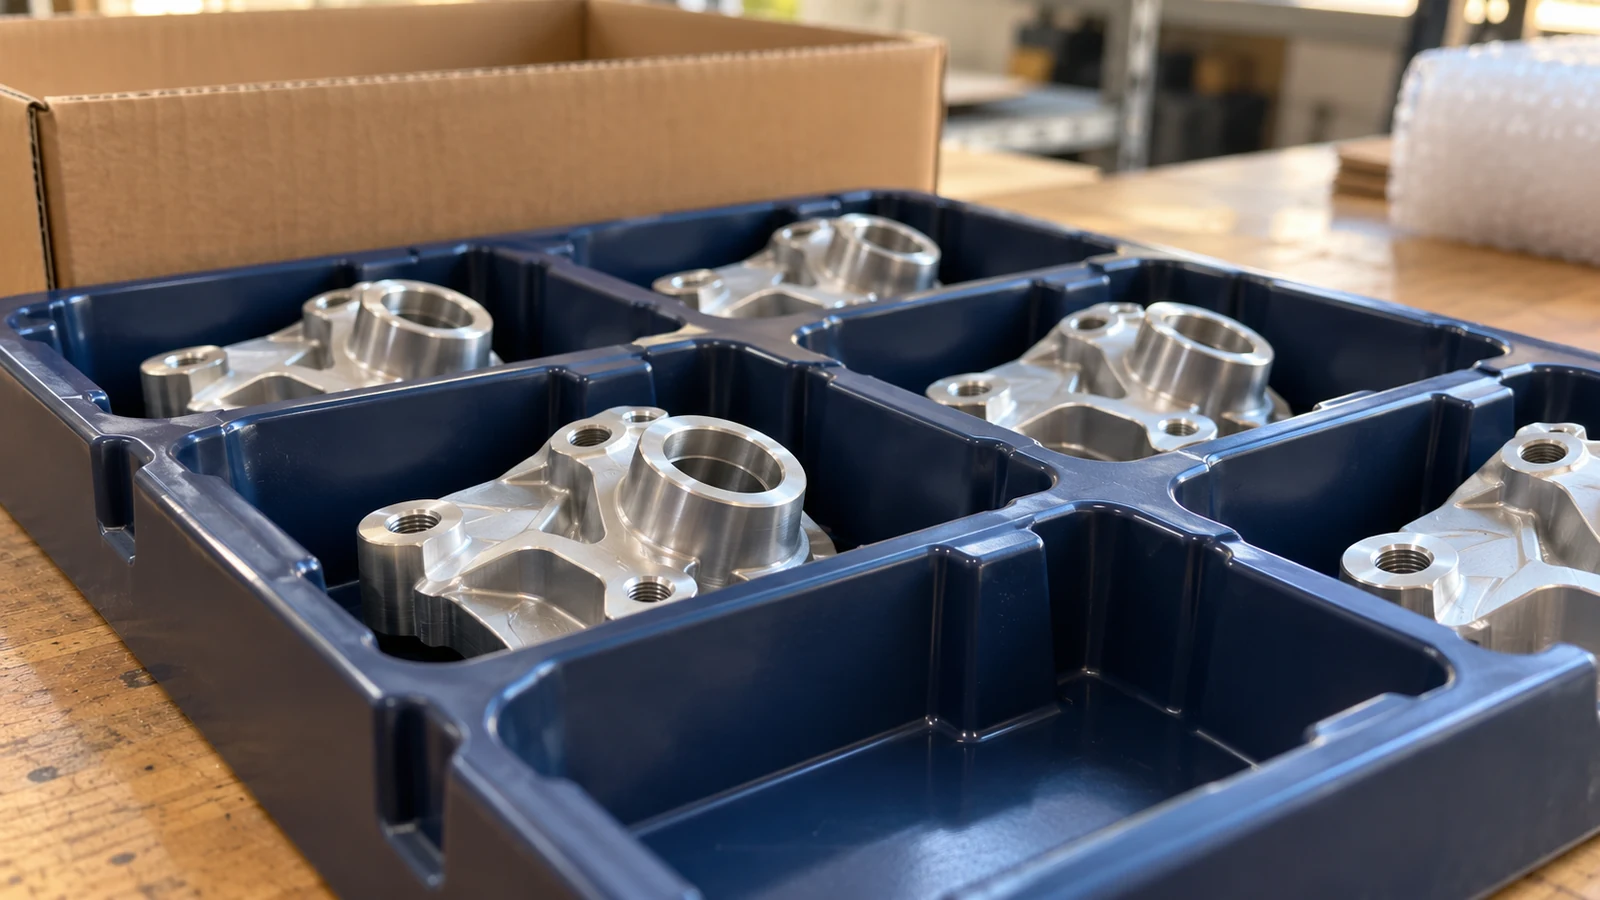
内部キャビティには特に注意が必要です。部品は外観上清潔に見えても、ブラインド流路に切り粉や液体が残っている場合があります。包装はバリを取り除くことも、ボアに粒子がないことを証明することもできません。半導体加工に関する記事 サイズを超えた清浄度 では上流の管理について論じています。一般的なCNC出荷では、半導体の清浄度に関する主張を流用するのではなく、特定の流路、表面、または残留物の懸念を特定してください。.
出荷識別を各梱包に付す
段ボール箱を開けたとき、部品、リビジョン、数量、ロットが依然として識別可能でなければなりません。どの項目を外装箱に記載し、どの項目を内側のトレイや袋に残すべきかを合意してください。実用的なラベルには、発注書、部品番号、図面リビジョン、数量、ロットまたは出荷識別子を記載できますが、顧客の機密保持規則により、梱包の外側に表示できる内容が制限される場合があります。.
バイヤーがその配置を承認し、部分的な開梱後も識別が曖昧でない場合を除き、1つの内装パックに異なるリビジョンやロットを混在させないでください。 CNC材料および寸法トレーサビリティガイド では出荷を支える記録の連鎖について説明しています。梱包ラベルは、不要な設計データを露出することなく、物理的なパックを合意された記録に結び付けるべきです。.
受け入れ時に確認できる要件を書く
梱包仕様は、合意された状態が満たされたかどうかを双方が判断できるものでなければなりません。初回出荷の前に、保護対象表面、分離方法、梱包数量、向き、ラベリング、清浄度または保存状態、目的地、および受け入れ時に期待される証拠を確認してください。特殊トレイや再利用可能な容器が重要な場合は、その識別方法、返却方法、摩耗の検査方法を合意してください。.
受け入れ時には、外装を廃棄する前に検査してください。明らかな圧壊、シールの破損、湿気、固定具のずれ、ラベルの不一致を記録し、その後、梱包を開けて仕様に記載された特徴を確認します。実際のリスクに応じて、購買計画または品質計画でサンプルサイズと合格限度を設定してください。すべての部品や出荷に当てはまる普遍的なサンプリング数は存在しません。.
最後に、梱包コストを、それが防止しようとする不具合と比較検討してください。過剰梱包は材料、輸送容積、取り扱い、廃棄を増やします。一方、過少梱包は、適合部品を選別、洗浄、または手直しの問題に変えてしまう可能性があります。部品の機能面に関連付けた、短く合意された要件は、一般的な材料の長いリストよりも通常は有用です。.