
Hai un componente in alluminio critico che necessita sia di integrità strutturale sia di una finitura superficiale premium. Forse stai progettando un involucro per elettronica che deve avere un aspetto elegante e resistere alla corrosione, oppure stai progettando un componente meccanico che dovrà sopportare un contatto radente ripetuto. Hai sentito dire che la lavorazione CNC dell'alluminio anodizzato è la risposta. Ma quando inizi a contattare i fornitori, i preventivi variano enormemente, le specifiche tecniche diventano opprimenti e ti ritrovi a chiederti: come faccio davvero a scegliere il partner giusto per questo?
Questo è un dilemma comune. Una rapida scorsa ai forum sulla lavorazione CNC rivela ingegneri che lottano con le stesse domande. Un utente di Reddit ha recentemente descritto come i componenti del loro spinner da scrivania cinetico in alluminio lavorato a CNC si adattassero perfettamente prima dell'anodizzazione, ma dopo l'anodizzazione dura e la tintura nera, la maggior parte dei gruppi si bloccava completamente, rovinando l'intera resa produttiva. Un altro partecipante al forum ha chiesto se sia fattibile lavorare l'alluminio fuso dopo che è stato anodizzato, preoccupato che il rivestimento si scheggi durante le operazioni secondarie.
Questi non sono incidenti isolati. Rappresentano una lacuna fondamentale nella comprensione tra ciò che la lavorazione CNC dell'alluminio anodizzato può offrire e ciò che effettivamente richiede per essere eseguita correttamente. Questa guida è pensata per colmare tale lacuna. Anziché offrire una panoramica generica, esamineremo un quadro decisionale che ti aiuta a valutare i fornitori, comprendere i compromessi tecnici e, in definitiva, selezionare un partner produttivo in grado di fornire risultati coerenti e di alta qualità.
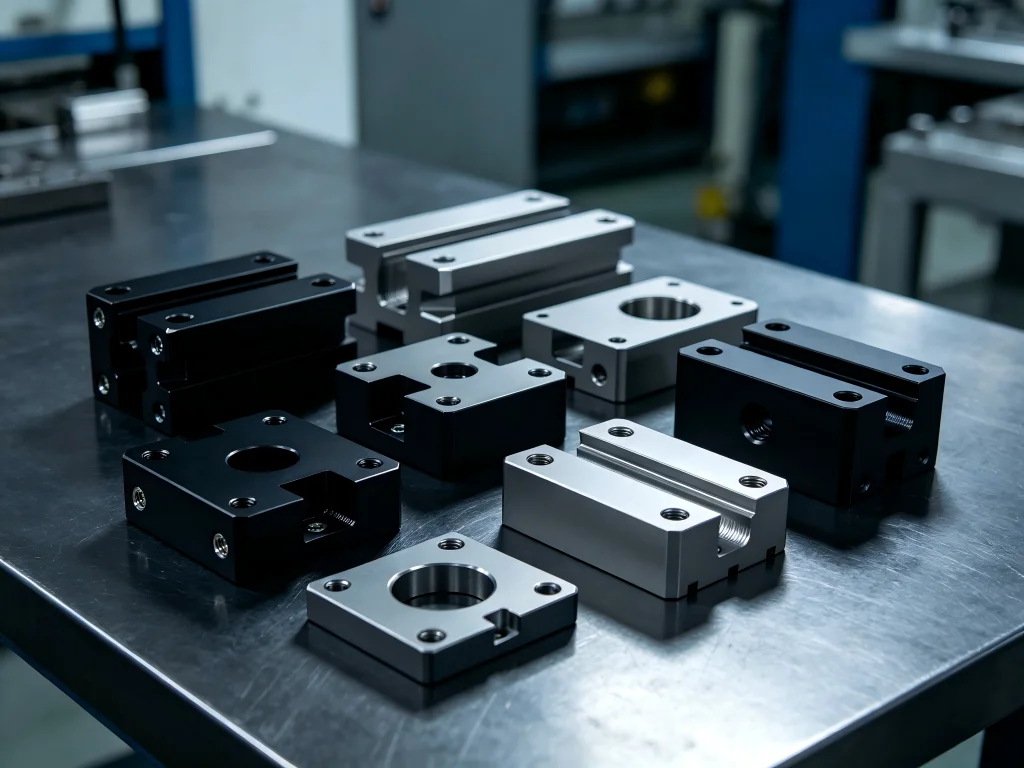
Che cosa rende diversa la lavorazione CNC dell'alluminio anodizzato?
Prima di addentrarci nei criteri di selezione, è utile capire con cosa abbiamo effettivamente a che fare. Lavorazione dell'alluminio anodizzato si riferisce al flusso di produzione completo: la lavorazione CNC di un componente in alluminio fino alle sue dimensioni finali, seguita da un processo di anodizzazione elettrochimica che converte la superficie in uno strato di ossido di alluminio durevole e resistente alla corrosione.
La fase di anodizzazione è ciò che distingue questo processo. A differenza della verniciatura o della placcatura, lo strato anodico è integrato nel substrato di alluminio sottostante. Non si deposita sopra – cresce dal metallo stesso. Ciò significa che non può scheggiarsi o staccarsi in condizioni d'uso normali. Per i componenti lavorati a CNC che verranno maneggiati ripetutamente o assemblati in prodotti finali, l'anodizzazione mantiene la superficie pulita e professionale molto dopo che l'alluminio grezzo avrebbe mostrato segni di usura.
Tuttavia, questa integrazione crea anche complessità. Il processo di anodizzazione aggiunge uno spessore misurabile alla superficie del componente – tipicamente da 5 a 25 micron per l'anodizzazione decorativa di Tipo II, e da 25 a 75 micron per il rivestimento duro di Tipo III. Se la lavorazione CNC non tiene conto di questa crescita, caratteristiche critiche come filettature, fori per accoppiamento a pressione e superfici di accoppiamento a tolleranza stretta potrebbero non adattarsi più come progettato. È esattamente ciò che è accaduto all'utente di Reddit con le parti bloccate del desk spinner.
Ecco perché la lavorazione CNC dell'alluminio anodizzato non è semplicemente due processi separati eseguiti in sequenza. È una sfida ingegneristica integrata che richiede un'attenta pianificazione fin dal primo modello CAD.
Il quadro decisionale: come valutare le vostre opzioni
Quando si seleziona un fornitore per componenti CNC in alluminio anodizzato, si sta essenzialmente prendendo una serie di decisioni interconnesse. Il quadro seguente le suddivide in cinque aree critiche. Usatelo come lista di controllo quando valutate potenziali partner di produzione.
1. Selezione del materiale: quale lega di alluminio è giusta per il vostro progetto?
Non tutte le leghe di alluminio si anodizzano allo stesso modo. La lega che scegliete influisce direttamente sull'aspetto finale, sulla durabilità dello strato anodico e sulla strategia di lavorazione richiesta.
Serie 6000 (6061, 6063): Queste sono le colonne portanti dell'industria della lavorazione meccanica. Il 6061-T6, in particolare, offre un equilibrio eccezionale tra resistenza meccanica, resistenza alla corrosione e lavorabilità. È anche la famiglia di leghe migliore per l'anodizzazione – produce colori nitidi e vivaci e rivestimenti duri uniformi. Presso JUCHENG, il 6061-T6 rappresenta la maggior parte della produzione in alluminio grazie alla sua versatilità. Se il vostro progetto prevede componenti estetici che richiedono una corrispondenza cromatica costante, il 6061 è la scelta più sicura.
Serie 7000 (7075): Questa è la lega di grado aerospaziale. Con un carico di snervamento di circa 503 MPa – quasi il doppio rispetto al 6061-T6 – il 7075 viene utilizzato quando un progetto richiede la leggerezza dell'alluminio ma la resistenza dell'acciaio. Tuttavia, il 7075 contiene zinco e rame, il che rende l'anodizzazione più impegnativa. L'anodizzazione trasparente può presentare una tonalità dorata, mentre l'anodizzazione dura tende a diventare giallastra o bronzo. Il 7075 è inoltre significativamente più costoso del 6061 e dovrebbe essere utilizzato solo quando le proprietà meccaniche sono strettamente necessarie.
Serie 5000 (5052): Questa lega contenente magnesio offre una buona protezione contro la corrosione e si anodizza ragionevolmente bene, sebbene i colori possano apparire leggermente diversi rispetto al 6061 a causa del contenuto di magnesio.
Serie 2000 (2024): L'elevato contenuto di rame rende questa lega difficile da anodizzare. L'anodizzazione dura spesso produce una finitura grigio scuro o nera, e ottenere risultati estetici costanti è impegnativo.
La tabella seguente riassume le prestazioni delle diverse famiglie di leghe con l'anodizzazione:
| Serie di lega | Risultato dell'anodizzazione | Considerazioni chiave |
|---|---|---|
| 6000 (6061/6063) | Eccellente | Ideale per l'anodizzazione. Produce colori nitidi e vivaci e anodizzazioni dure costanti. Scelta predefinita per la maggior parte delle applicazioni. |
| 5000 (5052) | Molto buono | Buona protezione, ma i colori possono apparire leggermente diversi rispetto al 6061. |
| 7000 (7075) | Buono | L'anodizzazione dura diventa naturalmente giallastra/bronzo. L'anodizzazione trasparente può presentare una tonalità dorata. |
| 2000 (2024) | Scarso/Discreto | L'elevato contenuto di rame rende difficile l'anodizzazione. L'anodizzazione dura è spesso grigio scuro/nero. |
2. Tipo di anodizzazione: decorativa o funzionale?
Il tipo di anodizzazione che scegli avrà un impatto significativo sia sul costo che sulle prestazioni dei tuoi pezzi finiti. Ci sono due tipi principali da considerare.
Tipo II (Anodizzazione standard / decorativa): Questo è il tipo di anodizzazione più comune per i pezzi in alluminio lavorati a CNC. Utilizza un bagno di acido solforico e produce uno spessore del film da 5 a 25 micron. L'anodizzazione di Tipo II offre un'eccellente protezione contro la corrosione, può essere tinta praticamente in qualsiasi colore e fornisce un livello moderato di resistenza all'usura. È ideale per involucri di elettronica di consumo, componenti architettonici e qualsiasi pezzo in cui l'estetica e la protezione generale siano le preoccupazioni principali.
Tipo III (Anodizzazione dura / Hardcoat): Questo processo viene eseguito a temperature inferiori e tensioni più elevate, creando un rivestimento denso e duro come la ceramica con una durezza equivalente a 60-70 HRC. Lo spessore del film varia da 25 a 75 micron. L'hardcoat di Tipo III offre un'estrema resistenza all'usura ma presenta delle limitazioni: le opzioni di colore sono limitate a grigio scuro, nero o bronzo, e il costo è più elevato a causa dell'energia aggiuntiva e del tempo di lavorazione richiesti. L'anodizzazione dura è la scelta giusta per ingranaggi, parti scorrevoli, componenti militari e qualsiasi applicazione in cui la durabilità della superficie sia critica.
Un utente di un forum ha condiviso la propria esperienza con l'anodizzazione dura: aveva lavorato a CNC un lotto di trottole da scrivania in alluminio con tolleranze di accoppiamento a pressione perfette prima dell'anodizzazione. Dopo l'anodizzazione dura, lo spessore aggiunto dello strato di ossido ha trasformato quegli accoppiamenti precisi in accoppiamenti con interferenza elevata: alcuni assemblaggi richiedevano una forza eccessiva e alcuni si sono bloccati completamente. Questo è un esempio da manuale del perché la compensazione dimensionale sia non negoziabile quando si specifica l'anodizzazione di Tipo III.
3. Precisione e tolleranze: di quale livello di accuratezza hai effettivamente bisogno?
La precisione è la valuta della lavorazione CNC. Quando combini la lavorazione con l'anodizzazione, il discorso sulle tolleranze diventa più articolato.
La lavorazione CNC standard può mantenere tolleranze di ±0,02 mm, con caratteristiche critiche mantenute a ±0,005 mm. Una rugosità superficiale di Ra 1,6 μm è tipica allo stato grezzo, e Ra 0,8 μm o migliore è ottenibile con passate di finitura fine.
Tuttavia, l'anodizzazione aggiunge spessore alla superficie del pezzo, e questo spessore non è perfettamente uniforme su geometrie complesse. Bordi e angoli tendono ad accumulare più ossido rispetto alle superfici piane. Per l'anodizzazione di Tipo II, dovresti prevedere una crescita da 5 a 25 micron; per l'hardcoat di Tipo III, prevedi da 25 a 75 micron.
I fornitori esperti compensano questa crescita in fase di CAD. Potrebbero ridurre leggermente le dimensioni delle caratteristiche critiche in modo che, dopo l'anodizzazione, il pezzo rientri esattamente nell'intervallo di tolleranza specificato. Ciò richiede una conoscenza precisa di come ciascuna lega reagisce al bagno di anodizzazione e di come le diverse geometrie dei pezzi influenzino la distribuzione dello strato di ossido.
Quando valuti un fornitore, chiedi informazioni sul suo approccio alla compensazione dimensionale. Utilizzano misuratori a correnti parassite per verificare lo spessore del rivestimento? Dispongono di procedure documentate per l'adeguamento dei parametri di lavorazione in base al tipo di anodizzazione specificato? Queste domande distinguono i professionisti dai generalisti.
4. Controllo qualità e certificazione
La coerenza è ciò che rende affidabile un partner produttivo. I migliori fornitori dispongono di solidi sistemi di controllo qualità in ogni fase del la lavorazione CNC dell'alluminio anodizzato flusso di lavoro.
Verifica del materiale: I fornitori affidabili verificano lo stock in entrata utilizzando la fluorescenza a raggi X (XRF) per garantire che soddisfi gli standard materiali pertinenti, come ASTM B221 per il 6061-T6. Ciò previene sostituzioni di leghe che potrebbero compromettere i risultati dell'anodizzazione.
Ispezione in-process: Durante la lavorazione CNC, i controlli dimensionali nelle fasi critiche aiutano a individuare le deviazioni prima che diventino scarti. Dopo l'anodizzazione, lo spessore del film deve essere verificato utilizzando calibri a correnti parassite o a ultrasuoni.
Coerenza del colore: Per l'anodizzazione colorata, la verifica del colore tramite spettrofotometri garantisce la coerenza Delta-E tra i lotti. Se il tuo progetto prevede colori aziendali o corrispondenza Pantone, questa capacità è essenziale.
Test di adesione e corrosione: I test di adesione con nastro a reticolo (ASTM D3359) convalidano la forza di adesione di vernici e rivestimenti in polvere, mentre i test in nebbia salina confermano la resistenza alla corrosione per i componenti destinati ad ambienti marini o esterni.
JUCHENG impiega tutti questi protocolli di controllo qualità come parte del proprio flusso di lavoro standard. Le loro linee di anodizzazione sono inoltre calibrate specificamente per le leghe 6061 e 7075, producendo rivestimenti Tipo II e Tipo III coerenti in una gamma di colori.
5. Flusso di lavoro integrato: il fattore di efficienza nascosto
Uno dei fattori più trascurati nella selezione di un fornitore è l'integrazione del flusso di lavoro. Il tuo fornitore gestisce sia la lavorazione CNC che l'anodizzazione internamente, oppure esternalizza la fase di finitura?
Quando la lavorazione e l'anodizzazione sono gestite da fornitori separati, possono sorgere diversi problemi. I componenti possono essere danneggiati durante il trasporto tra gli stabilimenti. La compensazione dimensionale diventa più difficile da coordinare. I tempi di consegna si allungano mentre si gestiscono più fornitori. E se qualcosa va storto con l'anodizzazione, diventa difficile determinare se il problema ha avuto origine nella lavorazione o nella fase di finitura.
I fornitori con flussi di lavoro integrati – in cui i componenti passano senza soluzione di continuità dalla lavorazione alla finitura – offrono tipicamente tempi di consegna più brevi, meno problemi di movimentazione e un migliore controllo qualità complessivo. JUCHENG, ad esempio, integra l'anodizzazione direttamente con la lavorazione CNC, utilizzando strategie esperte di compensazione dimensionale e mascheratura per fornire finiture superiori Tipo II e Tipo III.
Questa integrazione consente anche l'anodizzazione selettiva complessa, in cui nastri tagliati a CNC, tappi in silicone e maschere liquide proteggono aree specifiche – come punti di messa a terra, filettature o fori a tolleranza stretta – dall'accumulo di anodizzazione. Questa capacità è essenziale per involucri elettronici e assemblaggi meccanici in cui determinate superfici devono rimanere conduttive o mantenere relazioni dimensionali precise.
Cosa cercare in un fornitore: una lista di controllo pratica
Sulla base del quadro sopra esposto, ecco una lista di controllo che puoi utilizzare quando valuti potenziali partner per la lavorazione CNC dell'alluminio anodizzato:
- Competenza sulle leghe: Il fornitore dimostra una conoscenza approfondita di come le diverse leghe di alluminio (6061, 7075, 5052) si comportano durante l'anodizzazione?
- Capacità di anodizzazione: Sono in grado di eseguire sia l'anodizzazione di Tipo II che di Tipo III? Offrono una mascheratura di precisione per l'anodizzazione selettiva?
- Compensazione dimensionale: Dispongono di procedure documentate per regolare le tolleranze di lavorazione al fine di tenere conto dell'ispessimento dovuto all'anodizzazione?
- Controllo qualità: Verificano la composizione del materiale, ispezionano le dimensioni durante il processo e testano lo spessore e l'adesione del rivestimento dopo la finitura?
- Corrispondenza del colore: Se la coerenza cromatica è importante per il vostro progetto, utilizzano spettrofotometri e mantengono standard cromatici documentati?
- Flusso di lavoro integrato: La lavorazione meccanica e l'anodizzazione sono gestite internamente, oppure esternalizzano la fase di finitura?
- Certificazioni: Possiedono le certificazioni di qualità pertinenti, come ISO 9001, e le loro finiture sono conformi a RoHS e REACH per l'esportazione globale?
Errori comuni da evitare
Anche gli ingegneri esperti commettono errori quando specificano la lavorazione CNC dell'alluminio anodizzato progetti. Ecco alcune delle insidie più comuni.
Errore 1: Dimenticare di compensare lo spessore dell'anodizzazione. Come illustra il caso del desk spinner di Reddit, non tenere conto della crescita dello strato di ossido può trasformare un progetto perfetto in scarto. Discuti sempre la compensazione dimensionale con il tuo fornitore prima di finalizzare il modello CAD.
Errore 2: Scegliere la lega sbagliata per l'applicazione. Il 6061 si anodizza splendidamente ed è conveniente. Il 7075 è più resistente ma più costoso e più difficile da anodizzare in modo uniforme. Non specificare il 7075 a meno che la tua applicazione non richieda davvero le sue proprietà meccaniche.
Errore 3: Trascurare i requisiti di mascheratura. Se il tuo pezzo presenta fori filettati, alesaggi per accoppiamento a pressione o superfici che devono rimanere conduttive, hai bisogno di una mascheratura di precisione. Discuti questi requisiti fin da subito: influiscono sia sui costi che sui tempi di consegna.
Errore 4: Presumere che tutte le anodizzazioni siano uguali. L'anodizzazione di Tipo II e di Tipo III produce risultati molto diversi in termini di durezza, spessore, opzioni di colore e costo. Scegli il tipo che si allinea con i tuoi requisiti funzionali ed estetici, non quello che suona più impressionante.
Perché JUCHENG si distingue nella lavorazione dell'alluminio anodizzato
Nel corso di questa guida, abbiamo citato JUCHENG come esempio di fornitore che fa le cose per bene. C'è un motivo.
JUCHENG non è semplicemente un'officina di lavorazione CNC che offre anche l'anodizzazione. È un produttore che ha costruito l'intero flusso di lavoro attorno all'integrazione della lavorazione di precisione e della finitura superficiale. Le loro linee di anodizzazione sono calibrate specificamente per le leghe che lavorano più frequentemente – in particolare 6061-T6 e 7075-T6 – garantendo rivestimenti di Tipo II e Tipo III uniformi in trasparente, nero, blu, rosso e oro.
I loro protocolli di controllo qualità sono rigorosi. Il materiale in ingresso viene verificato tramite XRF per garantire la conformità ASTM. Lo spessore del rivestimento viene verificato con calibri a correnti parassite. La coerenza del colore è mantenuta tramite miscelazione personalizzata dei coloranti e verifica con spettrofotometro. L'adesione e la resistenza alla corrosione sono validate tramite test ASTM standard.
Forse ancora più importante, JUCHENG affronta la lavorazione CNC dell'alluminio anodizzato come una sfida ingegneristica integrata anziché come due processi separati. Le loro strategie di compensazione dimensionale sono progettate per garantire che le caratteristiche critiche rientrino esattamente nella tolleranza dopo l'anodizzazione, non prima. E le loro capacità di mascheratura di precisione consentono un'anodizzazione selettiva complessa, proteggendo filettature, alesaggi e punti di messa a terra dall'accumulo di ossido.
Per i progetti che richiedono sia qualità estetica che conformità dimensionale, questo approccio integrato fa una differenza misurabile.
Domande frequenti sulla lavorazione dell'alluminio anodizzato
1. È possibile lavorare l'alluminio anodizzato dopo il processo di anodizzazione?
Sì, ma generalmente non è consigliato. La lavorazione dopo l'anodizzazione rischia di scheggiare o incrinare lo strato di ossido duro. Se sono necessarie operazioni secondarie, discutine con il tuo fornitore: potrebbe consigliare una mascheratura di precisione o parametri di anodizzazione adattati per consentire il lavoro successivo all'anodizzazione.
2. Qual è la differenza tra alluminio anodizzato e alluminio lucidato?
L'anodizzazione converte la superficie dell'alluminio in uno strato di ossido duro e resistente alla corrosione attraverso un processo elettrochimico. La lucidatura è un processo meccanico che leviga la superficie fino a ottenere una finitura riflettente, ma non fornisce protezione contro la corrosione. Molti progetti utilizzano la lucidatura prima dell'anodizzazione trasparente o colorata per ottenere una finitura più brillante, ma ciò aumenta i costi e può influire sulle condizioni dei bordi.
3. Quanto costa la lavorazione CNC dell'alluminio anodizzato?
I costi variano ampiamente in base alla complessità del pezzo, al volume e ai requisiti di finitura. I parametri di riferimento del settore indicano che i pezzi in alluminio anodizzato vanno tipicamente da $45 a $180 per pezzo, mentre i pezzi con anodizzazione dura vanno da $60 a $250 per pezzo. Si tratta di stime approssimative: il prezzo effettivo dipende dalla geometria, dalle tolleranze, dalla dimensione del lotto e dal tipo specifico di anodizzazione richiesto.
4. Quali tolleranze è possibile ottenere con la lavorazione CNC dell'alluminio anodizzato?
La lavorazione CNC standard può mantenere ±0,02 mm, con le caratteristiche critiche mantenute a ±0,005 mm. Tuttavia, l'anodizzazione aggiunge da 5 a 75 micron di crescita superficiale a seconda del tipo. La tolleranza finale dopo l'anodizzazione dipende da quanto bene il fornitore compensa questa crescita durante la lavorazione.
5. Quale lega di alluminio è la migliore per i pezzi CNC anodizzati?
Per la maggior parte delle applicazioni, la 6061-T6 è la scelta migliore. Offre un'eccellente lavorabilità, una buona resistenza e risultati di anodizzazione eccezionali. Per applicazioni ad alto stress che richiedono la massima resistenza, l'alternativa è la 7075-T6, sebbene sia più costosa e più difficile da anodizzare in modo uniforme.
6. In che modo l'anodizzazione influisce sulle dimensioni dei pezzi lavorati a CNC?
L'anodizzazione converte l'alluminio superficiale in ossido di alluminio (Al2O3), che occupa un volume maggiore rispetto all'alluminio originale. Ciò comporta una crescita misurabile: da 5 a 25 micron per il Tipo II, da 25 a 75 micron per il Tipo III. Le caratteristiche critiche come filettature e fori per accoppiamento a pressione devono essere lavorate sottodimensionate per compensare.
7. L'alluminio anodizzato è adatto per applicazioni all'aperto?
Sì. L'anodizzazione offre un'eccellente resistenza alla corrosione, rendendola adatta per involucri esterni e componenti nautici. Il rivestimento duro di Tipo III offre una protezione ancora maggiore contro l'abrasione e la corrosione ambientale. Per le leghe 7075, che hanno una resistenza intrinseca alla corrosione inferiore rispetto alla 6061, l'anodizzazione o altri rivestimenti protettivi sono essenziali per l'uso all'aperto.
8. Quali colori sono disponibili per l'alluminio anodizzato?
L'anodizzazione di Tipo II può essere tinta in un'ampia gamma di colori – praticamente qualsiasi colore tu possa specificare. L'anodizzazione dura di Tipo III è tipicamente limitata a tonalità grigio scuro, nero o bronzo. JUCHENG offre trasparente, nero, blu, rosso e oro come opzioni standard, con abbinamento colori personalizzato disponibile per requisiti specifici.
Prendere la tua decisione
Scegliere il partner giusto per la lavorazione CNC dell'alluminio anodizzato significa più che confrontare preventivi di prezzo. Significa trovare un fornitore che comprenda la natura integrata del processo – che possa guidarti nella selezione della lega, nelle decisioni sul tipo di anodizzazione, nella compensazione dimensionale e nel controllo qualità con pari competenza.
Il quadro che abbiamo delineato qui ti fornisce le domande da porre e i criteri da valutare. Usalo per distinguere i generalisti dagli specialisti. E quando troverai un fornitore che dimostra una conoscenza approfondita in tutte e cinque le aree decisionali – selezione del materiale, tipo di anodizzazione, precisione e tolleranze, controllo qualità e integrazione del flusso di lavoro – avrai trovato un partner in grado di fornire risultati coerenti e di alta qualità, progetto dopo progetto.
JUCHENG incarna questo approccio integrato. Dalla verifica del materiale con XRF alla mascheratura di precisione per l'anodizzazione selettiva, dalla verifica dello spessore con correnti parassite all'abbinamento colori con spettrofotometro, ogni fase del loro la lavorazione CNC dell'alluminio anodizzato flusso di lavoro è progettata per fornire parti che soddisfino sia i requisiti funzionali che estetici. Se il tuo progetto richiede quel livello di precisione, vale la pena parlarne con loro.
Pronto a discutere il tuo progetto di lavorazione dell'alluminio anodizzato? Contatta JUCHENG per ottenere un preventivo e un feedback DFM entro 24 ore.