
لديك قطعة ألمنيوم حرجة تحتاج إلى سلامة هيكلية وتشطيب سطحي متميز في آنٍ واحد. ربما كنت تصمم غلافًا إلكترونيًا يجب أن يبدو أنيقًا ويقاوم التآكل، أو ربما كنت تصمم مكوّنًا ميكانيكيًا سيتحمل التلامس الانزلاقي المتكرر. لقد سمعت أن تصنيع الألومنيوم المؤكسد هو الحل. ولكن عندما تبدأ بالتواصل مع الموردين، تتفاوت عروض الأسعار بشكل كبير، وتصبح المواصفات الفنية مرهقة، وتجد نفسك تتساءل: كيف أختار الشريك المناسب لهذا فعليًا؟
هذه معضلة شائعة. فمجرد تصفح سريع لمنتديات التصنيع الآلي CNC يكشف عن مهندسين يعانون من الأسئلة ذاتها. فقد وصف أحد مستخدمي Reddit مؤخرًا كيف أن أجزاء دوّارة المكتب الحركية المصنّعة آليًا من الألمنيوم بواسطة CNC كانت تتطابق تمامًا قبل التأكسد، ولكن بعد التأكسد الصلب والصباغ الأسود، تعطّلت معظم التجميعات تمامًا – مما أفسد إنتاجيتهم بالكامل. وسأل مشارك آخر في المنتدى عما إذا كان من الممكن تصنيع الألمنيوم المصبوب آليًا بعد تأكسده، قلقًا من تقشر الطلاء أثناء العمليات الثانوية.
هذه ليست حوادث معزولة. إنها تمثل فجوة أساسية في الفهم بين ما يمكن أن يقدمه التصنيع الآلي للألمنيوم المؤكسد وما يتطلبه فعليًا لإنجازه بشكل صحيح. صُمم هذا الدليل لسد تلك الفجوة. فبدلًا من تقديم نظرة عامة جeneric، سنستعرض إطارًا لاتخاذ القرار يساعدك على تقييم الموردين وفهم المقايضات الفنية واختيار شريك تصنيع قادر في النهاية على تقديم نتائج متسقة وعالية الجودة.
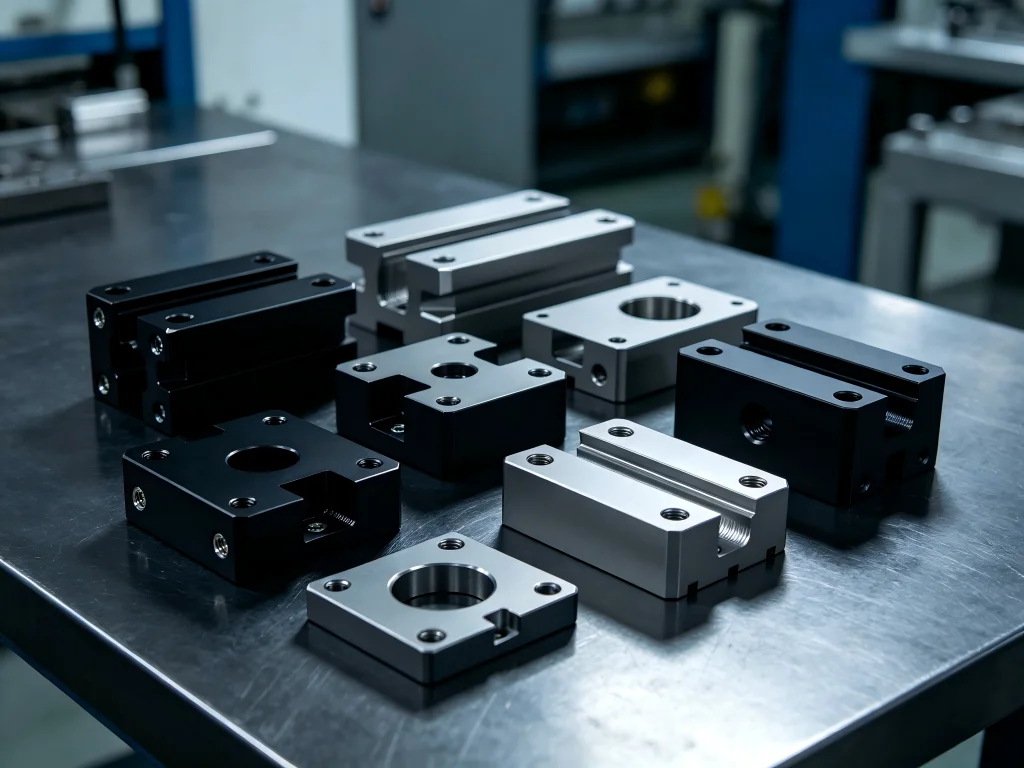
ما الذي يجعل التصنيع الآلي للألمنيوم المؤكسد مختلفًا؟
قبل أن نتعمق في معايير الاختيار، من المفيد أن نفهم ما نتعامل معه فعليًا. يشير التصنيع الآلي للألمنيوم المؤكسد إلى سير عمل التصنيع الكامل: التصنيع الآلي CNC لمكوّن ألمنيوم بأبعاده النهائية، يليه عملية تأكسد كهروكيميائية تحوّل السطح إلى طبقة أكسيد ألمنيوم متينة ومقاومة للتآكل.
خطوة التأكسد هي ما يميز هذه العملية. فبخلاف الطلاء أو التغطية الكهربائية، فإن الطبقة الأنودية هي integrated into the underlying aluminum substrate. It does not sit on top – it grows out of the metal itself. This means it cannot chip or peel under normal use. For CNC-machined parts that will be handled repeatedly or assembled into final products, anodizing keeps the surface looking clean and professional long after raw aluminum would have shown wear.
However, this integration also creates complexity. The anodizing process adds measurable thickness to the part surface – typically 5 to 25 microns for Type II decorative anodizing, and 25 to 75 microns for Type III hardcoat. If your CNC machining does not account for this growth, critical features like threads, press-fit bores, and tight-tolerance mating surfaces may no longer fit as designed. That is precisely what happened to the Reddit user with the seized desk spinner parts.
هذا هو السبب في أن تصنيع الألومنيوم المؤكسد is not simply two separate processes performed in sequence. It is an integrated engineering challenge that requires careful planning from the very first CAD model.
The Decision Framework: How to Evaluate Your Options
When you are selecting a supplier for anodized aluminum CNC parts, you are essentially making a series of interconnected decisions. The framework below breaks these down into five critical areas. Use it as a checklist when evaluating potential manufacturing partners.
1. Material Selection: Which Aluminum Alloy Is Right for Your Project?
Not all aluminum alloys anodize the same way. The alloy you choose directly affects the final appearance, the durability of the anodic layer, and the machining strategy required.
6000 Series (6061, 6063): These are the workhorses of the machining industry. 6061-T6, in particular, offers an exceptional balance of mechanical strength, corrosion resistance, and machinability. It is also the best alloy family for anodizing – producing clear, vibrant colors and consistent hardcoats. At JUCHENG, 6061-T6 accounts for the majority of aluminum production due to its versatility. If your project involves cosmetic parts that require consistent color matching, 6061 is your safest bet.
7000 Series (7075): This is the aerospace-grade alloy. With a yield strength of approximately 503 MPa – nearly double that of 6061-T6 – 7075 is used when a project demands the lightness of aluminum but the strength of steel. However, 7075 contains zinc and copper, which makes anodizing more challenging. Clear anodizing may have a golden tint, and hardcoat anodizing typically turns yellowish or bronze. 7075 is also significantly more expensive than 6061 and should only be used when the mechanical properties are strictly necessary.
5000 Series (5052): This magnesium-containing alloy offers good corrosion protection and anodizes reasonably well, though colors may appear slightly different than on 6061 due to the magnesium content.
2000 Series (2024): ارتفاع محتوى النحاس يجعل من الصعب أنودة هذه السبيكة. غالبًا ما تؤدي الأنودة الصلبة (Hardcoat) إلى لون رمادي داكن أو أسود، ويُعد تحقيق نتائج تجميلية متسقة أمرًا صعبًا.
يلخص الجدول أدناه أداء عائلات السبائك المختلفة مع الأنودة:
| سلسلة السبائك | نتيجة الأنودة | اعتبارات رئيسية |
|---|---|---|
| 6000 (6061/6063) | ممتاز | الأفضل للأنودة. ينتج ألوانًا صافية وزاهية وطبقات صلبة متسقة. الخيار الافتراضي لمعظم التطبيقات. |
| 5000 (5052) | جيد جدًا | حماية جيدة، لكن الألوان قد تبدو مختلفة قليلًا عن 6061. |
| 7000 (7075) | جيد | تتحول الطبقة الصلبة (Hardcoat) بشكل طبيعي إلى لون أصفر/برونزي. قد يكون للأنودة الشفافة مسحة ذهبية. |
| 2000 (2024) | ضعيف/مقبول | ارتفاع محتوى النحاس يجعل الأنودة صعبة. غالبًا ما تكون الطبقة الصلبة رمادية داكنة/سوداء. |
2. نوع الأنودة: تجميلي أم وظيفي؟
سيؤثر نوع الأنودة الذي تختاره بشكل كبير على كل من التكلفة وأداء الأجزاء النهائية. هناك نوعان رئيسيان يجب مراعاتهما.
النوع II (الأنودة القياسية / التجميلية): هذا هو النوع الأكثر شيوعًا من الأنودة لأجزاء الألومنيوم المشغولة بالـ CNC. يستخدم حمام حمض الكبريتيك وينتج طبقة بسماكة تتراوح من 5 إلى 25 ميكرون. توفر أنودة النوع II حماية ممتازة من التآكل، ويمكن صبغها بأي لون تقريبًا، وتوفر مستوى معتدلًا من مقاومة التآكل. وهي مثالية لهياكل الإلكترونيات الاستهلاكية والمكونات المعمارية وأي جزء تكون فيه الجماليات والحماية العامة هما الشاغلين الأساسيين.
النوع III (الأنودة الصلبة / Hardcoat): تُنفَّذ هذه العملية عند درجات حرارة أقل وفولتية أعلى، مما ينتج عنه طلاء كثيف فائق الصلابة يشبه السيراميك بصلابة تعادل 60-70 HRC. يتراوح سُمّ الغشاء بين 25 و75 ميكرون. يوفر الطلاء الصلب من النوع III مقاومة استثنائية للتآكل، لكنه يأتي مع قيود – إذ تقتصر خيارات الألوان على الرمادي الداكن أو الأسود أو البرونزي، والتكلفة أعلى بسبب الطاقة الإضافية ووقت المعالجة المطلوبين. يُعدّ الأكسدة الأنودية بالطلاء الصلب الخيار الصحيح للتروس والأجزاء المنزلقة والمكونات العسكرية وأي تطبيق تكون فيه متانة السطح بالغة الأهمية.
شارك أحد مستخدمي المنتدى تجربته مع الأكسدة الأنودية الصلبة: فقد كان قد شغّل بالتصنيع باستخدام الحاسب الآلي دفعة من دوّامات المكتب المصنوعة من الألومنيوم بتفاوتات ضغط تامة قبل الأكسدة الأنودية. وبعد الأكسدة الأنودية الصلبة، حوّلت سماكة طبقة الأكسيد المضافة تلك التركيبات المحكمة إلى تركيبات تداخلية ثقيلة – إذ تطلّبت بعض التجميعات قوة مفرطة، وانحشرت بعضها تمامًا. هذا مثال نموذجي على سبب كون التعويض الأبعادي أمرًا غير قابل للتفاوض عند تحديد الأكسدة الأنودية من النوع III.
3. الدقة والتفاوتات: ما مستوى الدقة الذي تحتاجه فعليًا؟
الدقة هي عملة التصنيع باستخدام الحاسب الآلي. وعندما تجمع بين التشغيل الآلي والأكسدة الأنودية، تصبح مسألة التفاوتات أكثر دقة وتعقيدًا.
يمكن للتصنيع القياسي باستخدام الحاسب الآلي الحفاظ على تفاوتات تبلغ ±0.02 مم، مع الحفاظ على الميزات الحرجة عند ±0.005 مم. وعادةً ما تكون خشونة السطح Ra 1.6 ميكرومتر كما بعد التشغيل الآلي، ويمكن تحقيق Ra 0.8 ميكرومتر أو أفضل باستخدام تمريرات التشطيب الدقيق.
ومع ذلك، تضيف الأكسدة الأنودية سماكة إلى سطح الجزء – وهذه السماكة ليست موحدة تمامًا عبر الأشكال الهندسية المعقدة. تميل الحواف والزوايا إلى تراكم أكسيد أكثر من الأسطح المستوية. بالنسبة للأكسدة الأنودية من النوع II، ينبغي أن تخطط لنمو يتراوح بين 5 و25 ميكرون؛ وبالنسبة للطلاء الصلب من النوع III، خطط لـ 25 إلى 75 ميكرون.
يعوّض الموردون ذوو الخبرة عن هذا النمو في مرحلة التصميم بمساعدة الحاسب (CAD). فقد يصغّرون الميزات الحرجة قليلاً بحيث يقع الجزء بعد الأكسدة الأنودية ضمن نطاق التفاوت المحدد بدقة. ويتطلب ذلك معرفة دقيقة بكيفية استجابة كل سبيكة لمحموم الأكسدة الأنودية وكيف تؤثر الأشكال الهندسية المختلفة للأجزاء على توزيع طبقة الأكسيد.
عند تقييم مورد، اسأل عن نهجهم في التعويض الأبعادي. هل يستخدمون مقاييس التيارات الدوامية للتحقق من سماكة الطلاء؟ هل لديهم إجراءات موثقة لضبط معاملات التشغيل الآلي بناءً على نوع الأكسدة الأنودية المحدد؟ هذه الأسئلة تفصل المحترفين عن العامّين.
4. مراقبة الجودة والاعتماد
الاتساق هو ما يجعل شريك التصنيع موثوقًا. يمتلك أفضل الموردين أنظمة قوية لمراقبة الجودة في كل مرحلة من مراحل تصنيع الألومنيوم المؤكسد سير العمل.
التحقق من المواد: يتحقق الموردون ذوو السمعة الطيبة من المخزون الوارد باستخدام التألق بالأشعة السينية (XRF) للتأكد من مطابقته لمعايير المواد ذات الصلة، مثل ASTM B221 لسبيكة 6061-T6. وهذا يمنع استبدال السبائك الذي قد يضر بنتائج الأكسدة الأنودية.
الفحص أثناء العملية: أثناء التصنيع باستخدام الحاسب الآلي، تساعد الفحوصات الأبعادية في المراحل الحرجة على اكتشاف الانحرافات قبل أن تصبح نفايات. وبعد الأكسدة الأنودية، ينبغي التحقق من سماكة الغشاء باستخدام مقاييس التيارات الدوامية أو الموجات فوق الصوتية.
اتساق اللون: بالنسبة للأنودة المصبوغة، يضمن التحقق من اللون باستخدام أجهزة قياس الطيف الضوئي اتساق Delta-E عبر الدفعات. إذا كان مشروعك يتضمن ألوان العلامة التجارية أو مطابقة Pantone، فهذه القدرة ضرورية.
اختبار الالتصاق والتآكل: تتحقق اختبارات الشريط المتقاطع (ASTM D3359) من قوة رابطة الطلاء والطلاء المسحوقي، بينما تؤكد اختبارات رش الملح مقاومة التآكل للأجزاء المخصصة للبيئات البحرية أو الخارجية.
توظف JUCHENG جميع بروتوكولات مراقبة الجودة هذه كجزء من سير عملها القياسي. كما أن خطوط الأنودة لديها معايرة خصيصًا لسبائك 6061 و7075، مما ينتج طلاءات متسقة من النوع II والنوع III في مجموعة من الألوان.
5. سير العمل المتكامل: عامل الكفاءة الخفي
أحد أكثر العوامل التي يتم التغاضي عنها في اختيار الموردين هو تكامل سير العمل. هل يتولى موردك كلاً من التصنيع باستخدام الحاسب الآلي والأنودة داخليًا، أم يستعين بمصادر خارجية لخطوة التشطيب؟
عندما تتم إدارة التصنيع والأنودة من قبل موردين منفصلين، قد تنشأ عدة مشاكل. قد تتضرر الأجزاء أثناء النقل بين المنشآت. يصبح تنسيق التعويض البُعدي أكثر صعوبة. تمتد أوقات التسليم بينما تدير موردين متعددين. وإذا حدث خطأ ما في الأنودة، يصبح من الصعب تحديد ما إذا كانت المشكلة نشأت في خطوة التصنيع أم في خطوة التشطيب.
عادةً ما يقدم الموردون ذوو سير العمل المتكامل – حيث تنتقل الأجزاء بسلاسة من التصنيع إلى التشطيب – أوقات تسليم أقصر، ومشاكل مناولة أقل، ومراقبة جودة إجمالية أفضل. على سبيل المثال، تدمج JUCHENG الأنودة مباشرة مع التصنيع باستخدام الحاسب الآلي، باستخدام استراتيجيات خبراء في التعويض البُعدي والتغطية لتقديم تشطيبات فائقة من النوع II والنوع III.
يتيح هذا التكامل أيضًا الأنودة الانتقائية المعقدة، حيث تحمي الأشرطة المقطوعة بالحاسب الآلي والسدادات السيليكونية والأقنعة السائلة مناطق محددة – مثل نقاط التأريض أو الخيوط أو التجاويف ذات التفاوتات الضيقة – من تراكم الأنودة. هذه القدرة ضرورية للحاويات الإلكترونية والتجميعات الميكانيكية حيث يجب أن تظل أسطح معينة موصلة أو تحافظ على علاقات بُعدية دقيقة.
ما الذي يجب البحث عنه في المورد: قائمة تحقق عملية
بناءً على الإطار أعلاه، إليك قائمة تحقق يمكنك استخدامها عند تقييم الشركاء المحتملين لـ تصنيع الألومنيوم المؤكسد:
- خبرة السبائك: هل يُظهر المورد معرفة عميقة بكيفية تصرف سبائك الألومنيوم المختلفة (6061، 7075، 5052) أثناء الأنودة؟
- قدرات الأنودة: هل يمكنهم إجراء كل من الأنودة من النوع II والنوع III؟ هل يقدمون تغطية دقيقة للأنودة الانتقائية؟
- تعويض الأبعاد: هل لديهم إجراءات موثقة لضبط تفاوتات التصنيع لمراعاة تراكم طبقة الأنودة؟
- مراقبة الجودة: هل يتحققون من تركيب المادة، ويفحصون الأبعاد أثناء العملية، ويختبرون سماكة الطلاء والالتصاق بعد التشطيب؟
- مطابقة الألوان: إذا كانت ثبات اللون مهمًا لمشروعك، فهل يستخدمون أجهزة قياس الطيف الضوئي ويحافظون على معايير لون موثقة؟
- سير عمل متكامل: هل تتم إدارة التصنيع والأنودة داخليًا، أم يستعينون بمصادر خارجية لخطوة التشطيب؟
- الشهادات: هل يحملون شهادات جودة ذات صلة، مثل ISO 9001، وهل تشطيباتهم متوافقة مع RoHS وREACH للتصدير العالمي؟
أخطاء شائعة يجب تجنبها
حتى المهندسون ذوو الخبرة يرتكبون أخطاء عند تحديد مواصفات تصنيع الألومنيوم المؤكسد المشاريع. إليك بعضًا من أكثر المزالق شيوعًا.
الخطأ 1: نسيان تعويض سماكة الأنودة. كما يوضح مثال عمود الدوران على مكتب Reddit، فإن الإخفاق في مراعاة نمو طبقة الأكسيد يمكن أن يحول تصميمًا مثاليًا إلى خردة. ناقش دائمًا تعويض الأبعاد مع مورّدك قبل إنهاء نموذج CAD الخاص بك.
الخطأ 2: اختيار السبيكة الخاطئة للتطبيق. سبيكة 6061 تُؤنَد بشكل جميل وفعّالة من حيث التكلفة. سبيكة 7075 أقوى لكنها أغلى وأصعب في الأنودة المتسقة. لا تحدد 7075 إلا إذا كان تطبيقك يتطلب فعلاً خصائصه الميكانيكية.
الخطأ 3: إغفال متطلبات التغطية. إذا كانت قطعتك تحتوي على ثقوب ملولبة أو تجاويف ضغط أو أسطح يجب أن تبقى موصلة، فأنت بحاجة إلى أقنعة دقيقة. ناقش هذه المتطلبات مبكرًا – فهي تؤثر على التكلفة ومدة التسليم معًا.
الخطأ 4: افتراض أن جميع أنواع الأنودة متشابهة. تنتج الأنودة من النوع II والنوع III نتائج مختلفة جدًا من حيث الصلابة والسماكة وخيارات الألوان والتكلفة. اختر النوع الذي يتوافق مع متطلباتك الوظيفية والجمالية، وليس النوع الذي يبدو أكثر إثارة للإعجاب.
لماذا تبرز JUCHENG في تصنيع الألومنيوم المؤكسد بالأنودة
خلال هذا الدليل، أشرنا إلى JUCHENG كمثال لمورد يفعل الأشياء بشكل صحيح. وهناك سبب لذلك.
JUCHENG ليست مجرد ورشة تصنيع CNC تقدم الأنودة بالمناسبة. بل هي شركة تصنيع بنت سير عملها بالكامل حول دمج التصنيع الدقيق والتشطيب السطحي. خطوط الأنودة لديها معايرة خصيصًا للسبائك التي تشغلها بشكل متكرر – لا سيما 6061-T6 و7075-T6 – مما يضمن طبقات متسقة من النوع II والنوع III بألوان شفافة وأسود وأزرق وأحمر وذهبي.
بروتوكولات مراقبة الجودة لديها صارمة. يتم التحقق من المواد الواردة باستخدام XRF لضمان الامتثال لمعايير ASTM. يتم التحقق من سماكة الطلاء باستخدام مقاييس التيار الدوامي. يتم الحفاظ على اتساق اللون من خلال خلط الأصباغ المخصص والتحقق باستخدام مقياس الطيف الضوئي. يتم التحقق من الالتصاق ومقاومة التآكل من خلال اختبارات ASTM القياسية.
وربما الأهم من ذلك، تتعامل JUCHENG مع تصنيع الألومنيوم المؤكسد ك تحدٍ هندسي متكامل بدلاً من عمليتين منفصلتين. تم تصميم استراتيجيات التعويض الأبعادي لديها لضمان وصول الميزات الحرجة بدقة ضمن التفاوتات بعد الأنودة – وليس قبلها. كما تتيح قدرات الأقنعة الدقيقة إمكانية إجراء أنودة انتقائية معقدة، مع حماية الثقوب الملولبة والتجاويف ونقاط التأريض من تراكم الأكسيد.
بالنسبة للمشاريع التي تتطلب جودة جمالية وامتثالًا أبعاديًا في آن واحد، يُحدث هذا النهج المتكامل فرقًا ملموسًا.
الأسئلة الشائعة حول تصنيع الألومنيوم المؤكسد بالأنودة
1. هل يمكنك تشغيل الألومنيوم المؤكسد بالأنودة بعد عملية الأنودة؟
نعم، لكن لا يُنصح بذلك عمومًا. فالتشغيل بعد الأنودة ينطوي على خطر تقشر أو تشقق طبقة الأكسيد الصلبة. إذا كانت هناك عمليات ثانوية مطلوبة، فناقشها مع موردك – فقد يوصي بأقنعة دقيقة أو معايير أنودة معدلة لاستيعاب العمل بعد الأنودة.
2. ما الفرق بين الألومنيوم المؤكسد بالأنودة والألومنيوم المصقول؟
تحوّل الأنودة سطح الألومنيوم إلى طبقة أكسيد صلبة مقاومة للتآكل من خلال عملية كهروكيميائية. أما التلميع فهو عملية ميكانيكية تنعّم السطح للحصول على لمسة نهائية عاكسة لكنها لا توفر حماية من التآكل. تستخدم العديد من المشاريع التلميع قبل الأنودة الشفافة أو الملونة للحصول على لمسة نهائية أكثر إشراقًا، لكن هذا يضيف تكلفة وقد يؤثر على حالة الحواف.
3. كم تبلغ تكلفة التصنيع باستخدام الحاسب الآلي للألمنيوم المؤكسد؟
تتفاوت التكاليف بشكل كبير بناءً على تعقيد الجزء وحجم الإنتاج ومتطلبات التشطيب. تشير المعايير المرجعية في الصناعة إلى أن أجزاء الألمنيوم المؤكسد تتراوح عادةً من $45 إلى $180 لكل جزء، بينما تتراوح الأجزاء المؤكسدة الصلبة من $60 إلى $250 لكل جزء. هذه تقديرات تقريبية – فالسعر الفعلي يعتمد على الشكل الهندسي والتفاوتات وحجم الدفعة ونوع الأكسدة المحدد.
4. ما التفاوتات التي يمكن أن يحققها التصنيع باستخدام الحاسب الآلي للألمنيوم المؤكسد؟
يمكن للتصنيع القياسي باستخدام الحاسب الآلي الحفاظ على ±0.02 مم، مع الحفاظ على الميزات الحرجة عند ±0.005 مم. ومع ذلك، تضيف عملية الأكسدة من 5 إلى 75 ميكرون من النمو السطحي حسب النوع. تعتمد التفاوتات النهائية بعد الأكسدة على مدى جودة تعويض المورد لهذا النمو أثناء التصنيع.
5. أي سبيكة ألمنيوم هي الأفضل لأجزاء التصنيع باستخدام الحاسب الآلي المؤكسدة؟
لمعظم التطبيقات، تُعد 6061-T6 الخيار الأفضل. فهي توفر قابلية تصنيع ممتازة وقوة جيدة ونتائج أكسدة متميزة. للتطبيقات عالية الإجهاد التي تتطلب أقصى قوة، يُعد 7075-T6 البديل، رغم أنه أكثر تكلفة وأكثر صعوبة في تحقيق أكسدة متسقة.
6. كيف تؤثر الأكسدة على أبعاد الأجزاء المصنّعة باستخدام الحاسب الآلي؟
تحوّل الأكسدة ألمنيوم السطح إلى أكسيد ألمنيوم (Al2O3)، الذي يشغل حجمًا أكبر من الألمنيوم الأصلي. وينتج عن ذلك نمو قابل للقياس: من 5 إلى 25 ميكرون للنوع II، ومن 25 إلى 75 ميكرون للنوع III. يجب تصنيع الميزات الحرجة مثل السنون والتجاويف المخصصة للتركيب بالضغط بأبعاد أصغر للتعويض.
7. هل الألمنيوم المؤكسد مناسب للتطبيقات الخارجية؟
نعم. توفر الأكسدة مقاومة ممتازة للتآكل، مما يجعلها مناسبة للحاويات الخارجية والمعدات البحرية. يوفر النوع III (الطلاء الصلب) حماية أكبر ضد التآكل والاهتراء والتآكل البيئي. بالنسبة لسبائك 7075، التي تتمتع بمقاومة تآكل طبيعية أقل من 6061، تُعد الأكسدة أو غيرها من الطلاءات الواقية ضرورية للاستخدام الخارجي.
8. ما الألوان المتاحة للألمنيوم المؤكسد؟
يمكن صباغة أكسدة النوع II بمجموعة واسعة من الألوان – تقريبًا أي لون يمكنك تحديده. تقتصر أكسدة النوع III (الطلاء الصلب) عادةً على الدرجات الرمادية الداكنة أو السوداء أو البرونزية. تقدم JUCHENG الألوان الشفاف والأسود والأزرق والأحمر والذهبي كخيارات قياسية، مع إمكانية مطابقة الألوان المخصصة وفقًا لمتطلبات محددة.
اتخاذ قرارك
اختيار الشريك المناسب لـ تصنيع الألومنيوم المؤكسد يتعلق بأكثر من مجرد مقارنة عروض الأسعار. إنه يتعلق بإيجاد مورد يفهم الطبيعة المتكاملة للعملية – مورد يمكنه إرشادك خلال اختيار السبيكة وقرارات نوع الأكسدة والتعويض الأبعادي ومراقبة الجودة بنفس مستوى الخبرة.
يوفر لك الإطار الذي وضعناه هنا الأسئلة التي يجب طرحها والمعايير التي يجب تقييمها. استخدمه للتمييز بين العامين والمتخصصين. وعندما تجد موردًا يُظهر معرفة عميقة في جميع مجالات القرار الخمسة – اختيار المواد ونوع الأكسدة والدقة والتفاوتات ومراقبة الجودة وتكامل سير العمل – فستكون قد وجدت شريكًا قادرًا على تقديم نتائج متسقة وعالية الجودة، مشروعًا بعد مشروع.
تجسّد JUCHENG هذا النهج المتكامل. فمن التحقق من المواد باستخدام XRF إلى الأقنعة الدقيقة للأكسدة الانتقائية، ومن التحقق من السماكة بالتيارات الدوامية إلى مطابقة الألوان بمقياس الطيف الضوئي، صُممت كل خطوة في سير عملهم تصنيع الألومنيوم المؤكسد لتقديم قطع تلبي المتطلبات الوظيفية والجمالية معًا. إذا كان مشروعك يتطلب هذا المستوى من الدقة، فإنهم يستحقون محادثة.
هل أنت مستعد لمناقشة مشروع تصنيع الألومنيوم المؤكسد الخاص بك؟ تواصل مع JUCHENG للحصول على عرض سعر وملاحظات DFM خلال 24 ساعة.