
加工されたUAV着陸装置ブラケットは局所的な荷重伝達部品である。脚、スキッド、またはショック要素を機体構造に接続し、設計で想定される着陸時および地上取扱時の荷重下でその接続を組み立てた状態に保たなければならない。したがって、ブラケットは取付面、締結具の関係、および荷重経路を中心に設計されるべきであり、これらのインターフェースが定義される前に軽量形状として最適化すべきではない。.
これは着陸装置システム全体を設計するよりも狭い範囲である。荷重、衝撃条件、疲労寿命、および安全率は航空機の設計権限に属し、その要求事項から導出されなければならない。CNCサプライヤーは承認済み図面に従って製造し、加工性について協議することはできるが、ブラケットのモデルだけから耐空性を推測したり、航空機全体を検証したりすることはできない。.
脚からフレームへの荷重をたどる
接続を順序として描く:地面接触、着陸脚、ブラケット、締結具、機体構造のハードポイント。ブラケットには曲げ、穴周りの bearing、局所的なクランプ荷重、またはその組み合わせがかかり得るが、実際の荷重ケースは機体質量、形状、着陸条件、およびより広い構造に依存する。これらの入力は、一般的な「ドローン着陸」の仮定と置き換え可能なものではない。.
有用な設計上の問いは、荷重が部品のどこから入り、どこから出るかである。断面の変化は局所的な応力集中を生じ得る。端に近い締結具は bearing 面積を制限し得る。スロットは調整を容易にするが、荷重の伝達方法を変え得る。これらの観察は、責任ある設計者が形状をレビューすべき箇所を特定するものである。それらは構造解析に代わるものではなく、普遍的な最小肉厚を設定するものでもない。.
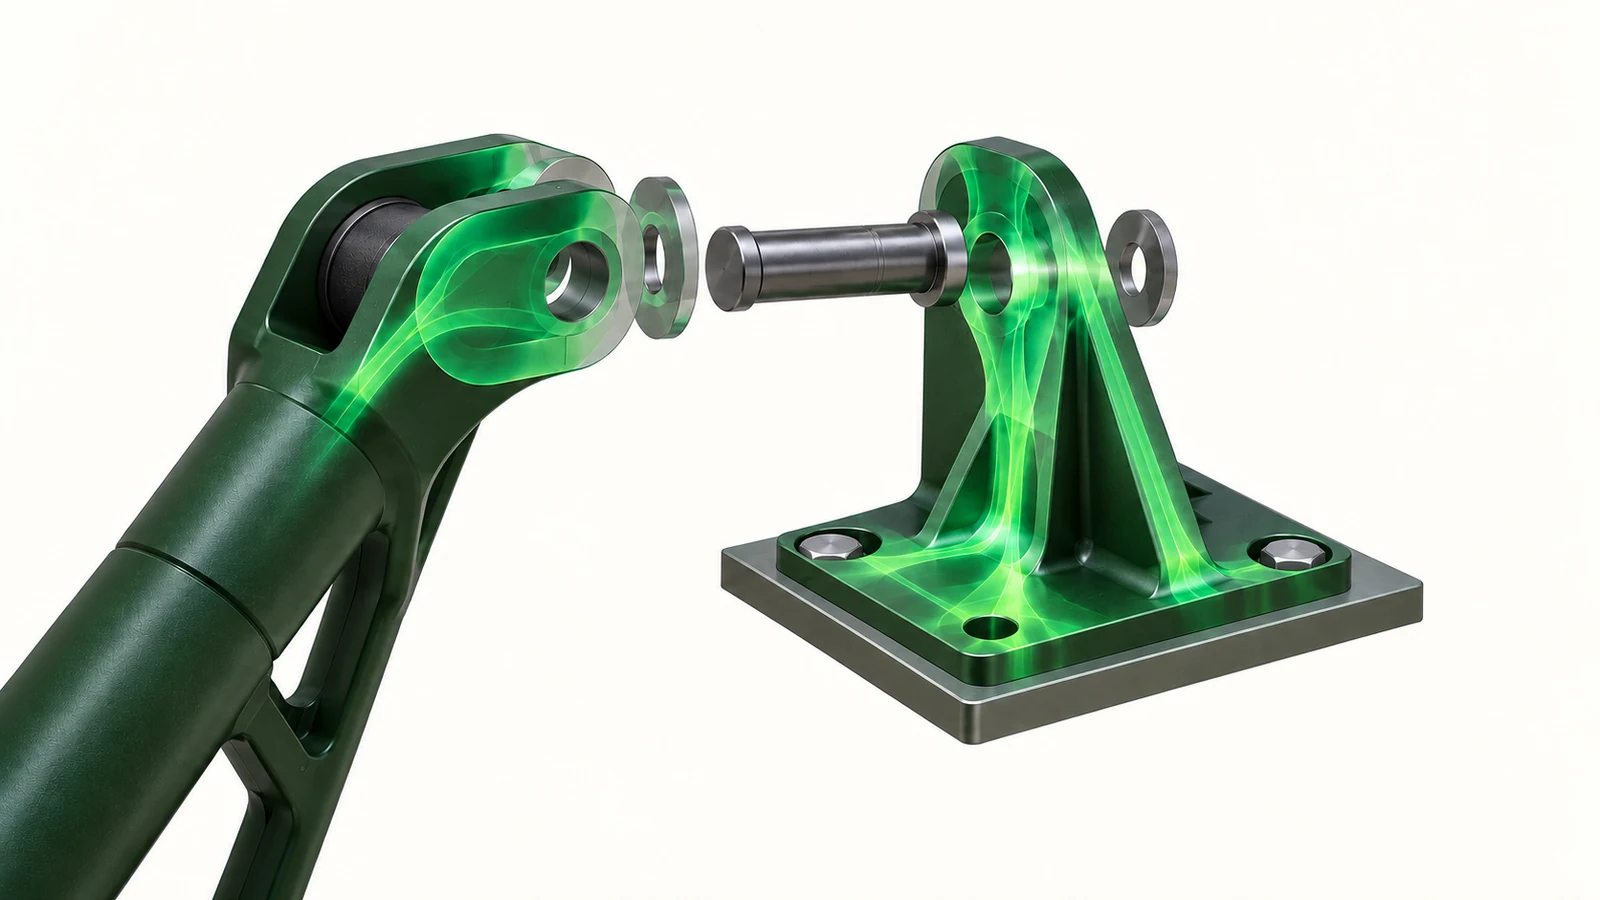
| ブラケットの特徴 | 組立機能 | 製造/検査の着眼点 |
|---|---|---|
| 機体構造取付面 | ブラケットをフレームに当接させる | 脚インターフェースに対する平面度と穴の関係。. |
| 脚またはスキッドの座面 | ランディング部材の位置と角度を設定する | 一次データムからの接触形状と方向。. |
| ファスナー穴 | 荷重をクランプして構造体へ伝達する | パターン位置、エッジ状態、および指定されたクリアランスまたはねじ。. |
| 逃げポケット | 荷重支持領域から離れた材料を除去する | 残存する壁の支持、カッターのアクセス、および変形リスク。. |
接合部の形状が組立を左右する
ブラケットを位置決めする面と、単にクランプするだけのファスナーを定義する。脚が機械加工座面で位置合わせされる場合、その座面を機体データムに対して寸法指定する。ファスナーパターンが位置を確立する意図である場合、取付面および脚軸との関係が中心となる。この階層がないと、ブラケットはボルト止めできても脚が傾いたり不均一に荷重がかかったりする可能性がある。.
2ピース継手の場合、相手部品を示すか、そのインターフェース寸法を提供する。単体のブラケットモデルでは、カウンターボアに工具アクセスが必要か、ソケットヘッドが脚を逃げるか、クランプ面が全幅にわたって接触する意図かどうかが明らかにならない場合がある。組立方向と、調整がある場合はその方向を含める。.
軽量化には境界がある
ポケット加工や彫刻的な移行部は質量を低減できるが、各切削は断面剛性と加工サポートを変化させる。ファスナーボスの近くで材料を除去すると、利用可能なベアリング領域が減少する可能性があり、深いポケットは切削力やクランプ下で動く薄い壁を残す可能性がある。最も軽いCADモデルが自動的に製造や組立で最も再現性の高い部品になるわけではない。.
ブラケットを隣接構造とともにレビューする。重いブラケットは脚の形状を変位させたり、他の場所へ伝達する荷重を増加させたりする場合、逆効果となる可能性がある。積極的な逃げも、フィーチャーを脆弱にしたり検査を困難にしたりする場合、同様に役に立たない可能性がある。材料と調質は、動作環境と荷重ケースに対して設計権限者によって選択されなければならない。アルミニウムを検討する場合、正確な合金と状態を特定し、管理された材料仕様を使用する。サイトの アルミニウム概要 は背景情報であり、エンジニアリング承認ではない。.
薄肉壁を検査可能に保つ
ブラケットの形状は、広い座面、直交する壁、穴、ポケットが混在することがよくあります。ミリングの工程順序は、データム面に対する安定した支持を維持し、薄い領域だけがクランプ面にならないようにする必要があります。素材の除去に伴って特徴部が動く可能性がある場合、製造計画では段階的な材料除去、支持方法の変更、または検査のための一時停止が必要になることがあります。具体的な工程は、部品とサプライヤーの工程レビューによって決まります。.
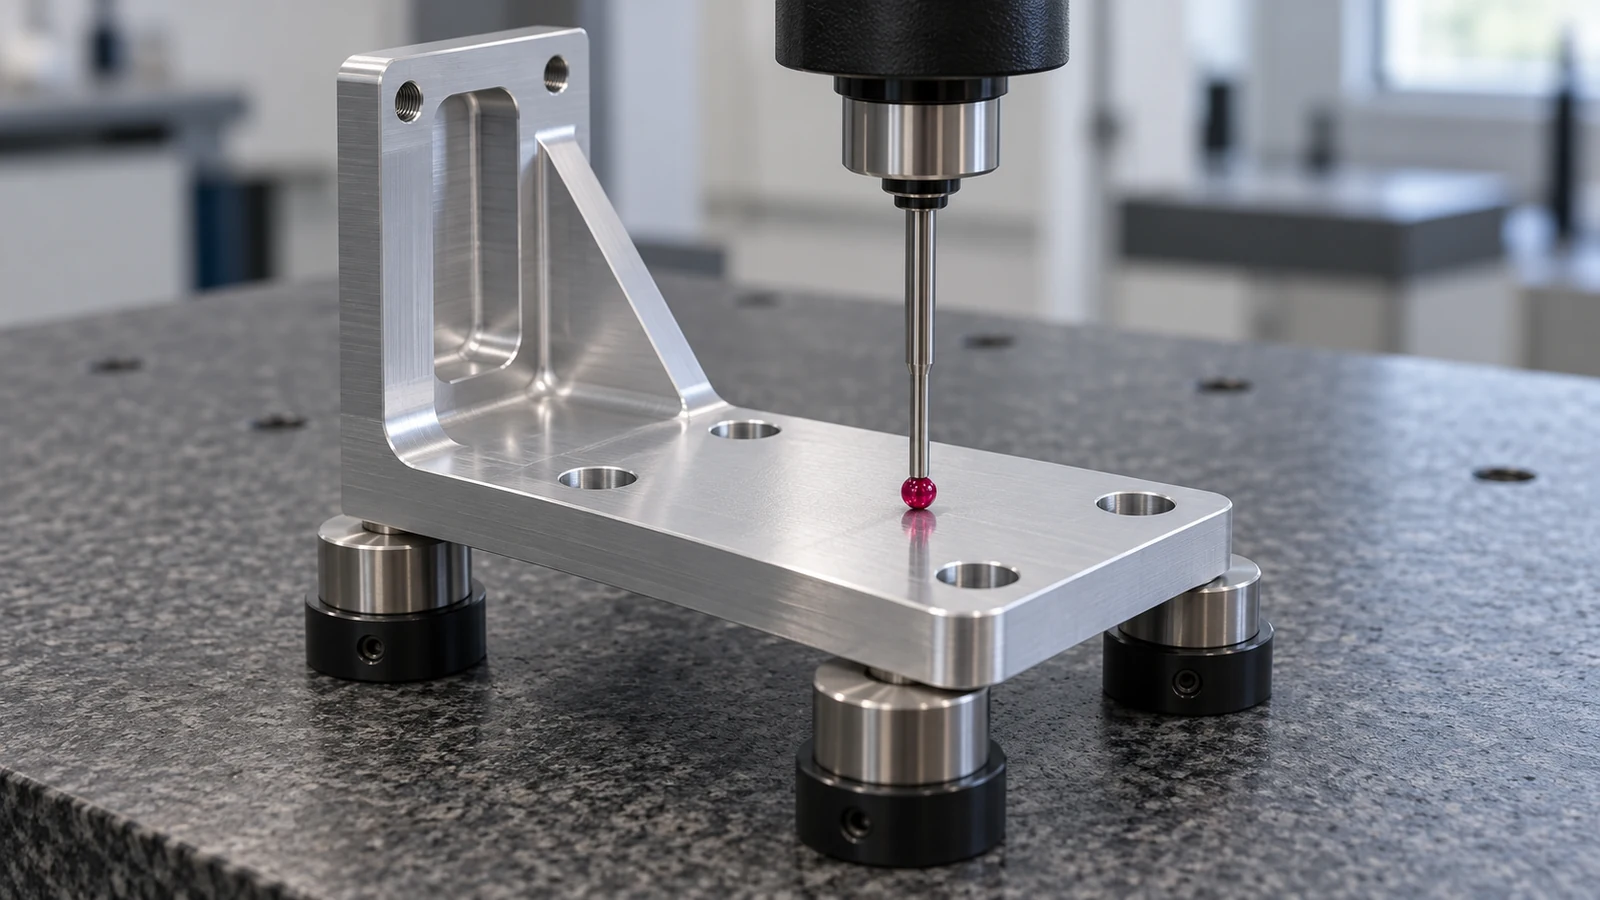
図面上では、適切な場合には脚座と穴パターンを同じ機能基準に関連付けます。穴径の一覧だけではブラケットの位置合わせを確立できません。同様に、検査セットアップが定義されていない平面度の値は、柔軟な形状では解釈が難しい場合があります。部品がどのように支持されるか、また合否が自由状態の形状に基づくのか、定義された組立状態に基づくのかを協議してください。.
複雑なアクセスや複数の角度付き特徴部がある場合は、多軸ミリングが再クランプの削減に役立つか評価してください。これは工程上の選択肢であり、保証ではありません。データム方式、工具アクセス、治具設計、検査計画が依然として結果を決定します。利用可能な工程の背景については CNCフライス加工 を参照してください。.
リリース前に解決すべき課題
見積を依頼する前に、エンジニアリング、調達、製造の間で、少数の入力項目について合意しておいてください:
- ブラケットを支配する着陸または地上ハンドリングの荷重ケースはどれか、またその前提は誰が管理しているか?
- ブラケットを機体と脚に位置決めするのは、どの面、座、または穴パターンか?
- どのようなファスナー、インサート、ロック機構、工具クリアランスが必要か?
- 脚の角度、対称性、および相手構造との接触を制御するのはどの寸法か?
- 承認されている材料、調質、仕上げ、防食、およびエッジ処理は何か?
- 重要な特徴部はどのように支持し、検査すべきか?
- 部品は試作品か、設計の反復か、それともリリース済みの量産部品か?
図面のリビジョン、3Dモデル、材料仕様、数量、およびインターフェースを解釈するために必要な組立コンテキストを提供してください。解析や認定の要件がまだ未確定の場合は、都合のよい加工公差を選んでそのギャップを埋めるよう工場に求めるのではなく、未確定項目として明示してください。.
最も信頼できるブラケットの依頼内容は、何が嵌合しなければならないか、また誰が荷重を定義するかについて具体的です。これらの境界が明確になれば、CNCでの製造可否は、工具アクセス、ワークホールディング、特徴部の関係、および検査を中心に評価できます。加工部品の寸法適合性を航空機レベルの検証と混同することなく進められます。.