
Tiene una pieza de aluminio crítica que necesita tanto integridad estructural como un acabado superficial de primera calidad. Quizás esté diseñando una carcasa electrónica que debe verse elegante y resistir la corrosión, o tal vez esté diseñando un componente mecánico que soportará un contacto deslizante repetido. Ha oído que mecanizado de aluminio anodizado es la respuesta. Pero cuando empieza a contactar con proveedores, las cotizaciones varían enormemente, las especificaciones técnicas resultan abrumadoras y se queda preguntándose: ¿cómo elijo realmente al socio adecuado para esto?
Este es un dilema común. Un rápido vistazo por los foros de mecanizado CNC revela ingenieros que luchan con las mismas preguntas. Un usuario de Reddit describió recientemente cómo las piezas de aluminio mecanizadas por CNC de su molinete cinético de escritorio encajaban perfectamente antes del anodizado, pero tras el anodizado duro y el tinte negro, la mayoría de los ensamblajes se agarrotaron por completo, arruinando todo su rendimiento de producción. Otro participante del foro preguntó si es factible mecanizar aluminio fundido después de haber sido anodizado, preocupado por el desconchado del recubrimiento durante las operaciones secundarias.
No se trata de incidentes aislados. Representan una brecha fundamental en la comprensión entre lo que el mecanizado de aluminio anodizado puede ofrecer y lo que realmente requiere para hacerse bien. Esta guía está diseñada para cerrar esa brecha. En lugar de ofrecer una visión general genérica, recorreremos un marco de decisión que le ayuda a evaluar proveedores, comprender las compensaciones técnicas y, en última instancia, seleccionar un socio de fabricación capaz de ofrecer resultados consistentes y de alta calidad.
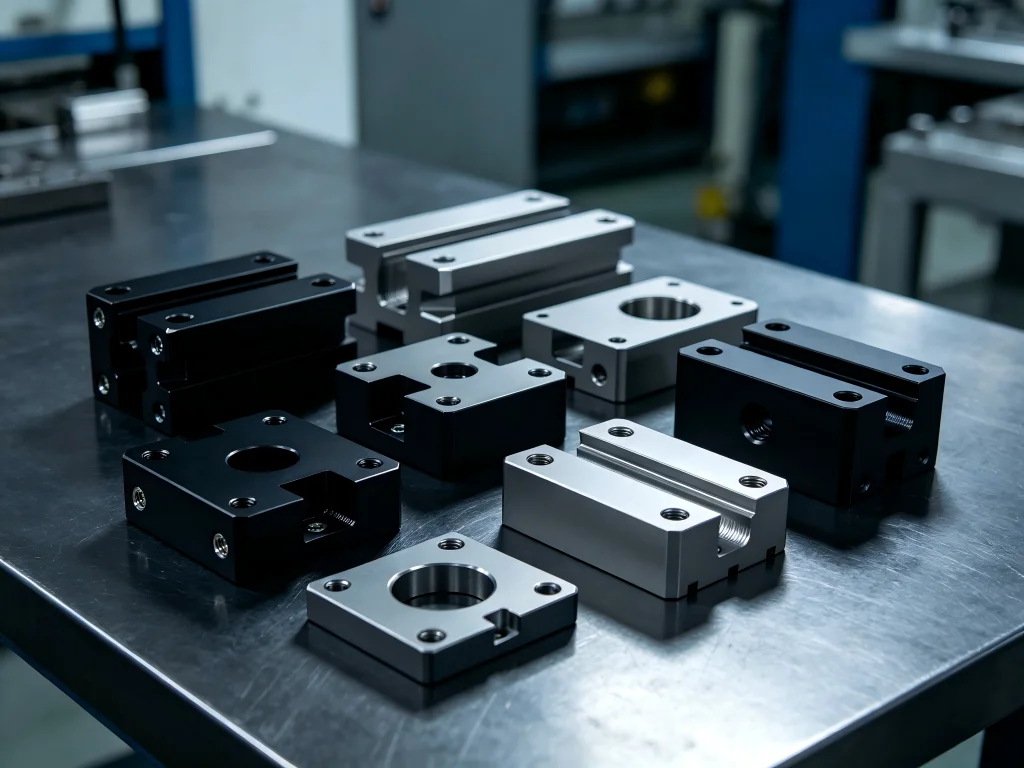
¿Qué hace diferente al mecanizado de aluminio anodizado?
Antes de profundizar en los criterios de selección, ayuda entender con qué estamos tratando realmente. El mecanizado de aluminio anodizado se refiere al flujo de trabajo de fabricación completo: mecanizar por CNC un componente de aluminio hasta sus dimensiones finales, seguido de un proceso de anodizado electroquímico que convierte la superficie en una capa duradera y resistente a la corrosión de óxido de aluminio.
El paso de anodizado es lo que distingue a este proceso. A diferencia de la pintura o el recubrimiento electrolítico, la capa anódica es integrated into the underlying aluminum substrate. It does not sit on top – it grows out of the metal itself. This means it cannot chip or peel under normal use. For CNC-machined parts that will be handled repeatedly or assembled into final products, anodizing keeps the surface looking clean and professional long after raw aluminum would have shown wear.
However, this integration also creates complexity. The anodizing process adds measurable thickness to the part surface – typically 5 to 25 microns for Type II decorative anodizing, and 25 to 75 microns for Type III hardcoat. If your CNC machining does not account for this growth, critical features like threads, press-fit bores, and tight-tolerance mating surfaces may no longer fit as designed. That is precisely what happened to the Reddit user with the seized desk spinner parts.
This is why mecanizado de aluminio anodizado is not simply two separate processes performed in sequence. It is an integrated engineering challenge that requires careful planning from the very first CAD model.
The Decision Framework: How to Evaluate Your Options
When you are selecting a supplier for anodized aluminum CNC parts, you are essentially making a series of interconnected decisions. The framework below breaks these down into five critical areas. Use it as a checklist when evaluating potential manufacturing partners.
1. Material Selection: Which Aluminum Alloy Is Right for Your Project?
Not all aluminum alloys anodize the same way. The alloy you choose directly affects the final appearance, the durability of the anodic layer, and the machining strategy required.
Serie 6000 (6061, 6063): These are the workhorses of the machining industry. 6061-T6, in particular, offers an exceptional balance of mechanical strength, corrosion resistance, and machinability. It is also the best alloy family for anodizing – producing clear, vibrant colors and consistent hardcoats. At JUCHENG, 6061-T6 accounts for the majority of aluminum production due to its versatility. If your project involves cosmetic parts that require consistent color matching, 6061 is your safest bet.
Serie 7000 (7075): This is the aerospace-grade alloy. With a yield strength of approximately 503 MPa – nearly double that of 6061-T6 – 7075 is used when a project demands the lightness of aluminum but the strength of steel. However, 7075 contains zinc and copper, which makes anodizing more challenging. Clear anodizing may have a golden tint, and hardcoat anodizing typically turns yellowish or bronze. 7075 is also significantly more expensive than 6061 and should only be used when the mechanical properties are strictly necessary.
Serie 5000 (5052): This magnesium-containing alloy offers good corrosion protection and anodizes reasonably well, though colors may appear slightly different than on 6061 due to the magnesium content.
Serie 2000 (2024): High copper content makes this alloy difficult to anodize. Hardcoat anodizing often results in a dark grey or black finish, and achieving consistent cosmetic results is challenging.
The table below summarizes how different alloy families perform with anodizing:
| Alloy Series | Resultado del anodizado | Consideraciones clave |
|---|---|---|
| 6000 (6061/6063) | Excelente | Ideal para anodizado. Produce colores claros y vibrantes y recubrimientos duros consistentes. Opción predeterminada para la mayoría de las aplicaciones. |
| 5000 (5052) | Muy bueno | Buena protección, pero los colores pueden verse ligeramente diferentes que en el 6061. |
| 7000 (7075) | Bueno | El recubrimiento duro se vuelve amarillento/bronce de forma natural. El anodizado transparente puede tener un tinte dorado. |
| 2000 (2024) | Deficiente/Aceptable | El alto contenido de cobre dificulta el anodizado. El recubrimiento duro suele ser gris oscuro/negro. |
2. Tipo de anodizado: ¿decorativo o funcional?
El tipo de anodizado que elija afectará drásticamente tanto el costo como el rendimiento de sus piezas terminadas. Hay dos tipos principales a considerar.
Tipo II (anodizado estándar/decorativo): Este es el tipo de anodizado más común para piezas de aluminio mecanizadas por CNC. Utiliza un baño de ácido sulfúrico y produce un espesor de película de 5 a 25 micras. El anodizado Tipo II ofrece una excelente protección contra la corrosión, se puede teñir en prácticamente cualquier color y proporciona un nivel moderado de resistencia al desgaste. Es ideal para carcasas de electrónica de consumo, componentes arquitectónicos y cualquier pieza donde la estética y la protección general sean las principales preocupaciones.
Tipo III (anodizado duro/hardcoat): Este proceso se realiza a temperaturas más bajas y voltajes más altos, creando un recubrimiento denso, duro como la cerámica, con una dureza equivalente a 60-70 HRC. El espesor de la película varía de 25 a 75 micras. El recubrimiento duro Tipo III ofrece una resistencia extrema al desgaste, pero conlleva limitaciones: las opciones de color se restringen a gris oscuro, negro o bronce, y el costo es mayor debido a la energía adicional y al tiempo de procesamiento requerido. El anodizado duro es la opción correcta para engranajes, piezas deslizantes, componentes militares y cualquier aplicación donde la durabilidad de la superficie sea crítica.
Un usuario de un foro compartió su experiencia con el anodizado duro: había mecanizado por CNC un lote de giradores de escritorio de aluminio con tolerancias de ajuste a presión perfectas antes del anodizado. Después del anodizado duro, el espesor adicional de la capa de óxido convirtió esos ajustes precisos en ajustes con interferencia severa: algunos ensamblajes requirieron una fuerza excesiva y unos pocos se agarrotaron por completo. Este es un ejemplo de manual de por qué la compensación dimensional no es negociable al especificar anodizado Tipo III.
3. Precisión y tolerancias: ¿qué nivel de exactitud necesita realmente?
La precisión es la moneda del mecanizado CNC. Cuando se combina el mecanizado con el anodizado, la conversación sobre tolerancias se vuelve más matizada.
El mecanizado CNC estándar puede mantener tolerancias de ±0,02 mm, con características críticas mantenidas a ±0,005 mm. Una rugosidad superficial de Ra 1,6 μm es típica tal como se mecaniza, y se puede lograr Ra 0,8 μm o mejor con pasadas de acabado fino.
Sin embargo, el anodizado añade espesor a la superficie de la pieza, y este espesor no es perfectamente uniforme en geometrías complejas. Los bordes y las esquinas tienden a acumular más óxido que las superficies planas. Para el anodizado Tipo II, debe prever un crecimiento de 5 a 25 micras; para el hardcoat Tipo III, prevea de 25 a 75 micras.
Los proveedores experimentados compensan este crecimiento en la etapa de CAD. Pueden dimensionar ligeramente por debajo las características críticas para que, tras el anodizado, la pieza quede exactamente dentro del rango de tolerancia especificado. Esto requiere un conocimiento preciso de cómo responde cada aleación al baño de anodizado y de cómo las diferentes geometrías de las piezas afectan la distribución de la capa de óxido.
Al evaluar a un proveedor, pregunte por su enfoque de la compensación dimensional. ¿Utilizan medidores de corrientes parásitas para verificar el espesor del recubrimiento? ¿Disponen de procedimientos documentados para ajustar los parámetros de mecanizado en función del tipo de anodizado especificado? Estas preguntas separan a los profesionales de los generalistas.
4. Control de calidad y certificación
La consistencia es lo que hace fiable a un socio de fabricación. Los mejores proveedores cuentan con sistemas robustos de control de calidad en cada etapa del mecanizado de aluminio anodizado flujo de trabajo.
Verificación de materiales: Los proveedores de confianza verifican el stock entrante mediante fluorescencia de rayos X (XRF) para asegurar que cumple con las normas de materiales pertinentes, como ASTM B221 para 6061-T6. Esto evita sustituciones de aleaciones que podrían comprometer los resultados del anodizado.
Inspección en proceso: Durante el mecanizado CNC, las comprobaciones dimensionales en etapas críticas ayudan a detectar desviaciones antes de que se conviertan en desechos. Tras el anodizado, el espesor de la película debe verificarse con medidores de corrientes parásitas o ultrasónicos.
Consistencia del color: Para el anodizado teñido, la verificación del color mediante espectrofotómetros garantiza la consistencia de Delta-E entre lotes. Si su proyecto involucra colores de marca o coincidencia con Pantone, esta capacidad es esencial.
Pruebas de adherencia y corrosión: Las pruebas de cinta de corte en cruz (ASTM D3359) validan la resistencia de unión de la pintura y el recubrimiento en polvo, mientras que las pruebas de niebla salina confirman la resistencia a la corrosión para piezas destinadas a entornos marinos o exteriores.
JUCHENG emplea todos estos protocolos de control de calidad como parte de su flujo de trabajo estándar. Sus líneas de anodizado también están calibradas específicamente para las aleaciones 6061 y 7075, produciendo recubrimientos Tipo II y Tipo III consistentes en una variedad de colores.
5. Flujo de trabajo integrado: el factor de eficiencia oculto
Uno de los factores más pasados por alto en la selección de proveedores es la integración del flujo de trabajo. ¿Su proveedor realiza tanto el mecanizado CNC como el anodizado internamente, o subcontrata el paso de acabado?
Cuando el mecanizado y el anodizado son gestionados por proveedores separados, pueden surgir varios problemas. Las piezas pueden dañarse durante el transporte entre instalaciones. La compensación dimensional se vuelve más difícil de coordinar. Los plazos de entrega se alargan al gestionar múltiples proveedores. Y si algo sale mal con el anodizado, resulta difícil determinar si el problema se originó en el mecanizado o en el paso de acabado.
Los proveedores con flujos de trabajo integrados –donde las piezas pasan sin problemas del mecanizado al acabado– suelen ofrecer plazos de entrega más cortos, menos problemas de manipulación y un mejor control de calidad general. JUCHENG, por ejemplo, integra el anodizado directamente con el mecanizado CNC, utilizando estrategias expertas de compensación dimensional y enmascaramiento para ofrecer acabados superiores Tipo II y Tipo III.
Esta integración también permite el anodizado selectivo complejo, donde las cintas cortadas por CNC, los tapones de silicona y las máscaras líquidas protegen áreas específicas –como puntos de conexión a tierra, roscas o taladros de tolerancia ajustada– de la acumulación del anodizado. Esta capacidad es esencial para carcasas electrónicas y ensamblajes mecánicos donde ciertas superficies deben permanecer conductoras o mantener relaciones dimensionales precisas.
Qué buscar en un proveedor: una lista de verificación práctica
Basándose en el marco anterior, aquí hay una lista de verificación que puede utilizar al evaluar posibles socios para mecanizado de aluminio anodizado:
- Experiencia en aleaciones: ¿Demuestra el proveedor un conocimiento profundo de cómo se comportan las diferentes aleaciones de aluminio (6061, 7075, 5052) durante el anodizado?
- Capacidades de anodizado: ¿Pueden realizar tanto anodizado Tipo II como Tipo III? ¿Ofrecen enmascaramiento de precisión para anodizado selectivo?
- Compensación dimensional: ¿Cuentan con procedimientos documentados para ajustar las tolerancias de mecanizado y compensar la acumulación del anodizado?
- Control de calidad: ¿Verifican la composición del material, inspeccionan las dimensiones durante el proceso y prueban el espesor y la adherencia del recubrimiento después del acabado?
- Coincidencia de color: Si la consistencia del color es importante para su proyecto, ¿utilizan espectrofotómetros y mantienen estándares de color documentados?
- Flujo de trabajo integrado: ¿El mecanizado y el anodizado se gestionan internamente o subcontratan el paso de acabado?
- Certificaciones: ¿Poseen certificaciones de calidad relevantes, como ISO 9001, y sus acabados cumplen con RoHS y REACH para la exportación global?
Errores comunes que se deben evitar
Incluso los ingenieros experimentados cometen errores al especificar mecanizado de aluminio anodizado proyectos. Estos son algunos de los errores más comunes.
Error 1: Olvidar compensar el espesor del anodizado. Como ilustra el caso del desk spinner de Reddit, no tener en cuenta el crecimiento de la capa de óxido puede convertir un diseño perfecto en chatarra. Siempre hable sobre la compensación dimensional con su proveedor antes de finalizar su modelo CAD.
Error 2: Elegir la aleación incorrecta para la aplicación. El 6061 se anodiza de forma excelente y es rentable. El 7075 es más resistente pero más caro y más difícil de anodizar de forma consistente. No especifique el 7075 a menos que su aplicación realmente requiera sus propiedades mecánicas.
Error 3: Pasar por alto los requisitos de enmascaramiento. Si su pieza tiene agujeros roscados, alojamientos para ajuste a presión o superficies que deben permanecer conductoras, necesita un enmascaramiento de precisión. Hable sobre estos requisitos desde el principio: afectan tanto el costo como el plazo de entrega.
Error 4: Suponer que todo el anodizado es igual. El anodizado Tipo II y Tipo III producen resultados muy diferentes en términos de dureza, espesor, opciones de color y costo. Elija el tipo que se ajuste a sus requisitos funcionales y estéticos, no el que suene más impresionante.
Por qué JUCHENG destaca en el mecanizado de aluminio anodizado
A lo largo de esta guía, hemos mencionado a JUCHENG como ejemplo de un proveedor que hace las cosas bien. Hay una razón para ello.
JUCHENG no es solo un taller de mecanizado CNC que casualmente ofrece anodizado. Es un fabricante que ha construido todo su flujo de trabajo en torno a la integración del mecanizado de precisión y el acabado superficial. Sus líneas de anodizado están calibradas específicamente para las aleaciones que mecanizan con mayor frecuencia – en particular 6061-T6 y 7075-T6 – lo que garantiza recubrimientos Tipo II y Tipo III consistentes en transparente, negro, azul, rojo y dorado.
Sus protocolos de control de calidad son rigurosos. El material entrante se verifica mediante XRF para garantizar el cumplimiento de ASTM. El espesor del recubrimiento se verifica con medidores de corrientes de Foucault. La consistencia del color se mantiene mediante la mezcla personalizada de tintes y la verificación con espectrofotómetro. La adherencia y la resistencia a la corrosión se validan mediante pruebas ASTM estándar.
Quizás lo más importante es que JUCHENG aborda mecanizado de aluminio anodizado como un desafío de ingeniería integrado en lugar de dos procesos separados. Sus estrategias de compensación dimensional están diseñadas para garantizar que las características críticas queden exactamente dentro de tolerancia después del anodizado, no antes. Y sus capacidades de enmascaramiento de precisión permiten un anodizado selectivo complejo, protegiendo roscas, taladros y puntos de conexión a tierra de la acumulación de óxido.
Para proyectos que requieren tanto calidad estética como cumplimiento dimensional, este enfoque integrado marca una diferencia medible.
Preguntas frecuentes sobre el mecanizado de aluminio anodizado
1. ¿Se puede mecanizar aluminio anodizado después del proceso de anodizado?
Sí, pero generalmente no se recomienda. Mecanizar después del anodizado conlleva el riesgo de astillar o agrietar la dura capa de óxido. Si se requieren operaciones secundarias, coméntelas con su proveedor; es posible que recomiende un enmascaramiento de precisión o parámetros de anodizado ajustados para acomodar el trabajo posterior al anodizado.
2. ¿Cuál es la diferencia entre aluminio anodizado y aluminio pulido?
El anodizado convierte la superficie del aluminio en una capa de óxido dura y resistente a la corrosión mediante un proceso electroquímico. El pulido es un proceso mecánico que alisa la superficie hasta obtener un acabado reflectante, pero no proporciona protección contra la corrosión. Muchos proyectos utilizan el pulido antes del anodizado transparente o coloreado para lograr un acabado más brillante, pero esto añade costo y puede afectar las condiciones de los bordes.
3. ¿Cuánto cuesta el mecanizado CNC de aluminio anodizado?
Los costos varían ampliamente según la complejidad de la pieza, el volumen y los requisitos de acabado. Los parámetros de referencia del sector sugieren que las piezas de aluminio anodizado suelen oscilar entre $45 y $180 por pieza, y las piezas con anodizado duro entre $60 y $250 por pieza. Estas son estimaciones aproximadas; el precio real depende de la geometría, las tolerancias, el tamaño del lote y el tipo específico de anodizado especificado.
4. ¿Qué tolerancias puede alcanzar el mecanizado CNC de aluminio anodizado?
El mecanizado CNC estándar puede mantener ±0,02 mm, con características críticas mantenidas a ±0,005 mm. Sin embargo, el anodizado añade de 5 a 75 micras de crecimiento superficial dependiendo del tipo. La tolerancia final después del anodizado depende de qué tan bien compense el proveedor este crecimiento durante el mecanizado.
5. ¿Qué aleación de aluminio es la mejor para piezas CNC anodizadas?
Para la mayoría de las aplicaciones, el 6061-T6 es la mejor opción. Ofrece una excelente maquinabilidad, buena resistencia y resultados sobresalientes de anodizado. Para aplicaciones de alta exigencia que requieren máxima resistencia, el 7075-T6 es la alternativa, aunque es más costoso y más difícil de anodizar de manera consistente.
6. ¿Cómo afecta el anodizado a las dimensiones de las piezas mecanizadas por CNC?
El anodizado convierte el aluminio superficial en óxido de aluminio (Al2O3), que ocupa más volumen que el aluminio original. Esto da como resultado un crecimiento medible: de 5 a 25 micras para el Tipo II, de 25 a 75 micras para el Tipo III. Las características críticas como las roscas y los agujeros para ajuste a presión deben mecanizarse con dimensiones reducidas para compensar.
7. ¿Es el aluminio anodizado adecuado para aplicaciones en exteriores?
Sí. El anodizado proporciona una excelente resistencia a la corrosión, lo que lo hace adecuado para carcasas de exteriores y herrajes marinos. El hardcoat Tipo III ofrece una protección aún mayor contra la abrasión y la corrosión ambiental. Para las aleaciones 7075, que tienen menor resistencia inherente a la corrosión que el 6061, el anodizado u otros recubrimientos protectores son esenciales para el uso en exteriores.
8. ¿Qué colores están disponibles para el aluminio anodizado?
El anodizado Tipo II puede teñirse en una amplia gama de colores, prácticamente cualquier color que pueda especificar. El anodizado hardcoat Tipo III normalmente se limita a tonos gris oscuro, negro o bronce. JUCHENG ofrece transparente, negro, azul, rojo y dorado como opciones estándar, con igualación de color personalizada disponible para requisitos específicos.
Tomando su decisión
Elegir al socio adecuado para mecanizado de aluminio anodizado se trata de algo más que comparar cotizaciones de precios. Se trata de encontrar un proveedor que comprenda la naturaleza integrada del proceso, que pueda guiarle a través de la selección de aleaciones, las decisiones sobre el tipo de anodizado, la compensación dimensional y el control de calidad con igual experiencia.
El marco que hemos esbozado aquí le proporciona las preguntas que debe hacer y los criterios para evaluar. Úselo para separar a los generalistas de los especialistas. Y cuando encuentre un proveedor que demuestre un conocimiento profundo en las cinco áreas de decisión: selección de materiales, tipo de anodizado, precisión y tolerancias, control de calidad e integración del flujo de trabajo, habrá encontrado un socio que puede entregar resultados consistentes y de alta calidad, proyecto tras proyecto.
JUCHENG encarna este enfoque integrado. Desde la verificación de materiales con XRF hasta el enmascaramiento de precisión para el anodizado selectivo, desde la verificación del espesor por corrientes de Eddy hasta la igualación de color por espectrofotómetro, cada paso de su mecanizado de aluminio anodizado flujo de trabajo está diseñado para entregar piezas que cumplan tanto con los requisitos funcionales como estéticos. Si su proyecto exige ese nivel de precisión, vale la pena una conversación con ellos.
¿Listo para hablar sobre su proyecto de mecanizado de aluminio anodizado? Contacte con JUCHENG para obtener una cotización y comentarios de DFM en un plazo de 24 horas.