
旋削面の仕上げ不良は、必ずしも送り速度の問題ではありません。規則的な螺旋状の痕跡、むしられた斑状の部分、孤立した引っかき傷、広範囲にわたる波状の模様は、それぞれ異なるメカニズムを示唆しています。切削条件を変更する前に、不合格となった要件が粗さ、うねり、表面損傷、外観のいずれに関するものかを明確にしてください。そのうえで、欠陥を、それを生じさせた工具、材料、加工と比較します。.
この区別は、シャフトの寸法は正しいのにシールを損傷する場合や、旋削した端面が明るく見えても粗さ検査に不合格となる場合に重要です。有用な調査は、痕跡がどこに生じるか、表面がどのように機能すべきか、製造中に何が変化したかという3点を結び付けます。機械の速度を落とせという一律の指示から始めるものではありません。.
4つの異なる調査を必要とする4つの表面
旋削では、切削エッジが回転する工作物を横切って進むにつれて方向性のあるテクスチャが残ります。したがって、ある程度の目に見えるテクスチャは想定内です。目に見えることだけでは不合格とは断定できません。斜光下での写真は無害な模様を誇張することがある一方、シール摺動部の小さな引っかき傷は、表面の他の部分よりも重要である場合があります。.
| 観察された模様 | 最初に検証すべき仮説 | 有用な証拠 | 誤解を招く近道 |
|---|---|---|---|
| 規則的で均等な間隔の送りマーク | 送りと実効切れ刃プロファイル | 1回転あたりの送り、インサート識別および測定プロファイル | 目に見えるすべての線を拒否する |
| 不規則な引き裂きまたは塗抹パッチ | 付着、構成刃先または不適切な切削作用 | 刃先状態、実際の材料および切削に沿った変化 | 表面は研磨のみが必要と仮定する |
| 通常の加工目を横切る孤立した溝 | 切りくず接触、取扱い損傷または後工程での汚染 | 切削直後および取扱い後の検査 | 仕上げプログラム全体の変更 |
| 繰り返し波または帯状模様 | 振動、支持の変更または機械関連の動き | 位置、音、噛み合いおよびワーク保持記録 | すべての周期的なマークを通常の送り目として扱う |
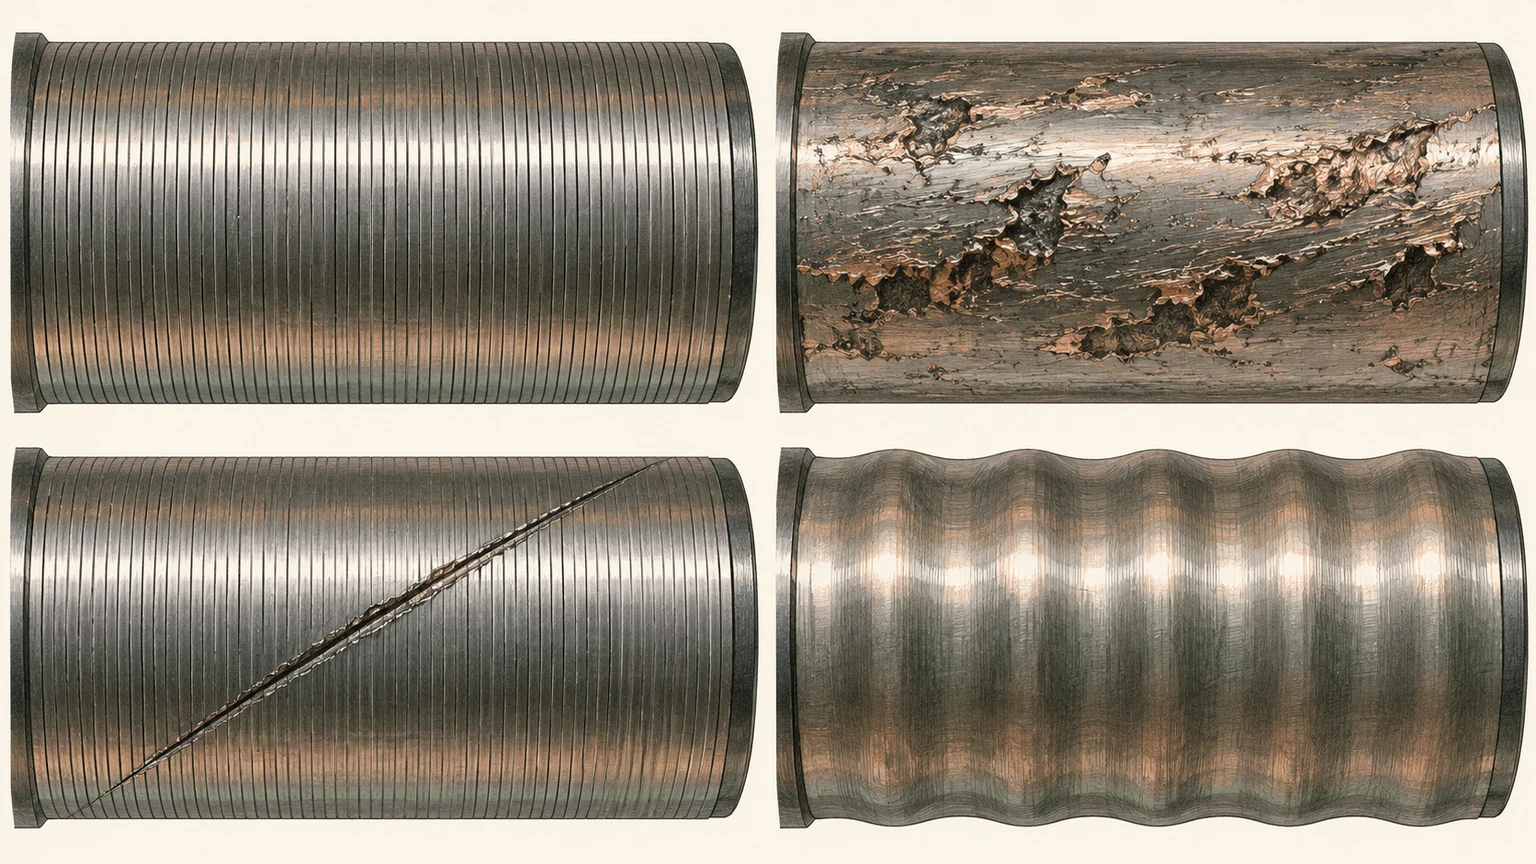
これらは出発点となる仮説であり、外観だけからの診断ではありません。清浄な表面を検査し、未加工のサンプルを保存してください。部品がすでにバレル研磨や手研磨されている場合、元の証拠は失われている可能性があります。.
送りと半径の計算には境界がある
安定した旋削における理想的な従来型丸ノーズ工具では、一般的な幾何学的推定値は Ra ≈ f²/(32r) です。ここで、1回転あたりの送り f とノーズ半径 r は同じ長さ単位を使用します。結果もその単位を使用します。これは幾何学的形状によって生じるテクスチャを推定するものであり、密着性、工具損傷、振動、材料の引き裂きを予測するものではありません。.
例示的な計算として、f = 0.10 mm/rev、r = 0.8 mm の場合、Ra ≈ 0.000391 mm、すなわち約 0.39 µm となります。送りを 0.20 mm/rev に倍増すると、この推定値は約 1.56 µm に増加します。これらは計算例であり、実測結果や Jucheng の能力に関する約束ではありません。ワイパーインサートやその他の刃先形状には、それぞれ固有の適用ガイダンスが必要です。.
より大きな半径が、より良い仕上げへの無制限の道ではありません。柔軟なワークピースでは、関連する力の分布がたわみや振動を増加させる可能性があります。送りを過度に小さくすると、刃先が効果的に切削するのではなく擦る原因にもなります。工具形状、刃先処理、切込み深さ、材料状態が協調して機能する必要があります。 CNC旋削プロセス は、素材の支持と作業順序に関するより広い文脈を提供します。.
損傷の位置を利用して原因を絞り込む
良好な開始に続く不良な仕上げ
切削の最初の部分が許容範囲で残りが悪化する場合、何が変化しているかを確認してください。刃先摩耗、切りくずの蓄積、温度、未支持長さ、または肩部への近接などです。その効果がすべての部品で再現するのか、数個の部品の後に現れるのかを記録してください。繰り返し現れる空間的パターンと、バッチ全体での漸進的な傾向は、異なる試験を示唆します。.
それ以外は健全な直径上の1つの損傷帯
対応する作業遷移を調べてください。ドウェル、工具の進入、クランプの接触、または肩部に挟まった切りくずが、局所的なマークを残すことがあります。二次的な取り扱いの前後で表面を比較してください。洗浄かご内で生じた欠陥は、別の旋削インサートでは解決しません。.
異なる挙動を示す端面と直径
端面加工における切削条件は半径によって変化します。定周速プログラミングも主軸回転数の制限を受けます。したがって、中心領域は外周縁とまったく同じ条件を経験しません。プローブで最も到達しやすい領域ではなく、実際に機能を果たす領域を検査してください。.
光沢ではなく機能する表面を評価する
Ra は平均的なプロファイル高さパラメータです。同様の Ra を持つ2つの表面でも、孤立した谷、ピーク形状、および走り目が異なる場合があります。したがって、シール接触部、摺動界面、目視可能な装飾面は、図面に同じ数値粗さ限界が示されていても、異なる合否情報を必要とする場合があります。.
例示的な旋削スリーブを考えてみましょう。外径はベアリングを位置決めし、一方の肩部は軸方向荷重を支え、別の表面は単に見えるだけです。すべての箇所に最も厳しい仕上げを適用すると、重要な界面を保護することなく作業が増える可能性があります。代わりに、各表面、その嵌合部品、および仕上げ要件が防止しようとする故障を特定してください。.
これを、すべてのシールやベアリングに対して単一のRa値を約束するような汎用表に変換しないでください。要件は実際の部品設計と関連する相手部品仕様から導かれます。機能上必要であれば、追加のテクスチャや欠陥の限度を指定してください。アルマイト処理、めっき、その他の追加処理に関する質問であれば、別の 表面仕上げオプションガイド; を使用してください。処理の選択と旋削ままのテクスチャは同じ判断ではありません。.
仕上げをめぐる紛争は測定の段取りから始まることがある
2つの検査報告書を比較する前に、方法を比較してください。パラメータ、単位、評価設定、トレース方向、サンプリング位置、および計測器の適合性を特定します。円筒面では、加工目に平行なトレースは、それを横切るトレースとは異なる結果を生じることがあります。曲率、アクセス可能な短い長さ、プローブのアクセスも、測定が指定領域を代表するかどうかに影響する可能性があります。.
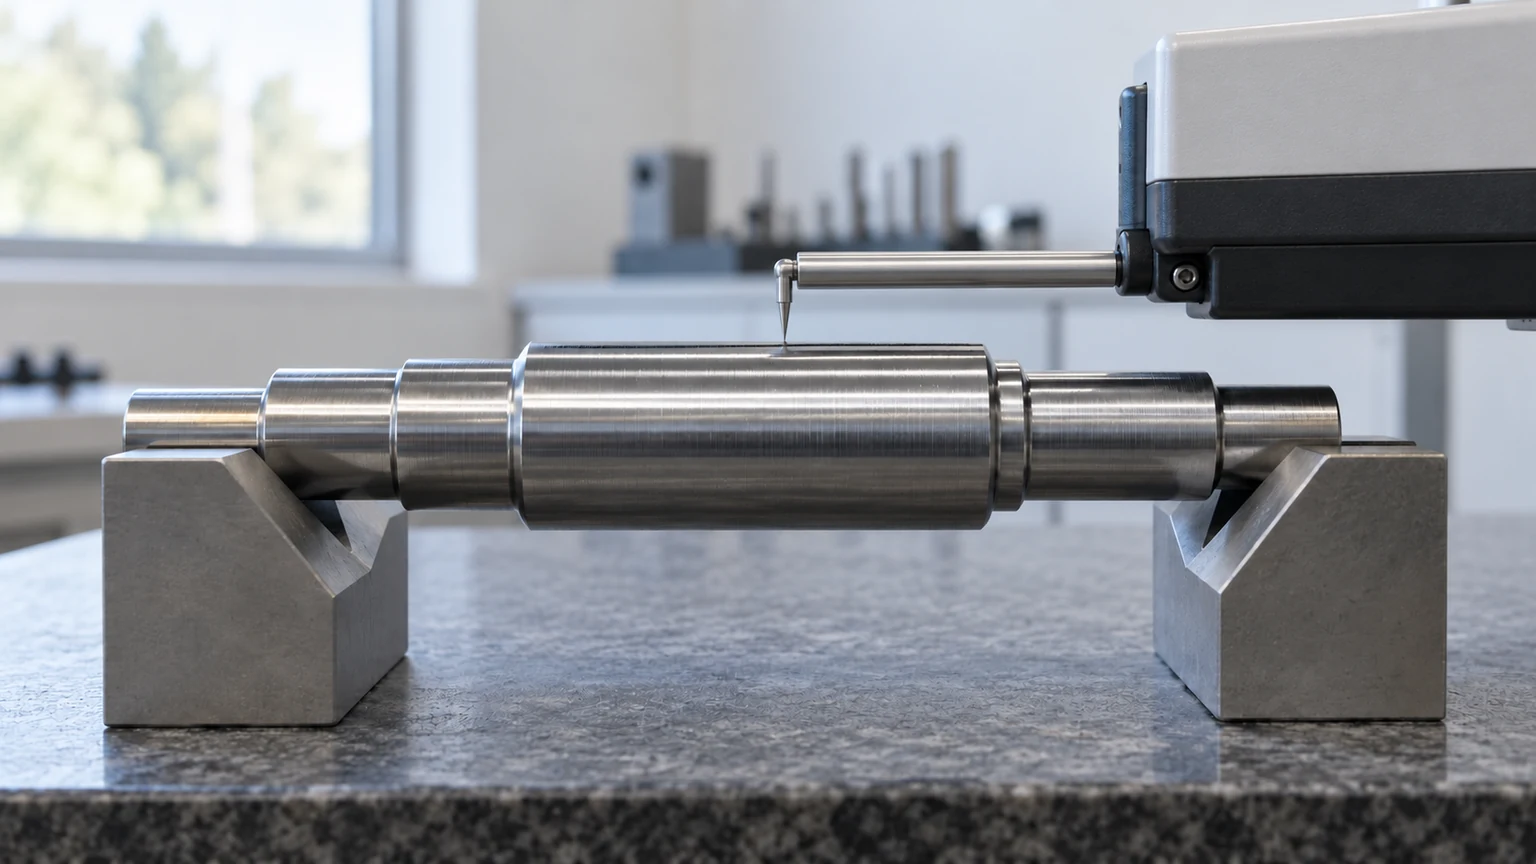
テクスチャを変えずに部品を洗浄してください。計測器がたまたま使用するデフォルトフィルタを受け入れるのではなく、合意された評価方法を用いて形状とテクスチャを分離します。ハンドヘルド粗さ比較器はスクリーニングには有用ですが、指定された定量的測定を自動的に置き換えるべきではありません。.
特に損傷が局所化している場合は、測定位置のマップを保持してください。単一の平均値のみを含む報告書は、機能トラックが一度も測定されなかったという事実を隠す可能性があります。Juchengの 品質管理の概要 は検査範囲を議論するための出発点です。測定方法と合否判定計画は、特定の部品について依然として合意が必要です。.
原因と偶然を区別できる小規模な試験を実施する
- ベースラインを保存してください:サンプル、表面写真、工具の識別情報、材料ロット、測定設定。.
- マークから示唆される1つのメカニズムを選択してください。数値設定を変更する前に切れ刃を確認してください。.
- 工具と機械の安全な動作限界内で、1つの制御された変更を行ってください。.
- 同じ方法で同じ位置を測定し、テクスチャだけでなく寸法も確認してください。.
- 改善が工具の使用と通常の生産変動を通じて維持されるかどうかを判断するために、十分な数の部品を繰り返してください。.
直径がずれながら表面が改善するのは、成功した修正ではありません。最初のサンプルが研磨されていても、安定した生産プロセスの証拠にはなりません。どの条件を管理し続ける必要があるか、また何がインサート交換や追加検査のトリガーとなるかを記録してください。.
サプライヤーとの協議では、図面リビジョン、特定された不合格表面、測定報告書、および未変更のサンプルまたは鮮明な画像を送付してください。単に「より滑らかな」交換品を求めるのではなく、原因と検証の記録を要求してください。そうすることで、双方に問題をクローズするための観察可能な基準が与えられます。.
最初の検査後に生じる疑問
Raを満たしていても、傷で不合格になることはありますか?
はい、別の欠陥要件や機能面の要件が適用される場合はあります。局所的な傷は、特定の粗さトレースでは表れないことがあります。図面と検査計画で合格基準を明確にすべきです。.
旋削面はすべて研磨すべきですか?
いいえ。研磨は寸法、エッジ、テクスチャを変化させ得る追加工程です。表面機能が要求し、取り代、方法、最終検査が定義されている場合に使用してください。.
静かな切削はビビりがないことを証明しますか?
いいえ。音は補助的な証拠であり、測定値ではありません。表面プロファイルと形状を確認し、マークの発生箇所を支持条件や係合条件と比較してください。.