
Una finitura superficiale di tornitura scadente non è sempre un problema di velocità di avanzamento. Segni elicoidali regolari, zone strappate, graffi isolati e onde ampie indicano meccanismi diversi. Prima di modificare le condizioni di taglio, stabilire se il requisito non soddisfatto riguarda la rugosità, l'ondulosità, il danneggiamento superficiale o l'aspetto. Poi confrontare il difetto con l'utensile, il materiale e l'operazione che lo hanno prodotto.
Questa distinzione è importante quando un albero misura correttamente ma danneggia una tenuta, oppure una faccia tornita appare lucida ma non supera un controllo di rugosità. Un'indagine utile collega tre aspetti: dove si verifica il segno, come deve funzionare la superficie e cosa è cambiato durante la lavorazione. Non inizia con un'istruzione generica di rallentare la macchina.
Quattro superfici che richiedono quattro indagini diverse
La tornitura lascia una texture direzionale mentre il tagliente avanza su un pezzo in rotazione. Una certa texture visibile è quindi attesa; la sola visibilità non stabilisce uno scarto. Una fotografia in luce radente può esagerare un motivo innocuo, mentre un piccolo graffio su una pista di tenuta può contare più del resto della superficie.
| Motivo osservato | Prima ipotesi da verificare | Prova utile | Scorciatoia fuorviante |
|---|---|---|---|
| Segni di avanzamento regolari e uniformemente distanziati | Profilo di avanzamento e del tagliente effettivo | Avanzamento per giro, identificazione dell'inserto e profilo misurato | Rifiutare ogni linea visibile |
| Zone irregolari strappate o sbavate | Adesione, tagliente di riporto o azione di taglio inadeguata | Condizione del tagliente, materiale effettivo e variazioni lungo il taglio | Presumere che la superficie necessiti solo di lucidatura |
| Solchi isolati che attraversano la trama normale | Contatto con il truciolo, danni da manipolazione o operazione successiva contaminata | Ispezione immediatamente dopo il taglio e dopo la manipolazione | Modificare l'intero programma di finitura |
| Onde o bande ripetute | Vibrazione, variazione del supporto o movimento legato alla macchina | Posizione, suono, impegno e registrazioni del sistema di fissaggio del pezzo | Trattare tutti i segni periodici come normale texture di avanzamento |
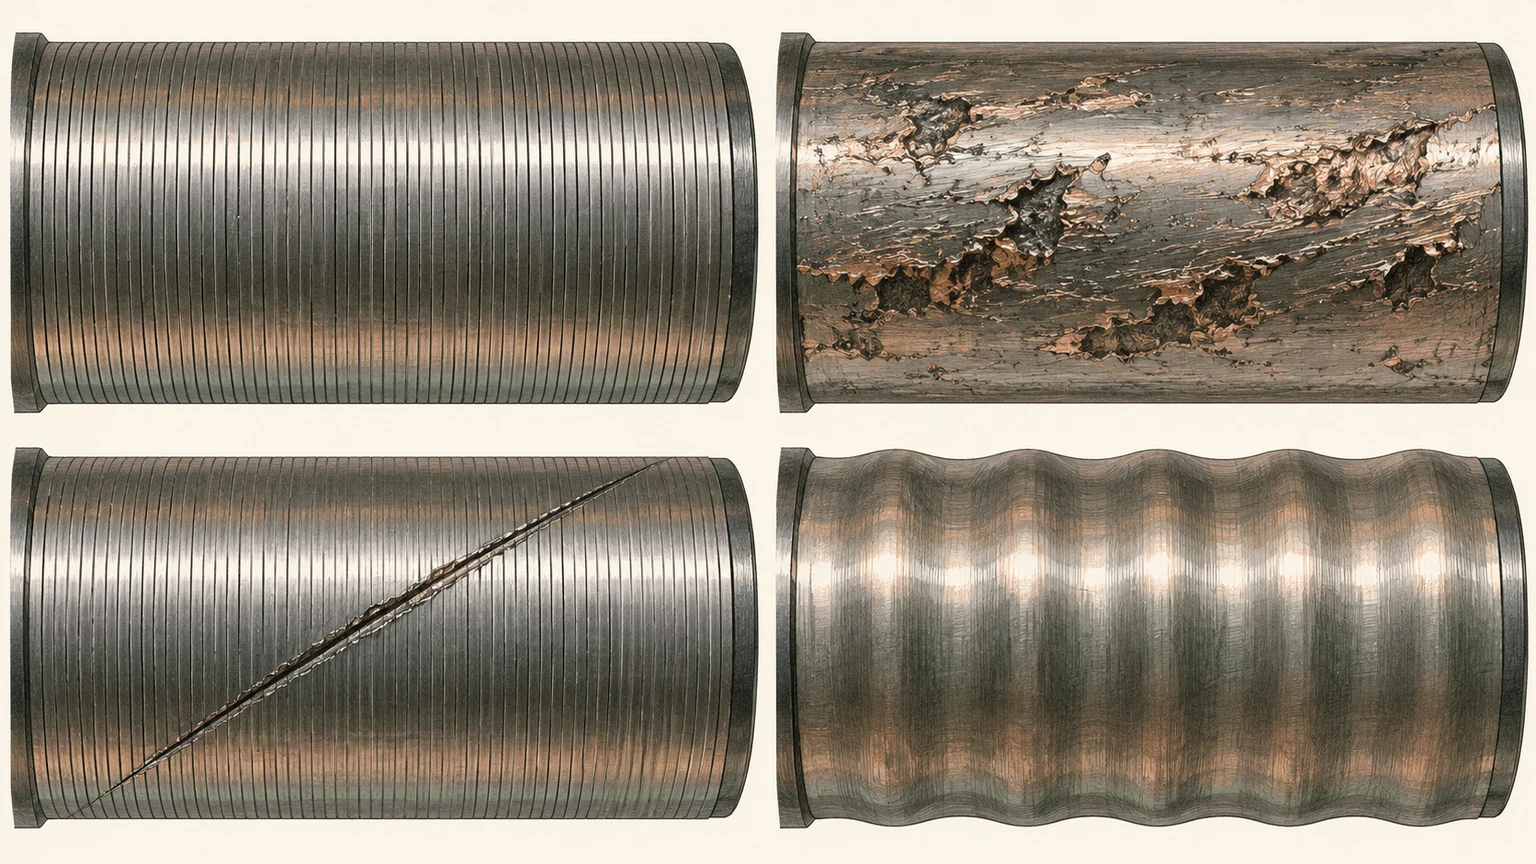
Queste sono ipotesi di partenza, non diagnosi basate solo sull'aspetto. Ispezionare una superficie pulita e conservare un campione non modificato. Se i pezzi sono già stati sottoposti a burattatura o lucidatura a mano, le prove originali potrebbero essere scomparse.
Il calcolo avanzamento-raggio ha un limite
Per un utensile convenzionale ideale a punta tonda in tornitura stabile, una stima geometrica comune è Ra ≈ f²/(32r), dove l'avanzamento per giro f e il raggio della punta r usano la stessa unità di lunghezza. Anche il risultato usa tale unità. Essa stima la texture prodotta dalla geometria; non prevede adesione, danneggiamento dell'utensile, vibrazioni o strappi del materiale.
A titolo di calcolo illustrativo, f = 0,10 mm/giro e r = 0,8 mm danno Ra ≈ 0,000391 mm, ovvero circa 0,39 µm. Raddoppiando l'avanzamento a 0,20 mm/giro, tale stima sale a circa 1,56 µm. Questi sono esempi calcolati, non risultati misurati né impegni sulle capacità di Jucheng. Gli inserti wiper e altre geometrie di taglio richiedono una propria guida applicativa.
Un raggio maggiore non è una via illimitata verso una finitura migliore. Su un pezzo flessibile, la distribuzione delle forze associata può aumentare la deflessione o le vibrazioni. Ridurre troppo l'avanzamento può anche far sì che il tagliente strisci piuttosto che tagliare efficacemente. Geometria dell'utensile, preparazione del tagliente, profondità di taglio e condizioni del materiale devono operare insieme. Il processo di tornitura CNC fornisce il contesto più ampio per il supporto del grezzo e la sequenza delle operazioni.
Usare la posizione del danno per restringere la causa
Un buon inizio seguito da una finitura scadente
Se la prima porzione di un taglio è accettabile e il resto peggiora, verificare cosa evolve: usura del tagliente, accumulo di trucioli, temperatura, lunghezza non supportata o vicinanza a uno spallamento. Registrare se l'effetto si ripete su ogni pezzo o compare dopo diversi pezzi. Un motivo spaziale ripetitivo e una tendenza graduale di lotto implicano prove diverse.
Una banda danneggiata su un diametro per il resto integro
Esaminare la corrispondente transizione di operazione. Una sosta, l'ingresso dell'utensile, il contatto con un dispositivo di fissaggio o un truciolo intrappolato su uno spallamento possono lasciare un segno localizzato. Confrontare la superficie prima e dopo la movimentazione secondaria. Un difetto creato in un cesto di lavaggio non si risolverà con un altro inserto da tornitura.
Una faccia e un diametro che si comportano diversamente
Le condizioni di taglio su una superficie frontale cambiano con il raggio. Anche la programmazione a velocità di taglio costante è soggetta a un limite di velocità del mandrino. La regione centrale, quindi, non sperimenta esattamente le stesse condizioni del bordo esterno. Ispezionare la regione che svolge effettivamente la funzione, non l'area più facile da raggiungere con una sonda.
Accettare la superficie funzionale, non la lucentezza
Ra è un parametro medio di altezza del profilo. Due superfici con Ra simile possono differire per valli isolate, forma delle creste e direzione delle tracce. Un contatto di tenuta, un'interfaccia scorrevole e una faccia decorativa visibile possono quindi richiedere informazioni di accettazione diverse anche quando il disegno riporta lo stesso limite numerico di rugosità.
Si consideri una boccola tornita illustrativa: il diametro esterno posiziona un cuscinetto, uno spallamento sopporta un carico assiale e un'altra superficie è semplicemente visibile. Applicare la finitura più stretta ovunque può aggiungere lavoro senza proteggere l'interfaccia critica. Invece, identificare ciascuna superficie, il suo componente accoppiato e il guasto che il requisito di finitura intende prevenire.
Non convertirlo in una tabella generica che promette un unico valore Ra per ogni tenuta o cuscinetto. I requisiti derivano dalla progettazione effettiva del componente e dalla specifica pertinente del componente accoppiato. Specificare ulteriori limiti di texture o difetti quando la funzione li richiede. Se la domanda riguarda l'anodizzazione, la placcatura o un altro trattamento aggiuntivo, utilizzare la guida separata guida alle opzioni di finitura superficiale; la selezione del trattamento e la texture allo stato grezzo non sono la stessa decisione.
Una contestazione sulla finitura può iniziare dall'allestimento della misurazione
Prima di confrontare due rapporti di ispezione, confrontare i metodi. Identificare il parametro, le unità, le impostazioni di valutazione, la direzione della traccia, la posizione di campionamento e l'idoneità dello strumento. Su una superficie cilindrica, una traccia parallela alla direzione di lavorazione può produrre un risultato diverso da una trasversale. Anche la curvatura, le lunghezze accessibili ridotte e l'accesso della sonda possono influire sulla rappresentatività della misurazione rispetto all'area specificata.
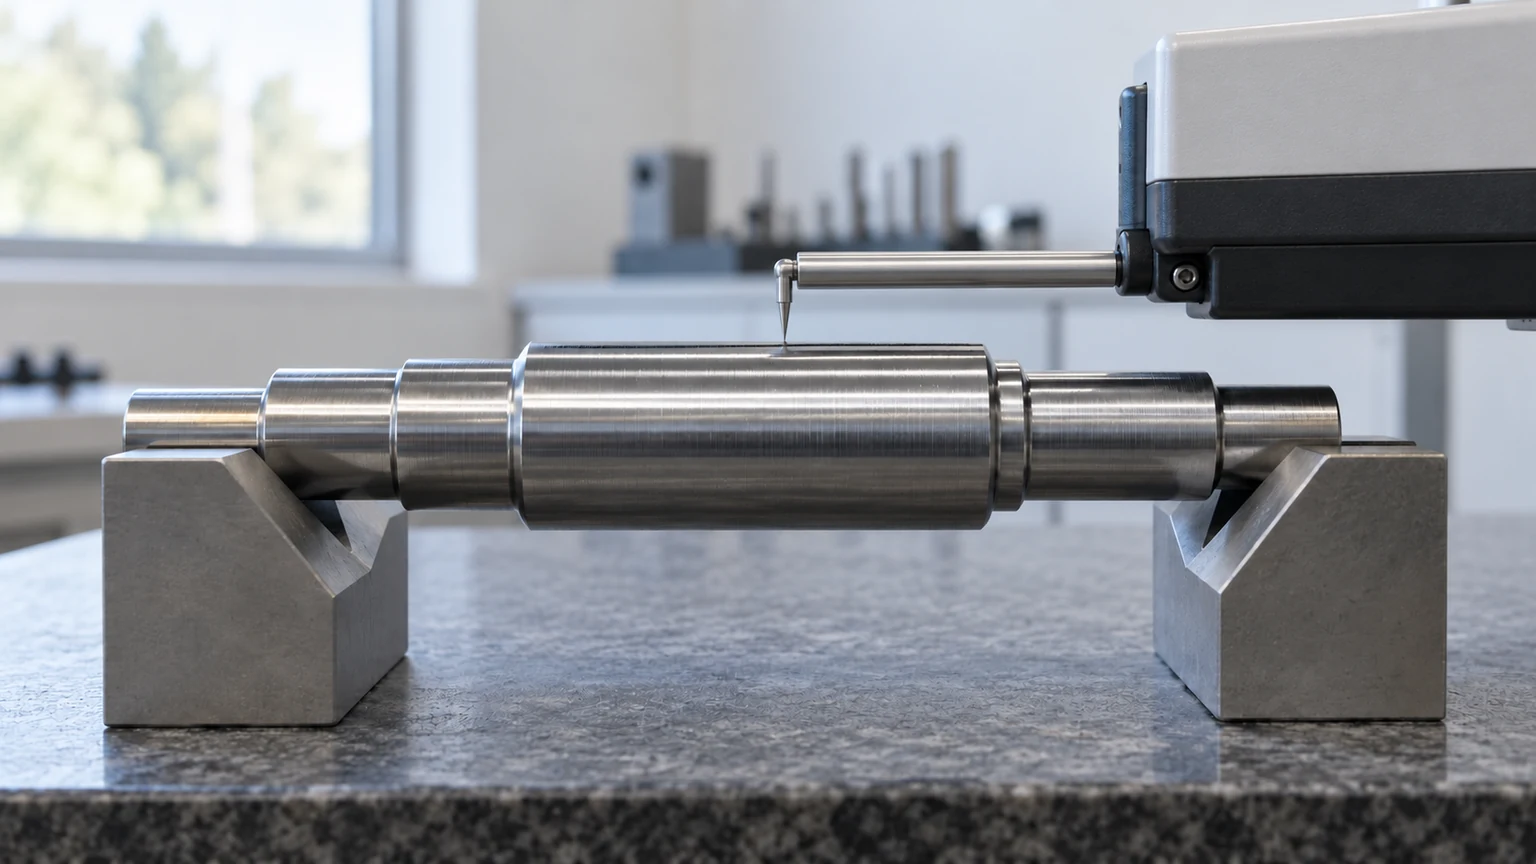
Pulire il pezzo senza alterarne la texture. Separare la forma dalla texture utilizzando il metodo di valutazione concordato anziché accettare qualunque filtro predefinito usato dallo strumento. Un comparatore di rugosità portatile è utile per lo screening, ma non dovrebbe sostituire automaticamente la misurazione quantitativa specificata.
Mantenere una mappa delle posizioni misurate, soprattutto quando il danno è localizzato. Un rapporto contenente solo un singolo valore medio può nascondere il fatto che la pista funzionale non è mai stata misurata. La panoramica sul controllo qualità di Jucheng è un punto di partenza per discutere l'ambito dell'ispezione; il metodo di misurazione e il piano di accettazione devono comunque essere concordati per il particolare componente.
Eseguire una piccola prova in grado di distinguere la causa dalla coincidenza
- Preservare la baseline: campione, foto della superficie, identità dell'utensile, lotto del materiale e impostazioni di misurazione.
- Scegliere un meccanismo suggerito dai segni. Controllare il tagliente prima di modificare le impostazioni numeriche.
- Apportare una modifica controllata entro i limiti operativi di sicurezza dell'utensile e della macchina.
- Misurare le stesse posizioni con lo stesso metodo e verificare sia le dimensioni sia la texture.
- Ripetere su un numero sufficiente di pezzi per determinare se il miglioramento persiste durante l'uso dell'utensile e la normale variabilità produttiva.
Una superficie che migliora mentre il suo diametro va alla deriva non è una soluzione riuscita. Né un primo campione lucidato è prova di un processo produttivo stabile. Registrare quali condizioni devono rimanere controllate e cosa attiva un cambio inserto o un'ispezione aggiuntiva.
Per una discussione con il fornitore, inviare la revisione del disegno, la superficie difettosa identificata, il rapporto di misurazione e un campione inalterato o immagini chiare. Richiedere il registro delle cause e delle verifiche anziché limitarsi a chiedere una sostituzione “più liscia”. Ciò fornisce a entrambe le parti un criterio osservabile per chiudere la questione.
Domande che emergono dopo la prima ispezione
Il pezzo può superare Ra ed essere comunque rifiutato per un graffio?
Sì, se si applica un requisito separato su difetti o superfici funzionali. Un graffio localizzato potrebbe non essere rappresentato dalla particolare traccia di rugosità. Il disegno e il piano di ispezione dovrebbero rendere chiaro il criterio di accettazione.
Ogni superficie tornita deve essere lucidata?
No. La lucidatura è un processo aggiuntivo che può modificare dimensioni, bordi e texture. Utilizzarla quando la funzione della superficie lo richiede e quando sono definiti tolleranza, metodo e ispezione finale.
Un taglio silenzioso dimostra l'assenza di chatter?
No. Il suono è un'evidenza di supporto, non una misurazione. Controllare il profilo della superficie e la geometria, e confrontare dove compaiono i segni con le condizioni di supporto e di impegno.