
Um acabamento superficial ruim na torneamento nem sempre é um problema de taxa de avanço. Marcas helicoidais regulares, áreas rasgadas, riscos isolados e ondulações amplas apontam para mecanismos diferentes. Antes de alterar as condições de corte, estabeleça se o requisito não atendido diz respeito à rugosidade, ondulação, dano superficial ou aparência. Em seguida, compare o defeito com a ferramenta, o material e a operação que o produziu.
Essa distinção é importante quando um eixo mede corretamente mas danifica um vedante, ou quando uma face torneada parece brilhante mas falha numa verificação de rugosidade. Uma investigação útil conecta três coisas: onde a marca ocorre, como a superfície deve funcionar e o que mudou durante a fabricação. Ela não começa com uma instrução genérica para reduzir a velocidade da máquina.
Quatro superfícies que exigem quatro investigações diferentes
O torneamento deixa uma textura direcional à medida que a aresta de corte avança sobre uma peça em rotação. Portanto, alguma textura visível é esperada; a visibilidade por si só não estabelece rejeição. Uma fotografia sob luz rasante pode exagerar um padrão inofensivo, enquanto um pequeno risco numa pista de vedação pode ser mais importante do que o resto da superfície.
| Padrão observado | Primeira hipótese a testar | Evidência útil | Atalho enganoso |
|---|---|---|---|
| Marcas de avanço regulares e uniformemente espaçadas | Avanço e perfil efetivo da aresta de corte | Avanço por revolução, identificação da pastilha e perfil medido | Rejeitar cada linha visível |
| Manchas irregulares rasgadas ou borradas | Adesão, aresta postiça ou ação de corte inadequada | Condição da aresta, material real e variações ao longo do corte | Presumir que a superfície só precisa de polimento |
| Sulcos isolados cruzando a textura normal | Contato com cavaco, dano de manuseio ou operação posterior contaminada | Inspeção imediatamente após o corte e após o manuseio | Alterar todo o programa de acabamento |
| Ondas ou faixas repetidas | Vibração, mudança de apoio ou movimento relacionado à máquina | Localização, som, engajamento e registros de fixação | Tratar todas as marcas periódicas como textura de avanço normal |
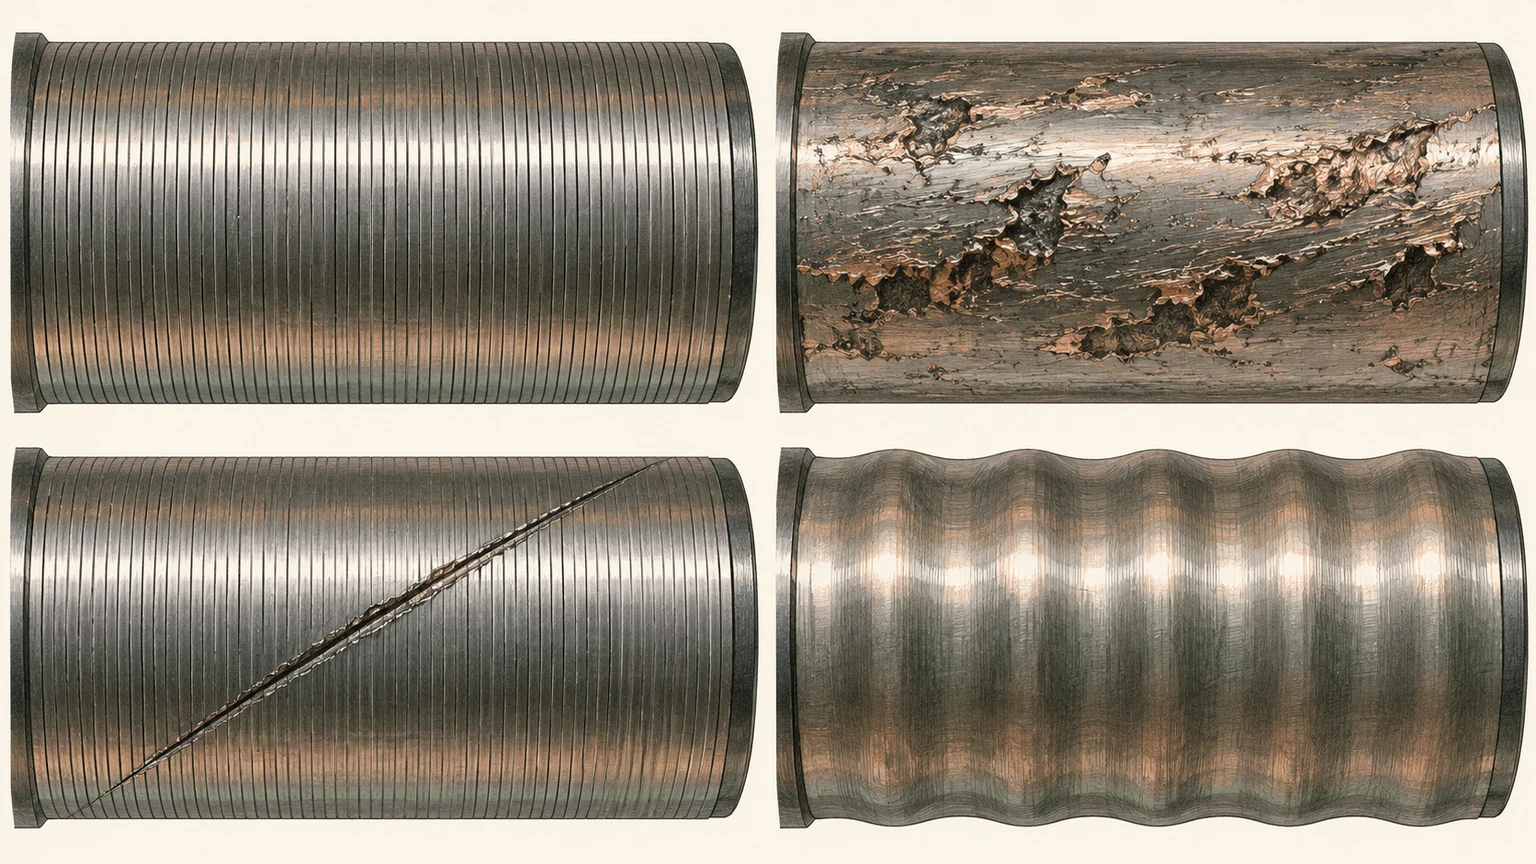
Estas são hipóteses iniciais, não diagnósticos baseados apenas na aparência. Inspecione uma superfície limpa e preserve uma amostra não modificada. Se as peças já foram tamboreadas ou polidas à mão, as evidências originais podem ter desaparecido.
O cálculo do raio de avanço tem um limite
Para uma ferramenta convencional de ponta arredondada ideal em torneamento estável, uma estimativa geométrica comum é Ra ≈ f²/(32r), em que o avanço por revolução f e o raio da ponta r usam a mesma unidade de comprimento. O resultado também usa essa unidade. Ela estima a textura produzida pela geometria; não prevê aderência, danos à ferramenta, vibração ou rasgamento do material.
Para um cálculo ilustrativo, f = 0,10 mm/rev e r = 0,8 mm resultam em Ra ≈ 0,000391 mm, ou cerca de 0,39 µm. Dobrar o avanço para 0,20 mm/rev eleva essa estimativa para cerca de 1,56 µm. Estes são exemplos calculados, não resultados medidos nem compromissos de capacidade da Jucheng. Pastilhas wiper e outras geometrias de aresta exigem sua própria orientação de aplicação.
Um raio maior não é um caminho ilimitado para um acabamento melhor. Em uma peça flexível, a distribuição de forças associada pode aumentar a deflexão ou a vibração. Reduzir demais o avanço também pode fazer a aresta atritar em vez de cortar de forma eficaz. A geometria da ferramenta, a preparação da aresta, a profundidade de corte e a condição do material precisam atuar em conjunto. O processo de torneamento CNC fornece o contexto mais amplo para o suporte do estoque e o sequenciamento das operações.
Use a localização do dano para restringir a causa
Um bom início seguido de um acabamento ruim
Se a primeira parte de um corte é aceitável e o restante se deteriora, verifique o que evolui: desgaste da aresta, acúmulo de cavacos, temperatura, comprimento sem apoio ou proximidade de um ombro. Registre se o efeito se repete em todas as peças ou aparece após várias peças. Um padrão espacial repetitivo e uma tendência gradual ao longo do lote implicam testes diferentes.
Uma faixa danificada em um diâmetro que, fora isso, está bom
Examine a transição de operação correspondente. Uma parada (dwell), a entrada da ferramenta, o contato de fixação ou um cavaco preso em um ombro podem deixar uma marca localizada. Compare a superfície antes e depois do manuseio secundário. Um defeito criado em um cesto de lavagem não será resolvido com outra pastilha de torneamento.
Uma face e um diâmetro que se comportam de forma diferente
As condições de corte em uma superfície faceada mudam com o raio. A programação de velocidade de corte constante também está sujeita a um limite de rotação do fuso. Portanto, a região central não experimenta exatamente as mesmas condições que a borda externa. Inspecione a região que realmente desempenha a função, não a área mais fácil de alcançar com uma sonda.
Aceite a superfície funcional, não o brilho
Ra é um parâmetro de altura média do perfil. Duas superfícies com Ra semelhante podem diferir em vales isolados, forma dos picos e direção de usinagem. Um contato de vedação, uma interface deslizante e uma face decorativa visível podem, portanto, exigir informações de aceitação diferentes, mesmo quando o desenho mostra o mesmo limite numérico de rugosidade.
Considere uma luva torneada ilustrativa: o diâmetro externo posiciona um rolamento, um ombro suporta carga axial e outra superfície é apenas visível. Aplicar o acabamento mais rigoroso em todos os lugares pode adicionar trabalho sem proteger a interface crítica. Em vez disso, identifique cada superfície, sua peça de acoplamento e a falha que o requisito de acabamento pretende evitar.
Não converta isso em uma tabela genérica que promete um único valor de Ra para toda vedação ou rolamento. Os requisitos vêm do projeto real do componente e da especificação pertinente do componente de acoplamento. Especifique limites adicionais de textura ou defeitos quando a função exigir. Se a questão for sobre anodização, galvanoplastia ou outro tratamento adicionado, use o guia separado de opções de acabamento de superfície; a seleção do tratamento e a textura conforme torneado não são a mesma decisão.
Uma disputa sobre acabamento pode começar na configuração da medição
Antes de comparar dois relatórios de inspeção, compare os métodos. Identifique o parâmetro, as unidades, as configurações de avaliação, a direção do traçado, o local de amostragem e a adequação do instrumento. Em uma superfície cilíndrica, um traçado paralelo à direção de usinagem pode produzir um resultado diferente de um traçado transversal a ela. A curvatura, os comprimentos acessíveis curtos e o acesso da ponta de medição também podem afetar se uma medição representa a área especificada.
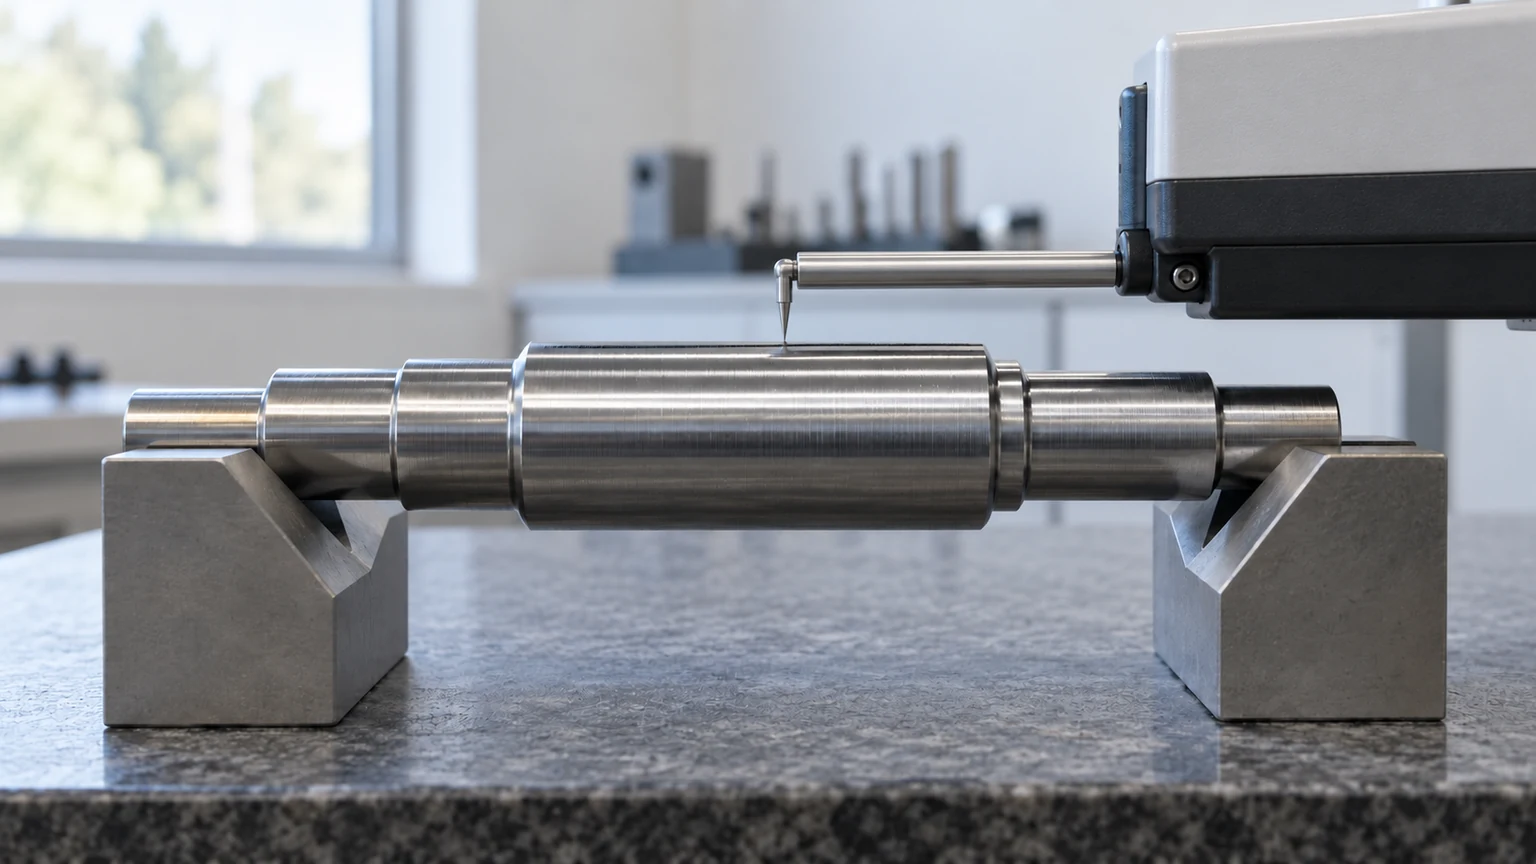
Limpe a peça sem alterar sua textura. Separe a forma da textura usando o método de avaliação acordado, em vez de aceitar qualquer filtro padrão que o instrumento venha a usar. Um comparador de rugosidade manual é útil para triagem, mas não deve substituir automaticamente a medição quantitativa especificada.
Mantenha um mapa das posições medidas, especialmente quando o dano é localizado. Um relatório contendo apenas um único número médio pode ocultar o fato de que a faixa funcional nunca foi medida. A visão geral de controle de qualidade da Jucheng é um ponto de partida para discutir o escopo da inspeção; o método de medição e o plano de aceitação ainda precisam ser acordados para a peça em questão.
Faça um pequeno ensaio que distinga causa de coincidência
- Preserve a linha de base: amostra, fotos da superfície, identidade da ferramenta, lote do material e configurações de medição.
- Escolha um mecanismo sugerido pelas marcas. Verifique a aresta de corte antes de alterar configurações numéricas.
- Faça uma única alteração controlada dentro dos limites operacionais seguros da ferramenta e da máquina.
- Meça os mesmos locais usando o mesmo método e verifique as dimensões, bem como a textura.
- Repita com peças suficientes para determinar se a melhoria se mantém ao longo do uso da ferramenta e da variação normal de produção.
Uma superfície que melhora enquanto seu diâmetro se desvia não é uma correção bem-sucedida. Tampouco uma primeira amostra polida é evidência de um processo de produção estável. Registre quais condições devem permanecer controladas e o que dispara uma troca de pastilha ou uma inspeção adicional.
Para uma discussão com o fornecedor, envie a revisão do desenho, a superfície reprovada identificada, o relatório de medição e uma amostra inalterada ou imagens nítidas. Solicite o registro de causa e verificação em vez de simplesmente pedir uma substituição “mais lisa”. Isso dá a ambas as partes um critério observável para encerrar o problema.
Perguntas que surgem após a primeira inspeção
Uma peça pode passar no Ra e ainda assim ser rejeitada por um risco?
Sim, se uma exigência separada de defeito ou de superfície funcional se aplicar. Um risco localizado pode não ser representado pelo traçado de rugosidade específico. O desenho e o plano de inspeção devem deixar clara a base de aceitação.
Toda superfície torneada deve ser polida?
Não. O polimento é um processo adicional que pode alterar dimensões, arestas e textura. Utilize-o quando a função da superfície o exigir e quando a tolerância, o método e a inspeção final estiverem definidos.
Um corte silencioso prova que não há chatter?
Não. O som é uma evidência de apoio, não uma medição. Verifique o perfil da superfície e a geometria, e compare onde as marcas ocorrem com as condições de apoio e de engajamento.