
Плохое качество поверхности при точении — не всегда проблема подачи. Регулярные винтовые следы, рваные участки, отдельные царапины и широкие волны указывают на разные механизмы. Прежде чем менять условия резания, установите, к чему относится невыполненное требование: к шероховатости, волнистости, повреждению поверхности или внешнему виду. Затем сравните дефект с инструментом, материалом и операцией, которые его вызвали.
Это различие важно, когда вал имеет правильные размеры, но повреждает уплотнение, или когда обработанный торец выглядит блестящим, но не проходит проверку на шероховатость. Полезное расследование связывает три вещи: где возникает след, как поверхность должна функционировать и что изменилось в процессе изготовления. Оно не начинается с общего указания замедлить станок.
Четыре поверхности, требующие четырёх разных расследований
Точение оставляет направленную текстуру по мере продвижения режущей кромки по вращающейся заготовке. Поэтому некоторая видимая текстура ожидаема; одна лишь видимость не является основанием для отбраковки. Фотография при скользящем свете может преувеличить безвредный рисунок, тогда как небольшая царапина на уплотнительной дорожке может иметь большее значение, чем остальная поверхность.
| Наблюдаемая картина | Первая гипотеза для проверки | Полезные доказательства | Вводящее в заблуждение упрощение |
|---|---|---|---|
| Регулярные, равномерно расположенные следы подачи | Подача и эффективный профиль режущей кромки | Подача на оборот, идентификация пластины и измеренный профиль | Отбраковка каждой видимой линии |
| Нерегулярные рваные или размазанные пятна | Адгезия, нарост или неподходящий характер резания | Состояние кромки, фактический материал и изменения по длине реза | Предположение, что поверхность нужно только отполировать |
| Изолированные канавки, пересекающие нормальную шероховатость | Контакт со стружкой, повреждение при обращении или загрязнение на последующей операции | Контроль сразу после резания и после обращения с деталью | Изменение всей программы финишной обработки |
| Повторяющиеся волны или полосы | Вибрация, изменение опор или перемещения, связанные со станком | Местоположение, звук, зона контакта и записи о закреплении заготовки | Трактовка всех периодических следов как нормальной текстуры подачи |
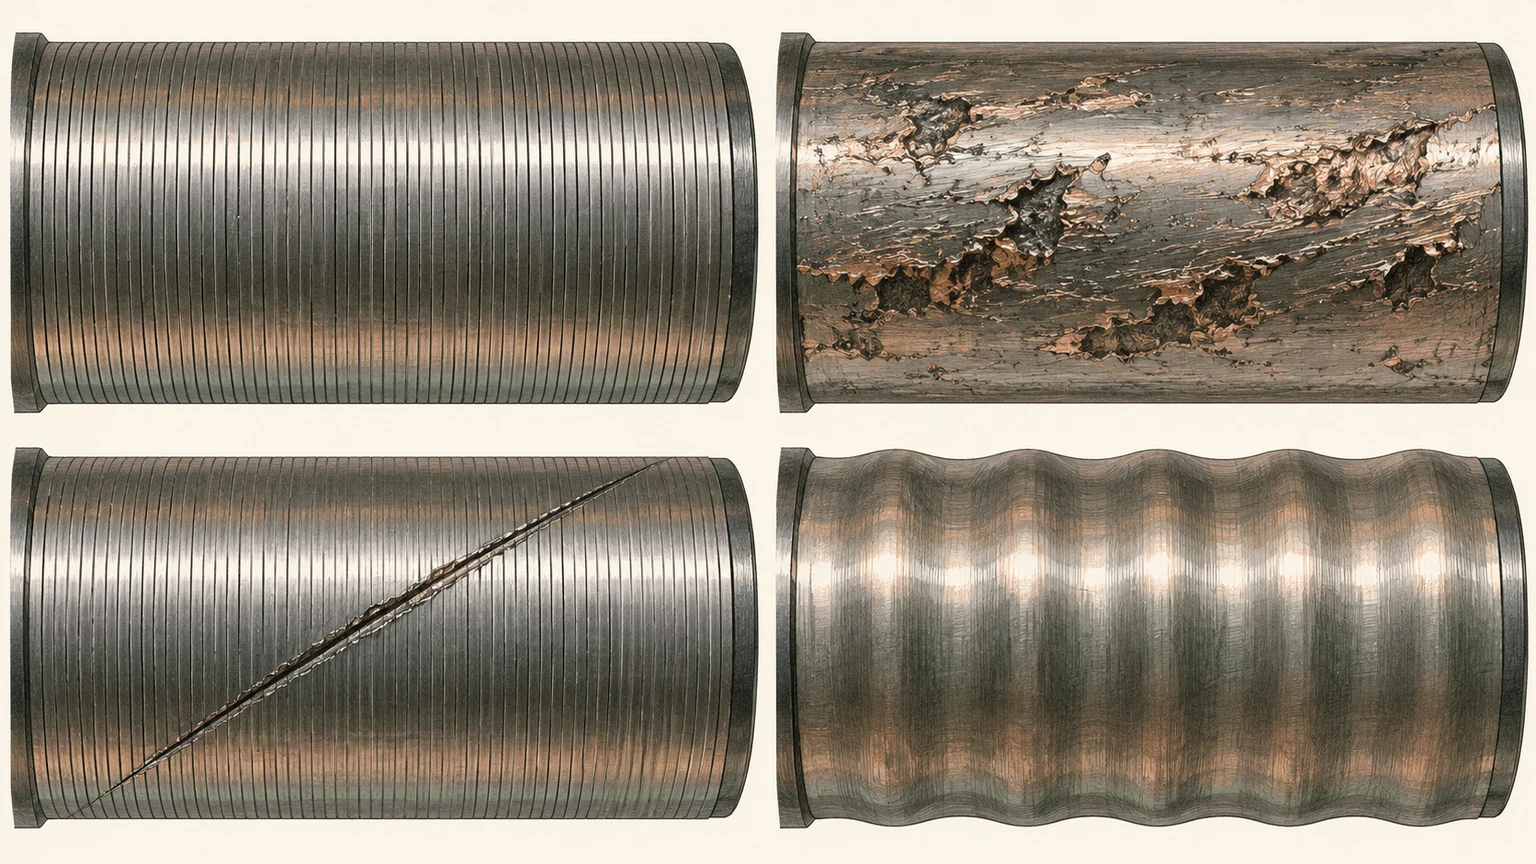
Это исходные гипотезы, а не диагнозы, поставленные только по внешнему виду. Осмотрите чистую поверхность и сохраните неизменённый образец. Если детали уже прошли галтовку или ручную полировку, исходные доказательства могут быть утрачены.
У расчёта подачи и радиуса есть граница
Для идеального обычного резца с круглой вершиной при стабильном точении распространённая геометрическая оценка имеет вид Ra ≈ f²/(32r), где подача на оборот f и радиус вершины r выражены в одной и той же единице длины. Результат также выражается в этой единице. Формула оценивает шероховатость, создаваемую геометрией; она не предсказывает адгезию, повреждение инструмента, вибрацию или разрывы материала.
Для иллюстративного расчёта f = 0,10 мм/об и r = 0,8 мм дают Ra ≈ 0,000391 мм, или около 0,39 мкм. Удвоение подачи до 0,20 мм/об увеличивает эту оценку примерно до 1,56 мкм. Это расчётные примеры, а не измеренные результаты и не обязательства по возможностям Jucheng. Для пластин с вайпер-геометрией и других геометрий кромки требуется отдельное руководство по применению.
Больший радиус не является неограниченным путём к лучшей чистоте обработки. На нежёсткой заготовке связанное с этим распределение усилий может увеличить прогиб или вибрацию. Слишком сильное уменьшение подачи также может привести к тому, что кромка будет тереть, а не эффективно резать. Геометрия инструмента, подготовка кромки, глубина резания и состояние материала должны работать совместно. Процесс токарной обработки с ЧПУ обеспечивает более широкий контекст для поддержки заготовки и последовательности операций.
Используйте расположение повреждения, чтобы сузить причину
Хорошее начало, за которым следует плохая чистота обработки
Если первая часть резания приемлема, а остальная ухудшается, проверьте, что именно изменяется: износ кромки, накопление стружки, температура, неподкреплённая длина или близость к уступу. Зафиксируйте, повторяется ли эффект на каждой детали или появляется после нескольких деталей. Повторяющийся пространственный рисунок и постепенная тенденция по партии подразумевают разные проверки.
Одна повреждённая полоса на в остальном безупречном диаметре
Изучите соответствующий переход операции. Выдержка, врезание инструмента, контакт с зажимом или стружка, застрявшая у уступа, могут оставить локальный след. Сравните поверхность до и после вторичной обработки. Дефект, возникший в моечной корзине, не будет устранён другой токарной пластиной.
Торец и диаметр, которые ведут себя по-разному
Условия резания на обрабатываемой торцевой поверхности изменяются с радиусом. Программирование с постоянной скоростью резания также ограничено пределом частоты вращения шпинделя. Поэтому центральная область испытывает не совсем те же условия, что и наружная кромка. Проверяйте область, которая фактически выполняет функцию, а не ту, до которой проще всего добраться щупом.
Принимайте функциональную поверхность, а не блеск
Ra — это параметр средней высоты профиля. Две поверхности с похожим Ra могут различаться по изолированным впадинам, форме пиков и направлению следов обработки. Поэтому контакт с уплотнением, поверхность скольжения и видимая декоративная поверхность могут требовать разной приёмочной информации, даже если на чертеже указан одинаковый числовой предел шероховатости.
Рассмотрим иллюстративную точеную втулку: наружный диаметр служит посадкой для подшипника, один уступ воспринимает осевую нагрузку, а другая поверхность лишь видна. Применение самой строгой чистоты обработки повсюду может добавить работы, не защитив критический интерфейс. Вместо этого определите каждую поверхность, сопрягаемую с ней деталь и отказ, который должно предотвратить требование к чистоте обработки.
Не превращайте это в универсальную таблицу, обещающую одно значение Ra для каждого уплотнения или подшипника. Требования исходят из фактической конструкции компонента и соответствующей спецификации сопрягаемого компонента. Указывайте дополнительные ограничения по текстуре или дефектам, когда этого требует функция. Если вопрос касается анодирования, гальванического покрытия или другой дополнительной обработки, используйте отдельное руководство по вариантам отделки поверхности; выбор обработки и текстура после точения — это не одно и то же решение.
Спор о качестве обработки может начаться с настройки измерения
Прежде чем сравнивать два отчёта о контроле, сравните методы. Определите параметр, единицы измерения, настройки оценки, направление трассы, место отбора проб и пригодность прибора. На цилиндрической поверхности трасса, параллельная направлению следов обработки, может дать иной результат, чем трасса поперёк него. Кривизна, малая доступная длина и доступ щупа также могут влиять на то, представляет ли измерение заданную область.
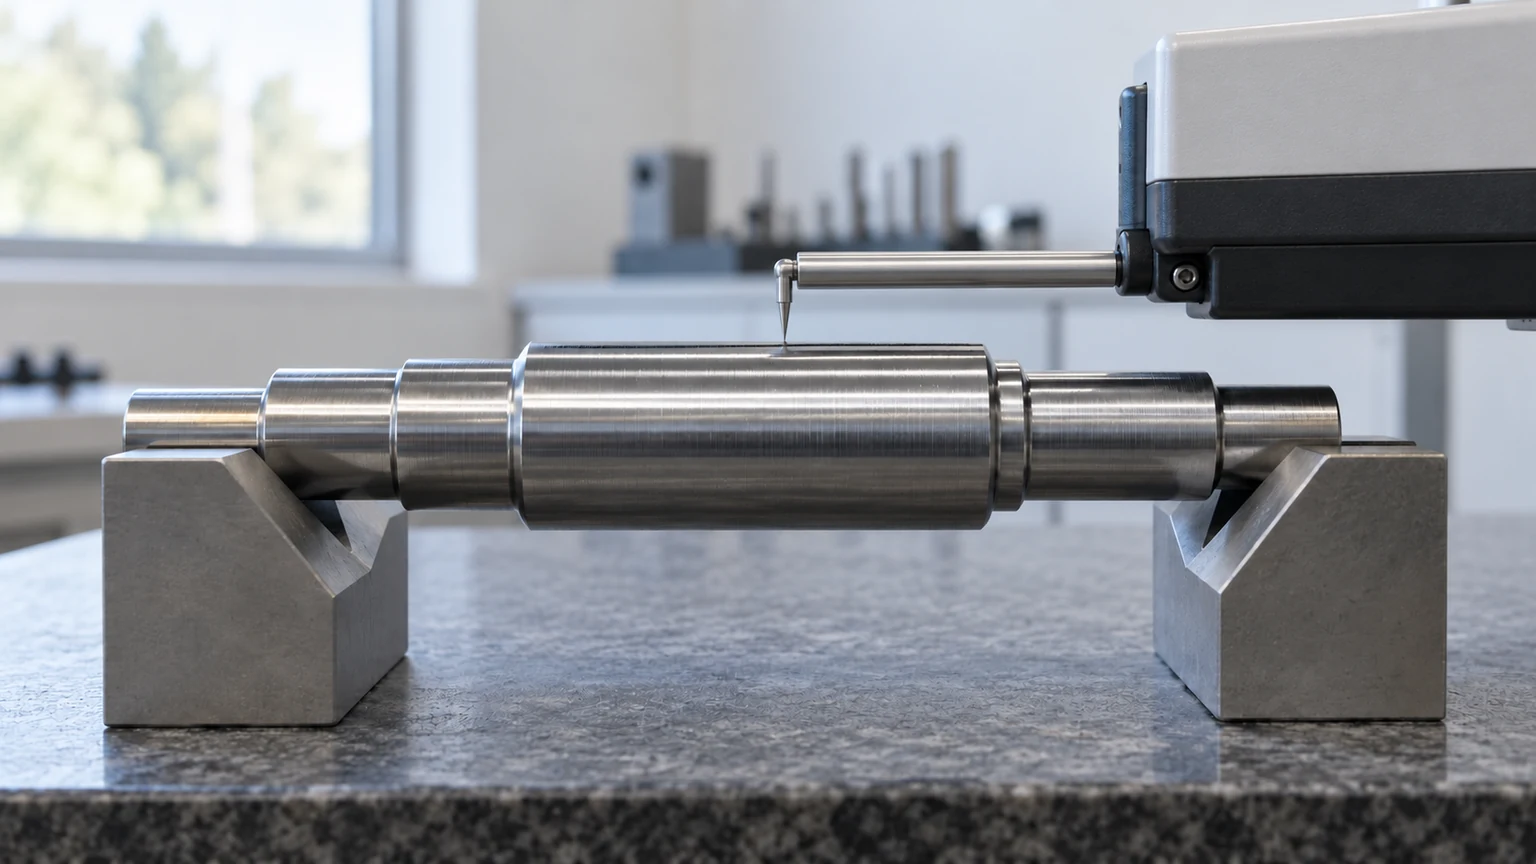
Очистите деталь, не изменяя её текстуру. Отделяйте форму от текстуры с помощью согласованного метода оценки, а не принимайте тот фильтр по умолчанию, который случайно использует прибор. Ручной компаратор шероховатости полезен для предварительной оценки, но он не должен автоматически заменять заданное количественное измерение.
Ведите карту измеренных позиций, особенно если повреждение локальное. Отчёт, содержащий только одно среднее число, может скрыть тот факт, что функциональная дорожка вообще не измерялась. обзор контроля качества Jucheng — это отправная точка для обсуждения объёма контроля; метод измерения и план приёмки всё ещё требуют согласования для конкретной детали.
Проведите небольшой пробный прогон, который позволит отличить причину от совпадения
- Сохраняйте базовую линию: образец, фотографии поверхности, идентификацию инструмента, партию материала и настройки измерения.
- Выберите один механизм, на который указывают следы. Проверьте режущую кромку перед изменением числовых настроек.
- Внесите одно контролируемое изменение в пределах безопасных рабочих ограничений инструмента и станка.
- Измеряйте одни и те же позиции одним и тем же методом и проверяйте как размеры, так и текстуру.
- Повторите на достаточном количестве деталей, чтобы определить, сохраняется ли улучшение при износе инструмента и обычной производственной вариации.
Поверхность, которая улучшается, пока её диаметр дрейфует, — это не успешное исправление. И отполированный первый образец не является доказательством стабильного производственного процесса. Запишите, какие условия должны оставаться контролируемыми и что служит поводом для смены пластины или дополнительного контроля.
Для обсуждения с поставщиком отправьте ревизию чертежа, идентифицированную дефектную поверхность, отчёт об измерениях и неизменённый образец или чёткие изображения. Запрашивайте запись о причине и верификации, а не просто просите “более гладкую” замену. Это даёт обеим сторонам наблюдаемый критерий для закрытия вопроса.
Вопросы, возникающие после первой проверки
Может ли деталь пройти по Ra и всё же быть забракована из-за царапины?
Да, если применяется отдельное требование к дефекту или функциональной поверхности. Локальная царапина может не отражаться в конкретной трассе шероховатости. Чертеж и план контроля должны делать основу приёмки ясной.
Нужно ли полировать каждую токарную поверхность?
Нет. Полировка — это дополнительный процесс, который может изменять размеры, кромки и текстуру. Используйте её, когда этого требует функция поверхности и определены припуск, метод и окончательный контроль.
Доказывает ли тихий рез, что вибрация отсутствует?
Нет. Звук — это вспомогательное свидетельство, а не измерение. Проверьте профиль поверхности и геометрию, а также сопоставьте места появления следов с условиями опирания и зацепления.