
Une finition de surface de tournage médiocre n'est pas toujours un problème de vitesse d'avance. Des marques hélicoïdales régulières, des zones arrachées, des rayures isolées et de larges ondulations renvoient à des mécanismes différents. Avant de modifier les conditions de coupe, déterminez si l'exigence non satisfaite concerne la rugosité, l'ondulation, l'endommagement de la surface ou l'aspect. Comparez ensuite le défaut avec l'outil, la matière et l'opération qui l'ont produit.
Cette distinction est importante lorsqu'un arbre présente les bonnes dimensions mais endommage un joint, ou lorsqu'une face tournée paraît brillante mais échoue au contrôle de rugosité. Une investigation utile relie trois éléments : l'endroit où la marque apparaît, la fonction que la surface doit remplir et ce qui a changé pendant la fabrication. Elle ne commence pas par une consigne générale de ralentir la machine.
Quatre surfaces qui exigent quatre investigations différentes
Le tournage laisse une texture directionnelle à mesure que l'arête de coupe avance sur une pièce en rotation. Une certaine texture visible est donc attendue ; la visibilité seule ne justifie pas un rejet. Une photographie en lumière rasante peut exagérer un motif inoffensif, tandis qu'une petite rayure sur une portée d'étanchéité peut compter davantage que le reste de la surface.
| Motif observé | Première hypothèse à tester | Preuves utiles | Raccourci trompeur |
|---|---|---|---|
| Marques d'avance régulières et régulièrement espacées | Profil d'avance et de tranchant effectif | Avance par tour, identification de la plaquette et profil mesuré | Rejeter chaque ligne visible |
| Zones irrégulières arrachées ou étalées | Adhérence, arête rapportée ou action de coupe inadaptée | État du tranchant, matériau réel et variations le long de la coupe | Supposer que la surface nécessite seulement un polissage |
| Rainures isolées traversant la texture normale | Contact avec les copeaux, dommage de manutention ou opération ultérieure contaminée | Inspection immédiatement après la coupe et après la manutention | Modifier l'ensemble du programme de finition |
| Ondulations ou bandes répétées | Vibration, changement de support ou mouvement lié à la machine | Emplacement, son, engagement et enregistrements de maintien de la pièce | Traiter toutes les marques périodiques comme une texture d'avance normale |
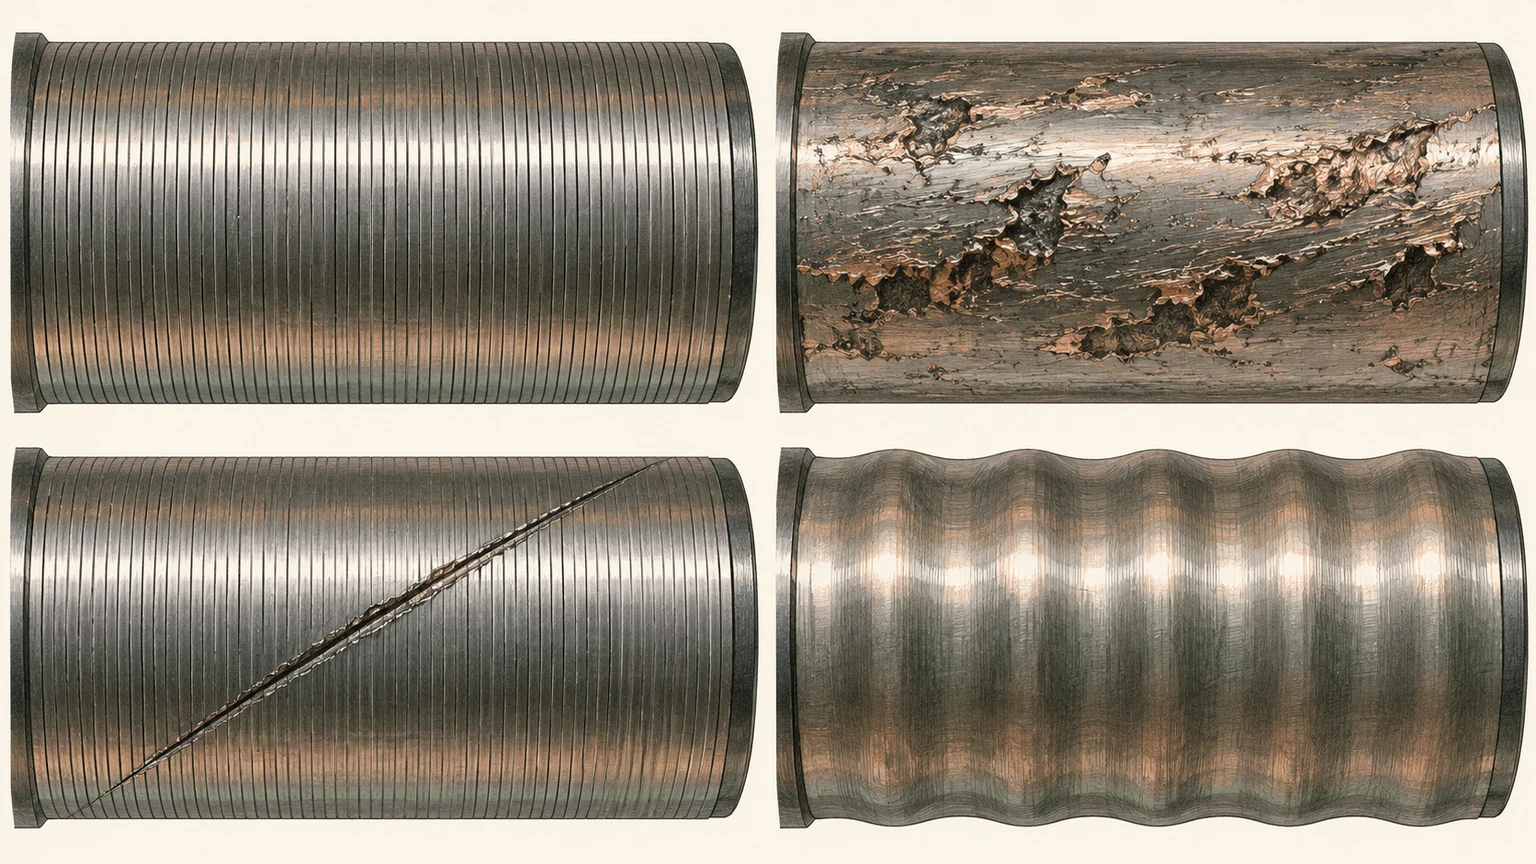
Ce sont des hypothèses de départ, et non des diagnostics établis à partir du seul aspect. Inspectez une surface propre et conservez un échantillon non modifié. Si les pièces ont déjà été soumises au tonneau ou polies à la main, les preuves d'origine peuvent avoir disparu.
Le calcul rayon d'outil-avance a une limite
Pour un outil conventionnel idéal à nez rond en tournage stable, une estimation géométrique courante est Ra ≈ f²/(32r), où l'avance par tour f et le rayon de nez r utilisent la même unité de longueur. Le résultat utilise également cette unité. Elle estime la texture produite par la géométrie ; elle ne prédit ni l'adhérence, ni l'endommagement de l'outil, ni les vibrations, ni l'arrachement de matière.
À titre d'exemple de calcul, f = 0,10 mm/tr et r = 0,8 mm donnent Ra ≈ 0,000391 mm, soit environ 0,39 µm. En doublant l'avance à 0,20 mm/tr, cette estimation passe à environ 1,56 µm. Il s'agit d'exemples calculés, et non de résultats mesurés ni d'engagements de capacité de Jucheng. Les plaquettes wiper et autres géométries de coupe nécessitent leurs propres recommandations d'application.
Un rayon plus grand n'est pas une voie illimitée vers un meilleur état de surface. Sur une pièce flexible, la distribution des efforts associée peut accroître la déflexion ou les vibrations. Réduire excessivement l'avance peut aussi amener l'arête à frotter plutôt qu'à couper efficacement. La géométrie de l'outil, la préparation de l'arête, la profondeur de passe et l'état du matériau doivent fonctionner ensemble. Le Processus de tournage CNC fournit le contexte plus large pour le support de stock et la séquence des opérations.
Utilisez l'emplacement de l'endommagement pour cibler la cause
Un bon début suivi d'un mauvais état de surface
Si la première partie d'une coupe est acceptable et que le reste se dégrade, vérifiez ce qui évolue : usure de l'arête, accumulation de copeaux, température, longueur non supportée ou proximité d'un épaulement. Notez si l'effet se répète sur chaque pièce ou n'apparaît qu'après plusieurs pièces. Un motif spatial répétitif et une dérive progressive sur un lot impliquent des essais différents.
Une bande endommagée sur un diamètre par ailleurs sain
Examinez la transition d'opération correspondante. Un temps d'arrêt, l'entrée de l'outil, le contact d'un serrage ou un copeau coincé contre un épaulement peuvent laisser une marque localisée. Comparez la surface avant et après la manutention secondaire. Un défaut créé dans un panier de lavage ne sera pas résolu par une autre plaquette de tournage.
Une face et un diamètre qui se comportent différemment
Les conditions de coupe sur une surface dressée varient avec le rayon. La programmation à vitesse de coupe constante est également soumise à une limite de vitesse de broche. La zone centrale ne subit donc pas exactement les mêmes conditions que le bord extérieur. Inspectez la zone qui remplit réellement la fonction, et non celle qui est la plus facile à atteindre avec une sonde.
Acceptez la surface fonctionnelle, pas le brillant
Ra est un paramètre moyen de hauteur de profil. Deux surfaces de Ra similaire peuvent différer par leurs vallées isolées, la forme des pics et la direction de striure. Un contact d'étanchéité, une interface de glissement et une face décorative visible peuvent donc nécessiter des informations d'acceptation différentes, même lorsque le plan indique la même limite numérique de rugosité.
Prenons l'exemple illustratif d'un manchon tourné : le diamètre extérieur assure le positionnement d'un roulement, un épaulement reprend une charge axiale et une autre surface est simplement visible. Appliquer la finition la plus serrée partout peut ajouter du travail sans protéger l'interface critique. Identifiez plutôt chaque surface, sa pièce conjuguée et la défaillance que l'exigence de finition vise à prévenir.
Ne transformez pas cela en un tableau générique promettant une valeur Ra unique pour chaque joint ou roulement. Les exigences découlent de la conception réelle du composant et de la spécification du composant conjugué concerné. Spécifiez des limites supplémentaires de texture ou de défauts lorsque la fonction l'exige. Si la question porte sur l'anodisation, le placage ou un autre traitement ajouté, utilisez le guide distinct des options de finition de surface; le choix du traitement et la texture en l'état tourné ne relèvent pas de la même décision.
Un litige de finition peut naître de la configuration de mesure
Avant de comparer deux rapports d'inspection, comparez les méthodes. Identifiez le paramètre, les unités, les réglages d'évaluation, la direction du tracé, l'emplacement d'échantillonnage et l'adéquation de l'instrument. Sur une surface cylindrique, un tracé parallèle à la direction d'usinage peut donner un résultat différent d'un tracé perpendiculaire. La courbure, les courtes longueurs accessibles et l'accès de la sonde peuvent également influer sur la représentativité d'une mesure par rapport à la zone spécifiée.
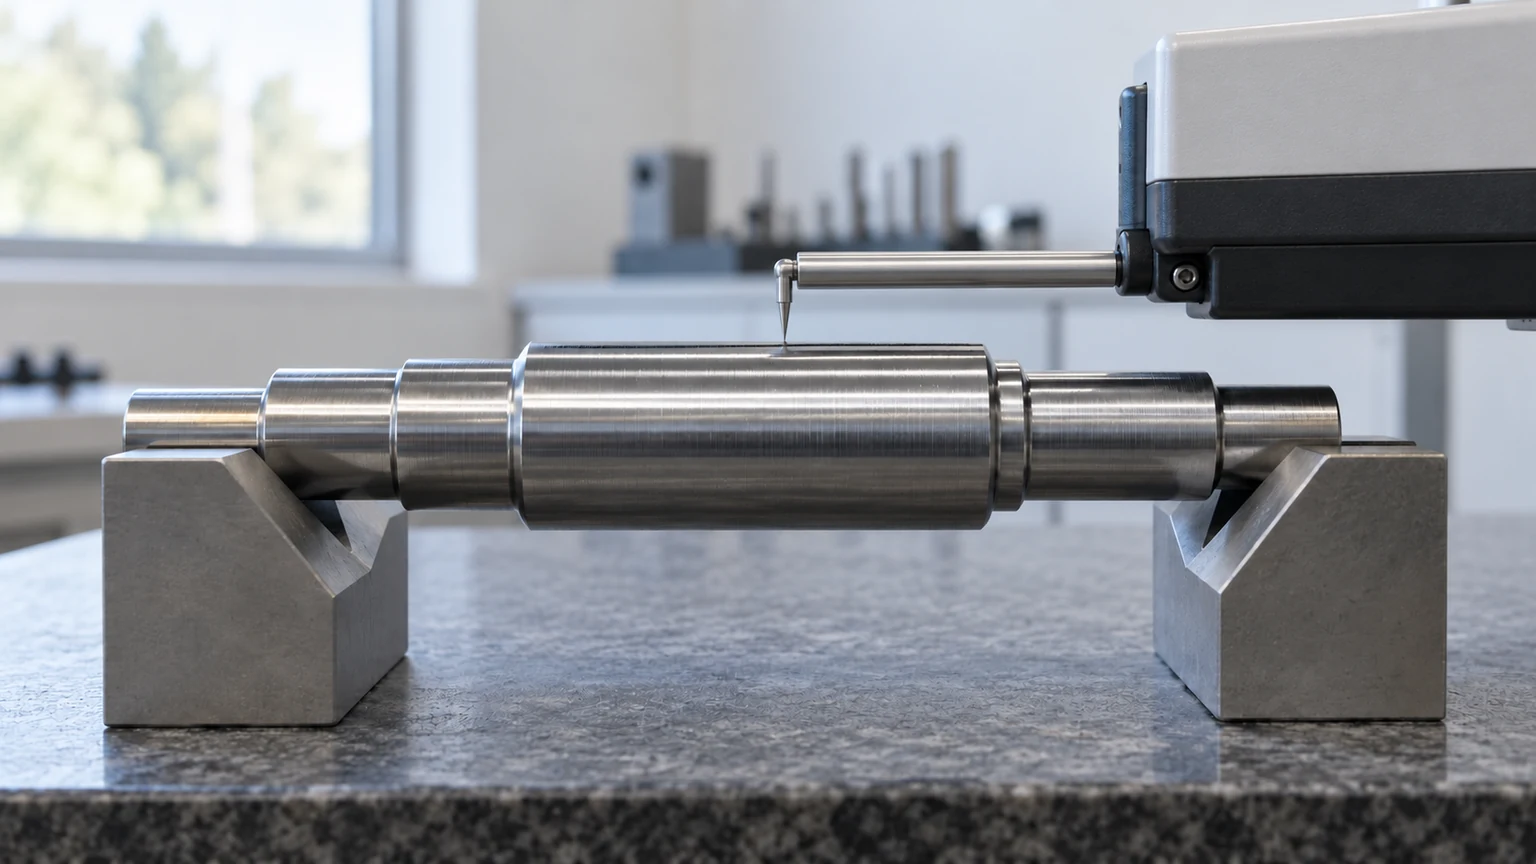
Nettoyez la pièce sans altérer sa texture. Séparez la forme de la texture en utilisant la méthode d'évaluation convenue plutôt qu'en acceptant le filtre par défaut que l'instrument utilise. Un comparateur de rugosité manuel est utile pour le tri, mais il ne doit pas remplacer automatiquement la mesure quantitative spécifiée.
Conservez une cartographie des positions mesurées, en particulier lorsque l'endommagement est localisé. Un rapport ne contenant qu'une seule valeur moyenne peut masquer le fait que la piste fonctionnelle n'a jamais été mesurée. L' aperçu du contrôle qualité de Jucheng constitue un point de départ pour discuter de l'étendue de l'inspection ; la méthode de mesure et le plan d'acceptation doivent encore être convenus pour la pièce concernée.
Réalisez un petit essai capable de distinguer la cause de la coïncidence
- Préservez la référence : échantillon, photos de surface, identité de l'outil, lot de matière et réglages de mesure.
- Choisissez un mécanisme suggéré par les marques. Vérifiez l'arête de coupe avant de modifier les réglages numériques.
- Effectuez une seule modification contrôlée dans les limites d'exploitation sûres de l'outil et de la machine.
- Mesurez les mêmes emplacements avec la même méthode, et vérifiez les dimensions ainsi que la texture.
- Répétez sur suffisamment de pièces pour déterminer si l'amélioration se maintient au fil de l'usure de l'outil et de la variabilité normale de production.
Une surface qui s'améliore alors que son diamètre dérive ne constitue pas une correction réussie. Un premier échantillon poli n'est pas non plus la preuve d'un processus de production stable. Consignez les conditions qui doivent rester maîtrisées et les éléments déclenchant un changement de plaquette ou une inspection supplémentaire.
Pour une discussion avec un fournisseur, envoyez la révision du plan, la surface défaillante identifiée, le rapport de mesure et un échantillon non modifié ou des images nettes. Demandez le dossier de cause et de vérification plutôt que de simplement réclamer un remplacement “ plus lisse ”. Cela donne aux deux parties un critère observable pour clore le problème.
Questions qui surgissent après la première inspection
Une pièce peut-elle satisfaire à Ra et être néanmoins rejetée pour une rayure ?
Oui, si une exigence distincte relative à un défaut ou à une surface fonctionnelle s'applique. Une rayure localisée peut ne pas être représentée par le tracé de rugosité particulier. Le plan et le plan d'inspection doivent clarifier la base d'acceptation.
Faut-il polir toutes les surfaces tournées ?
Non. Le polissage est un processus supplémentaire qui peut modifier les dimensions, les arêtes et la texture. Utilisez-le lorsque la fonction de la surface l'exige et que la surépaisseur, la méthode et le contrôle final sont définis.
Une coupe silencieuse prouve-t-elle l'absence de broutement ?
Non. Le son est un indice, pas une mesure. Vérifiez le profil de surface et la géométrie, et comparez l'emplacement des marques avec les conditions de maintien et d'engagement.