
Eine schlechte Dreh-Oberflächengüte ist nicht immer ein Vorschubproblem. Regelmäßige helixförmige Spuren, ausgerissene Stellen, vereinzelte Kratzer und breite Wellen deuten auf unterschiedliche Mechanismen hin. Bevor Sie die Schnittbedingungen ändern, klären Sie, ob die nicht erfüllte Anforderung die Rauheit, die Welligkeit, die Oberflächenschädigung oder das Aussehen betrifft. Vergleichen Sie dann den Defekt mit dem Werkzeug, dem Material und der Operation, die ihn verursacht haben.
Diese Unterscheidung ist wichtig, wenn eine Welle korrekt misst, aber eine Dichtung beschädigt, oder wenn eine gedrehte Stirnfläche hell aussieht, aber eine Rauheitsprüfung nicht besteht. Eine nützliche Untersuchung verbindet drei Dinge: wo die Spur auftritt, wie die Oberfläche funktionieren muss und was sich während der Fertigung geändert hat. Sie beginnt nicht mit der pauschalen Anweisung, die Maschine langsamer laufen zu lassen.
Vier Oberflächen, die vier verschiedene Untersuchungen erfordern
Beim Drehen entsteht eine gerichtete Textur, während die Schneide über ein rotierendes Werkstück vorrückt. Eine gewisse sichtbare Textur ist daher zu erwarten; die Sichtbarkeit allein rechtfertigt keine Ablehnung. Ein Foto unter Streiflicht kann ein harmloses Muster übertreiben, während ein kleiner Kratzer auf einer Dichtungsbahn wichtiger sein kann als der Rest der Oberfläche.
| Beobachtetes Muster | Erste zu prüfende Hypothese | Nützliche Belege | Irreführende Abkürzung |
|---|---|---|---|
| Regelmäßige, gleichmäßig verteilte Vorschubmarkierungen | Vorschub- und effektives Schneidkantenprofil | Vorschub pro Umdrehung, Wendeschneidplatten-Identifikation und gemessenes Profil | Jede sichtbare Linie ablehnen |
| Unregelmäßige Risse oder verschmierte Stellen | Adhäsion, Aufbauschneide oder ungeeignete Schneidwirkung | Kantenzustand, tatsächliches Material und Veränderungen entlang des Schnitts | Annahme, dass die Oberfläche nur poliert werden muss |
| Isolierte Rillen, die die normale Bearbeitungsrichtung kreuzen | Spankontakt, Handhabungsschäden oder ein kontaminierter späterer Arbeitsgang | Prüfung unmittelbar nach dem Schneiden und nach der Handhabung | Änderung des gesamten Schlichtprogramms |
| Wiederkehrende Wellen oder Bänder | Vibration, wechselnde Auflage oder maschinenbedingte Bewegung | Standort-, Geräusch-, Eingriffs- und Werkstückspannaufzeichnungen | Alle periodischen Markierungen als normale Vorschubtextur behandeln |
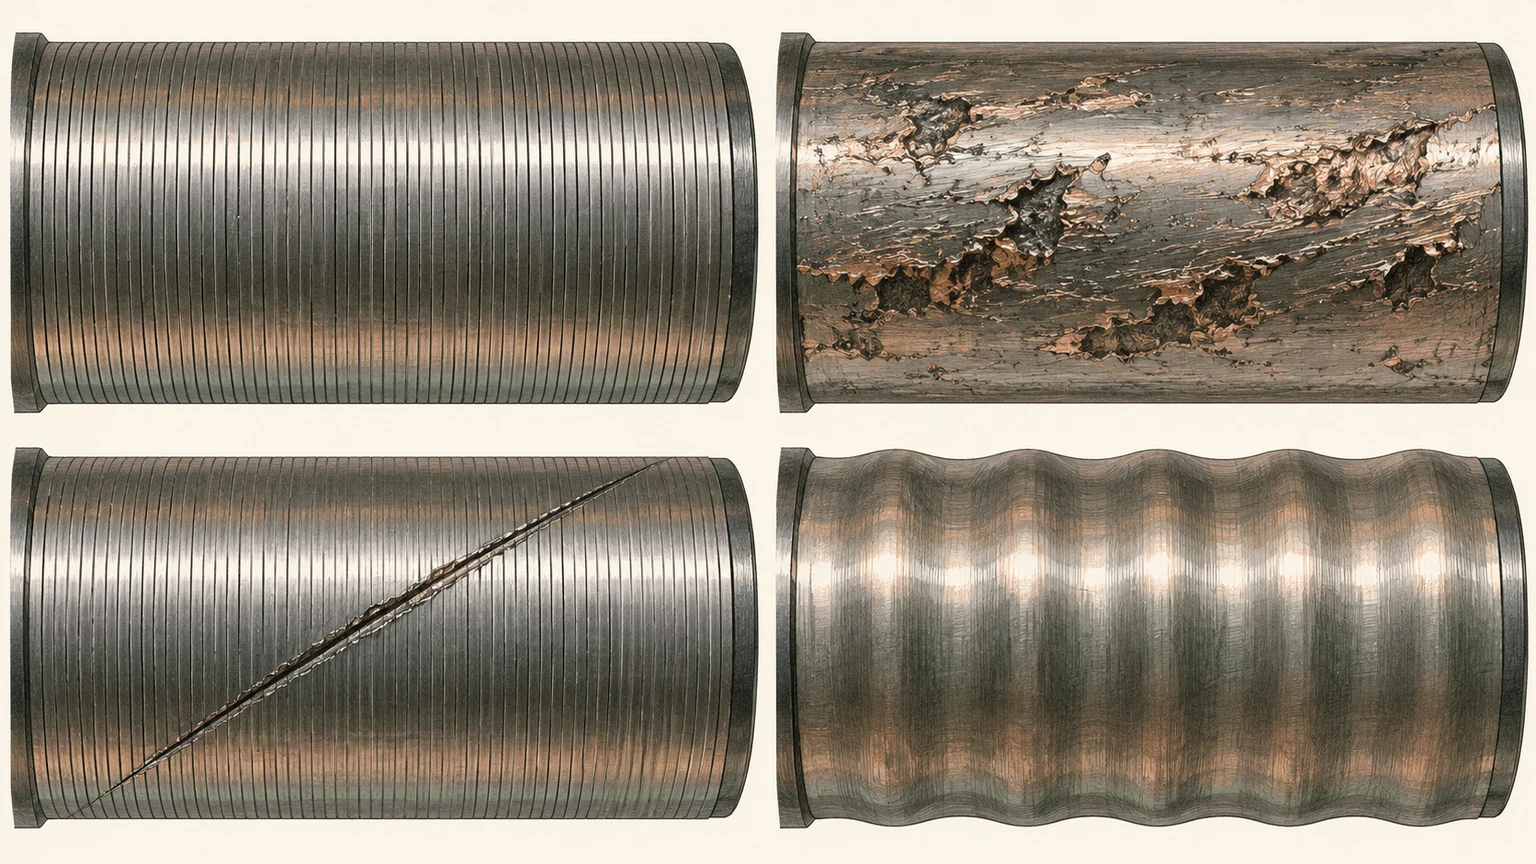
Dies sind Ausgangshypothesen, keine Diagnosen allein aufgrund des Aussehens. Untersuchen Sie eine saubere Oberfläche und bewahren Sie eine unveränderte Probe auf. Wenn Teile bereits getrommelt oder von Hand poliert wurden, kann der ursprüngliche Beweis verloren sein.
Die Vorschubradius-Berechnung hat eine Grenze
Für ein ideales konventionelles Rundnasenwerkzeug beim stabilen Drehen ist eine gängige geometrische Schätzung Ra ≈ f²/(32r), wobei Vorschub pro Umdrehung f und Nasenradius r dieselbe Längeneinheit verwenden. Das Ergebnis verwendet ebenfalls diese Einheit. Sie schätzt die durch die Geometrie erzeugte Textur; sie sagt weder Adhäsion noch Werkzeugschaden, Vibration oder Materialausriss voraus.
Für eine veranschaulichende Berechnung ergeben f = 0,10 mm/U und r = 0,8 mm Ra ≈ 0,000391 mm oder etwa 0,39 µm. Eine Verdopplung des Vorschubs auf 0,20 mm/U erhöht diese Schätzung auf etwa 1,56 µm. Dies sind berechnete Beispiele, keine Messergebnisse oder Leistungszusagen von Jucheng. Wiper-Wendeschneidplatten und andere Schneidengeometrien erfordern ihre eigene Anwendungsberatung.
Ein größerer Radius ist kein unbegrenzter Weg zu einer besseren Oberfläche. Bei einem flexiblen Werkstück kann die damit verbundene Kraftverteilung die Durchbiegung oder Vibration erhöhen. Eine zu starke Verringerung des Vorschubs kann außerdem dazu führen, dass die Schneide eher reibt als effektiv schneidet. Werkzeuggeometrie, Schneidenvorbereitung, Schnitttiefe und Materialzustand müssen zusammenwirken. Die CNC-Drehprozess liefert den weiteren Kontext für Materialunterstützung und Arbeitsablaufplanung.
Nutzen Sie die Lage der Schädigung, um die Ursache einzugrenzen
Ein guter Anfang, gefolgt von einer schlechten Oberfläche
Wenn der erste Teil eines Schnitts akzeptabel ist und der Rest sich verschlechtert, prüfen Sie, was sich verändert: Schneidenverschleiß, Späneansammlung, Temperatur, nicht unterstützte Länge oder Nähe zu einem Absatz. Halten Sie fest, ob der Effekt bei jedem Teil auftritt oder erst nach mehreren Teilen. Ein wiederkehrendes räumliches Muster und ein allmählicher Chargentrend implizieren unterschiedliche Tests.
Ein beschädigtes Band auf einem ansonsten einwandfreien Durchmesser
Untersuchen Sie den entsprechenden Arbeitsübergang. Ein Verweilen, Werkzeugeintritt, Spannkontakt oder eine an einem Absatz eingeklemmte Spane können eine lokalisierte Markierung hinterlassen. Vergleichen Sie die Oberfläche vor und nach der Sekundärbehandlung. Ein Defekt, der in einem Waschkorb entsteht, wird nicht durch eine andere Drehwendeschneidplatte behoben.
Eine Stirnfläche und ein Durchmesser, die sich unterschiedlich verhalten
Die Schnittbedingungen auf einer Stirnfläche ändern sich mit dem Radius. Eine Programmierung mit konstanter Schnittgeschwindigkeit unterliegt zudem einer Spindeldrehzahlgrenze. Der mittlere Bereich erfährt daher nicht genau dieselben Bedingungen wie der Außenrand. Untersuchen Sie den Bereich, der tatsächlich die Funktion erfüllt, nicht den Bereich, der mit einer Sonde am einfachsten zu erreichen ist.
Akzeptieren Sie die funktionale Oberfläche, nicht den Glanz
Ra ist ein mittlerer Profilhöhenparameter. Zwei Oberflächen mit ähnlichem Ra können sich in isolierten Tälern, Spitzenform und Riefenrichtung unterscheiden. Eine Dichtungskontaktfläche, eine Gleitfläche und eine sichtbare dekorative Fläche können daher unterschiedliche Abnahmeinformationen erfordern, selbst wenn die Zeichnung dieselbe numerische Rauheitsgrenze angibt.
Betrachten Sie eine veranschaulichende gedrehte Hülse: Der Außendurchmesser positioniert ein Lager, ein Absatz trägt eine Axiallast, und eine weitere Fläche ist lediglich sichtbar. Die strengste Oberfläche überall anzuwenden, kann Arbeit hinzufügen, ohne die kritische Schnittstelle zu schützen. Identifizieren Sie stattdessen jede Fläche, ihr Gegenstück und den Ausfall, den die Oberflächenanforderung verhindern soll.
Machen Sie daraus keine allgemeine Tabelle, die einen einzigen Ra-Wert für jede Dichtung oder jedes Lager verspricht. Die Anforderungen ergeben sich aus dem tatsächlichen Bauteildesign und der relevanten Spezifikation des Gegenbauteils. Legen Sie zusätzliche Textur- oder Fehlergrenzen fest, wenn die Funktion sie erfordert. Wenn es um Eloxieren, Galvanisieren oder eine andere zusätzliche Behandlung geht, verwenden Sie den separaten Leitfaden für Oberflächenveredelungsoptionen; die Auswahl der Behandlung und die Textur im gedrehten Zustand sind nicht dieselbe Entscheidung.
Ein Oberflächenstreit kann bei der Messvorrichtung beginnen
Bevor Sie zwei Prüfberichte vergleichen, vergleichen Sie die Methoden. Identifizieren Sie den Parameter, die Einheiten, die Auswertungseinstellungen, die Messspurrichtung, die Probenahmestelle und die Eignung des Instruments. Auf einer zylindrischen Oberfläche kann eine zur Bearbeitungsrichtung parallele Spur ein anderes Ergebnis liefern als eine quer dazu. Krümmung, kurze zugängliche Längen und der Zugang der Sonde können ebenfalls beeinflussen, ob eine Messung den spezifizierten Bereich repräsentiert.
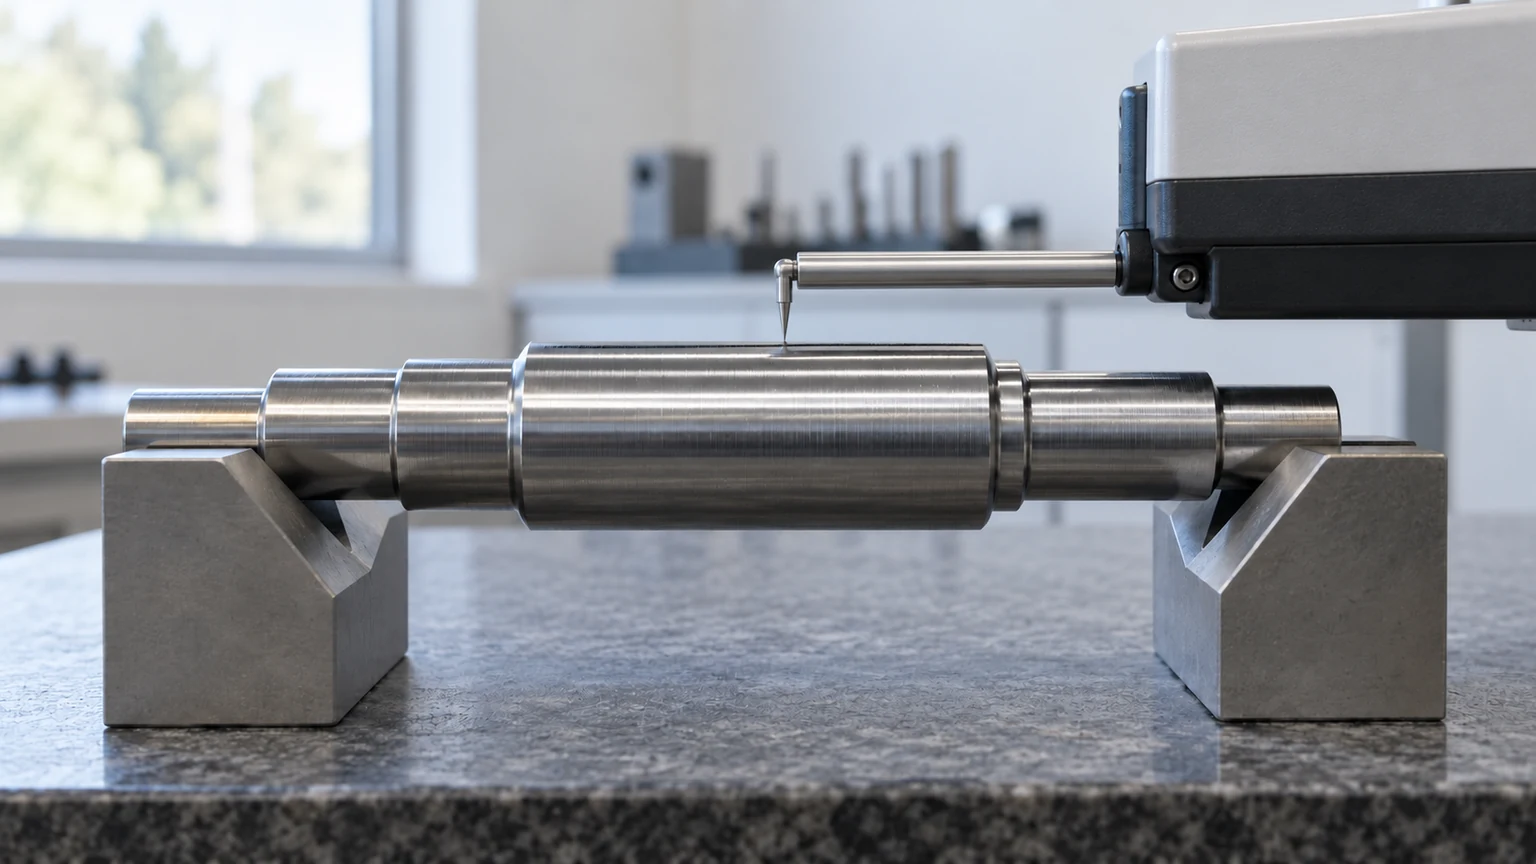
Reinigen Sie das Teil, ohne seine Textur zu verändern. Trennen Sie Form von Textur mit der vereinbarten Auswertungsmethode, anstatt den Standardfilter zu akzeptieren, den ein Instrument zufällig verwendet. Ein handgeführter Rauheitsvergleichsmuster ist zum Screening nützlich, sollte aber die spezifizierte quantitative Messung nicht automatisch ersetzen.
Führen Sie eine Karte der gemessenen Positionen, insbesondere wenn Schäden lokal begrenzt sind. Ein Bericht, der nur einen einzigen Durchschnittswert enthält, kann die Tatsache verschleiern, dass die funktionale Spur nie gemessen wurde. Der Qualitätskontroll-Überblick von Jucheng ist ein Ausgangspunkt für die Erörterung des Prüfungsumfangs; die Messmethode und der Abnahmeplan müssen für das jeweilige Teil noch vereinbart werden.
Führen Sie einen kleinen Versuch durch, der Ursache von Zufall unterscheiden kann
- Bewahren Sie die Ausgangsbasis auf: Muster, Oberflächenfotos, Werkzeugidentität, Materialcharge und Messeinstellungen.
- Wählen Sie einen Mechanismus, auf den die Spuren hindeuten. Prüfen Sie die Schneidkante, bevor Sie numerische Einstellungen ändern.
- Nehmen Sie eine kontrollierte Änderung innerhalb der sicheren Betriebsgrenzen von Werkzeug und Maschine vor.
- Messen Sie dieselben Positionen mit derselben Methode und prüfen Sie sowohl die Maße als auch die Textur.
- Wiederholen Sie genügend Teile, um festzustellen, ob die Verbesserung den Werkzeugverschleiß und die normale Produktionsschwankung übersteht.
Eine Oberfläche, die sich verbessert, während ihr Durchmesser abdriftet, ist keine erfolgreiche Lösung. Ebenso wenig ist ein poliertes erstes Muster ein Beweis für einen stabilen Produktionsprozess. Halten Sie fest, welche Bedingungen kontrolliert bleiben müssen und was einen Wendeschneidplattenwechsel oder eine zusätzliche Prüfung auslöst.
Für ein Lieferantengespräch senden Sie die Zeichnungsrevision, die identifizierte fehlerhafte Oberfläche, den Messbericht und ein unverändertes Muster oder klare Bilder. Fordern Sie die Ursachen- und Verifizierungsaufzeichnung an, anstatt einfach nur einen “glatteren” Ersatz zu verlangen. Das gibt beiden Parteien ein beobachtbares Kriterium, um das Problem abzuschließen.
Fragen, die nach der ersten Inspektion auftauchen
Kann das Teil den Ra-Wert einhalten und trotzdem wegen eines Kratzers zurückgewiesen werden?
Ja, wenn eine separate Anforderung an Fehler oder Funktionsflächen gilt. Ein lokalisierter Kratzer wird möglicherweise nicht durch die jeweilige Rauheitsmessspur erfasst. Zeichnung und Prüfplan sollten die Abnahmegrundlage eindeutig festlegen.
Sollte jede gedrehte Oberfläche poliert werden?
Nein. Polieren ist ein zusätzlicher Prozess, der Maße, Kanten und Textur verändern kann. Setzen Sie es ein, wenn die Oberflächenfunktion es erfordert und Aufmaß, Verfahren und Endprüfung definiert sind.
Beweist ein ruhiger Schnitt, dass kein Rattern vorliegt?
Nein. Geräusche sind ein unterstützender Hinweis, keine Messung. Prüfen Sie Oberflächenprofil und Geometrie und vergleichen Sie, wo die Spuren auftreten, mit den Auflage- und Eingriffsbedingungen.