
Un acabado superficial deficiente en el torneado no siempre es un problema de velocidad de avance. Las marcas helicoidales regulares, las zonas desgarradas, los arañazos aislados y las ondas amplias apuntan a mecanismos diferentes. Antes de cambiar las condiciones de corte, determine si el requisito incumplido se refiere a la rugosidad, la ondulación, el daño superficial o el aspecto. Después, compare el defecto con la herramienta, el material y la operación que lo produjeron.
Esa distinción importa cuando un eje mide correctamente pero daña un retén, o cuando una cara torneada parece brillante pero no supera una comprobación de rugosidad. Una investigación útil conecta tres cosas: dónde se produce la marca, cómo debe funcionar la superficie y qué cambió durante la fabricación. No comienza con una instrucción genérica de reducir la velocidad de la máquina.
Cuatro superficies que requieren cuatro investigaciones diferentes
El torneado deja una textura direccional a medida que el filo de corte avanza sobre una pieza giratoria. Por lo tanto, cierta textura visible es esperable; la visibilidad por sí sola no determina el rechazo. Una fotografía con luz rasante puede exagerar un patrón inofensivo, mientras que un pequeño arañazo en una pista de sellado puede importar más que el resto de la superficie.
| Patrón observado | Primera hipótesis que comprobar | Evidencia útil | Atajo engañoso |
|---|---|---|---|
| Marcas de avance regulares y uniformemente espaciadas | Avance y perfil efectivo del filo de corte | Avance por revolución, identificación de la plaquita y perfil medido | Rechazo de cada línea visible |
| Parches irregulares desgarrados o embadurnados | Adhesión, filo de aportación o acción de corte inadecuada | Estado del filo, material real y cambios a lo largo del corte | Suponer que la superficie solo necesita pulido |
| Surcos aislados que cruzan la textura normal | Contacto con la viruta, daño por manipulación o una operación posterior contaminada | Inspección inmediatamente después del corte y después de la manipulación | Cambiar todo el programa de acabado |
| Ondas o bandas repetidas | Vibración, cambio de apoyo o movimiento relacionado con la máquina | Registros de ubicación, sonido, acoplamiento y sujeción de la pieza | Tratar todas las marcas periódicas como textura de avance normal |
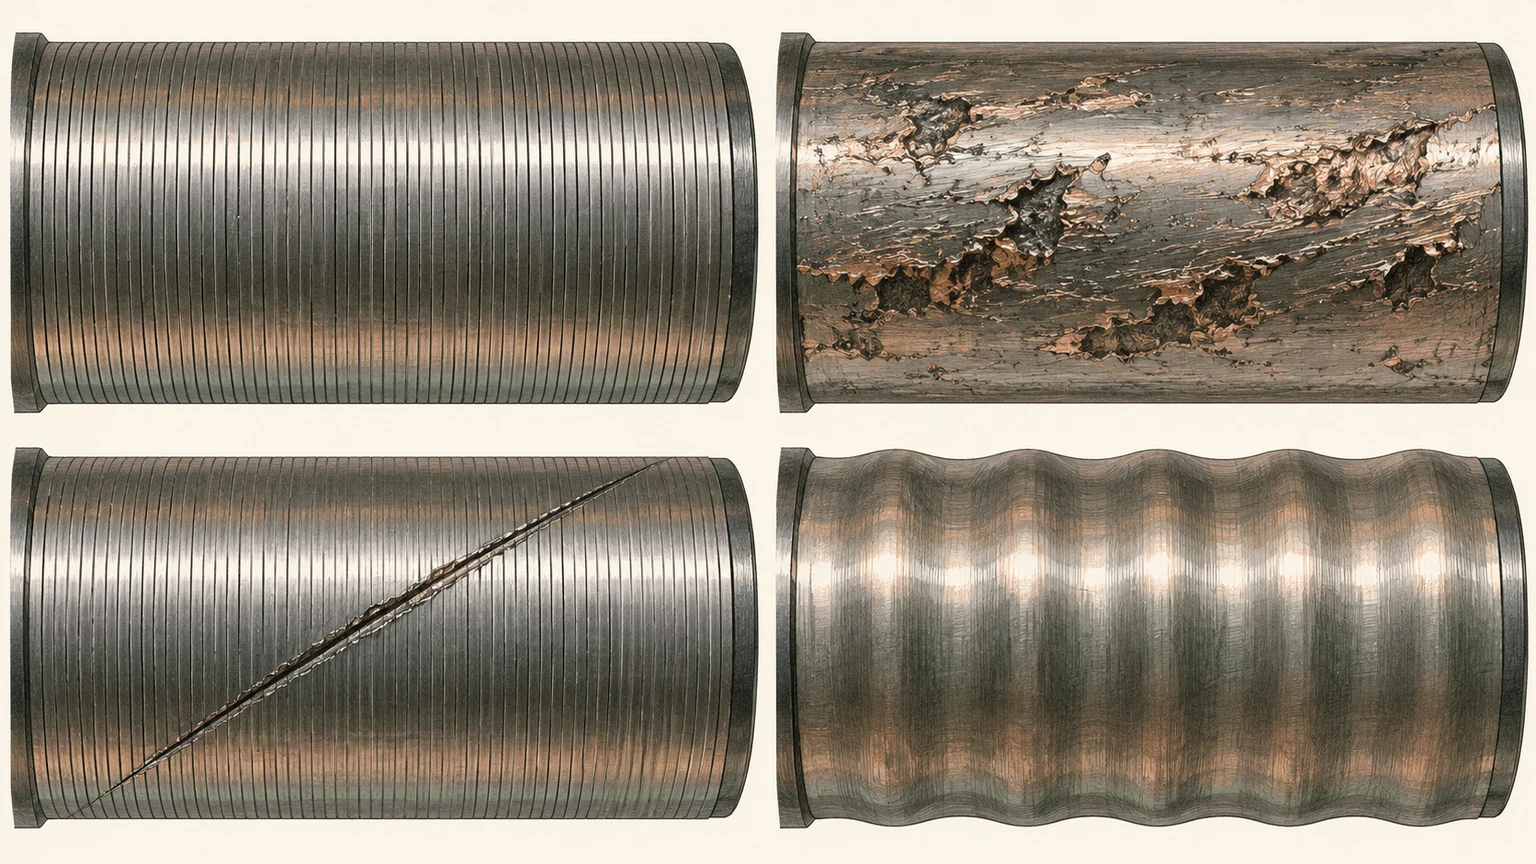
Estas son hipótesis iniciales, no diagnósticos basados únicamente en la apariencia. Inspeccione una superficie limpia y conserve una muestra sin modificar. Si las piezas ya han sido sometidas a tamboreo o pulido a mano, es posible que la evidencia original haya desaparecido.
El cálculo de avance-radio tiene un límite
Para una herramienta convencional ideal de punta redonda en torneado estable, una estimación geométrica común es Ra ≈ f²/(32r), donde el avance por revolución f y el radio de punta r usan la misma unidad de longitud. El resultado también usa esa unidad. Estima la textura producida por la geometría; no predice adhesión, daño de la herramienta, vibración ni desgarro del material.
Para un cálculo ilustrativo, f = 0,10 mm/rev y r = 0,8 mm dan Ra ≈ 0,000391 mm, o aproximadamente 0,39 µm. Duplicar el avance a 0,20 mm/rev aumenta esa estimación a aproximadamente 1,56 µm. Estos son ejemplos calculados, no resultados medidos ni compromisos de capacidad de Jucheng. Las plaquitas wiper y otras geometrías de filo requieren su propia guía de aplicación.
Un radio mayor no es una vía ilimitada hacia un mejor acabado. En una pieza flexible, la distribución de fuerzas asociada puede aumentar la deflexión o la vibración. Reducir demasiado el avance también puede hacer que el filo frote en lugar de cortar eficazmente. La geometría de la herramienta, la preparación del filo, la profundidad de corte y el estado del material tienen que funcionar juntos. La Proceso de torneado CNC proporciona el contexto más amplio para el soporte del material y la secuenciación de las operaciones.
Utilice la ubicación del daño para acotar la causa
Un buen comienzo seguido de un mal acabado
Si la primera porción de un corte es aceptable y el resto se deteriora, compruebe qué evoluciona: desgaste del filo, acumulación de viruta, temperatura, longitud sin soporte o proximidad a un hombro. Registre si el efecto se repite en cada pieza o aparece después de varias piezas. Un patrón espacial repetitivo y una tendencia gradual por lotes implican pruebas diferentes.
Una banda dañada en un diámetro por lo demás correcto
Examine la transición de operación correspondiente. Una permanencia, la entrada de la herramienta, el contacto de una abrazadera o una viruta atrapada en un hombro pueden dejar una marca localizada. Compare la superficie antes y después de la manipulación secundaria. Un defecto creado en una cesta de lavado no se resolverá con otra plaquita de torneado.
Una cara y un diámetro que se comportan de forma diferente
Las condiciones de corte en una superficie frontal cambian con el radio. La programación de velocidad de corte constante también está sujeta a un límite de velocidad del husillo. Por lo tanto, la región central no experimenta exactamente las mismas condiciones que el borde exterior. Inspeccione la región que realmente desempeña la función, no el área que sea más fácil de alcanzar con una sonda.
Acepte la superficie funcional, no el brillo
Ra es un parámetro promedio de altura de perfil. Dos superficies con Ra similar pueden diferir en valles aislados, forma de las crestas y dirección de mecanizado. Por lo tanto, un contacto de sellado, una interfaz deslizante y una cara decorativa visible pueden necesitar información de aceptación diferente aunque el plano muestre el mismo límite numérico de rugosidad.
Considere un manguito torneado ilustrativo: el diámetro exterior posiciona un rodamiento, un hombro soporta una carga axial y otra superficie es meramente visible. Aplicar el acabado más exigente en todas partes puede añadir trabajo sin proteger la interfaz crítica. En su lugar, identifique cada superficie, su pieza acoplada y el fallo que el requisito de acabado pretende prevenir.
No convierta esto en una tabla genérica que prometa un único valor de Ra para cada sello o rodamiento. Los requisitos provienen del diseño real del componente y de la especificación pertinente de la pieza acoplada. Especifique límites adicionales de textura o defectos cuando la función los necesite. Si la pregunta es sobre anodizado, galvanoplastia u otro tratamiento añadido, utilice la guía separada de opciones de acabado superficial; la selección del tratamiento y la textura tal como se tornea no son la misma decisión.
Una disputa sobre el acabado puede empezar en la configuración de la medición
Antes de comparar dos informes de inspección, compare los métodos. Identifique el parámetro, las unidades, los ajustes de evaluación, la dirección del trazado, la ubicación del muestreo y la idoneidad del instrumento. En una superficie cilíndrica, un trazado paralelo a la dirección de mecanizado puede producir un resultado diferente al de uno transversal. La curvatura, las longitudes accesibles cortas y el acceso de la sonda también pueden afectar si una medición representa el área especificada.
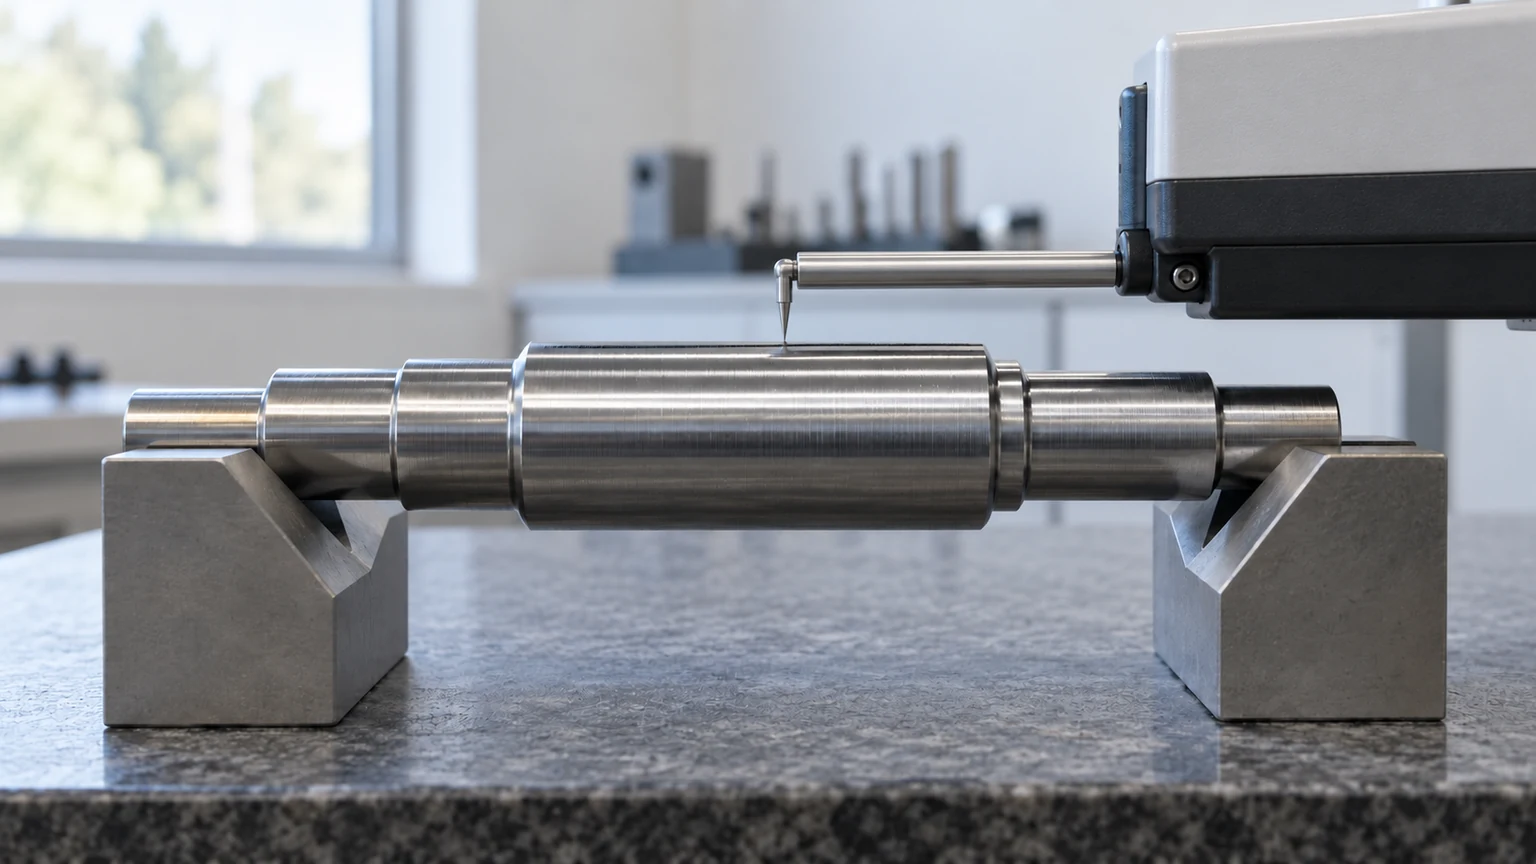
Limpie la pieza sin alterar su textura. Separe la forma de la textura utilizando el método de evaluación acordado, en lugar de aceptar el filtro predeterminado que el instrumento utilice. Un comparador de rugosidad manual es útil para el cribado, pero no debe sustituir automáticamente la medición cuantitativa especificada.
Mantenga un mapa de las posiciones medidas, especialmente cuando el daño esté localizado. Un informe que contenga solo un único valor promedio puede ocultar el hecho de que la pista funcional nunca se midió. La descripción general del control de calidad de Jucheng es un punto de partida para discutir el alcance de la inspección; el método de medición y el plan de aceptación aún deben acordarse para la pieza en particular.
Realice una pequeña prueba que permita distinguir la causa de la coincidencia
- Conserve la línea base: muestra, fotos de la superficie, identidad de la herramienta, lote de material y ajustes de medición.
- Elija un mecanismo sugerido por las marcas. Verifique el filo de corte antes de cambiar los ajustes numéricos.
- Realice un cambio controlado dentro de los límites operativos seguros de la herramienta y la máquina.
- Mida las mismas ubicaciones utilizando el mismo método, y verifique las dimensiones así como la textura.
- Repita suficientes piezas para determinar si la mejora se mantiene tras el uso de la herramienta y la variación normal de producción.
Una superficie que mejora mientras su diámetro se desvía no es una solución exitosa. Tampoco una primera muestra pulida es evidencia de un proceso de producción estable. Registre qué condiciones deben mantenerse controladas y qué desencadena un cambio de inserto o una inspección adicional.
Para una conversación con el proveedor, envíe la revisión del plano, la superficie fallida identificada, el informe de medición y una muestra sin alterar o imágenes claras. Solicite el registro de causa y verificación en lugar de simplemente pedir un reemplazo “más liso”. Eso brinda a ambas partes un criterio observable para cerrar el problema.
Preguntas que surgen tras la primera inspección
¿Puede una pieza pasar el Ra y aun así ser rechazada por un arañazo?
Sí, si se aplica un requisito separado de defecto o de superficie funcional. Un arañazo localizado puede no estar representado por el trazado de rugosidad particular. El plano y el plan de inspección deben dejar clara la base de aceptación.
¿Debe pulirse toda superficie torneada?
No. El pulido es un proceso adicional que puede modificar dimensiones, bordes y textura. Úselo cuando la función de la superficie lo requiera y estén definidos el sobrematerial, el método y la inspección final.
¿Un corte silencioso demuestra que no hay chatter?
No. El sonido es evidencia de apoyo, no una medición. Verifique el perfil de la superficie y la geometría, y compare dónde ocurren las marcas con las condiciones de soporte y de corte.