
Pour une cavité d'EDM par enfonçage, la taille de l'électrode n'est pas simplement la taille de la cavité recopiée vers l'arrière d'une valeur fixe d“” intervalle d'étincelle ». La géométrie finie dépend de l'intervalle de travail électrique, du déport ou du sous-dimensionnement programmé de l'électrode, de tout mouvement orbital ou planétaire, de l'usure de l'électrode et de la séquence de finition. Ces termes peuvent être gérés dans le modèle d'électrode, dans la FAO ou dans la commande de la machine, mais leur attribution doit être explicite. Partez de la cavité requise et de ses surfaces d'acceptation, puis utilisez les données de procédé validées du fabricant de la machine et de l'électrode pour dériver l'électrode de travail. Une première pièce ou une fonction d'essai doit confirmer la compensation choisie avant que la même valeur ne soit appliquée à un autre matériau, une autre profondeur, une autre surface d'électrode, une autre polarité ou une autre condition de finition.
Séparer la géométrie de la cavité de la compensation de l'électrode
En EDM par enfonçage, des décharges contrôlées enlèvent de la matière à travers un intervalle entre l'électrode et la pièce conductrice. La cavité n'est donc pas une empreinte par contact de l'électrode. Un intervalle latéral existe le long des parois, tandis que l'intervalle de fond et le comportement d'usure peuvent être différents. La fonction finie dépend aussi de la façon dont l'électrode se déplace pendant l'ébauche et la finition. C'est pourquoi un sous-dimensionnement nominal de l'électrode ne peut pas être traité comme une surépaisseur de matière universelle.
Pour une cavité simple à parois droites, une FAO ou un plan d'électrode peut exprimer un sous-dimensionnement par côté. Une valeur basée sur le diamètre, une valeur radiale et une différence totale de fonction ne sont pas interchangeables. Pour un contour non axisymétrique, la direction importe : les rayons d'angle, les rainures étroites, les nervures et les concavités locales réagissent différemment à l'orbitation et à l'usure. Notez la convention et le système de coordonnées à côté de la valeur.
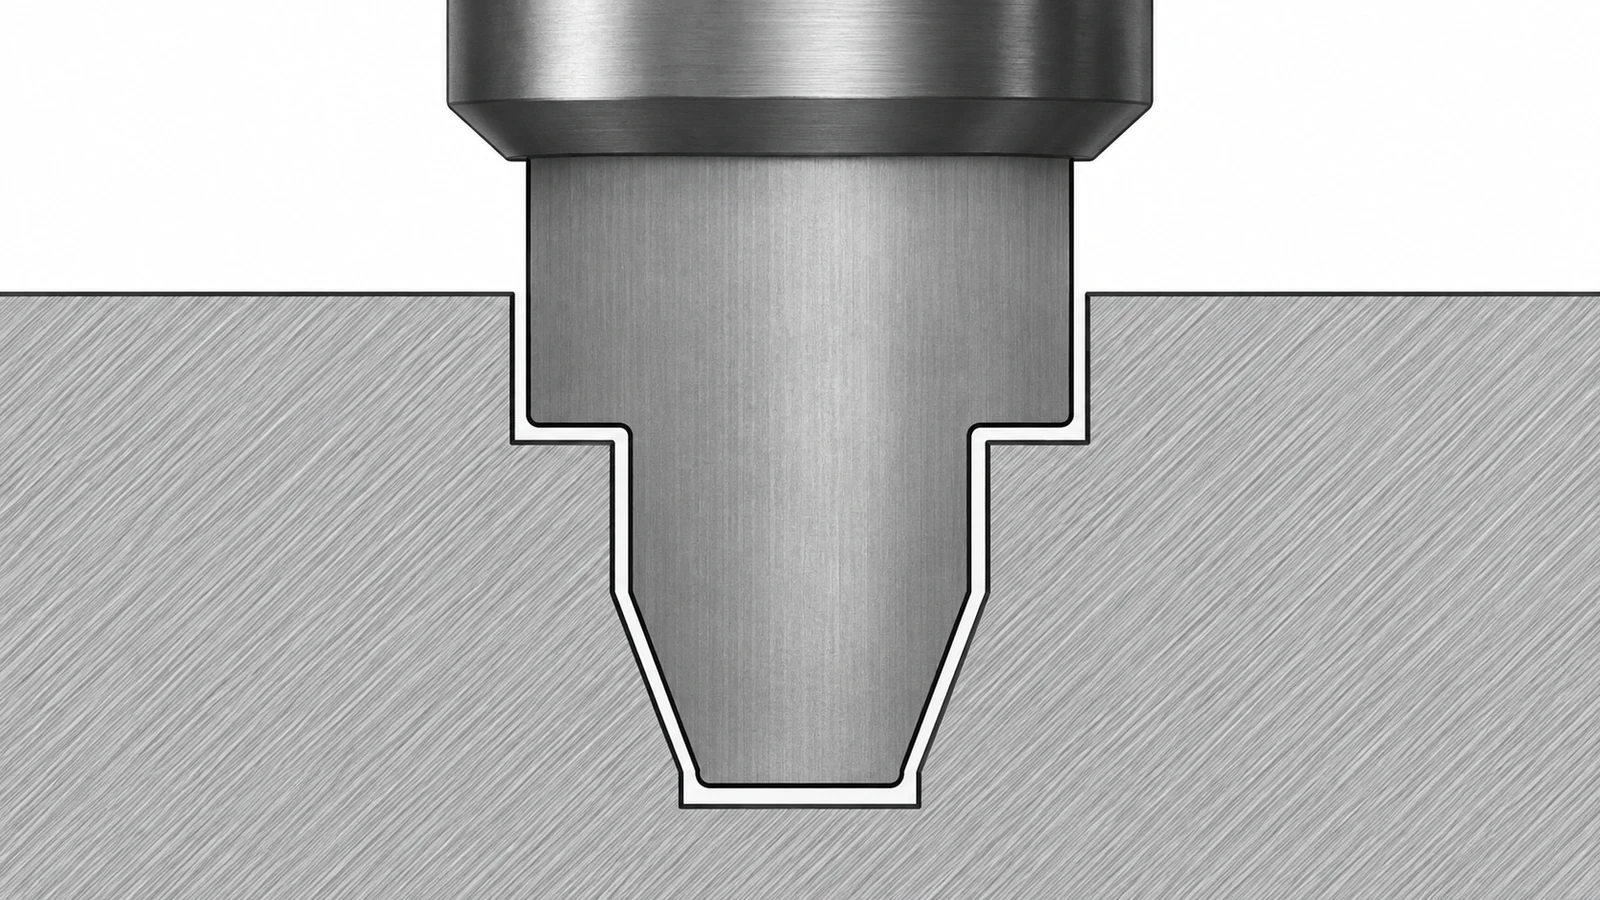
Conservez la géométrie requise de la pièce comme définition maîtresse. Le modèle d'électrode doit être un modèle de fabrication dérivé avec sa propre révision et son propre enregistrement de compensation. Cette séparation permet de réviser le procédé d'électrode sans modifier silencieusement la définition d'acceptation de la pièce.
Choisir où le déport est géré
Il existe trois façons courantes d'appliquer la compensation : sous-dimensionner le modèle d'électrode, appliquer un déport dans la FAO ou utiliser un réglage de la commande de la machine. Chacune peut fonctionner si les autres couches sont configurées pour ne pas appliquer à nouveau la même surépaisseur. Une double compensation peut laisser la cavité surdimensionnée ; une compensation omise peut la laisser sous-dimensionnée. La fiche de réglage doit indiquer quel fichier ou quelle commande gère la valeur.
| Méthode | Ce qui doit être contrôlé | Défaillance typique à prévenir |
|---|---|---|
| Géométrie de l'électrode | Révision du modèle, polarité et contrôle dimensionnel | La sous-dimension est répétée dans la FAO ou au niveau de la commande |
| Trajectoire d'outil FAO | Convention de version de trajectoire, d'orbite et de direction | Le postprocesseur ou les paramètres machine ajoutent un autre décalage |
| Commande machine | Mode de commande, table d'usure et valeurs du programme actif | La compensation mémorisée diffère de la configuration validée |
Choisissez un seul responsable et conservez les autres représentations comme nominales. La page du procédé d'usinage par enfonçage EDM décrit le contexte du procédé ; un plan d'électrode spécifique à la pièce nécessite encore ses propres valeurs contrôlées et des preuves de vérification.
Traiter l'usure et le rinçage comme des données d'entrée géométriques
L'usure de l'électrode n'est pas seulement une question de durée de vie de l'outil. L'usure des arêtes et des coins peut modifier la forme locale de la cavité, et l'usure peut différer entre l'extrémité de l'électrode et ses flancs. La quantité dépend du matériau de l'électrode, du matériau de la pièce, de la polarité, des conditions d'impulsion, de la forme de l'électrode, du rinçage et de la finition visée. Une électrode d'ébauche peut être volontairement séparée de l'électrode de finition afin que la passe finale ne soit pas chargée de rattraper un profil usé.
Les cavités profondes ou étroites font du rinçage et de l'évacuation des débris une partie du problème dimensionnel. La concentration de débris peut déstabiliser les décharges, tandis qu'un écoulement restreint peut produire une surcoupe locale, une usure irrégulière ou une mauvaise finition. Les stratégies de saut et d'orbite de l'électrode peuvent améliorer l'accès ou la finition, mais la trajectoire résultante modifie la géométrie effective. Intégrez la séquence d'usinage prévue dans la revue de compensation plutôt que de dimensionner à partir de la seule cavité finale.
Ne transférez pas un décalage d'un autre travail simplement parce que les dimensions nominales de l'électrode correspondent. Une poche ouverte peu profonde et une cavité profonde nervurée peuvent présenter des conditions de rinçage et d'usure différentes, même dans le même alliage.
Valider la compensation sur l'usinage réel
Utilisez une caractéristique d'essai représentative lorsque les conséquences d'un décalage erroné sont importantes. Faites correspondre l'alliage et l'état de la pièce, le matériau de l'électrode, la section transversale pertinente, la profondeur, la configuration de rinçage et la séquence de finition aussi fidèlement que possible. Mesurez la caractéristique après l'usinage final, et non seulement l'électrode avant utilisation. Lorsque la cavité comporte plusieurs zones critiques, inspectez ces zones indépendamment au lieu de supposer qu'une seule mesure d'ouverture représente toute la profondeur.
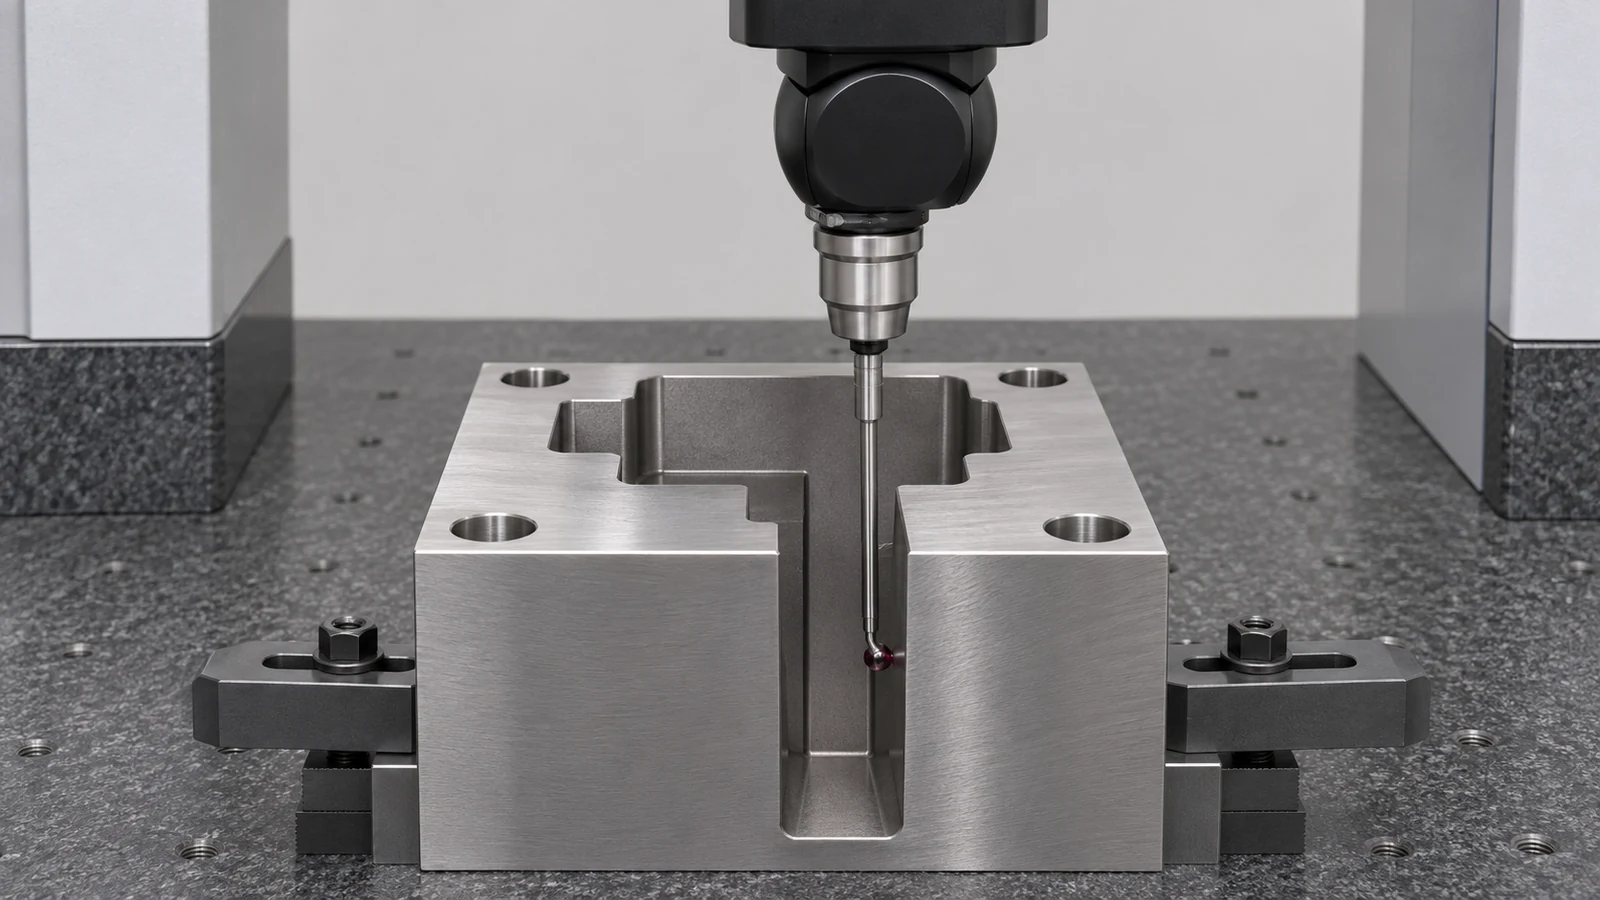
Comparez la cavité mesurée avec la géométrie de référence et liez le résultat aux révisions de l'électrode et du programme. Si la caractéristique est incorrecte, diagnostiquez la chaîne : dimensions de l'électrode, position de mise en place, décalage actif, orbite, compensation d'usure, surépaisseur de finition, rinçage et méthode de mesure. Modifier uniquement l'écart nominal peut masquer la source et rendre la prochaine caractéristique moins prévisible.
Rendre le plan et la transmission sans ambiguïté
Le plan de la pièce doit définir la cavité finie, les références, les tolérances, les exigences de surface et toute condition de bord restreinte. Le plan de l'électrode ou la fiche de processus doit identifier séparément le matériau de l'électrode, la polarité lorsqu'elle est contrôlée, le responsable de la compensation, la convention de décalage, la séquence d'ébauche/finition et les points de contrôle. Indiquer si une exigence de couche refondue ou d'intégrité de surface s'applique ; un décalage dimensionnel ne définit pas cette condition.
Pour une demande de devis ou une revue de processus, fournir le modèle de pièce actuel, le matériau et son état, la profondeur de cavité, les rayons internes critiques, la texture requise, la quantité et la méthode d'acceptation. Le plan reste la référence pour la pièce livrée. Un modèle d'électrode est un outil de production, et non un substitut à une définition de pièce homologuée.