
+86-188-7042-1176
project@jcproto.com
月〜金:午前8時〜午後6時(GMT+8)
EN
ISO 9001:2015 認証取得
形彫りEDM
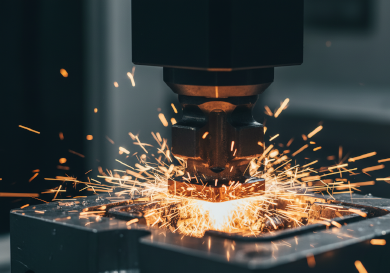
シンカーEDM(ラムEDMまたはダイシンキングとも呼ばれる)は、銅またはグラファイト製の専用加工電極を用いて、ワークピースに特定の形状を侵食加工する製造プロセスです。部品を貫通して切断するワイヤEDMとは異なり、シンカーEDMは止まり穴、鋭い内角、複雑な3D輪郭を焼入れ材に形成することができます。.
Jucheng Precisionでは、手研磨なしで鏡面仕上げ(Ra 0.2µmまで)を実現できる高性能なSodickシンカーEDM機を活用しています。このプロセスは当社の金型製作部門に不可欠であり、従来のCNCフライス加工では不可能な複雑な内部形状を必要とする精密射出成形金型やダイカスト金型の製作を可能にします。.
主な仕様
| 仕様 | 技術範囲 | 備考 |
|---|---|---|
| 最大部品サイズ | 800 mm x 500 mm x 400 mm | タンクサイズによる |
| 加工公差 | +/- 0.005 mm(5ミクロン) | 高精度 |
| 表面粗さ(Ra) | 0.2 µm – 3.2 µm(VDI 0 – 24) | 鏡面仕上げが可能 |
| 電極材料 | 無酸素銅、グラファイト、タングステン銅 | 社内CNC加工 |
| 最小コーナー半径 | 0.03 mm | 鋭い内角 |
| 対応材料 | 焼入れ鋼、超硬合金、チタン、ハステロイ | 任意の導電性金属 |
| 標準リードタイム | 3 – 7日 | 電極加工を含む |
放電加工プロセス戦略
| 戦略 | 説明 | 主な利点と用途 |
|---|---|---|
| 粗加工放電加工 | 高電流と黒鉛電極を使用して材料を迅速に除去します。より粗い「ピット状」の表面が残ります。. | 利点: 焼入れ鋼での高速材料除去。. 用途: 大型金型キャビティの開口、粗いテクスチャの形成。. |
| 仕上げ放電加工 | 銅電極を使用した低電流・高周波数のパス。ごく少量を侵食して部品を正確に寸法通りに仕上げます。. | 利点: 厳しい公差と滑らかな表面。. 用途: ダイインサートの最終寸法調整、精密穴加工。. |
| 鏡面仕上げ | 特定の電力設定を使用して、機械内で直接高い反射性の表面を作り出す専用の仕上げサイクル。. | 利点: 手作業による研磨を不要にし、シャープなエッジを維持します。. 用途: 外観重視のプラスチック射出成形金型(レンズ金型)。. |
シンカー放電加工の設計ガイドライン
シャープな内角:
シンカーEDMは、止まり穴(ブラインドポケット)にシャープな内角を作る唯一の方法です(フライス工具は丸いため)。ただし、電極自体が角でわずかに摩耗します。. ヒント: 絶対的なシャープさが不要な場合は、コスト削減のため非常に小さな半径(0.03mm)を許容してください。.
電極摩耗:
電極は加工中に劣化します。深いまたは精密なキャビティの場合、複数の電極(粗加工用、半仕上げ用、仕上げ用)を加工することがよくあります。. ヒント: これは以下と比較してコスト/時間が増加します CNCフライス加工. フライス加工が不可能な場合にのみEDMを使用してください。.
表面テクスチャ(VDI):
EDMは自然に方向性のないマットなテクスチャを残します。金型製作では、これはしばしば望ましいものです(VDIテクスチャ)。. ヒント: 図面に希望するVDI番号(例:VDI 24)を指定してください。.
止まりキー溝とリブ:
深く狭いリブや止まりキー溝は、これらの形状では切削工具がたわんだり折れたりするため、シンカーEDMに最適な候補です。.
業界別用途
射出成形金型製作
フライス加工ができない焼入れ鋼金型(P20、, H13) 内に複雑なキャビティ、リブ、テキスト/ロゴを作成します。.
航空宇宙
エンジン部品向けの高温超合金(インコネル、チタン)に止まりキー溝、スプライン、六角穴の加工を行います。.
ダイカスト
アルミニウムおよび亜鉛鋳造用の耐熱金型を製作し、堅牢な表面仕上げと深いポケットを要求されます。.
医療機器製造
手術器具のハンドルにマイクロフィーチャーを形成したり、難削材の生体適合合金を成形したりします。.