
Bei einer Senkerosions-Kavität ist die Elektrodengröße nicht einfach die um einen festen “Funkenspalt”-Wert rückwärts kopierte Kavitätengröße. Die fertige Geometrie hängt vom elektrischen Arbeitsspalt, dem programmierten Elektrodenversatz bzw. der Untermaßigkeit, einer etwaigen Orbit- oder Planetenbewegung, dem Elektrodenverschleiß und der Schlichtsequenz ab. Diese Größen können im Elektrodenmodell, im CAM oder in der Maschinensteuerung behandelt werden, ihre Zuständigkeit muss jedoch eindeutig festgelegt sein. Beginnen Sie mit der geforderten Kavität und ihren Abnahmeflächen und leiten Sie dann anhand der validierten Prozessdaten des Maschinen- und Elektrodenherstellers die Arbeitselektrode ab. Ein Erstmuster oder ein Testmerkmal sollte die gewählte Kompensation bestätigen, bevor derselbe Wert auf ein anderes Material, eine andere Tiefe, Elektrodenfläche, Polarität oder Oberflächenbedingung angewendet wird.
Kavitätengeometrie von der Elektrodenkompensation trennen
Beim Senkerodieren tragen gesteuerte Entladungen Material über einen Spalt zwischen Elektrode und leitfähigem Werkstück ab. Die Kavität ist daher kein Kontaktabdruck der Elektrode. Entlang der Wände besteht ein Seitenspalt, während der Bodenspalt und das Verschleißverhalten anders sein können. Das fertige Merkmal hängt außerdem davon ab, wie sich die Elektrode beim Schruppen und Schlichten bewegt. Deshalb kann ein nominelles Elektrodenuntermaß nicht als universelle Materialzugabe behandelt werden.
Bei einer einfachen geradwandigen Kavität kann ein CAM- oder Elektrodenzeichnungswert ein Untermaß pro Seite angeben. Ein durchmesserbezogener Wert, ein radialer Wert und eine gesamte Merkmalsdifferenz sind nicht austauschbar. Bei einer nicht achsensymmetrischen Kontur kommt es auf die Richtung an: Eckradien, enge Nuten, Rippen und lokale Konkavitäten reagieren unterschiedlich auf Orbiting und Verschleiß. Halten Sie die Konvention und das Koordinatensystem neben dem Wert fest.
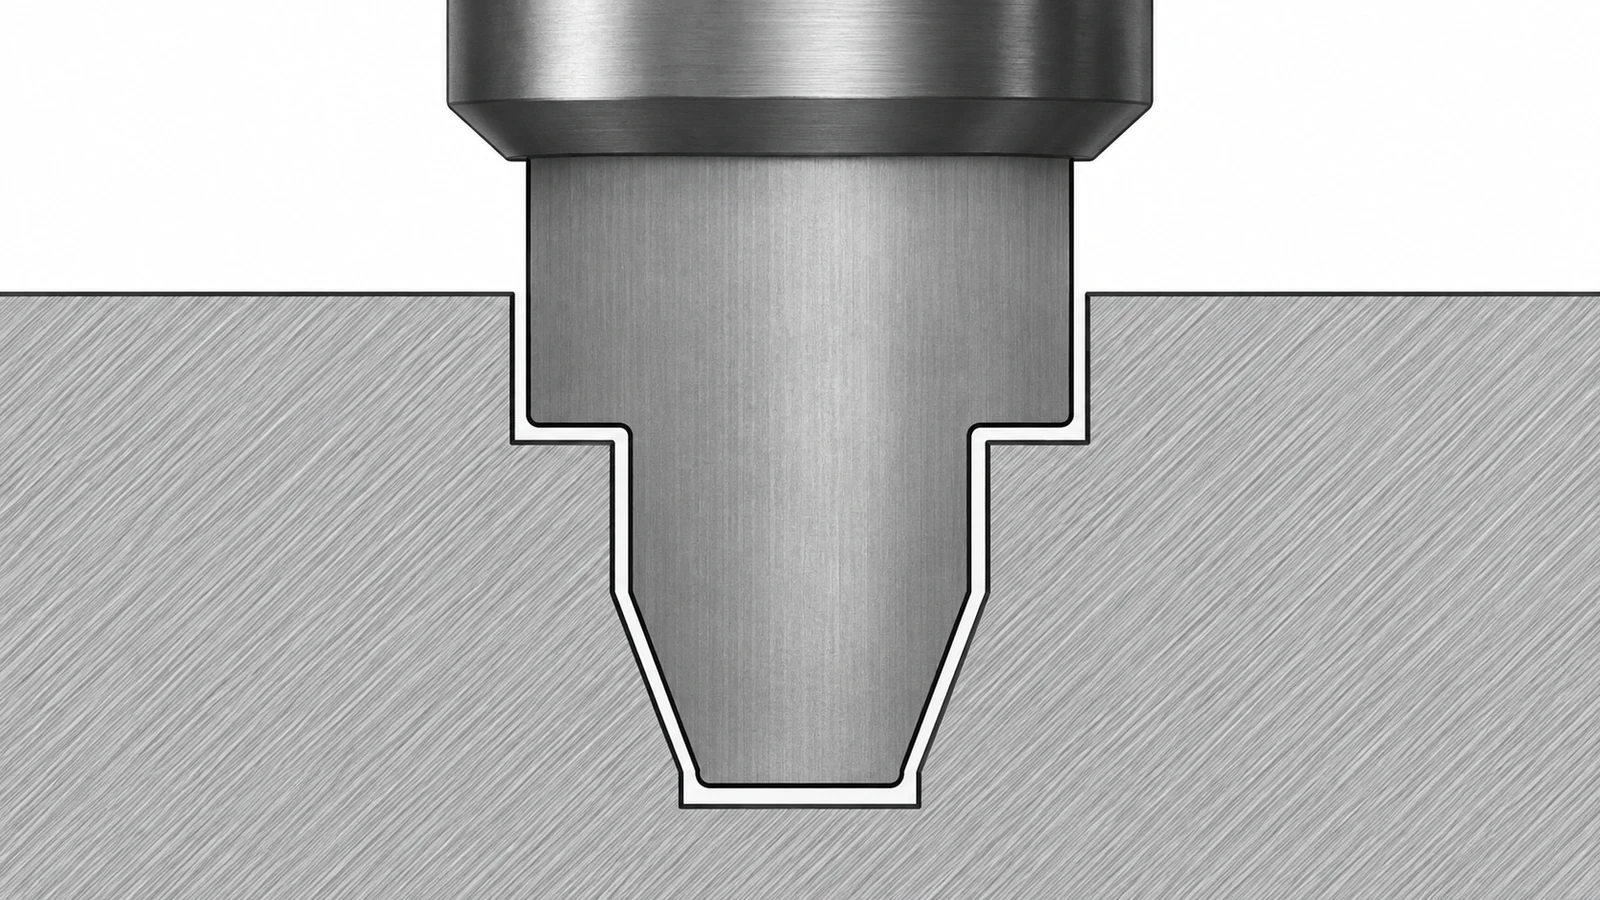
Behalten Sie die geforderte Werkstückgeometrie als Master-Definition bei. Das Elektrodenmodell sollte ein abgeleitetes Fertigungsmodell mit eigener Revision und eigenem Kompensationsnachweis sein. Diese Trennung ermöglicht es, den Elektrodenprozess zu überarbeiten, ohne die Abnahmedefinition des Teils stillschweigend zu ändern.
Festlegen, wo der Versatz geführt wird
Es gibt drei gängige Möglichkeiten, die Kompensation anzuwenden: das Elektrodenmodell untermaßig auslegen, einen Versatz im CAM anwenden oder eine Einstellung in der Maschinensteuerung verwenden. Jede kann funktionieren, wenn die anderen Ebenen so konfiguriert sind, dass dieselbe Zugabe nicht erneut angewendet wird. Eine doppelte Kompensation kann die Kavität zu groß hinterlassen; eine fehlende Kompensation kann sie zu klein hinterlassen. Das Rüstblatt sollte angeben, welche Datei oder Steuerung den Wert führt.
| Methode | Was gesteuert werden muss | Typisches zu vermeidendes Fehlverhalten |
|---|---|---|
| Elektrodengeometrie | Modellrevision, Polarität und Maßprüfung | Unterschreitung wird in CAM oder an der Steuerung wiederholt |
| CAM-Werkzeugweg | Werkzeugwegversion, Orbit- und Richtungskonvention | Postprozessor- oder Maschineneinstellungen fügen einen weiteren Versatz hinzu |
| Maschinensteuerung | Steuerungsmodus, Verschleißtabelle und aktive Programmwerte | Gespeicherte Kompensation weicht vom freigegebenen Setup ab |
Wählen Sie einen einzigen verantwortlichen Eigentümer und bewahren Sie die anderen Darstellungen als Nennwert auf. Die Seite zum Senkerodierprozess beschreibt den Prozesskontext; ein bauteilspezifischer Elektrodenplan benötigt weiterhin eigene kontrollierte Werte und Verifikationsnachweise.
Verschleiß und Spülung als Geometrieeingaben behandeln
Elektrodenverschleiß ist nicht bloß eine Frage der Standzeit. Kanten- und Eckenverschleiß können die lokale Form des Hohlraums verändern, und der Verschleiß kann sich zwischen Elektrodenstirnseite und -seiten unterscheiden. Die Menge hängt von Elektrodenmaterial, Werkstückmaterial, Polarität, Impulsbedingungen, Elektrodenform, Spülung und der angestrebten Oberfläche ab. Eine Schruppelektrode kann bewusst von der Schlichtelektrode getrennt werden, damit vom letzten Durchgang nicht verlangt wird, ein verschlissenes Profil auszugleichen.
Tiefe oder enge Hohlräume machen Spülung und Spanabfuhr zu einem Teil des Maßproblems. Ablagerungskonzentration kann die Entladungen destabilisieren, während eingeschränkter Durchfluss lokalen Überbrand, ungleichmäßigen Verschleiß oder schlechte Oberfläche erzeugen kann. Elektroden-Hub- und Orbit-Strategien können den Zugang oder die Schlichtung verbessern, aber der resultierende Pfad verändert die effektive Geometrie. Beziehen Sie die vorgesehene Erosionsfolge in die Kompensationsprüfung ein, statt allein anhand des endgültigen Hohlraums zu dimensionieren.
Übertragen Sie keinen Versatz aus einem anderen Auftrag, nur weil die Nennmaße der Elektrode übereinstimmen. Eine flache offene Tasche und ein tiefer gerippter Hohlraum können selbst in derselben Legierung unterschiedliche Spül- und Verschleißbedingungen aufweisen.
Die Kompensation am tatsächlichen Abbrand validieren
Verwenden Sie ein repräsentatives Testmerkmal, wenn die Folgen eines falschen Versatzes erheblich sind. Gleichen Sie Werkstücklegierung und -zustand, Elektrodenmaterial, relevanten Querschnitt, Tiefe, Spülanordnung und Schlichtfolge so genau wie praktikabel ab. Messen Sie das Merkmal nach der letzten Erosion, nicht nur die Elektrode vor dem Einsatz. Wenn der Hohlraum mehrere kritische Zonen enthält, prüfen Sie diese Zonen unabhängig, statt anzunehmen, dass eine Öffnungsmessung die gesamte Tiefe repräsentiert.
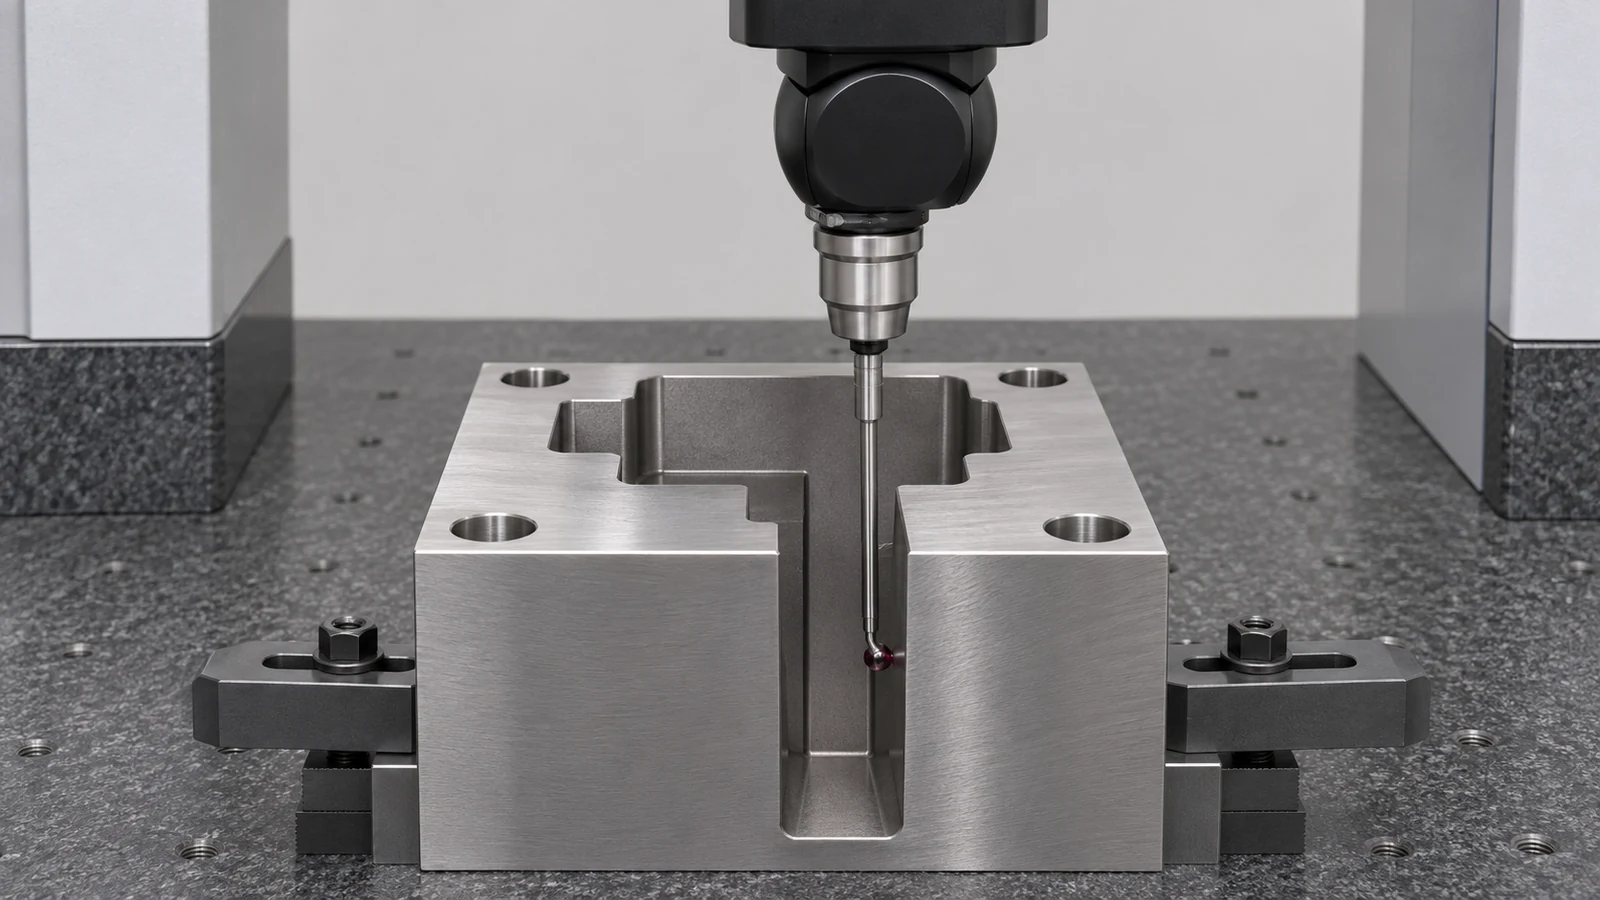
Vergleichen Sie den gemessenen Hohlraum mit der Master-Geometrie und halten Sie das Ergebnis an die Elektroden- und Programmrevisionen gebunden. Wenn das Merkmal falsch ist, diagnostizieren Sie die Kette: Elektrodenmaße, Setup-Position, aktiver Versatz, Orbit, Verschleißkompensation, Schlichtaufmaß, Spülung und Messmethode. Allein das Ändern des Nennspalts kann die Ursache verschleiern und das nächste Merkmal weniger vorhersagbar machen.
Zeichnung und Übergabe eindeutig gestalten
Die Teilezeichnung sollte den fertigen Formhohlraum, Bezüge, Toleranzen, Oberflächenanforderungen und jede eingeschränkte Kantenbedingung definieren. Die Elektrodenzeichnung oder das Prozessblatt sollte separat das Elektrodenmaterial, die Polarität (sofern gesteuert), den Verantwortlichen für die Kompensation, die Offset-Konvention, die Schrupp-/Schlichtsequenz und die Prüfpunkte angeben. Geben Sie an, ob eine Anforderung an die Neuhärtungsschicht oder die Oberflächenintegrität gilt; ein dimensionaler Offset definiert diese Bedingung nicht.
Für die Angebotserstellung oder Prozessprüfung stellen Sie das aktuelle Teilemodell, Material und Zustand, Formhohlraumtiefe, kritische Innenradien, erforderliche Textur, Menge und Abnahmemethode bereit. Die Zeichnung bleibt die maßgebliche Grundlage für das gelieferte Teil. Ein Elektrodenmodell ist ein Produktionswerkzeug und kein Ersatz für eine freigegebene Teiledefinition.