
Para una cavidad de EDM por penetración, el tamaño del electrodo no es simplemente el tamaño de la cavidad copiado hacia atrás por un valor fijo de “entrehierro de chispa”. La geometría final depende del entrehierro eléctrico de trabajo, del desplazamiento o submedida programados del electrodo, de cualquier movimiento orbital o planetario, del desgaste del electrodo y de la secuencia de acabado. Estos términos pueden gestionarse en el modelo del electrodo, en el CAM o en el control de la máquina, pero su asignación debe ser explícita. Comience con la cavidad requerida y sus superficies de aceptación, y luego utilice los datos de proceso validados del fabricante de la máquina y del electrodo para derivar el electrodo de trabajo. Una primera pieza o una característica de prueba debe confirmar la compensación elegida antes de aplicar el mismo valor a un material, profundidad, área de electrodo, polaridad o condición de acabado diferentes.
Separe la geometría de la cavidad de la compensación del electrodo
En la electroerosión por penetración, las descargas controladas eliminan material a través de un entrehierro entre el electrodo y la pieza conductora. Por lo tanto, la cavidad no es una impresión por contacto del electrodo. Existe un entrehierro lateral a lo largo de las paredes, mientras que el entrehierro inferior y el comportamiento del desgaste pueden ser diferentes. La característica final también depende de cómo se mueve el electrodo durante el desbaste y el acabado. Por esta razón, una submedida nominal del electrodo no puede tratarse como un margen de material universal.
Para una cavidad simple de paredes rectas, un plano de CAM o de electrodo puede expresar una submedida por lado. Un valor basado en diámetro, un valor radial y una diferencia total de la característica no son intercambiables. Para un contorno no axisimétrico, la dirección importa: los radios de esquina, las ranuras estrechas, las nervaduras y las concavidades locales responden de manera diferente al movimiento orbital y al desgaste. Registre la convención y el sistema de coordenadas junto al valor.
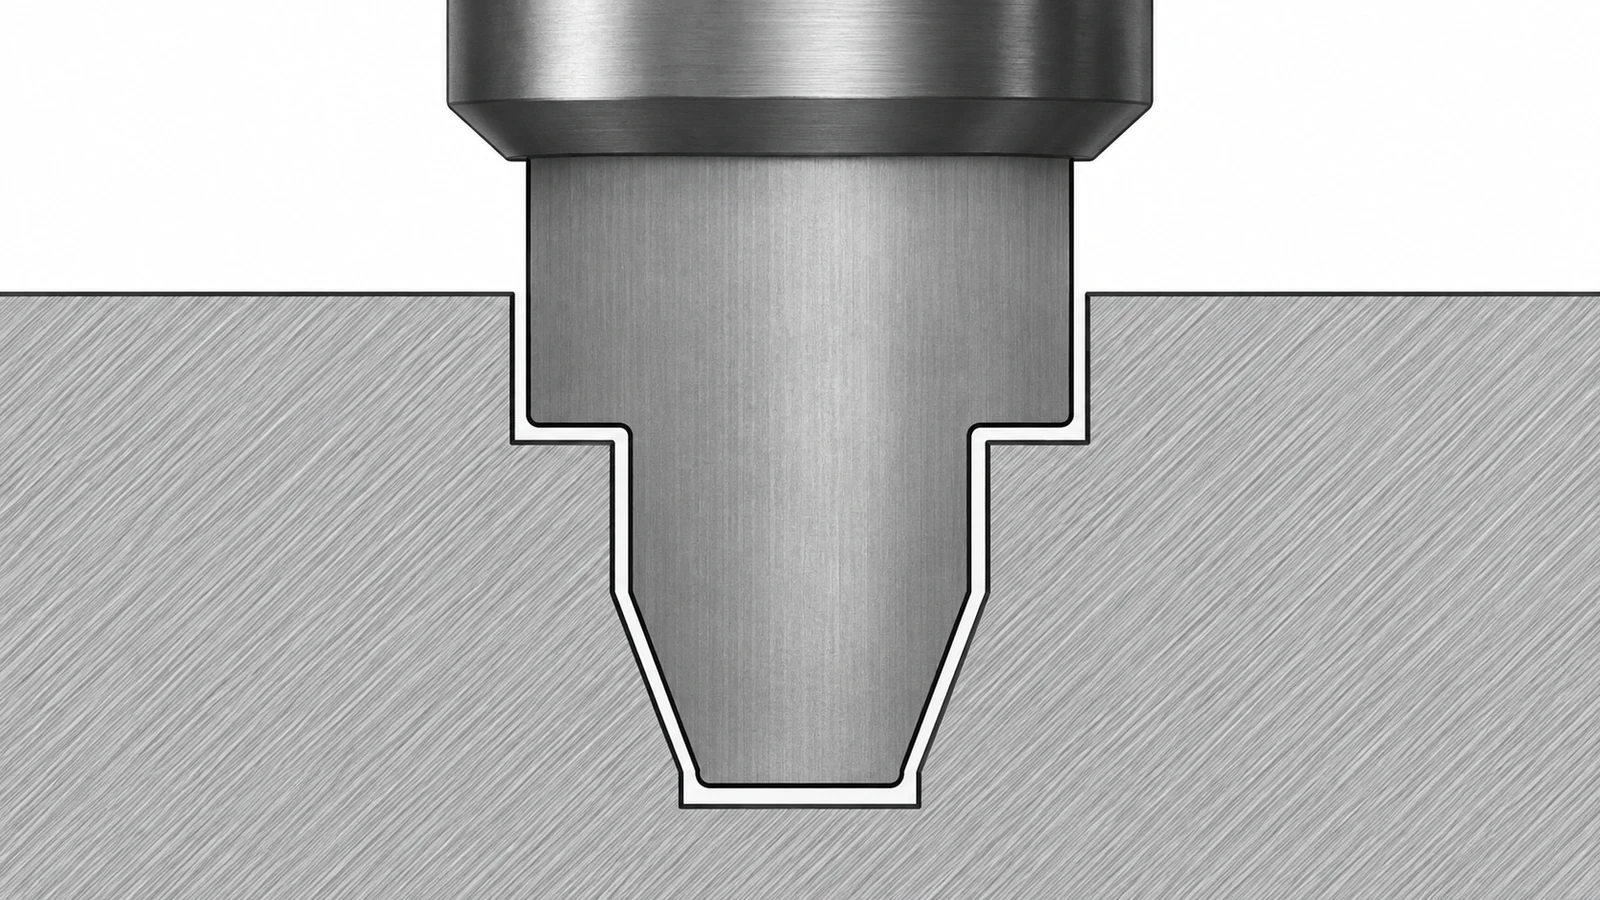
Mantenga la geometría requerida de la pieza como definición maestra. El modelo del electrodo debe ser un modelo de fabricación derivado con su propia revisión y registro de compensación. Esa separación permite revisar el proceso del electrodo sin cambiar silenciosamente la definición de aceptación de la pieza.
Elija dónde se asigna el desplazamiento
Existen tres formas comunes de aplicar la compensación: aplicar una submedida al modelo del electrodo, aplicar un desplazamiento en el CAM o usar un ajuste del control de la máquina. Cada una puede funcionar si las otras capas están configuradas para no aplicar de nuevo el mismo margen. La doble compensación puede dejar la cavidad sobredimensionada; la compensación omitida puede dejarla subdimensionada. La hoja de configuración debe indicar qué archivo o control posee el valor.
| Método | Qué debe controlarse | Fallo típico que debe evitarse |
|---|---|---|
| Geometría del electrodo | Revisión del modelo, polaridad e inspección dimensional | La falta de medida se repite en el CAM o en el control |
| Trayectoria de herramienta del CAM | Convención de versión de trayectoria, órbita y dirección | El postprocesador o la configuración de la máquina añaden otro desplazamiento |
| Control de la máquina | Modo de control, tabla de desgaste y valores del programa activo | La compensación almacenada difiere de la configuración liberada |
Elija un único responsable y conserve las demás representaciones como nominales. La página del proceso de electroerosión por penetración describe el contexto del proceso; un plan de electrodo específico para la pieza aún necesita sus propios valores controlados y evidencia de verificación.
Trate el desgaste y el lavado como entradas de geometría
El desgaste del electrodo no es solo un problema de vida útil de la herramienta. El desgaste en bordes y esquinas puede cambiar la forma local de la cavidad, y el desgaste puede diferir entre el extremo del electrodo y sus lados. La cantidad depende del material del electrodo, el material de la pieza, la polaridad, las condiciones de pulso, la forma del electrodo, el enjuague y el acabado previsto. Un electrodo de desbaste puede separarse deliberadamente del electrodo de acabado para que no se exija a la pasada final recuperar un perfil desgastado.
Las cavidades profundas o estrechas hacen que el enjuague y la eliminación de residuos formen parte del problema dimensional. La concentración de residuos puede desestabilizar las descargas, mientras que el flujo restringido puede producir sobrecorte local, desgaste desigual o un acabado deficiente. Las estrategias de salto y órbita del electrodo pueden mejorar el acceso o el acabado, pero la trayectoria resultante cambia la geometría efectiva. Incluya la secuencia de erosión prevista en la revisión de la compensación en lugar de dimensionar solo a partir de la cavidad final.
No transfiera un desplazamiento de otro trabajo solo porque las dimensiones nominales del electrodo coincidan. Una cavidad poco profunda y abierta y una cavidad profunda con nervaduras pueden tener condiciones de enjuague y desgaste diferentes incluso en la misma aleación.
Valide la compensación en la erosión real
Utilice una característica de prueba representativa cuando la consecuencia de un desplazamiento incorrecto sea significativa. Iguale la aleación y el estado de la pieza, el material del electrodo, la sección transversal relevante, la profundidad, la disposición del enjuague y la secuencia de acabado con la mayor precisión posible. Mida la característica después de la erosión final, no solo el electrodo antes de su uso. Cuando la cavidad contenga varias zonas críticas, inspeccione esas zonas de forma independiente en lugar de suponer que una medición de la abertura representa toda la profundidad.
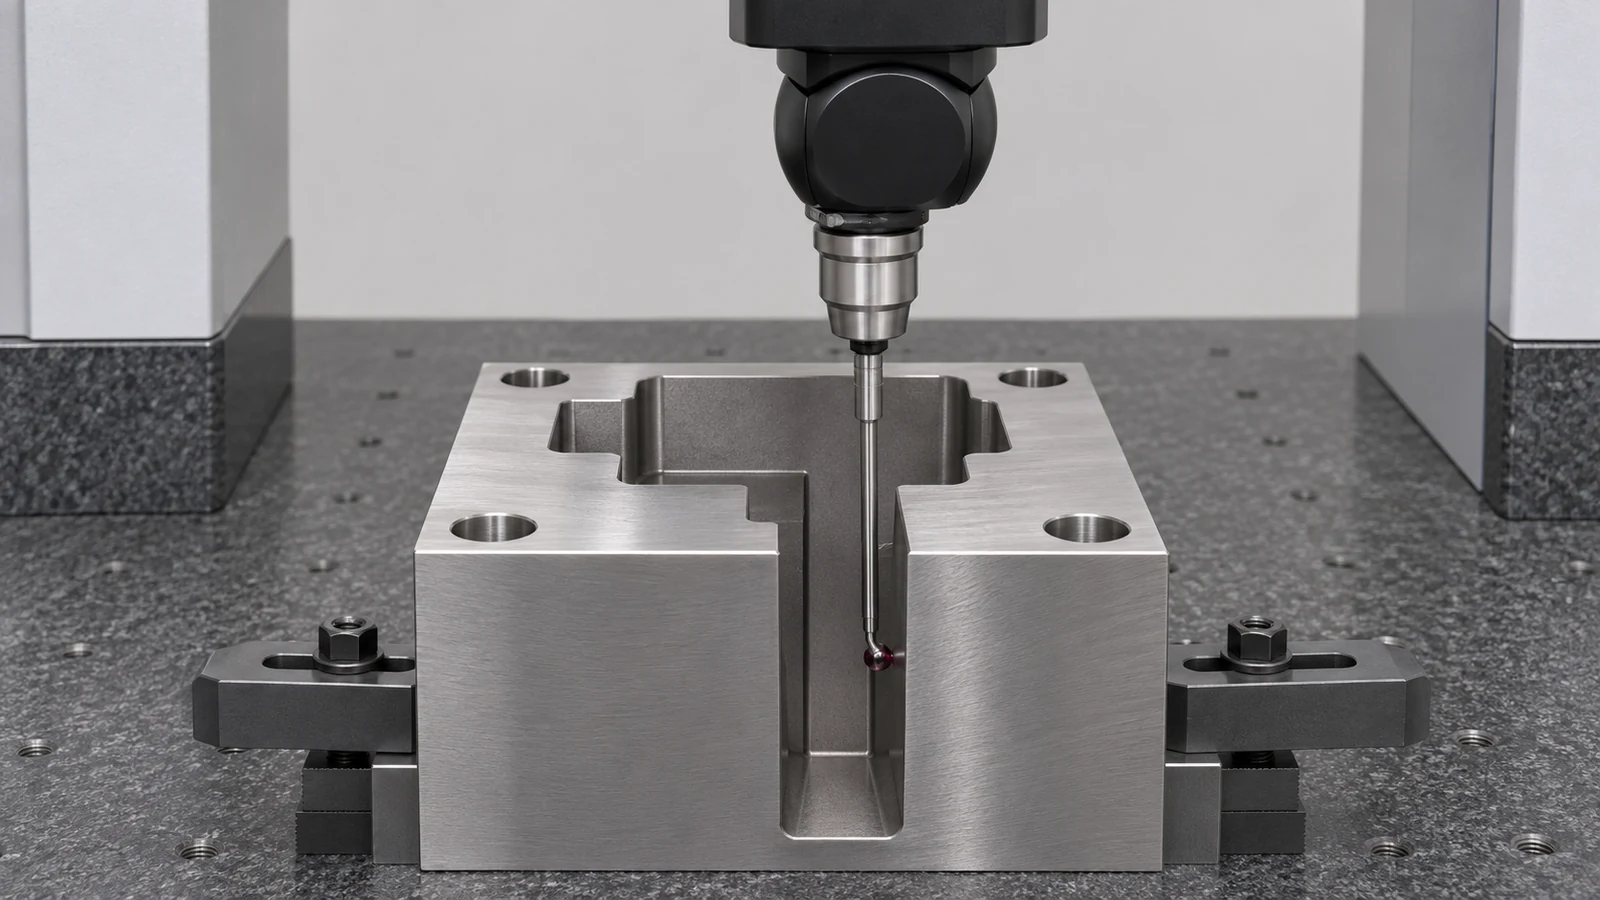
Compare la cavidad medida con la geometría maestra y mantenga el resultado vinculado a las revisiones del electrodo y del programa. Si la característica es incorrecta, diagnostique la cadena: dimensiones del electrodo, ubicación de la configuración, desplazamiento activo, órbita, compensación de desgaste, sobreespesor de acabado, enjuague y método de medición. Cambiar solo la holgura nominal puede ocultar la causa y hacer que la siguiente característica sea menos predecible.
Haga que el plano y la entrega sean inequívocos
El plano de la pieza debe definir la cavidad terminada, los datums, las tolerancias, los requisitos de superficie y cualquier condición de borde restringida. El plano del electrodo o la hoja de proceso debe identificar por separado el material del electrodo, la polaridad cuando esté controlada, el responsable de la compensación, la convención de offset, la secuencia de desbaste/acabado y los puntos de inspección. Indique si se aplica algún requisito de capa recalentada o de integridad superficial; un offset dimensional no define esa condición.
Para la cotización o la revisión del proceso, proporcione el modelo actual de la pieza, el material y su condición, la profundidad de la cavidad, los radios internos críticos, la textura requerida, la cantidad y el método de aceptación. Mantenga el plano como la autoridad para la pieza entregada. Un modelo de electrodo es una herramienta de producción, no un sustituto de una definición de pieza liberada.