
Per una cavità EDM a tuffo, la dimensione dell'elettrodo non è semplicemente la dimensione della cavità copiata all'indietro di un valore fisso di “spark-gap”. La geometria finita dipende dal gap elettrico di lavoro, dall'offset o sottodimensionamento programmato dell'elettrodo, da eventuali movimenti orbitali o planetari, dall'usura dell'elettrodo e dalla sequenza di finitura. Questi termini possono essere gestiti nel modello dell'elettrodo, nel CAM o nel controllo della macchina, ma la loro attribuzione deve essere esplicita. Partire dalla cavità richiesta e dalle sue superfici di accettazione, quindi utilizzare i dati di processo validati dal costruttore della macchina e dell'elettrodo per derivare l'elettrodo di lavoro. Un primo pezzo o una feature di prova dovrebbe confermare la compensazione scelta prima che lo stesso valore venga applicato a un materiale, profondità, area dell'elettrodo, polarità o condizione di finitura diversi.
Separare la geometria della cavità dalla compensazione dell'elettrodo
Nell'EDM a tuffo, le scariche controllate rimuovono materiale attraverso un gap tra l'elettrodo e il pezzo conduttivo. La cavità non è quindi un'impronta per contatto dell'elettrodo. Lungo le pareti esiste un gap laterale, mentre il gap sul fondo e il comportamento all'usura possono essere diversi. La feature finita dipende anche da come l'elettrodo si muove durante sgrossatura e finitura. Per questo un sottodimensionamento nominale dell'elettrodo non può essere trattato come un sovrametallo universale.
Per una semplice cavità a pareti dritte, un CAM o un disegno dell'elettrodo può esprimere un sottodimensionamento per lato. Un valore basato sul diametro, un valore radiale e una differenza totale della feature non sono intercambiabili. Per un contorno non axisimmetrico, la direzione conta: i raggi degli angoli, le cave strette, le nervature e le concavità locali reagiscono diversamente all'orbita e all'usura. Registrare la convenzione e il sistema di coordinate accanto al valore.
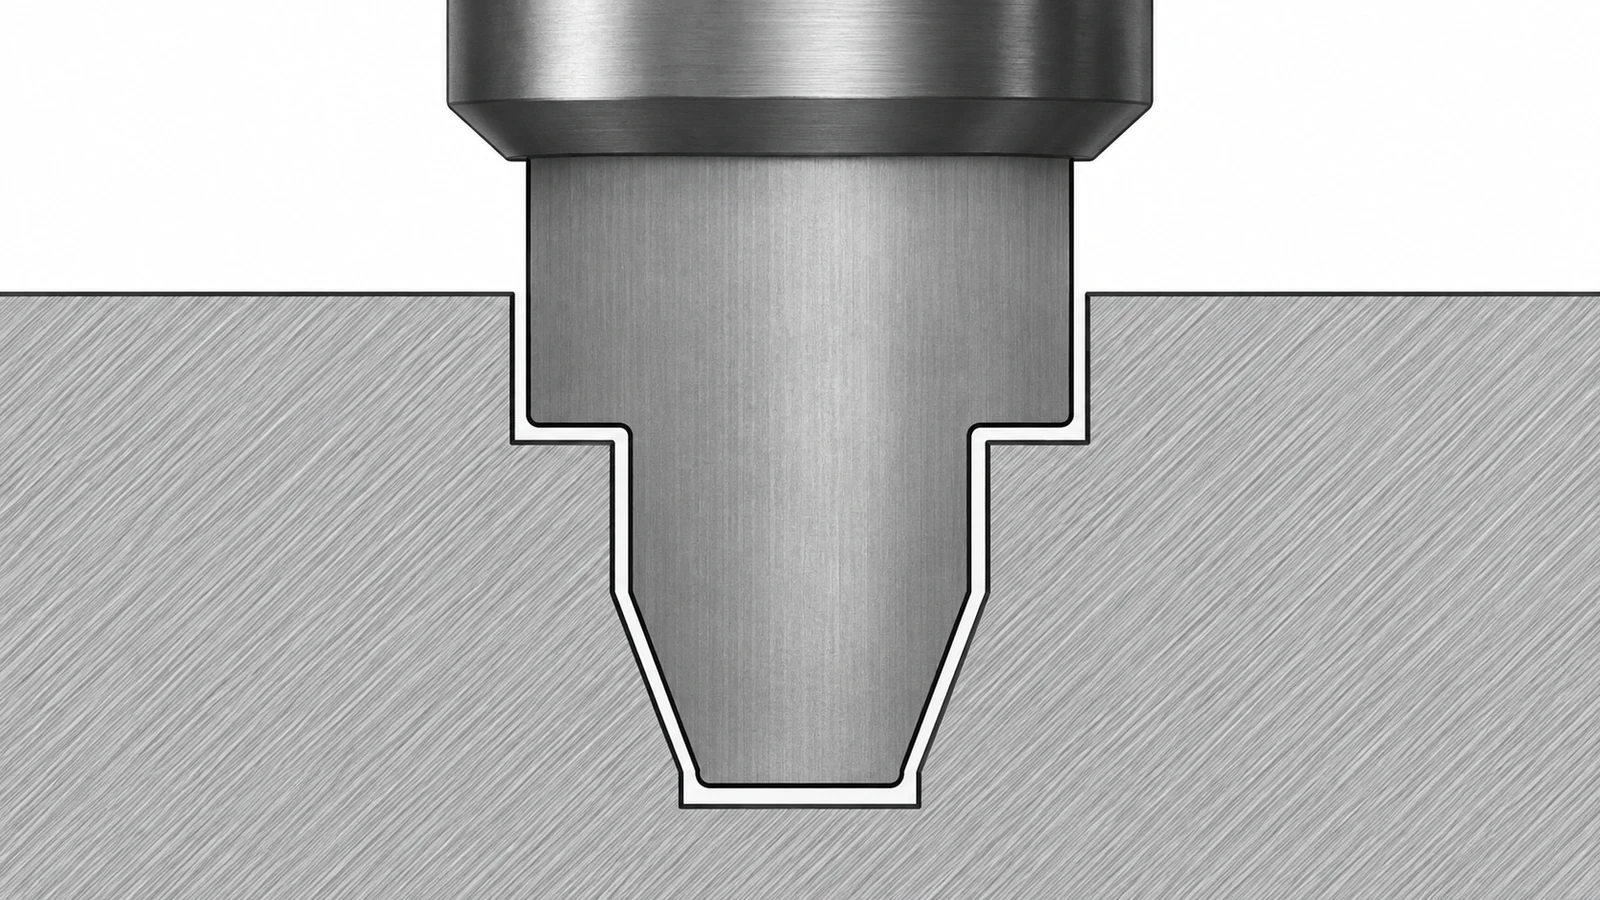
Mantenere la geometria richiesta del pezzo come definizione master. Il modello dell'elettrodo dovrebbe essere un modello di fabbricazione derivato con la propria revisione e il proprio registro di compensazione. Questa separazione rende possibile rivedere il processo dell'elettrodo senza modificare silenziosamente la definizione di accettazione del pezzo.
Scegliere dove viene gestito l'offset
Esistono tre modi comuni per applicare la compensazione: sottodimensionare il modello dell'elettrodo, applicare un offset nel CAM o utilizzare un'impostazione del controllo macchina. Ognuno può funzionare se gli altri livelli sono configurati per non applicare nuovamente lo stesso sovrametallo. Una doppia compensazione può lasciare la cavità sovradimensionata; una compensazione omessa può lasciarla sottodimensionata. Il foglio di setup deve indicare quale file o controllo gestisce il valore.
| Metodo | Cosa deve essere controllato | Tipico errore da prevenire |
|---|---|---|
| Geometria dell'elettrodo | Revisione del modello, polarità e ispezione dimensionale | Il sottodimensionamento viene ripetuto nel CAM o al controllo |
| Percorso utensile CAM | Convenzione su versione, orbita e direzione del percorso utensile | Il postprocessor o le impostazioni macchina aggiungono un ulteriore offset |
| Controllo macchina | Modalità di controllo, tabella usura e valori del programma attivo | La compensazione memorizzata differisce dall'assetto rilasciato |
Scegliere un unico responsabile e conservare le altre rappresentazioni come nominali. La pagina del processo di elettroerosione a tuffo descrive il contesto del processo; un piano elettrodo specifico per il pezzo necessita comunque di propri valori controllati e prove di verifica.
Trattare usura e lavaggio come input geometrici
L'usura dell'elettrodo non è solo una questione di durata dell'utensile. L'usura dei bordi e degli angoli può modificare la forma locale della cavità, e l'usura può differire tra l'estremità dell'elettrodo e i suoi lati. L'entità dipende dal materiale dell'elettrodo, dal materiale del pezzo, dalla polarità, dalle condizioni di impulso, dalla forma dell'elettrodo, dal lavaggio e dalla finitura prevista. Un elettrodo di sgrossatura può essere deliberatamente separato dall'elettrodo di finitura, in modo che la passata finale non debba recuperare un profilo usurato.
Le cavità profonde o strette rendono il lavaggio e la rimozione dei detriti parte del problema dimensionale. La concentrazione di detriti può destabilizzare le scariche, mentre un flusso limitato può produrre sovraescavazione locale, usura irregolare o finitura scadente. Le strategie di salto e orbita dell'elettrodo possono migliorare l'accesso o la finitura, ma il percorso risultante modifica la geometria effettiva. Includere la sequenza di erosione prevista nella revisione della compensazione anziché dimensionare solo sulla base della cavità finale.
Non trasferire un offset da un lavoro diverso solo perché le dimensioni nominali dell'elettrodo coincidono. Una tasca aperta poco profonda e una cavità profonda con nervature possono avere condizioni di lavaggio e usura diverse anche nello stesso materiale.
Validare la compensazione sull'erosione effettiva
Utilizzare una caratteristica di prova rappresentativa quando la conseguenza di un offset errato è significativa. Abbinare la lega e la condizione del pezzo, il materiale dell'elettrodo, la sezione trasversale rilevante, la profondità, la disposizione del lavaggio e la sequenza di finitura il più fedelmente possibile. Misurare la caratteristica dopo l'erosione finale, non solo l'elettrodo prima dell'uso. Quando la cavità contiene diverse zone critiche, ispezionare tali zone singolarmente anziché presumere che una singola misura dell'apertura rappresenti l'intera profondità.
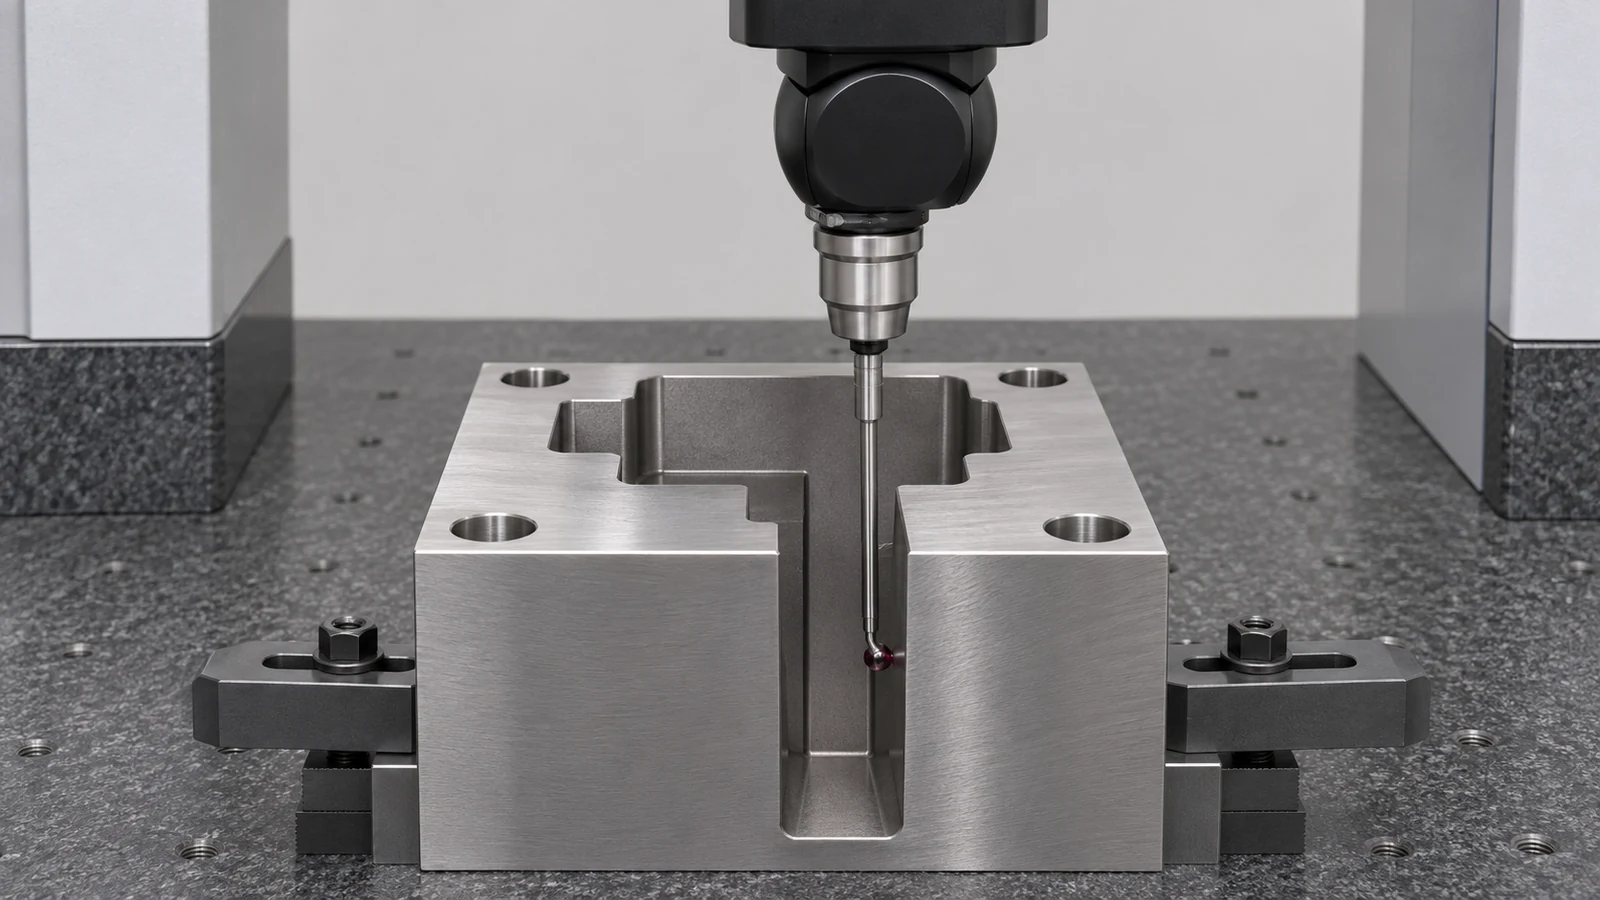
Confrontare la cavità misurata con la geometria master e mantenere il risultato legato alle revisioni dell'elettrodo e del programma. Se la caratteristica è errata, diagnosticare la catena: dimensioni dell'elettrodo, posizione di setup, offset attivo, orbita, compensazione dell'usura, sovrametallo di finitura, lavaggio e metodo di misura. Modificare solo il gap nominale può mascherare la causa e rendere meno prevedibile la caratteristica successiva.
Rendere il disegno e il passaggio di consegne inequivocabili
Il disegno del pezzo deve definire la cavità finita, i datum, le tolleranze, i requisiti superficiali e qualsiasi condizione di bordo limitata. Il disegno dell'elettrodo o il foglio di processo devono identificare separatamente il materiale dell'elettrodo, la polarità ove controllata, il responsabile della compensazione, la convenzione dell'offset, la sequenza di sgrossatura/finitura e i punti di ispezione. Indicare se si applica un requisito relativo allo strato rifuso o all'integrità superficiale; un offset dimensionale non definisce tale condizione.
Per la quotazione o la revisione del processo, fornire il modello attuale del pezzo, materiale e condizione, profondità della cavità, raggi interni critici, texture richiesta, quantità e metodo di accettazione. Mantenere il disegno come riferimento autoritativo per il pezzo consegnato. Un modello di elettrodo è uno strumento di produzione, non un sostituto di una definizione del pezzo rilasciata.