
Для полости, получаемой прошивной электроэрозионной обработкой, размер электрода — это не просто размер полости, уменьшенный на одно фиксированное значение “искрового зазора”. Готовая геометрия зависит от электрического рабочего зазора, запрограммированного смещения или недомера электрода, любого орбитального или планетарного движения, износа электрода и последовательности чистовой обработки. Эти параметры могут учитываться в модели электрода, в CAM или в системе управления станка, но их принадлежность должна быть явно определена. Начните с требуемой полости и её приёмочных поверхностей, затем, используя проверенные данные процесса от производителя станка и электрода, выведите рабочий электрод. Первая деталь или тестовый элемент должны подтвердить выбранную компенсацию, прежде чем то же значение будет применено к другому материалу, глубине, площади электрода, полярности или условиям чистовой обработки.
Отделяйте геометрию полости от компенсации электрода
При прошивной электроэрозионной обработке контролируемые разряды удаляют материал через зазор между электродом и токопроводящей заготовкой. Поэтому полость не является контактным отпечатком электрода. Боковой зазор существует вдоль стенок, тогда как донный зазор и поведение износа могут быть иными. Готовый элемент также зависит от того, как электрод перемещается при черновой и чистовой обработке. Именно поэтому номинальный недомер электрода нельзя рассматривать как универсальный припуск на материал.
Для простой полости с прямыми стенками CAM или чертёж электрода может задавать недомер на сторону. Значение на основе диаметра, радиальное значение и общая разница размеров элемента не являются взаимозаменяемыми. Для неосесимметричного контура направление имеет значение: радиусы углов, узкие пазы, рёбра и локальные вогнутости по-разному реагируют на орбитальное движение и износ. Записывайте принятое соглашение и систему координат рядом со значением.
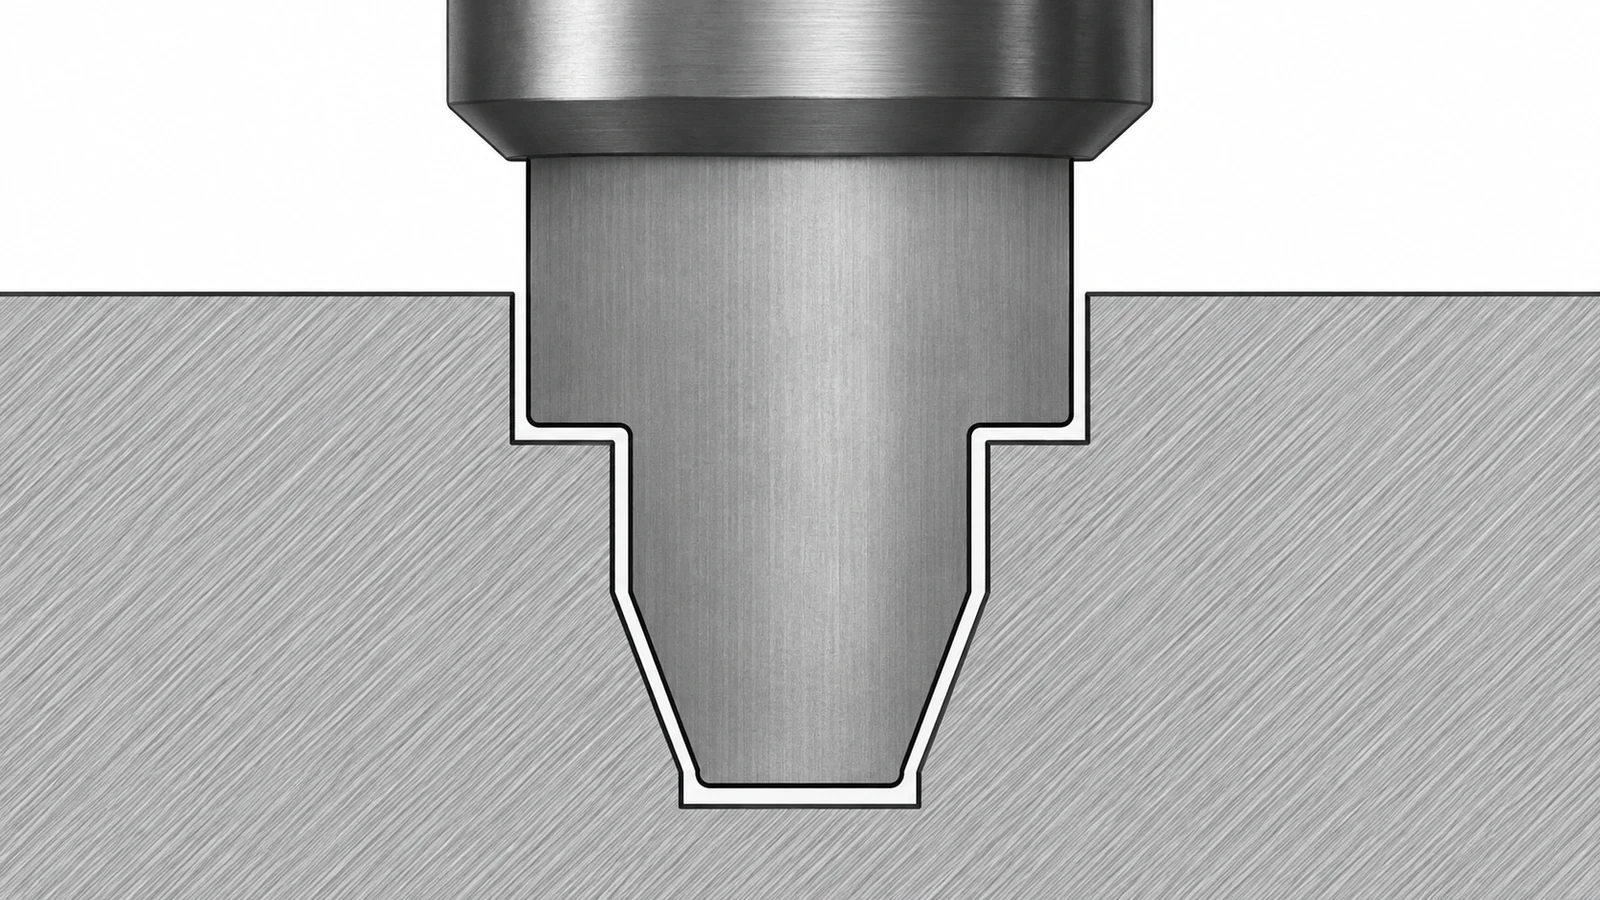
Сохраняйте требуемую геометрию заготовки в качестве главного определения. Модель электрода должна быть производной технологической моделью с собственной ревизией и записью компенсации. Такое разделение позволяет пересматривать процесс изготовления электрода, не изменяя незаметно приёмочное определение детали.
Определите, где учитывается смещение
Существуют три распространённых способа применения компенсации: уменьшение модели электрода, применение смещения в CAM или использование настройки в системе управления станка. Каждый из них может работать, если другие уровни настроены так, чтобы не применять тот же припуск повторно. Двойная компенсация может привести к завышенному размеру полости; пропущенная компенсация — к заниженному. В карте наладки должно быть указано, какой файл или система управления отвечает за это значение.
| Метод | Что необходимо контролировать | Типичная ошибка, которую нужно предотвратить |
|---|---|---|
| Геометрия электрода | Ревизия модели, полярность и размерный контроль | Заниженный размер повторяется в CAM или на системе управления |
| Траектория инструмента CAM | Версия траектории, условные обозначения орбиты и направления | Постпроцессор или настройки станка добавляют ещё одно смещение |
| Система управления станком | Режим управления, таблица износа и значения активной программы | Сохранённая компенсация отличается от выпущенной настройки |
Выберите одного ответственного владельца и сохраните остальные представления как номинальные. страница процесса электроэрозионной прошивки описывает контекст процесса; план электрода для конкретной детали всё ещё требует собственных контролируемых значений и доказательств проверки.
Рассматривайте износ и промывку как входные параметры геометрии
Износ электрода — это не просто вопрос ресурса инструмента. Износ кромок и углов может изменить локальную форму полости, и износ может различаться между торцом электрода и его боковыми сторонами. Величина зависит от материала электрода, материала заготовки, полярности, параметров импульсов, формы электрода, промывки и требуемой чистоты обработки. Черновой электрод может быть намеренно отделён от чистового, чтобы на финальном проходе не требовалось восстанавливать изношенный профиль.
Глубокие или узкие полости делают промывку и удаление продуктов эрозии частью размерной задачи. Концентрация продуктов эрозии может дестабилизировать разряды, а ограниченный поток может вызвать локальный перерез, неравномерный износ или плохую чистоту обработки. Стратегии подъёма и орбиты электрода могут улучшить доступ или чистовую обработку, но результирующая траектория изменяет эффективную геометрию. Включайте предполагаемую последовательность прожига в анализ компенсации, а не задавайте размеры только по финальной полости.
Не переносите смещение с другой работы только потому, что номинальные размеры электрода совпадают. Мелкий открытый карман и глубокая ребристая полость могут иметь разные условия промывки и износа даже в одном и том же сплаве.
Проверяйте компенсацию на фактическом прожиге
Используйте репрезентативный тестовый элемент, когда последствия неверного смещения значительны. По возможности максимально точно согласуйте сплав и состояние заготовки, материал электрода, соответствующее поперечное сечение, глубину, схему промывки и последовательность чистовой обработки. Измеряйте элемент после финального прожига, а не только электрод перед использованием. Если полость содержит несколько критических зон, проверяйте эти зоны независимо, а не предполагайте, что одно измерение отверстия представляет всю глубину.
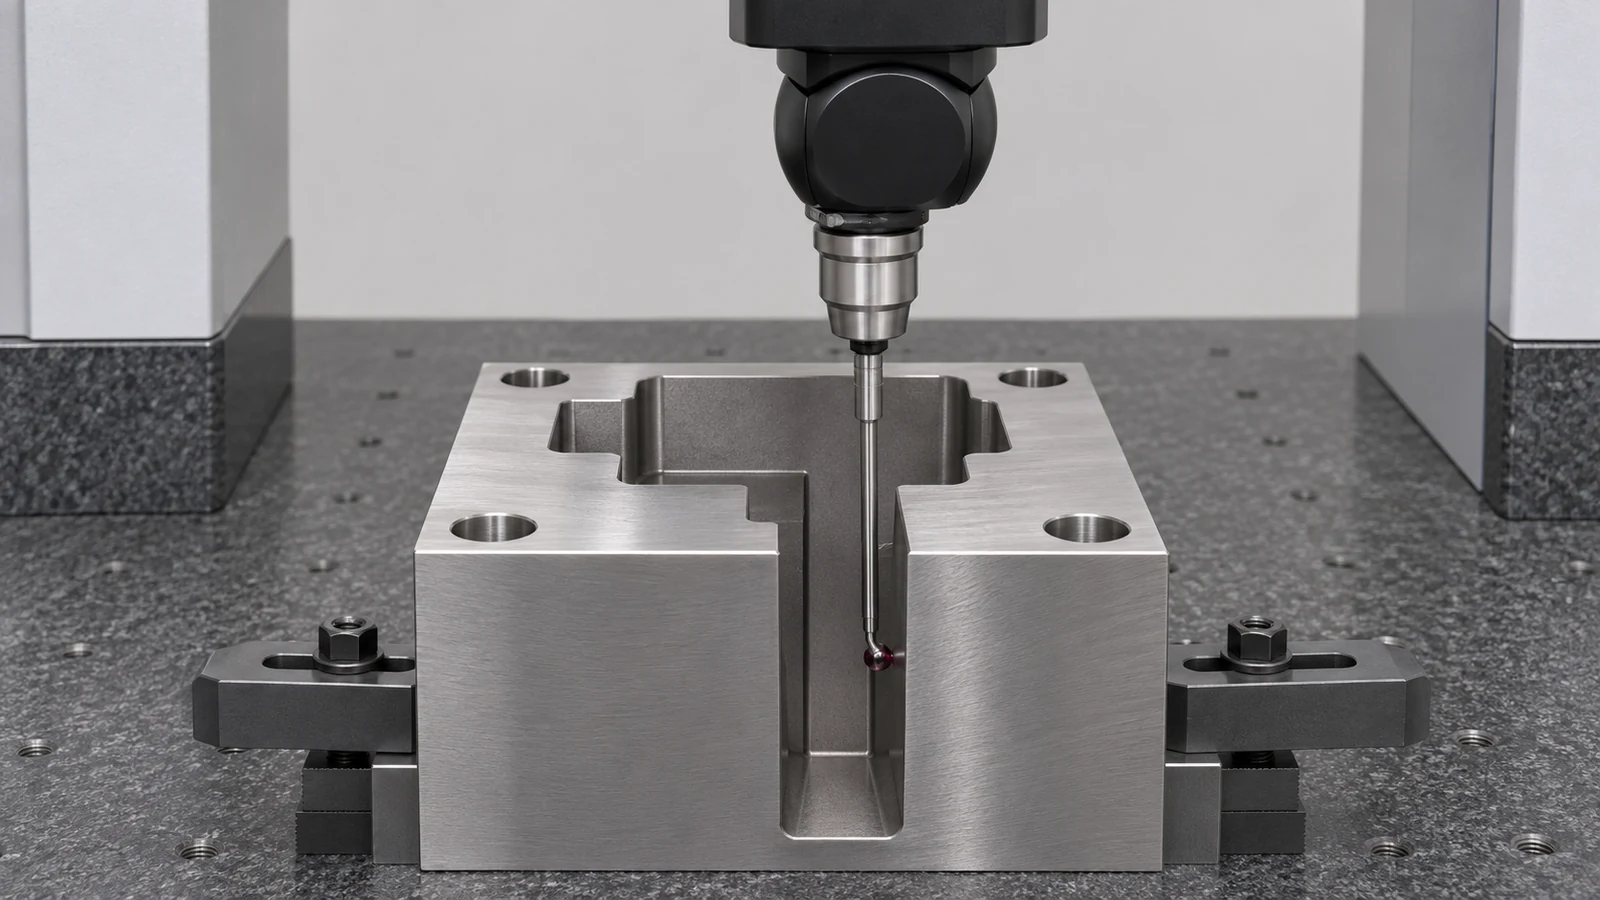
Сравните измеренную полость с мастер-геометрией и привяжите результат к ревизиям электрода и программы. Если элемент неверен, диагностируйте цепочку: размеры электрода, положение установки, активное смещение, орбита, компенсация износа, припуск на чистовую обработку, промывка и метод измерения. Изменение только номинального зазора может скрыть источник и сделать следующий элемент менее предсказуемым.
Сделайте чертёж и передачу однозначными
На чертеже детали должны быть определены окончательная полость, базы, допуски, требования к поверхности и любые ограниченные условия кромок. На чертеже электрода или в технологической карте должны отдельно указываться материал электрода, полярность (если она контролируется), ответственный за компенсацию, принятое соглашение о смещениях, последовательность черновой/чистовой обработки и точки контроля. Укажите, применяются ли какие-либо требования к слою переплава или целостности поверхности; размерное смещение не определяет это условие.
Для расчёта стоимости или анализа технологического процесса предоставьте актуальную модель детали, материал и его состояние, глубину полости, критические внутренние радиусы, требуемую текстуру, количество и метод приёмки. Чертёж остаётся определяющим документом для поставляемой детали. Модель электрода — это производственный инструмент, а не замена утверждённому определению детали.